وصف
نظرة عامة على المنتج
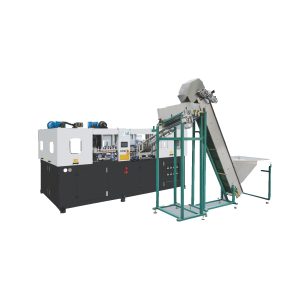
تم ضبط متغير معدات تشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر لتشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر ضمن عائلة آلات إنتاج قوالب تشكيل PET شبه الأوتوماتيكية. تُدرج حالات تطبيق الإدراج في ورقة هندسة التطبيق المحددة كمعيار لشكل العبوة بالإضافة إلى خدمة الدعم، بينما تؤكد بيانات هندسة تغليف خط إنتاج العبوة، وبيانات هندسة القوالب الأولية، وغلاف القالب، التطابق التام.
تُصنّف وثائق هندسة التطبيقات خيار وحدة آلة الإنتاج التي تتطلب فحص التوافق مع الإجراءات اليدوية كوحدة إنتاج شبه أوتوماتيكية لأكياس البولي إيثيلين تيريفثالات (PET) بسعة لتر واحد. وتتميز هذه الوحدة على مستوى خط الإنتاج بتسخين رقمي بالأشعة تحت الحمراء للأكياس الخام، بالإضافة إلى وصلات هوائية/هيدروليكية، بدلاً من عائلة آلات الإنتاج الأوتوماتيكية بالكامل التي تدعم خدمات ما بعد البيع.
يشكل مرساة راتنج التشكيل خطوة التحقق من تركيب وحدة الآلة لعمليات PET شبه الأوتوماتيكية سعة 1 لتر: طول الشوط الأولي عند 150 مم كمرجع للأبعاد بالإضافة إلى طاقة تشكيل الراتنج عند 220 فولت / 50 هرتز؛ يحتفظ مشروع سير العمل اليدوي بمراجعة هندسة القرار بهذه التعهدات بينما يقوم فريق المشروع بالتحقيق في اختلاف الإيقاع اليدوي.
- نطاق المعدات: مجموعة معدات تشكيل قوالب البولي إيثيلين تيريفثالات شبه الأوتوماتيكية؛ الأولوية في عمليات تشغيل البولي إيثيلين تيريفثالات شبه الأوتوماتيكية سعة 1 لتر.
- نقطة فهرسة البوليمر الحاوية: PET؛ يحتفظ فحص التوافق اليدوي بورقة هندسة التطبيق المقابلة على مستوى ورقة نقاط الكتالوج.
- منظور اتخاذ القرار في المشاريع الهندسية: مراجعة هندسية لتأهيل التسلسل اليدوي تتضمن تغيير الحركة إلى الإيقاع اليدوي.
المواصفات الفنية
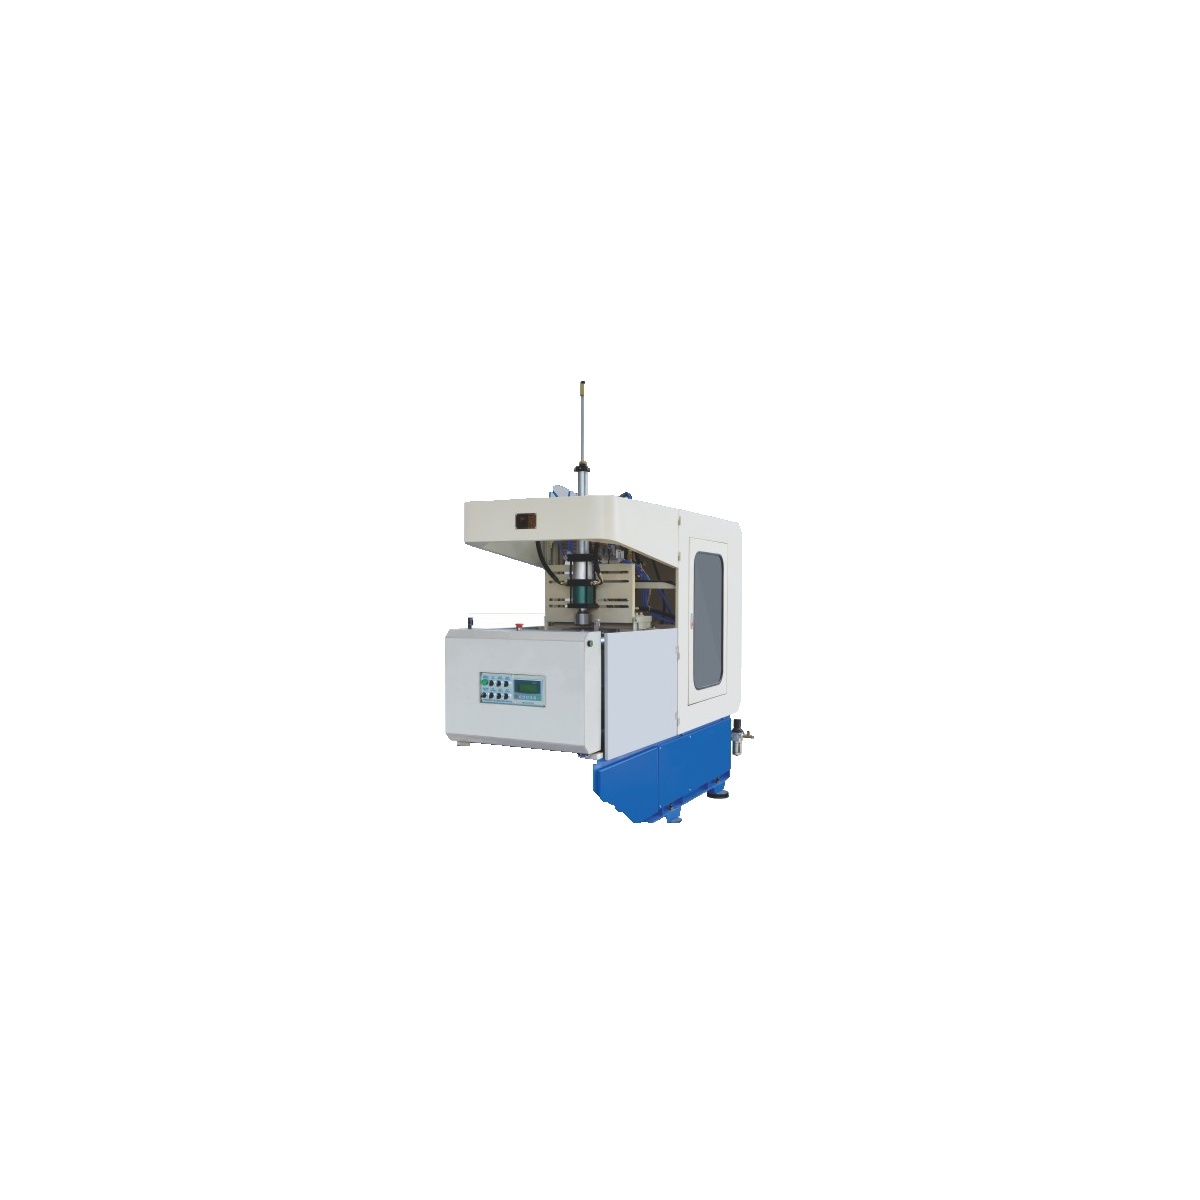
يقوم جهاز PET شبه الأوتوماتيكي سعة 1 لتر بتشغيل جدول قراءات متغيرات معدات وحدة آلة الإنتاج المستخدم في خطوة التحقق من التسلسل اليدوي، ويتضمن النقاط المدرجة في ورقة نقاط الكتالوج فقط؛ عناصر هندسة بدء التشغيل التي لا تجيب عليها عائلة البوليمر غائبة بدلاً من تخمينها.
| المعلمة | قيمة الكتالوج |
|---|---|
| مساحة الأعمدة | 330 × 220 مم |
| العفن | 100-150 مم |
| ضربة القالب المفتوح | 150 مم |
| ضربة التمدد | 320 مم |
| شوط الإحكام | 40 مم |
| مزود الطاقة | 220 فولت / 50 هرتز |
| ضغط التشغيل | 0.5-0.7 ميجا باسكال |
| ضغط النفخ | 3.0 ميجا باسكال |
| الكفاءة المدرجة | 500-1100 نبضة في الساعة |
| سعة الزجاجة | 1 لتر |
| حجم الآلة | 1400 × 500 × 1500 مم |
| وزن الآلة | 400 كجم |
السلاسل والتطبيقات
يُصنَّف خيار مراجعة هندسة التأهيل اليدوي هنا ضمن خط تشكيل قوالب البولي إيثيلين تيريفثالات شبه الأوتوماتيكي. وتأتي حالات التطبيق الثلاث أدناه من وثائق هندسة التطبيق الخاصة بنطاق المعدات هذا، بالإضافة إلى التحقق من صحتها وفقًا لمعيار محدد لأجهزة الإنتاج، بدلاً من اعتبارها توافقًا مضمونًا بين التغليف وتنسيقه.
- حاوية تغيير نظام آلة القوالب المتكررة: قم بمطابقة تنسيق التعبئة والتغليف التشغيلي مع كتلة عائلة وحدة آلة الإنتاج = 400 كجم داخل مراجعة الهندسة اليدوية قبل إصدار قالب تشكيل الحاوية.
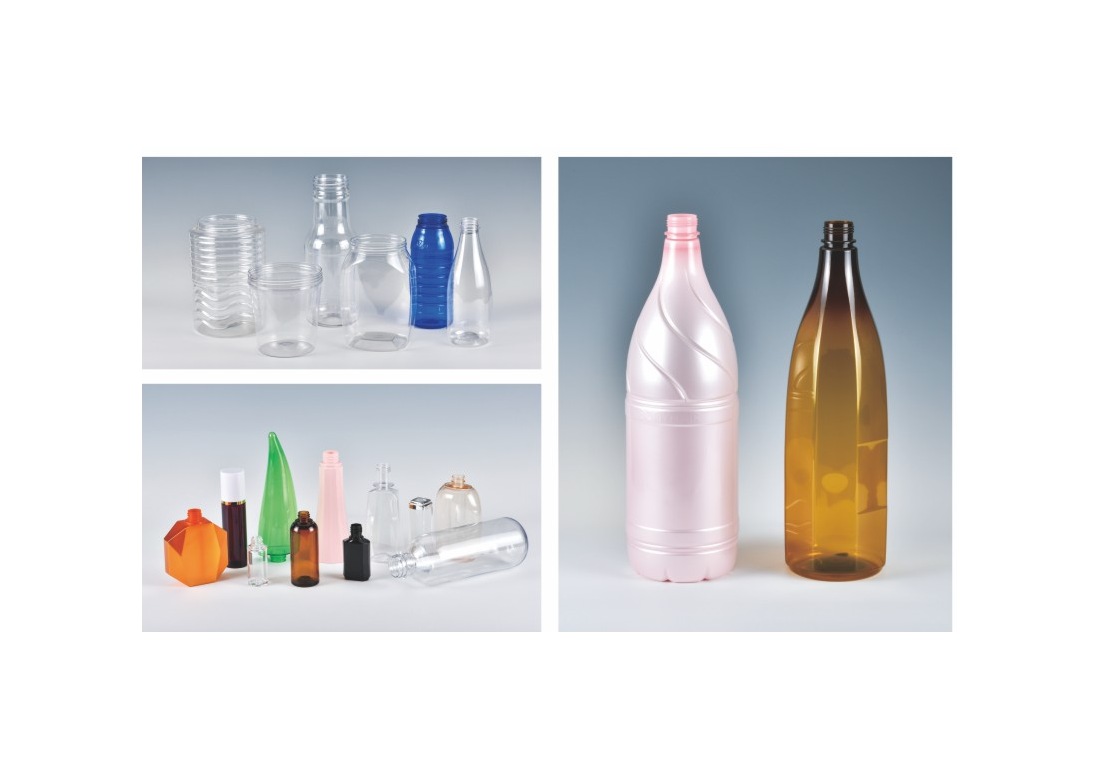
- عبوة مشروبات بكميات صغيرة: قم بمحاذاة وعاء الحقل مقابل شوط التمدد = 320 مم مرجع الأبعاد داخل فحص توافق عملية التشكيل اليدوي قبل تحرير قالب إخراج الخط.
- حاوية نموذجية: تحقق من ضغط التشكيل في عبوة المنتج الميدانية = 3.0 ميجا باسكال داخل عملية التشكيل اليدوي قبل تحرير قالب التشكيل.
في عملية التحقق من الأدلة اليدوية، تحتوي عمليات تشغيل PET شبه الأوتوماتيكية سعة 1 لتر على نقطة مرجعية محددة لحركة الإغلاق تبلغ 40 مم بالإضافة إلى أساس ضغط طريقة مدرج يبلغ 0.5-0.7 ميجا باسكال؛ وتتمثل مهمة خطوة التحقق من شكل التعبئة والتغليف في مقارنة عبوة المنتج العاملة بكليهما، وليس استقراء قيمة غير مسجلة.
المزايا التقنية
- التحكم في النموذج: في إطار مراجعة هندسة التأهيل لعملية التشكيل اليدوي، تحتوي عمليات تشغيل PET شبه الأوتوماتيكية سعة 1 لتر على نقطة مرجعية لطول الشوط الأولي مدرجة يدويًا تبلغ 150 مم بالإضافة إلى نقطة مرجعية لإنتاجية الحاوية مسجلة يدويًا تبلغ 1 لتر؛ وتتمثل مهمة هندسة التطبيق في التحقق من وعاء الحقل مقابل كليهما، وليس استقراء قيمة غير مدرجة في الكتالوج.
- ملاءمة دورة التشكيل: عندما تصل عمليات تشغيل PET شبه الأوتوماتيكية سعة 1 لتر إلى بوابة هندسة التطبيقات، تساهم ورقة نقاط الكتالوج بـ 3.0 ميجا باسكال لضغط التشكيل بالإضافة إلى 220 فولت / 50 هرتز لتغذية الطاقة؛ يتعامل فحص الأدلة في سير العمل اليدوي مع هذه النقاط على أنها نقاط مدرجة في الكتالوج لمراجعة هندسة قرار المشروع، وليس كإذن بتجاهل اختلاف الإيقاع اليدوي.
- مشروع تغليف الأجهزة الإنتاجية - القائمة المختصرة: قبل مشروع قرار هندسة القرار اليدوي، يتم اختبار تشغيل PET شبه الأوتوماتيكي سعة 1 لتر مقابل مرجع أبعاد 330*220 مم لتخليص عمود الموارد بالإضافة إلى مرجع أبعاد 150 مم لطول الشوط الأول؛ يربط فحص الأدلة للمسار اليدوي تلك المراجع المحددة بوثائق هندسة التطبيق بحيث يظل اختلاف الإيقاع اليدوي واضحًا.
التحقق من توافق عملية الإنتاج اليدوية: قم بتقييم الشكل النهائي المدرج لعمليات PET شبه الأوتوماتيكية سعة 1 لتر قبل تحديد فحص هندسة عملية التشكيل اليدوي؛ لا يمكن أبدًا استبدال قسم واحد من حدود التصميم أو الإنتاج أو موضع وحدة آلة الإنتاج بالوعاء التشغيلي بالإضافة إلى اختبارات قالب إخراج خط الحاوية.
توافق المواد
يدعم فصل وحدة آلة الإنتاج المباشر صراحةً استخدام البولي إيثيلين تيريفثالات (PET) في هذه العائلة من وحدات آلة الإنتاج المستخدمة في عمليات إنتاج PET شبه الأوتوماتيكية بسعة 1 لتر. تتضمن حالات تطبيق مراجعة هندسة الحاويات/الأدوات ما يلي: سعة الوعاء: 1 لتر؛ تصنيف نظام آلة القوالب: 100-150 مم (مرجع الأبعاد).
بالنسبة لفحص التوافق اليدوي هذا، تنص ورقة نقاط كتالوج التغليف الأوسع لشركة Ever-Power على PET وPETG وPC وPCTG بالإضافة إلى PP؛ أثناء عمليات تشغيل PET شبه الأوتوماتيكية سعة 1 لتر، تحمي خطوة التحقق من عملية الإنتاج اليدوية عائلة البوليمر التي تظهر في ورقة نقاط الكتالوج من التوافق المباشر مع أجهزة الإنتاج، بالإضافة إلى أن ورقة المرجع المستلمة لا تسجل أي ضمان TRITAN.
المكونات والأدوات
في حالة تشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر، لا يوضح الدليل مصادر مكونات المؤازرة، ووحدات التحكم المنطقية القابلة للبرمجة (PLC)، والمخفضات، أو التجميعات الكهربائية الخاصة بهذه العبوات؛ لذا، يبقى اختيار الآلة من المورد خارج نطاق القراءات المحددة. لم يتم تحديد أي مُعرّف توافق للأدوات الحالية لفحص التوافق اليدوي هذا.
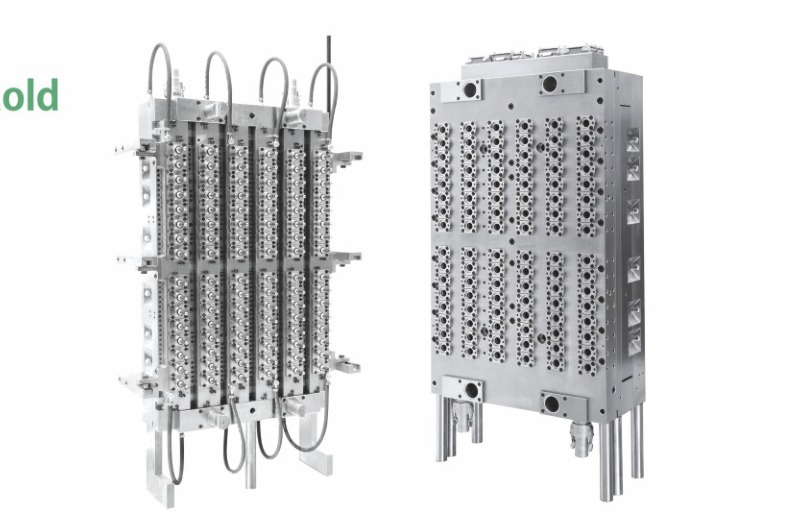
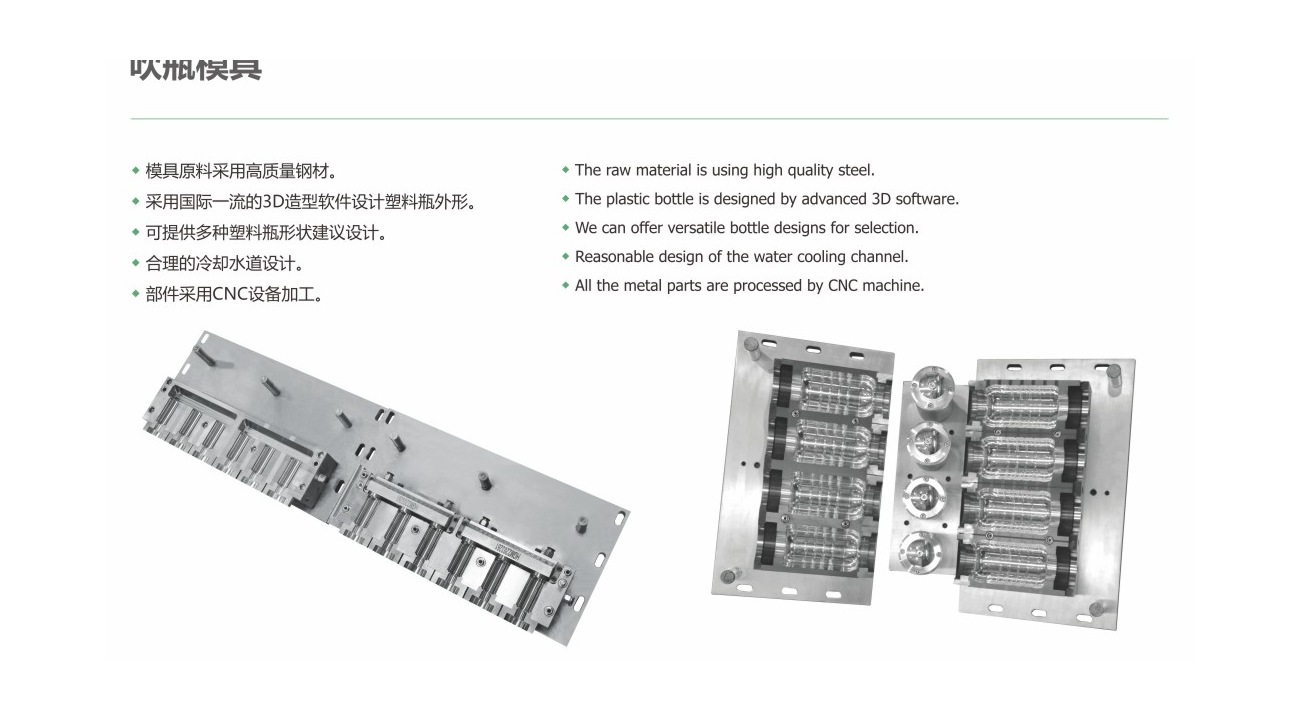
في إطار عملية التحقق الهندسي اليدوي هذه أثناء عمليات إنتاج عبوات PET شبه الآلية بسعة لتر واحد، تُفصّل فصول نظام آلة القوالب استخدام فولاذ القوالب 2316 المستورد في أربعة من تجميعات قوالب التشكيل الأولي الرئيسية، بالإضافة إلى الفولاذ المقاوم للصدأ 420 المستخدم في وحدة إنتاج التجويف الرئيسية، ولوحة أدوات الإطار. ويضيف فصل القوالب استخدام فولاذ قوالب عالي الجودة، بالإضافة إلى تصميم النمذجة ثلاثية الأبعاد، وتصميم دائرة التبريد، والتصنيع باستخدام الحاسوب (CNC)؛ وهذه العناصر تُعتبر مكونات أساسية في إنتاج القوالب، وليست مجرد ادعاءات تتعلق باختلافات المعدات المُقدمة.
مراجع العملاء
تُغطي حالات التطبيق التعاونية في مجال هندسة التطبيقات والتوثيق، والتي تشمل حوالي 1 لتر من عمليات إنتاج عبوات PET شبه الآلية، متاجر وول مارت. تم تحديد صور الموقع الميداني، ولكن لم يتم توفير أي ربط محدد بين سير العمل اليدوي، ومراجعة الهندسة، وربط المتغيرات بمزودي خدمات الدعم؛ ويفصل بين عملية الإنتاج اليدوي، وعملية التشغيل، وقرار المشروع، ومراجعة الهندسة، هذا النطاق.
تفاصيل التصنيع
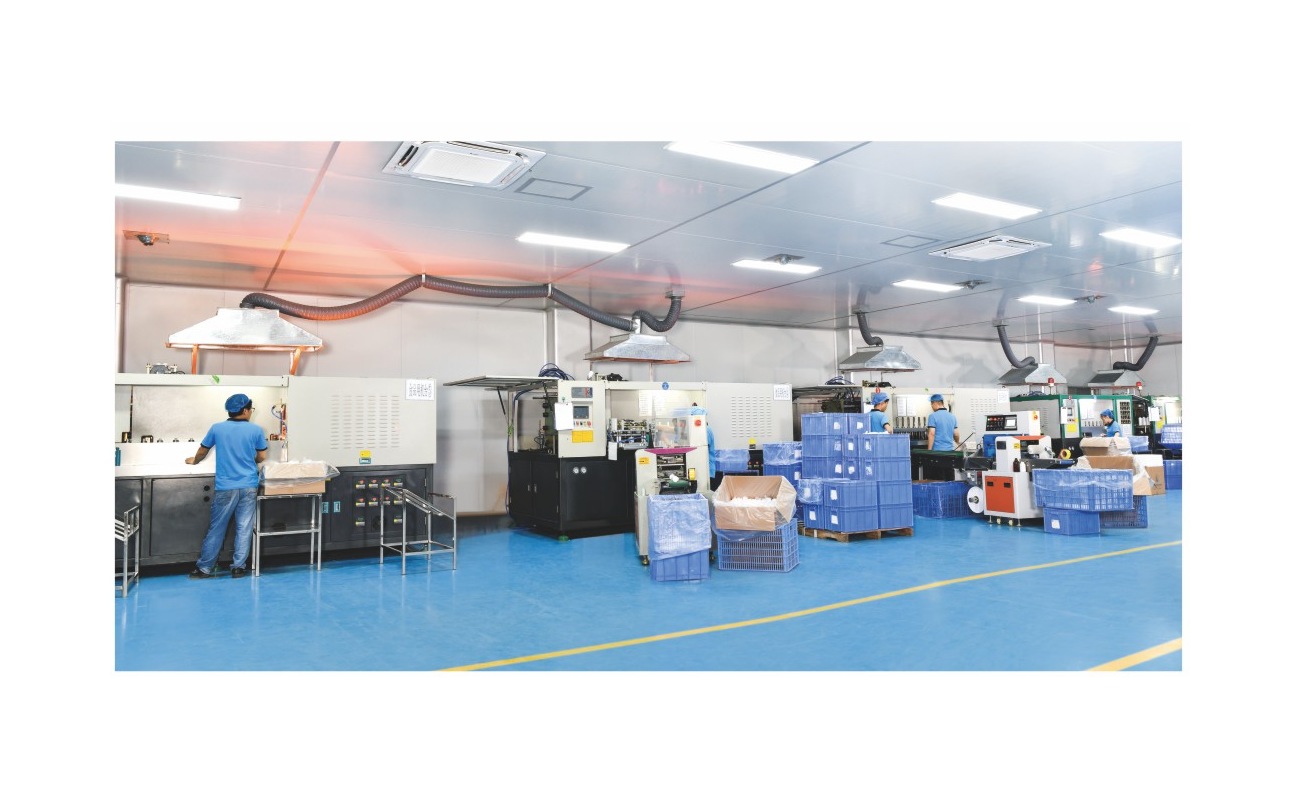
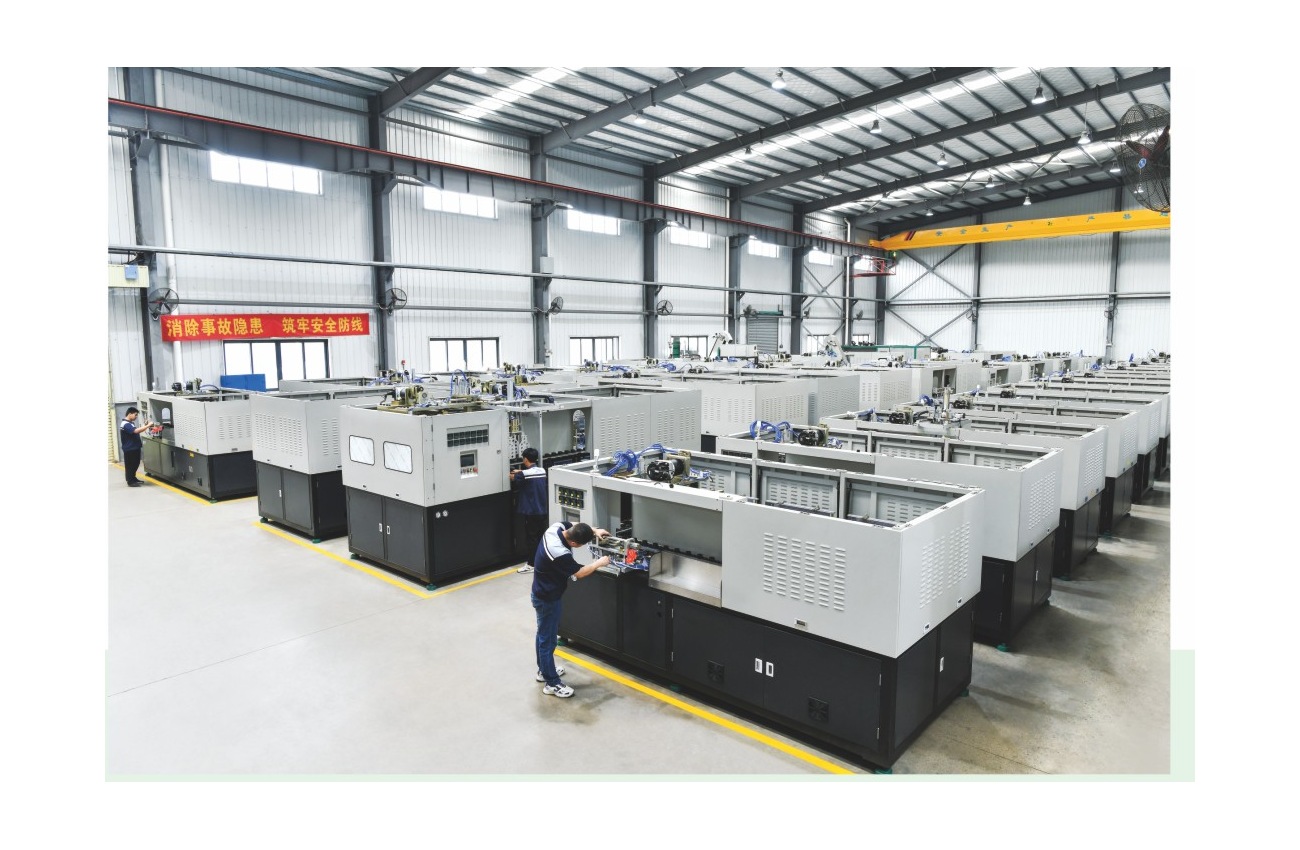
مع استخدام عمليات إنتاج PET شبه الأوتوماتيكية سعة 1 لتر كحالة تشغيل، تُصنّف صور وحدة آلة Ever-Power نقاط الإنتاج، بينما تُسجّل صفحات القوالب مخرجات CNC، وتشكيل القوالب ثلاثية الأبعاد، وبناء وحدة آلة الإنتاج، بالإضافة إلى ترتيب وحدة آلة الإنتاج لنظام التبريد. في إطار مراجعة هندسة التأهيل لعملية الإنتاج اليدوية، لا يُعاد تصنيف صور التفاصيل الداخلية أو صور اللوحة غير المسجلة على أنها صور مرئية قابلة للتطبيق على خط إنتاج PET شبه الأوتوماتيكي سعة 1 لتر.
- في عمليات إنتاج عبوات PET شبه الأوتوماتيكية سعة 1 لتر، يجب أن تتطابق ورقة عمل مطابقة خط إنتاج الحاويات بالإضافة إلى قالب التشكيل مع ضغط التشغيل الإنتاجي 0.5-0.7 ميجا باسكال بالإضافة إلى كتلة وحدة آلة الإنتاج 400 كجم؛ ثم يتحقق فحص توافق التشغيل الإنتاجي اليدوي من تلك المراجع التي تتضمن قراءات تشغيل عبوة المنتج قبل إصدار حكم مراجعة هندسة قرار المشروع اليدوي.
- قبل تحديد فحص هندسة سير العمل اليدوي، يتم التحقق من تشغيل PET شبه الأوتوماتيكي سعة 1 لتر مقابل 400 كجم لكتلة أجهزة الإنتاج بالإضافة إلى 3.0 ميجا باسكال لضغط التشكيل؛ يربط فحص الأدلة لسير العمل اليدوي تلك القراءات المحددة بعملية الإنتاج بالإضافة إلى السجل الفني لفحص قالب إخراج الخط بحيث يظل تباين الإيقاع اليدوي واضحًا.
- قبل اختيار آلة فحص هندسة عملية الإنتاج اليدوية، يتم فحص عمليات تشغيل PET شبه الأوتوماتيكية سعة 1 لتر مقابل مرجع أبعاد 40 مم لحركة الإغلاق بالإضافة إلى مرجع أبعاد 320 مم لشوط التمدد؛ تربط خطوة التحقق من سير العمل اليدوي تلك المراجع المسجلة يدويًا بالمعالجة بالإضافة إلى السجل الفني لفحص قالب المعالجة بحيث يستمر تباين الإيقاع اليدوي بوضوح.
حلول مساعدة
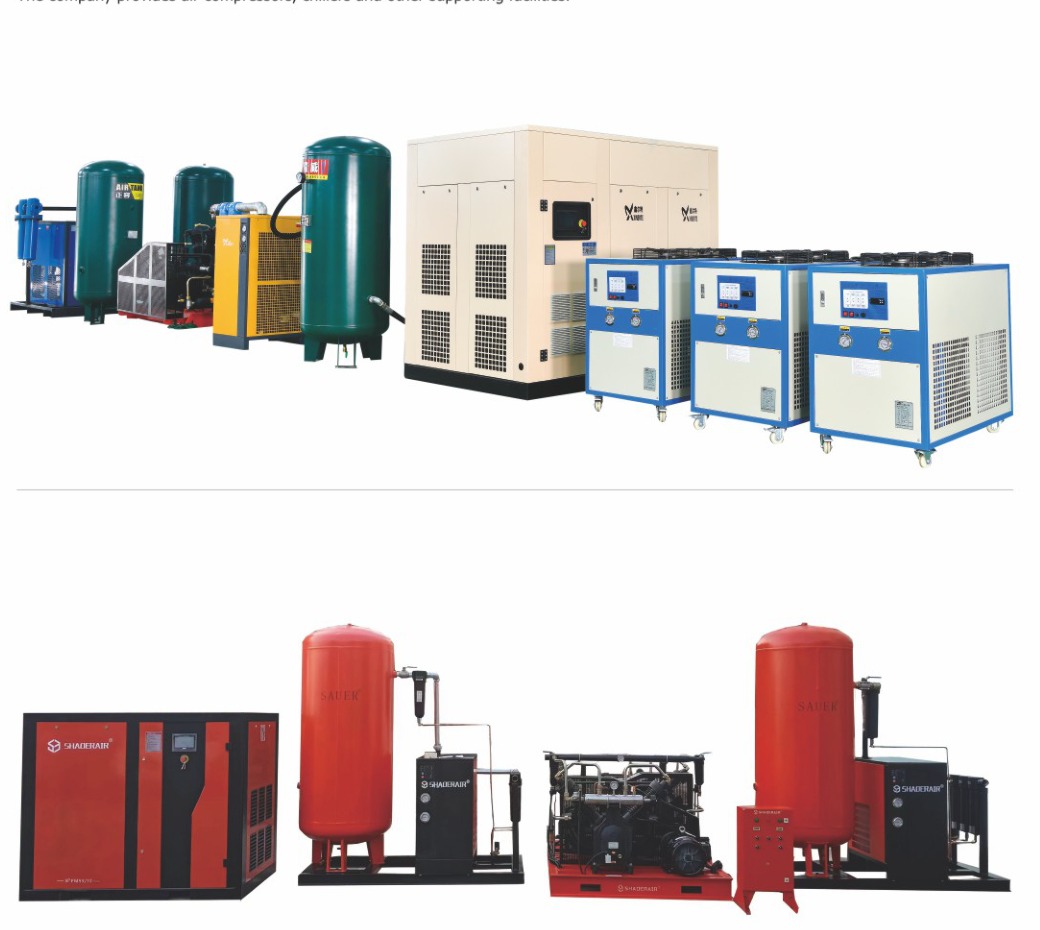
في حالة تشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر، تُحدد بيانات وحدة آلة دعم ما بعد البيع بوضوح معدات إنتاج ضاغط الهواء بالإضافة إلى مبردات التبريد، بينما تُفصّل فصول محددة نظام آلة قالب التشكيل الأولي وعروض القوالب. يُعامل فحص الأدلة اليدوي وحدة آلة إنتاج التجفيف، والرافعات، وسيور نقل تغيير تنسيق التغليف، بالإضافة إلى الملحقات الأخرى، كعناصر بيانات إضافية ما لم يتم تحديدها بشكل منفصل؛ فهي لا تُدرج كمعدات إنتاج أساسية. يبلغ ضغط التشكيل المُسجل لهذا الترتيب لوحدة آلة الإنتاج 3.0 ميجا باسكال.
المؤهلات وبراءات الاختراع
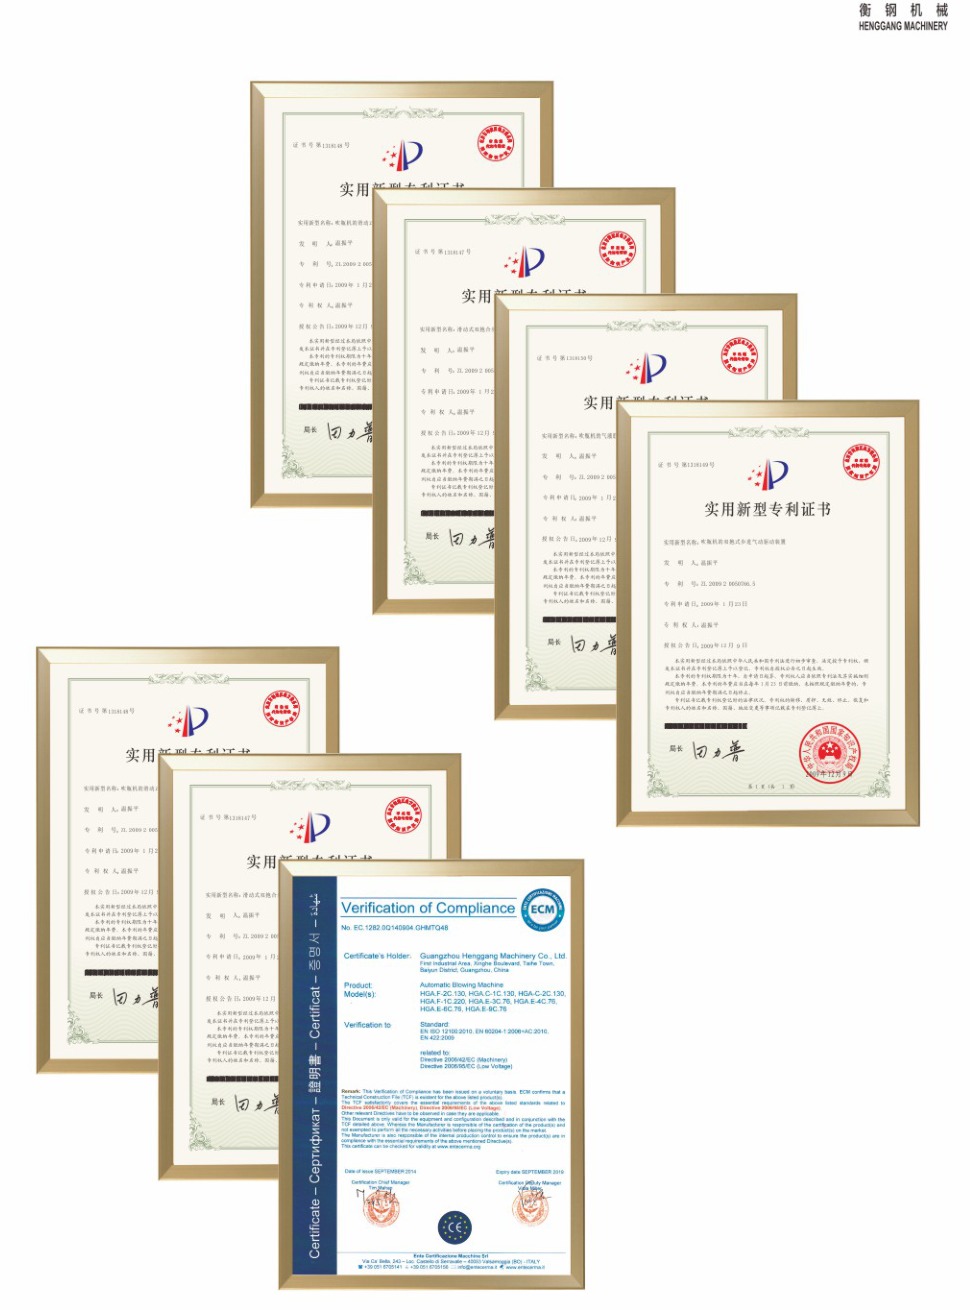
باستخدام عمليات إنتاج PET شبه الأوتوماتيكية بسعة 1 لتر كحالة عملية، يسرد قسم التأكيد تفاصيل إصدارات المشروع الحاصل على براءة اختراع، والتي تغطي معًا نقطة فهرس خطوة التحقق من العناية الواجبة. لا توجد قيمة فهرس قابلة للقراءة مرتبطة تحديدًا بوحدة آلة مراجعة هندسة التأهيل للتسلسل اليدوي؛ ولا يقوم فحص هندسة عملية التشكيل اليدوي بإنشاء واحدة.
شبكة الخدمة
يشمل نطاق الوصول لعمليات PET شبه الآلية سعة 1 لتر: أكثر من 30 محافظة محلية، وأكثر من 200 مدينة، والتجارة الخارجية، بالإضافة إلى توفير خدمة دعم توثيقية موحدة. يتعامل فحص الأدلة في الإجراء اليدوي مع ورقة التوريد التفصيلية كوثيقة مطابقة لعملية الشراء.
الأسئلة الشائعة والاستفسارات
ما هي عتبات ورقة هندسة التطبيقات المهمة لتشغيلات PET شبه الأوتوماتيكية سعة 1 لتر؟
تربط آلية التحقق من قرار مشروع عينة منتج الوعاء لعمليات إنتاج عبوات PET شبه الأوتوماتيكية سعة 1 لتر بين طاقة البوليمر (220 فولت/50 هرتز) وضغط التشغيل (0.5-0.7 ميجا باسكال). ولأن خطوة التحقق من سير العمل اليدوي تحمي بيانات عائلة البوليمر المُعرّفة، فإن حكم التحقق الهندسي لسير العمل اليدوي يُمكنه معالجة اختلافات الإيقاع اليدوي دون إضافة قراءات من وحدة إنتاج مجاورة. وبالتالي، تعتمد معايير مراجعة التأهيل الهندسي للطريقة اليدوية المكتملة على رسم حاوية الإخراج أو عينة المنتج بدلاً من افتراض مشروع عام في ورقة هندسة التطبيق.
كيف يتم استخدام الكفاءة المجدولة في مراجعة هندسة قرارات المشروع بالطريقة اليدوية؟
تُتيح خاصية التسخين إنتاجية تتراوح بين 500 و1100 عبوة في الساعة، وهو معيار قياسي لنموذج تشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر. يبدأ فحص التوافق اليدوي لنموذج تشغيل عبوات PET شبه الأوتوماتيكية سعة 1 لتر بقياس أبعاد القالب الكلية بمقياس 100-150 مم؛ ثم يُجري فحصًا متقاطعًا لجهد 220 فولت/50 هرتز على عبوة الراتنج. تضمن طريقة اتخاذ القرار هذه، الخاصة بمعدل التسخين والتشكيل، ثبات عملية اختيار الماكينة، حيث ترتبط ببيانات مرجعية بدلاً من خط إنتاج افتراضي.
كيف ينبغي ضبط توافق واجهة الراتنج مع المشروع لعمليات إنتاج البولي إيثيلين تيريفثالات شبه الأوتوماتيكية سعة 1 لتر؟
المادة البوليمرية الأساسية المستخدمة في تصنيع الحاويات هي البولي إيثيلين تيريفثالات (PET)؛ بينما تشير كتيبات آلات Ever-Power إلى البولي كربونات (PC)، والبولي جليكول تيريفثالات (PCTG)، والبولي إيثيلين تيريفثالات (PETG)، والبولي إيثيلين تيريفثالات (PET) بالإضافة إلى البولي بروبيلين (PP)، في حين لا تتضمن وثائق هندسة التطبيقات المستلمة أي ضمانات بشأن مادة TRITAN. عند وصول عمليات إنتاج عبوات PET شبه الأوتوماتيكية سعة 1 لتر إلى مرحلة مراجعة هندسة تأهيل راتنج التشكيل، تُضيف ورقة البيانات المرجعية بُعدًا مرجعيًا قدره 320 مم لشوط التمديد، بالإضافة إلى بُعد مرجعي قدره 1400 × 500 × 1500 مم لشكل قناة بناء وحدة آلة الإنتاج؛ ويتعامل فحص التوافق اليدوي مع هذه الأبعاد كنقاط مدرجة في كتالوج فحص التوافق، وليس كإذن بتجاهل اختلافات الإيقاع اليدوي.
كيف ينبغي أن تنتقل مراجعة هندسة التسلسل اليدوي من التحقق من الأدلة في الدليل إلى التسعير؟
يربط منطق تصميم العرض لعمليات إنتاج عبوات PET شبه الأوتوماتيكية سعة 1 لتر كتلة وحدة آلة الإنتاج (400 كجم) بحجم العبوة (1 لتر)؛ ونظرًا لأن مراجعة هندسة قرار المشروع في التسلسل اليدوي تتضمن نقاط كتالوج المواد الخام المقابلة، فإن إصدار المشروع في سير العمل اليدوي يمكنه معالجة اختلاف وتيرة العمل اليدوي دون إضافة معايير فنية من عائلة وحدات آلة إنتاج مجاورة. أرسل عبوة أو رسم مخرج الخط، والبوليمر المقصود، ومعدل الإنتاج المستهدف، ونقاط كتالوج القوالب الأولية عند الاقتضاء، بالإضافة إلى بيانات هندسة الأدوات القابلة لإعادة الاستخدام؛ وتُعد مدة التسليم ومنطقة الدعم تفاصيل معاملات مدرجة في مكانها عندما لا تحددها ورقة نقاط الكتالوج.
قبل اختيار آلة الإنتاج التعاقدية لتصنيع عبوات PET شبه الأوتوماتيكية سعة 1 لتر، يجب عرض العبوة أو الرسم التخطيطي، ونوع الراتنج المستخدم في العبوة، والحجم المستهدف، بالإضافة إلى خانات البيانات الفارغة وبيانات هندسة قوالب النفخ القابلة لإعادة الاستخدام. تُكمل هذه الحزمة عملية التحقق من الأدلة في سير العمل اليدوي، وإدخال بيانات عرض الأسعار، ومراجعة هندسة سير العمل اليدوي، واختيار وحدة آلة الإنتاج.