Ein- oder Zweistufen-Blasformen: Welches Verfahren ist besser? Ein praktischer technischer Leitfaden
Bei der Frage „Ein- oder Zweistufen-Blasformen: Welches Verfahren ist besser?“ geht es nicht darum, eine universelle Lösung zu finden. Vielmehr soll nachgewiesen werden, welche Kombination aus Prozessarchitektur, Oberflächen- und Handhabungsqualität sowie Instandhaltungsorganisation die Herstellung der gewünschten Flasche unter stabilen Produktionsbedingungen ermöglicht.
ProzessarchitekturWerkzeugstrategieEntscheidungsregel
Was dieser Artikel beweisen muss
Entscheiden Sie, ob das einstufige ISBM-Verfahren (Integrated Small Blasforming) von Harz zu Flasche oder die separate Herstellung von Vorformlingen und das Wiedererhitzen des Blasformens besser zu Ihrem Verpackungsunternehmen passen. Eine fundierte Ausgangsbasis bildet die einstufige ISBM-Methode, bei der die Vorformlinge in einem integrierten Prozess spritzgegossen und anschließend gestreckt geblasen werden. Bei der zweistufigen Produktion hingegen werden die Vorformlingsherstellung vom Wiedererhitzen und Blasformen getrennt. Die erste Prüfmethode besteht darin, jeden Arbeitsschritt vom Harzeingang bis zur fertigen Flasche zu erfassen und dabei Transfers, Zwischenlagerung und Wiedererhitzungsphasen zu zählen. Anschließend werden nur noch Prüfungen durchgeführt, die die im Titel versprochene Antwort wesentlich beeinflussen können. Wenn ein genauer Betriebswert von der Harzsorte, der Flaschenzeichnung, der Form oder der gelieferten Maschine abhängt, ist die genehmigte Projektspezifikation maßgebend für die endgültige Einstellung.
✔️ Prozessarchitektur
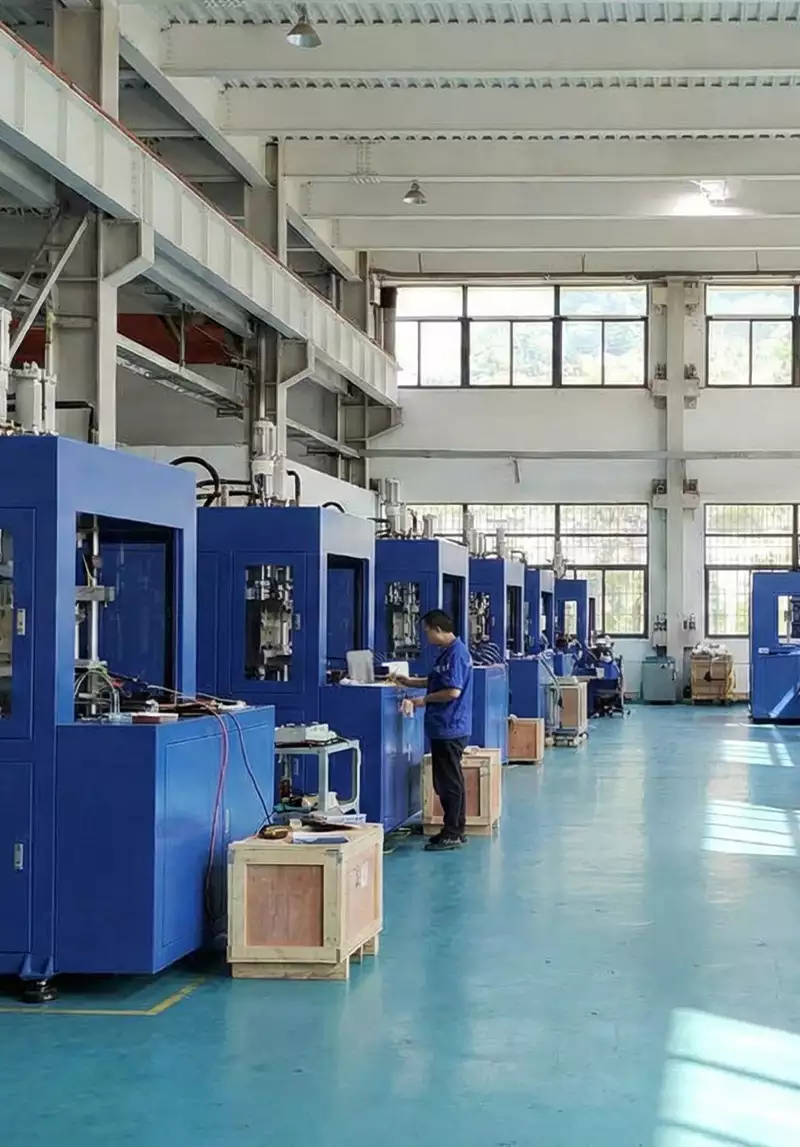
Beim einstufigen ISBM-Verfahren wird die Vorform in einem integrierten Prozess spritzgegossen und gestreckt, während die zweistufige Produktion die Vorformherstellung vom Wiedererwärmen und Blasen trennt. Erfassen Sie jeden Arbeitsschritt vom Harzeingang bis zur fertigen Flasche und Zählübergabe, Zwischenlagerung und Wiedererwärmung.
✔️ Wärmeverlauf der Vorformlinge
Beim einstufigen Formverfahren wird die Restwärme des Einspritzvorgangs genutzt, um den Vorformling vor dem Blasformen zu konditionieren; beim zweistufigen Verfahren wird ein abgekühlter Vorformling erneut erwärmt. Vergleichen Sie, wie die beiden Verfahren das für die Flasche benötigte axiale und tangentiale Temperaturprofil erzeugen.
✔️ Oberflächen- und Handhabungsqualität
Einstufige Systeme vermeiden die Lagerung und Zuführung von Vorformlingen in großen Mengen, während zweistufige Systeme auf die Förderung, Ausrichtung und Wiedererwärmung der Vorformlinge angewiesen sind. Bei Verpackungen, deren Aussehen entscheidend ist, müssen alle Kontaktpunkte, die die Vorformlinge oder deren Hals verkratzen oder verunreinigen könnten, genau identifiziert werden.
Bei der Umsetzung der Anforderungen in Hardware, HGY50-V3-EV-Maschinenkonfiguration veranschaulicht, wie Einspritzen, thermische Konditionierung, Streckblasbewegung und Handhabung auf einer kompakten Ein-Schritt-Plattform organisiert sind.
Prozessablauf: Wo sich die beiden Wege unterscheiden
Prozessarchitektur
Prozessarchitektur. Beim einstufigen ISBM-Verfahren werden die Vorformlinge in einem integrierten Prozess spritzgegossen und gestreckt, während die zweistufige Produktion die Vorformlingsherstellung vom Wiedererwärmen und Blasen trennt. Erfassen Sie jeden Arbeitsschritt vom Harzeingang bis zur fertigen Flasche, einschließlich Zähl- und Zwischenlagerung sowie Wiedererwärmungsphasen. Vergleichen Sie beide Optionen hinsichtlich Flaschengeometrie, Harz, Zielvorgabe für die Gutausbeute und Qualitätskriterien, um die Prozessarchitektur zu beurteilen. Dieser Faktor gehört in die Prozessplanung, da er die Bedingungen für die Bewertung der Prozessarchitektur direkt beeinflusst. Die Vernachlässigung der Zwischenhandhabung lässt zwei Prozesse ähnlicher erscheinen, als sie tatsächlich sind.
Folgen für Qualität und Handhabung
Vorformling-Wärmegeschichte
Wärmevorgeschichte des Vorformlings. Beim Einstufen-Spritzgießen wird die Restwärme des Spritzgießprozesses genutzt, um den Vorformling vor dem Blasformen zu konditionieren; beim Zweistufen-Spritzgießen wird ein abgekühlter Vorformling erneut erwärmt. Vergleichen Sie, wie die beiden Verfahren das für die Flasche benötigte axiale und tangentiale Temperaturprofil erzeugen. Beurteilen Sie die Wärmegeschichte des Vorformlings anhand der gleichen Flaschengeometrie, des gleichen Harzes, des gleichen Zielwerts für eine gute Ausbeute und der gleichen Qualitätskriterien. Falls die Ergebnisse je nach Kavität variieren, vergleichen Sie die lokalen Hardwarekomponenten, die mit der Wärmegeschichte des Vorformlings zusammenhängen, bevor Sie die Wärmegeschichte des Vorformlings selbst betrachten. Ein ungünstiges Temperaturprofil führt unabhängig vom Maschinentyp zu lokaler Überdehnung, Trübung, Perlglanz oder ungleichmäßiger Materialverteilung.
Oberflächen- und Handhabungsqualität
Oberflächen- und Handhabungsqualität. Einstufige Systeme vermeiden die Lagerung und Zuführung großer Mengen von Vorformlingen, während zweistufige Systeme auf die Förderung, Ausrichtung und das Wiedererwärmen der Vorformlinge angewiesen sind. Bei optisch anspruchsvollen Verpackungen ist jeder Kontaktpunkt zu ermitteln, der den Vorformling oder den Flaschenhals zerkratzen oder verunreinigen könnte. Vergleichen Sie beide Optionen hinsichtlich der gleichen Flaschengeometrie, des gleichen Harzes, des gleichen Zielwerts für die gute Ausbeute und der gleichen Qualitätskriterien, um die Oberflächen- und Handhabungsqualität zu beurteilen. Dieser Punkt gilt erst dann als behoben, wenn das Ergebnis nach der thermischen Stabilisierung reproduzierbar bleibt und die nächste Prüfung der Oberflächen- und Handhabungsqualität ihm nicht widerspricht. Bei hochwertigen Kosmetikflaschen können Fehler auftreten, die bei Standard-Getränkeflaschen akzeptabel sind.
Wenn sich das Produktionsvolumen ändert, welche Antwort wird dann angezeigt?
Mengenökonomie
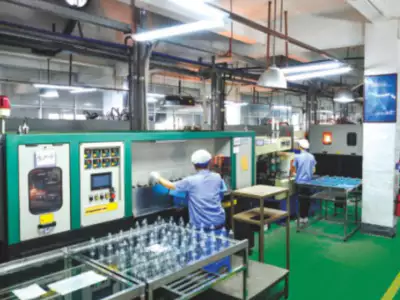
Mengeneffekte. Zweistufige Systeme können die Produktion von Vorformlingen in sehr großen Stückzahlen von der Hochgeschwindigkeits-Blasformung trennen; einstufige Systeme können die Anzahl der Zwischenprodukte für die direkte Flaschenproduktion reduzieren. Ermitteln Sie die Herstellungskosten pro einwandfreier Flasche bei der erforderlichen Jahresmenge, einschließlich Werkzeugkosten, Energiekosten, Arbeitskosten, Lagerhaltung und Umrüstungen. Vergleichen Sie beide Optionen hinsichtlich der Wirtschaftlichkeit bei gleicher Flaschengeometrie, gleichem Harz, gleichem Zielwert für die Ausbringungsmenge und gleichen Qualitätskriterien. Um die Reproduzierbarkeit zu gewährleisten, definieren Sie, wer die Wirtschaftlichkeit bei gleicher Menge misst, wo die Messung erfolgt und welche Nachweise für die Flaschenqualität erforderlich sind, bevor die Wirtschaftlichkeit überprüft wird. Die alleinige Betrachtung des Maschinenkaufpreises verschleiert die durch Skaleneffekte und Produktmix erzielten Kostenvorteile.
Arbeitsbedingungen für diese spezifische Aufgabe
- Prozessarchitektur
- Beim einstufigen ISBM-Verfahren wird die Vorform in einem integrierten Prozess spritzgegossen und gestreckt, während bei der zweistufigen Produktion die Vorformherstellung vom Wiedererhitzen und Blasen getrennt wird.
- Vorformling-Wärmegeschichte
- Beim einstufigen Formverfahren kann die beim Einspritzen gespeicherte Wärme genutzt und der Vorformling vor dem Blasen konditioniert werden; beim zweistufigen Formverfahren wird ein abgekühlter Vorformling erneut erhitzt.
- Oberflächen- und Handhabungsqualität
- Einstufige Systeme vermeiden die Lagerung und Zuführung von Vorformlingen in großen Mengen, während zweistufige Systeme auf die Förderung, Ausrichtung und Wiedererwärmung der Vorformlinge angewiesen sind.
- Mengenökonomie
- Zweistufige Systeme können die Vorformlingsproduktion in sehr großen Mengen von der Hochgeschwindigkeits-Blasformung trennen; einstufige Systeme können die Zwischenausrüstung für die direkte Flaschenproduktion reduzieren.
Werkzeug-, Lager- und Umrüstkosten-Abwägungen
Produktvielfalt
Produktvielfalt. Einstufige Systeme eignen sich oft für unterschiedliche Formen, Weithalsbehälter, dickwandige Oberflächen und Spezialharze; zweistufige Systeme sind ideal, wenn standardisierte Vorformlinge mehrere Blasformanlagen versorgen. Ermitteln Sie die Anzahl der Flaschenfamilien und prüfen Sie, ob diese ein gemeinsames Vorformling-Design verwenden können oder spezielle Spritzgießwerkzeuge benötigen. Vergleichen Sie beide Optionen hinsichtlich Flaschengeometrie, Harz, Zielvorgabe für die Ausbringungsmenge und Qualitätskriterien, um die Produktvielfalt zu beurteilen. Dokumentieren Sie das Flaschenverhalten neben der Einstellung oder Messung für die Produktvielfalt; diese Aufzeichnung dient als Ausgangszustand für die Überprüfung der Produktvielfalt. Eine zu große Vorformling-Vielfalt kann die Vorteile einer zweistufigen Plattform hinsichtlich der Lagerhaltung zunichtemachen.
Werkzeugstrategie
Werkzeugstrategie. Einstufige Projekte koordinieren Spritzguss, Lippen-/Halsformung, Konditionierung und Blasformung, während zweistufige Verfahren Vorformlinge standardisieren und Blasformen unabhängiger wechseln können. Schätzen Sie die Anzahl der benötigten Werkzeugsätze für das gesamte Produktportfolio und deren Wechselhäufigkeit. Vergleichen Sie beide Optionen anhand derselben Flaschengeometrie, desselben Harzes, desselben Zielwerts für die Gutproduktion und derselben Qualitätskriterien, um die Werkzeugstrategie zu bewerten. Falls sich das Symptom oder das Leistungsziel nicht wie erwartet entwickelt, setzen Sie die Werkzeugstrategie auf den Ausgangswert zurück und untersuchen Sie diese genauer, anstatt Korrekturen zu stapeln. Bei einem Portfolio mit vielen Artikeln mit geringem Volumen können die Werkzeug- und Umrüstkosten den größten Anteil ausmachen.
Der ASB-kompatible Werkzeugkonfiguration ist auch relevant, wenn geprüft werden muss, ob die Schnittstellen der Form und die Maschinenbewegung bei Austausch, Fehlersuche oder Kapazitätsänderungen kompatibel bleiben müssen.
| Artikel | Ingenieurfrage | Praktische Überprüfung |
|---|---|---|
| Prozessarchitektur | Beim einstufigen ISBM-Verfahren wird die Vorform in einem integrierten Prozess spritzgegossen und gestreckt, während bei der zweistufigen Produktion die Vorformherstellung vom Wiedererhitzen und Blasen getrennt wird. | Erfassen Sie jeden Arbeitsschritt von der Harzannahme bis zur Abfüllung in die fertigen Flaschen und der Zählung, einschließlich Zwischenlagerung und Wiedererwärmung. |
| Vorformling-Wärmegeschichte | Beim einstufigen Formverfahren kann die beim Einspritzen gespeicherte Wärme genutzt und der Vorformling vor dem Blasen konditioniert werden; beim zweistufigen Formverfahren wird ein abgekühlter Vorformling erneut erhitzt. | Vergleichen Sie, wie die einzelnen Routen das für die Flasche benötigte axiale und tangentiale Temperaturprofil erzeugen. |
| Oberflächen- und Handhabungsqualität | Einstufige Systeme vermeiden die Lagerung und Zuführung von Vorformlingen in großen Mengen, während zweistufige Systeme auf die Förderung, Ausrichtung und Wiedererwärmung der Vorformlinge angewiesen sind. | Bei Verpackungen, bei denen das Erscheinungsbild entscheidend ist, muss jeder Kontaktpunkt ermittelt werden, der die Vorform oder den Hals zerkratzen oder verunreinigen könnte. |
| Mengenökonomie | Zweistufige Systeme können die Vorformlingsproduktion in sehr großen Mengen von der Hochgeschwindigkeits-Blasformung trennen; einstufige Systeme können die Zwischenausrüstung für die direkte Flaschenproduktion reduzieren. | Herstellungskosten pro einwandfreier Flasche bei der erforderlichen Jahresmenge, einschließlich Werkzeugkosten, Energiekosten, Arbeitskosten, Lagerhaltung und Umrüstungen. |
| Produktvielfalt | Einstufige Systeme werden häufig für verschiedene Formen, Weithalsbehälter, dickwandige Optik und Spezialharze gewählt; zweistufige Systeme sind besonders geeignet, wenn standardisierte Vorformlinge mehrere Blasanlagen speisen. | Zählen Sie die Flaschenfamilien und ermitteln Sie, ob sie ein gemeinsames Vorformlingdesign verwenden können oder ob spezielle Spritzgusswerkzeuge erforderlich sind. |
| Werkzeugstrategie | Bei einstufigen Projekten werden Spritzguss, Lippen-/Halsbearbeitung, Konditionierung und Blasformung koordiniert, während bei zweistufigen Verfahren Vorformlinge standardisiert und Blasformen unabhängiger gewechselt werden können. | Schätzen Sie die Anzahl der benötigten Werkzeugsätze für das gesamte Produktportfolio und deren Änderungshäufigkeit. |
| Freigabebedingung | Wählen Sie nach Produktmix, Jahresvolumen, Erscheinungsbild, Materialien, Lagerhaltungsphilosophie, verfügbarem Platz und Organisationskapazität. Verwenden Sie eine gewichtete Matrix mit obligatorischen Anforderungen und Kosten-pro-Warenbehälter-Szenarien. | |
Material- und Behälterflexibilität
Bestandsführung und Logistik
Inventarisierung und Logistik. Die zweistufige Produktion ermöglicht die Lagerung und den Transport von Vorformlingen; die einstufige Produktion transportiert das Material kontinuierlich vom Granulat zur Flasche. Anstatt den Lagerbestand als kostenlos zu betrachten, sollten Lagerfläche, Vorformlingsverpackung, Kontaminationskontrolle und interne Logistik bewertet werden. Bei der Beurteilung von Lagerbestand und Logistik sollten beide Optionen hinsichtlich Flaschengeometrie, Harz, Zielvorgabe für die Gutausbeute und Qualitätskriterien verglichen werden. Verbessert eine Änderung einen Bereich, verschlechtert aber einen anderen, sollten die Material- bzw. Energieflüsse zwischen Lagerbestand und Logistik sowie zwischen Lagerbestand und Logistik verglichen werden, anstatt die erste sichtbare Verbesserung zu akzeptieren. Große Vorformlingspuffer erhöhen das Betriebskapital und das Handhabungsrisiko, können aber auch die Spritzguss- und Blasformpläne entkoppeln.
Auswirkungen von Versorgungsleistungen, Arbeitskräften und Nutzfläche
Versorgungseinrichtungen und Energiefluss
Versorgungseinrichtungen und Energiefluss. Beide Verfahren erfordern Harzaufbereitung, Kühlung und Druckluft, jedoch unterscheiden sich die Verteilung der Heiz- und Maschinenlasten. Vergleichen Sie die tatsächlichen, vorgeschlagenen Systemlasten am Zielbehälter, einschließlich Kompressoren, Trockner, Kühler und Öfen (sofern verwendet). Berücksichtigen Sie bei der Beurteilung des Energiebedarfs und des Energieverbrauchs beide Optionen hinsichtlich Flaschengeometrie, Harz, Zielausbeute und Qualitätskriterien. Hängt das Ergebnis von der Materialgüte oder der Werkzeuggeometrie ab, bestätigen Sie die genehmigten Projektgrenzen und nutzen Sie den Energiebedarf und den Energieverbrauch als nächsten Prüfpunkt. Allgemeine Energieangaben sind unzuverlässig, solange die Systemgrenzen nicht vollständig definiert sind.
Instandhaltungsorganisation
Instandhaltungsorganisation. Einstufige Verfahren vereinen Spritzguss- und Blasformtechnologie in einer Maschine; zweistufige Verfahren trennen spezialisierte Anlagen. Bewerten Sie die Qualifikation der Techniker, die Verfügbarkeit von Ersatzteilen, die Wartungsintervalle und ob ein Ausfall die gesamte Flaschenproduktionskette lahmlegt. Vergleichen Sie beide Optionen anhand derselben Flaschengeometrie, desselben Harzes, desselben Sollwerts und derselben Qualitätskriterien, um die Instandhaltungsorganisation zu beurteilen. Wenn das Projekt an die Grenzen einer Maschine oder eines Materials stößt, fordern Sie einen Formversuch an, der die Instandhaltungsorganisation isoliert und sie anschließend unter denselben Flaschenspezifikationen testet. Integrierte Anlagen vereinfachen den Materialfluss, können aber das Ausfallrisiko konzentrieren.
Entscheidungsmatrix: Wählen Sie die Route, die am besten zur Anlage passt.
Entscheidungsregel
Entscheidungsregel. Wählen Sie anhand von Produktmix, Jahresvolumen, Erscheinungsbild, Materialien, Lagerhaltungsstrategie, verfügbarem Platz und Organisationskapazität. Nutzen Sie eine gewichtete Matrix mit obligatorischen Anforderungen und Kosten-pro-Warenbehälter-Szenarien. Vergleichen Sie beide Optionen hinsichtlich Flaschengeometrie, Harz, Zielvorgabe für die Warenausbeute und Qualitätskriterien, um die Entscheidungsregel festzulegen. Die sicherste Interpretation ergibt sich aus dem Vergleich mindestens mehrerer stabiler Zyklen und der anschließenden Überprüfung der Entscheidungsregel, ohne die übrige Rezeptur zu verändern. Es gibt keinen allgemeingültig besseren Weg; die falsche Wahl resultiert meist aus der Optimierung einer Kennzahl unter Vernachlässigung des gesamten Anlagensystems.
Instandhaltungsorganisation: Freigabenachweise
Die einstufige Fertigung vereint Spritzguss- und Blasformtechnologie in einer Maschine; die zweistufige Fertigung trennt spezialisierte Anlagen. Bewertet werden die Qualifikation der Techniker, die Verfügbarkeit von Ersatzteilen, die Wartungsintervalle und die Frage, ob ein Ausfall die gesamte Flaschenproduktionskette zum Erliegen bringt. Der Zustand gilt erst dann als akzeptiert, wenn die relevanten Flaschenmesswerte oder Funktionstests nach Erreichen der normalen Betriebstemperatur stabil bleiben.
Entscheidungsregel: Versagensgrenze
Es gibt keinen allgemeingültig besseren Weg; die falsche Wahl resultiert meist aus der Optimierung einer Kennzahl unter Vernachlässigung des gesamten Systems. Nutzen Sie diesen Fehlerfall als Grenzwert für den Versuch und kehren Sie zum vorherigen stabilen Zustand zurück, sobald sich die Flaschenreaktion in die falsche Richtung bewegt.
Für eine Kompatibilitätsprüfung, ASB-12 Blasformkompatibilität zeigt die Arten von mechanischen und thermischen Schnittstellen, die überprüft werden sollten, bevor eine Werkzeug- oder Prozessänderung für die Produktion freigegeben wird.
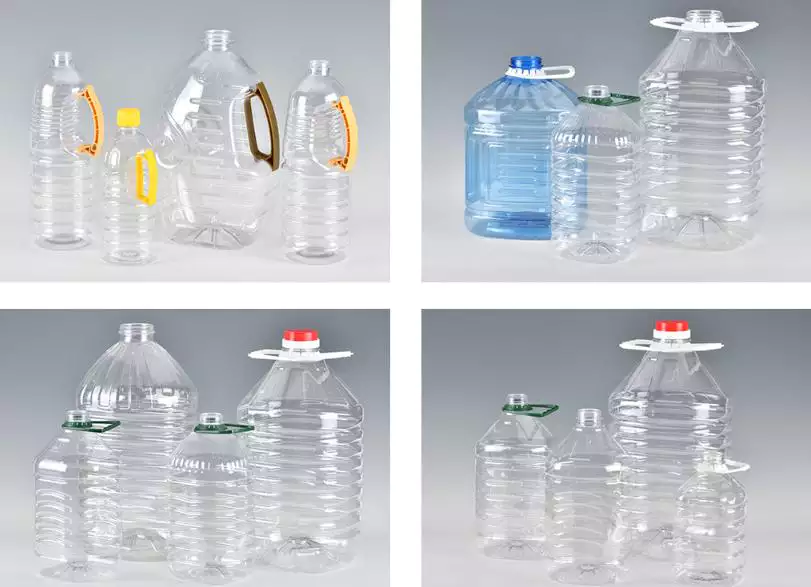
Spezielle Fragen beim Ein-Schritt-Blasformen im Vergleich zum Zwei-Schritt-Blasformen: Welches Verfahren ist besser?
Ist ein einstufiges ISBM energieeffizienter?
Dadurch kann ein separater Vorformling-Wiedererwärmungsschritt vermieden werden, der korrekte Vergleich bezieht sich jedoch auf die Gesamtsystemenergie für die gleiche Ausbeute an guten Flaschen, einschließlich Einspritzung, Trocknung, Kühlung und Druckluft.
Welcher Weg ist besser für Kosmetikverpackungen?
Die einstufige Produktion ist oft attraktiv für optisch sensible und ungewöhnliche Behälter, da sie die Vorformung und die Flaschenformung integriert, die endgültige Wahl hängt jedoch von den Anforderungen an Harz, Form, Volumen und Oberfläche ab.
Welche Route eignet sich besser für sehr hohe Flaschenmengen?
Bei standardisierten Verpackungen in großen Mengen sind oft spezialisierte Vorform- und Blasformanlagen mit hohem Durchsatz die bessere Wahl. Ein Projekt sollte jedoch anhand des tatsächlichen Jahresbedarfs und der Anlagenauslastung modelliert werden.
Können Zweistufensysteme dieselbe Vorform für mehrere Flaschen verwenden?
Oft ja, sofern die Form des Flaschenhalses und die Streckgeometrie dies zulassen. Die gemeinsame Vorform muss weiterhin ein akzeptables Temperatur- und Materialverteilungsfenster für jede Flasche gewährleisten.
Wird durch den Ein-Schritt-Prozess jeglicher Speicherplatz überflüssig?
Dadurch entfällt die Notwendigkeit, Zwischenprodukte wie bei einem zweistufigen Verfahren zu lagern, Harz, Formen, Verpackungsmaterialien und fertige Flaschen erfordern jedoch weiterhin eine geplante Lagerung.
Praktische Schlussfolgerung
Die endgültige Entscheidung zwischen Ein- und Zweistufen-Blasformen – welches Verfahren ist besser? – hängt von der Flasche selbst ab, nicht von einem einzelnen angezeigten Parameter. Nutzen Sie die Prozessarchitektur, um die Eingangsgrößen festzulegen, die Werkzeugstrategie, um den Mechanismus zu testen, und die Entscheidungsregel, um die Ergebnisse unter stabilen Bedingungen zu überprüfen. Es gibt keinen allgemeingültig besseren Weg; die falsche Wahl resultiert meist aus der Optimierung einer Kennzahl unter Vernachlässigung des gesamten Anlagensystems.


