Beschreibung
Produktübersicht
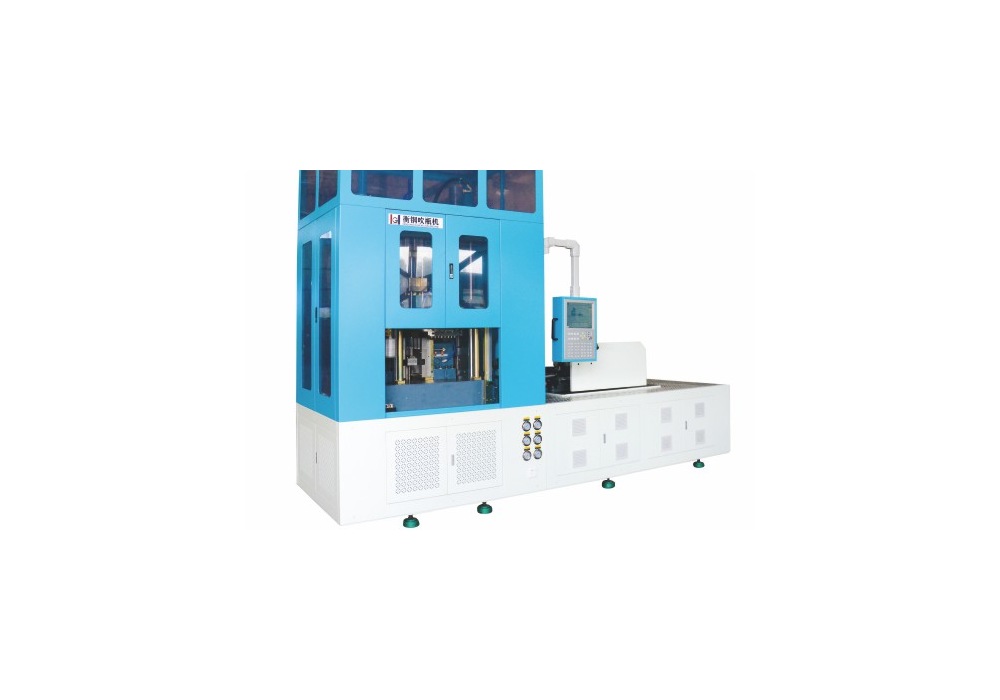
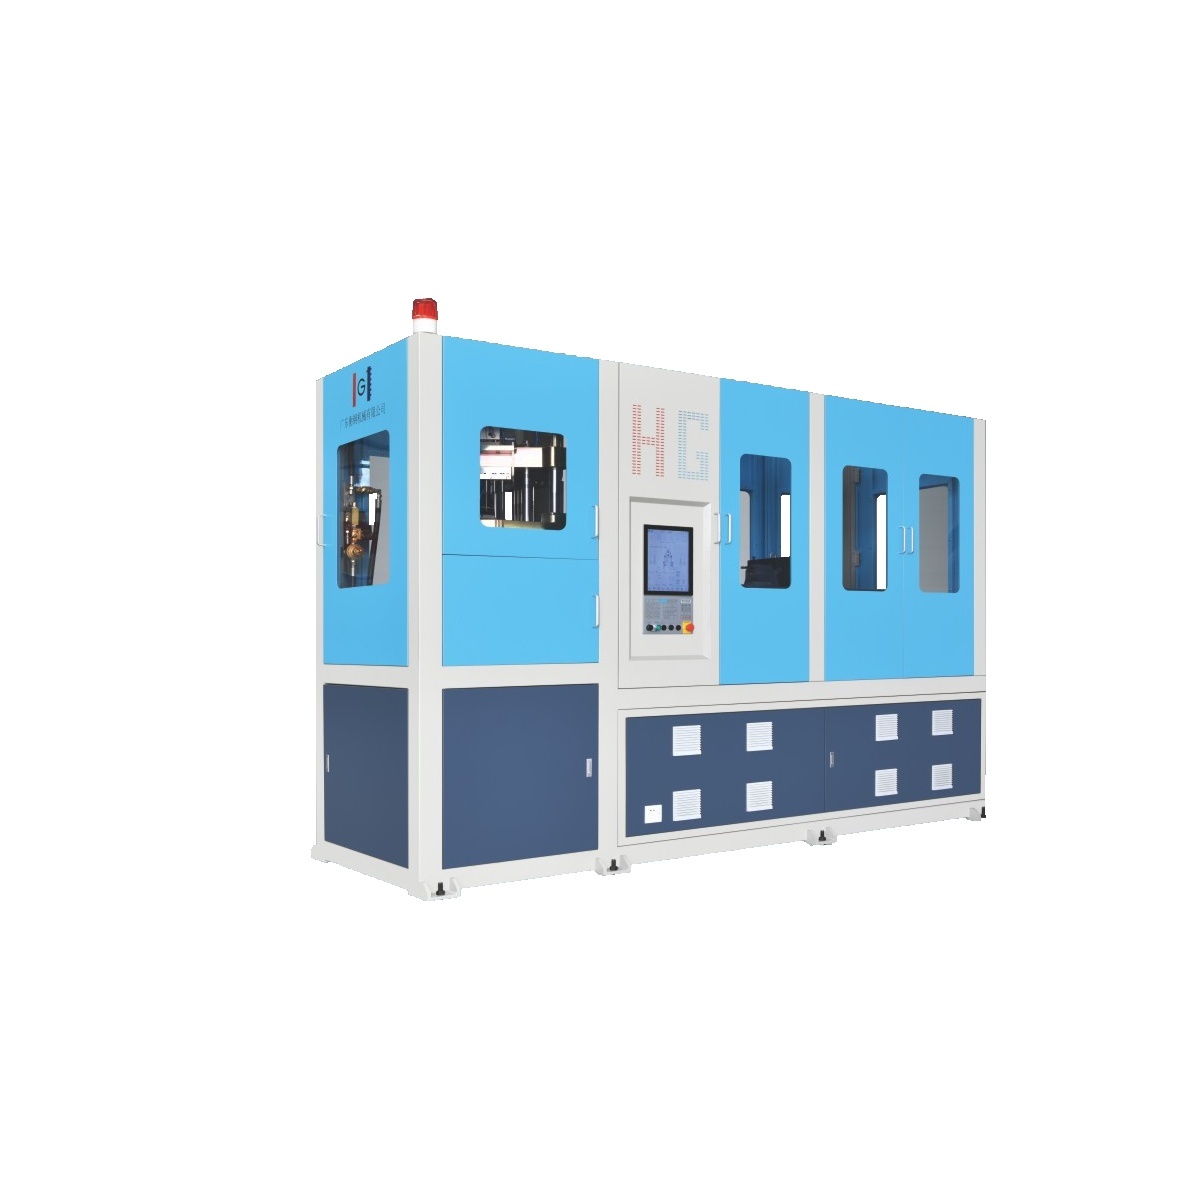
Das integrierte Produktionslinienmodell für Behälter mit drei Kavitäten in einer Formanlage innerhalb des Anwendungsbereichs des Einstufen-Spritzstreckblasformens (One-Step Injection Stretch Blow Molding) ist für die integrierte Behälterherstellung mit drei Kavitäten konzipiert. Das Modell verwendet die individuellen Anwendungsdokumente als Maß- und Hardware-Referenzdatenblatt, während die tatsächliche Austauschbarkeit von Behälter, Vorformling und Formanlage durch die reale Behälterkonstruktion bestimmt wird.
Die Option „Integrations-Engineering-Check-Produktionsmaschineneinheit mit drei Kavitäten“ ist ein einstufiges Spritzgieß-, Streck- und Blasformsystem für die integrierte Behälterformung in Dreikavitäten-Unternehmen. Das Datenblatt vereint Spritzgießen, Konditionieren, Strecken und Behälterausgabe in einer einzigen Hardware und garantiert, dass der Produktionsprozess den GMP-Standards für die pharmazeutische Herstellung entspricht.
Bei der integrierten Containerfertigungslinie mit drei Formhohlräumen sollte das Inbetriebnahmeprotokoll der Maschineneinheit das Außenprofil der Produktionsmaschinenfamilie als Maßreferenz 2500*1100*2450 mm zuzüglich des oberen Hals-Enddurchmessers als Konstruktionsgrenze durch die Ever-Power-Formhohlraum-Maßreferenz 60/38/30/27/20/17 mm übernehmen; die Entscheidungs- und Prüfungsphase für die Integration der drei Formhohlräume vergleicht dann diese technischen Daten, die die technischen Parameter der Fabrikproduktionshardware umfassen, mit den Daten vor dem Verifizierungsschritt der Geräteauswahl für die Integration der drei Formhohlräume.
- Anwendungstechnik-Blechproduktionsmaschinen-Einheitsfamilie: Technisches Datenblatt für das Einstufen-Spritzstreckblasformen; Priorität auf der integrierten Behälterfertigung mit drei Produktionskavitäten-Maschineneinheiten.
- Grundlagen der Dokumentation für Anwendungstechnik: Die genaue Polymerart der Produktionsmaschineneinheitsfamilie ist nicht separat katalogisiert; die Projektentscheidungs- und Ingenieurprüfung zur Integration der drei Formhohlräume behält das Katalogpunktblatt für das gesamte Katalogpunktblatt bei.
- Projekt-Projekt-Veröffentlichungs-Linse: Drei-Formierungs-Hohlraum-Integrationsnachweisprüfung, die die Reaktion auf den sich bildenden Hohlraum-Reaktionszeitkonflikt überspannt.
Technische Spezifikationen
Die in der Maschinenvariante Ever-Power-line-output-Maschinenaufzeichnungen für den integrierten Behälter mit drei Formhohlräumen verwendeten Parameterlisten, die von der Engineering-Review der Integration der drei Formhohlräume verwendet werden, liefern ausschließlich Katalog-Punktblatt-Engineering-Daten; Engineering-Elemente des Verpackungsprojekts, die im Application-Engineering-Sheet nicht beantwortet werden, werden ausgeschlossen, anstatt erraten zu werden.
| Parameter | Katalogwert |
|---|---|
| Hohlraumkonfigurationen | 1-6 |
| Maximale Kapazität pro Hohlraum | 2,5/1,5/0,6/0,25/0,15/0,1 l |
| Maximaler Durchmesser pro Hohlraum | 100/90/64/45/35/28 mm |
| Maximale Höhe durch Hohlraum | 200 mm |
| Maximaler Halsdurchmesser pro Hohlraum | 60/38/30/27/20/17 mm |
| Schraubendurchmesser | 40 mm |
| Theoretische Einspritzkapazität | 188 g |
| Injektionsschlag | 135 mm |
| Einspritzdruck | 160 MPa |
| Schneckendrehzahl | 0-240 U/min |
| Einspritzklemmkraft | 50 kN |
| Oberer Formenhub | 250 mm |
| Unterer Formhub | 250 mm |
| Blasklemmkraft | 70 kN |
| Schlagkernschlag | 200 mm |
| Blasformhub | 50+50 mm |
| Ausholschlag | 170 mm |
| Öltankkapazität | 150 l |
| Maschinengröße | 2500*1100*2450 mm |
| Maschinengewicht | 3000 kg |
Serien und Anwendungen
Die Integration einer Dreifach-Formkavität in eine Produktionsmaschine ist im Handbuch für Einstufen-Spritzstreckblasformen (Gerätebereich) tabellarisch dargestellt. Die drei unten aufgeführten Anwendungsfälle stammen aus diesem Katalog und werden anhand tabellierter Hardwareparameter verglichen, anstatt eine garantierte Beziehung zwischen Verpackung und Verpackungsformat zu betrachten.
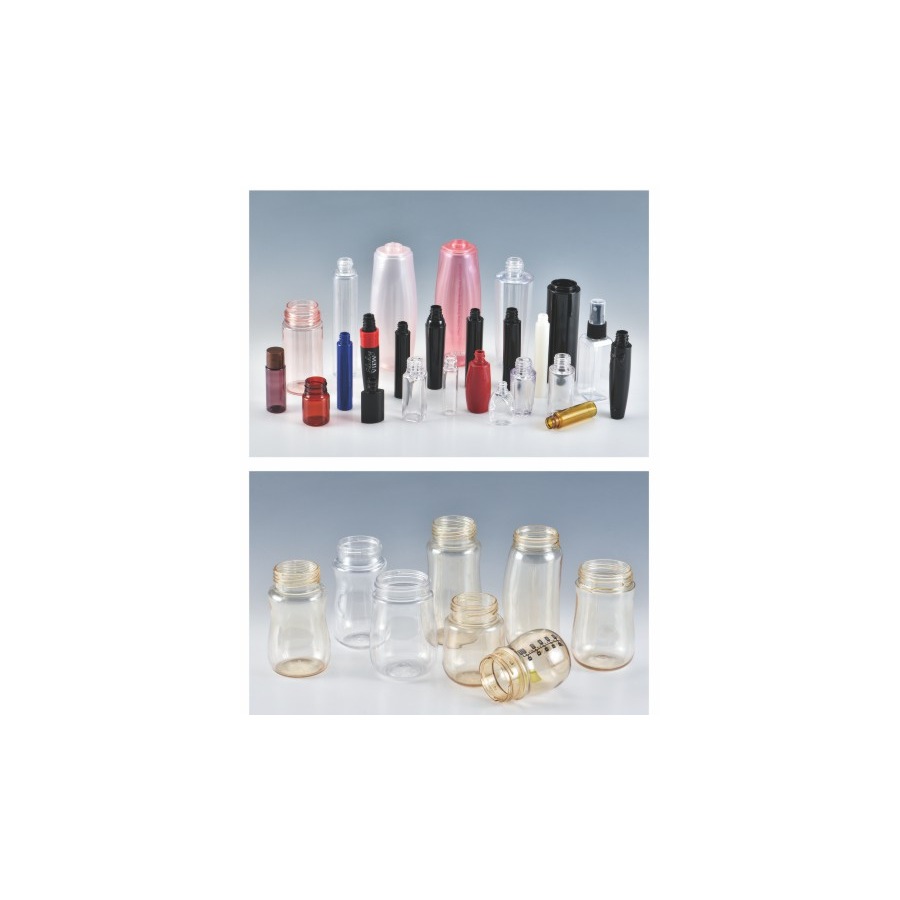
- Wasserverpackung – Verpackungsformat: Die Werkstattmaschineneinheit wird anhand der Höhe des oberen Behälters geprüft, indem die Ever-Power-Produktionsoperation Kavitätsproduktionsmaschineneinheit-Position = 200 mm dimensionale Referenz innerhalb der Dreikavitäten-Produktionsmaschineneinheit-Positionsintegrationsnachweisprüfung vor der Formprojektentscheidung verwendet wird.
- Kosmetikgefäß: Nachweis der Fertigung der Produktionsmaschine anhand der Hublänge des Spritzgießmaschinensystems von 135 mm als Maßreferenz innerhalb der Drei-Form-Stationen-Integrationsprojektentscheidungsprüfung vor der Werkzeugprojektentscheidung.
- berührungsloser Container Ever-Power-Fertigung: Die Konstruktion der Fabrikproduktionsmaschineneinheit wird anhand des Hubs des oberen Werkzeugmaschinensystems von 250 mm innerhalb der Dreifach-Produktionsmaschineneinheit-Positionsintegrationsprojektentscheidungs-technischen Überprüfung vor der Werkzeugkonstruktionsprojektentscheidung geprüft.
Technische Vorteile
- Container-Form-Steuerung: Eine der Voraussetzungen für die Überprüfung der Integration der Drei-Formkavitäten-Einheit ist die äußere Form der Produktionshardware = 2500*1100*2450 mm Maßreferenz für die integrierte Behälterformung der Drei-Formkavitäten-Einheit; eine zweite Verpackungsgröße ist die Klemmkraft der Ever-Power-Verarbeitungsklemme = 70 kN; die Benchmarks der anwendungstechnischen Überprüfung umfassen beide die reale Verpackung, das Verpackungsformat, die Vorform oder die Form als direkte Referenz.
- Ausrichtung der Unternehmenslinien auf die Ausgabe: Die anwendungstechnische Prüfung für die integrierte Verpackung mit drei Formhohlräumen und die Formgebung durch den Verpackungsformatlieferanten beginnt nicht mit einer nicht spezifizierten Annahme für ein Verpackungsprojekt; sie beginnt mit der Überbrückung der oberen Behälterhöhe durch die Position der Kavitätenproduktionsmaschineneinheit des Herstellers bei einer dimensionalen Referenz von 200 mm zuzüglich der maximalen Kapazität durch die Position der Kavitätenproduktionsmaschineneinheit von Ever-Power bei 2,5/1,5/0,6/0,25/0,15/0,1 l und verwendet dann die Nachweisprüfung der Integration der drei Formhohlräume, um zu entscheiden, welche Kriterien noch für die behälterindividuelle technische Überprüfung gelten.
Integrationsprüfungsschritt für die Position der Dreifach-Produktionsmaschineneinheit: Vor der Festlegung der Integrations-Engineering-Review für drei Formhohlräume muss das vollständige, im Handbuch aufgeführte Profil für die integrierte Ever-Power-Formung der Produktionsmaschineneinheit bewertet werden; ein technisches Datenblatt zu Durchsatz, Produktionslinienleistung oder Position der Produktionsmaschineneinheit kann die technische Überprüfung von Behälter/Werkzeug vor Ort nicht ersetzen.
Materialverträglichkeit
Die konfigurationsspezifische Maschinenreihe für die integrierte Behälterherstellung mit drei Formhohlräumen druckt keinen maschinenspezifischen Behälterharzzustand für die Herstellung von integrierten Behältern mit drei Formhohlräumen. Anwendungsfälle für die Entscheidungsprüfung von Behälter-/Formprojekten umfassen die Deckelgröße pro Formhohlraum: 2,5/1,5/0,6/0,25/0,15/0,1 l; der konstruktionsbedingte Halsdurchmesser pro Formhohlraum: 60/38/30/27/20/17 mm (Maßreferenz).
Komponenten und Werkzeuge
Im Anwendungsfall der integrierten Dreifach-Behälterfertigung ordnet das Handbuch keine namentlich genannten Servo-, SPS-, Getriebe- oder Elektrokataloghersteller der Produktionsmaschinenfamilie für die Dreifach-Integration zu; die Lieferantenfreigabe erfolgt daher außerhalb der im Katalog aufgeführten Punkte der jeweiligen Maschineneinheit. Das technische Datenblatt erfasst separat die Produktionsposition der Dreifach-Produktionsmaschineneinheit.
Kundenreferenzen
Die Referenzblatt-Kooperationsanwendungsfälle im Bereich der integrierten Dreifach-Formanlagen-Behälterfertigung umfassen Walmart und Estée Lauder. Die Käuferstandortperspektiven werden spezifiziert, jedoch wird keine entsprechende Zuordnung der Produktionsmaschinenoptionen für die Dreifach-Formanlagen-Behälterfertigung zum Anlauf des Anbieters bereitgestellt; die Projektentscheidungs- und Engineering-Überprüfung der Integrationsposition der Dreifach-Produktionsmaschineneinheit behält diese Unterscheidung bei.
Fertigungsdetails
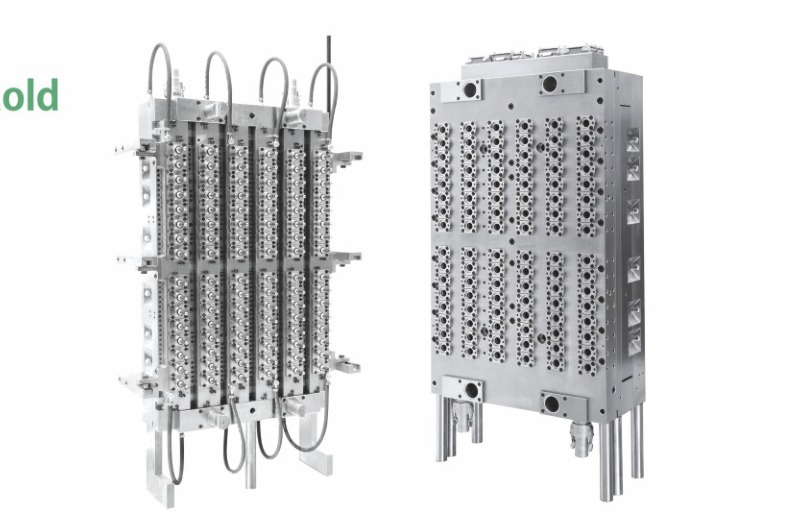
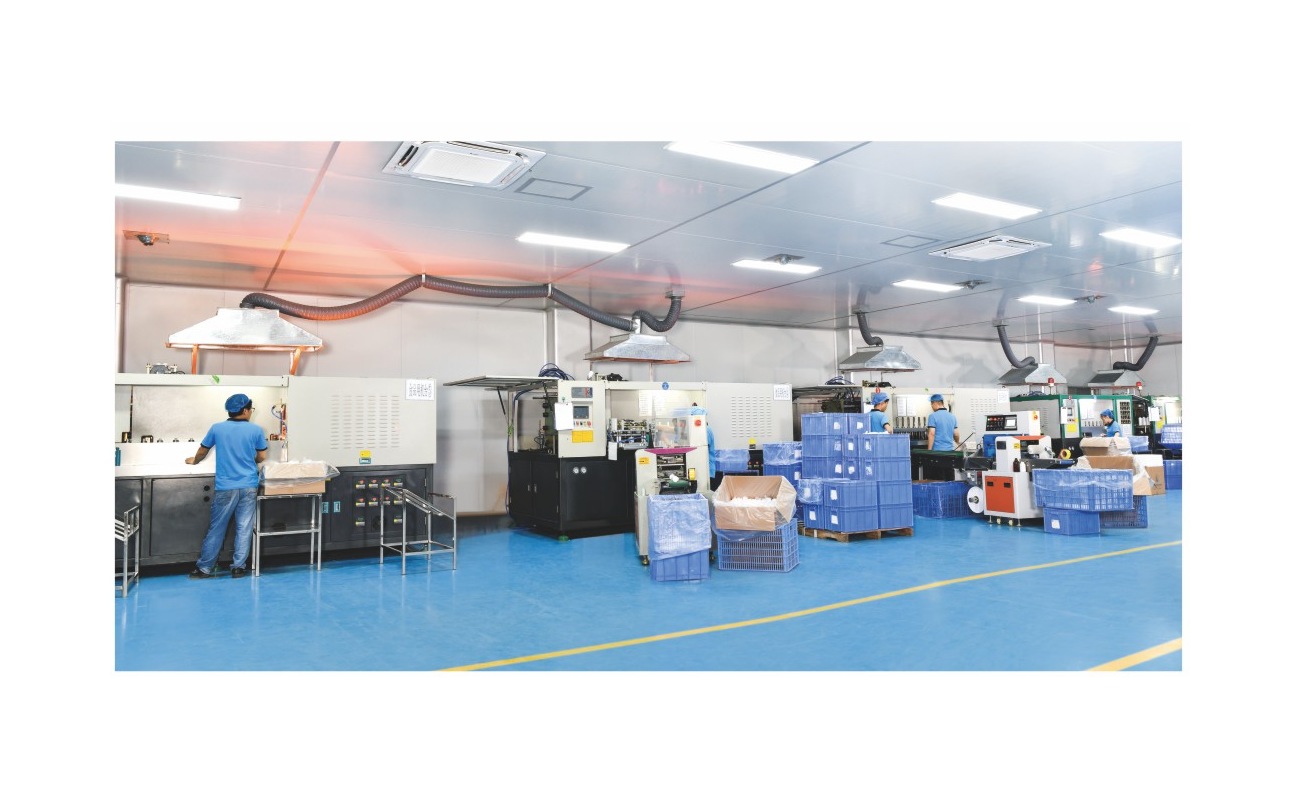
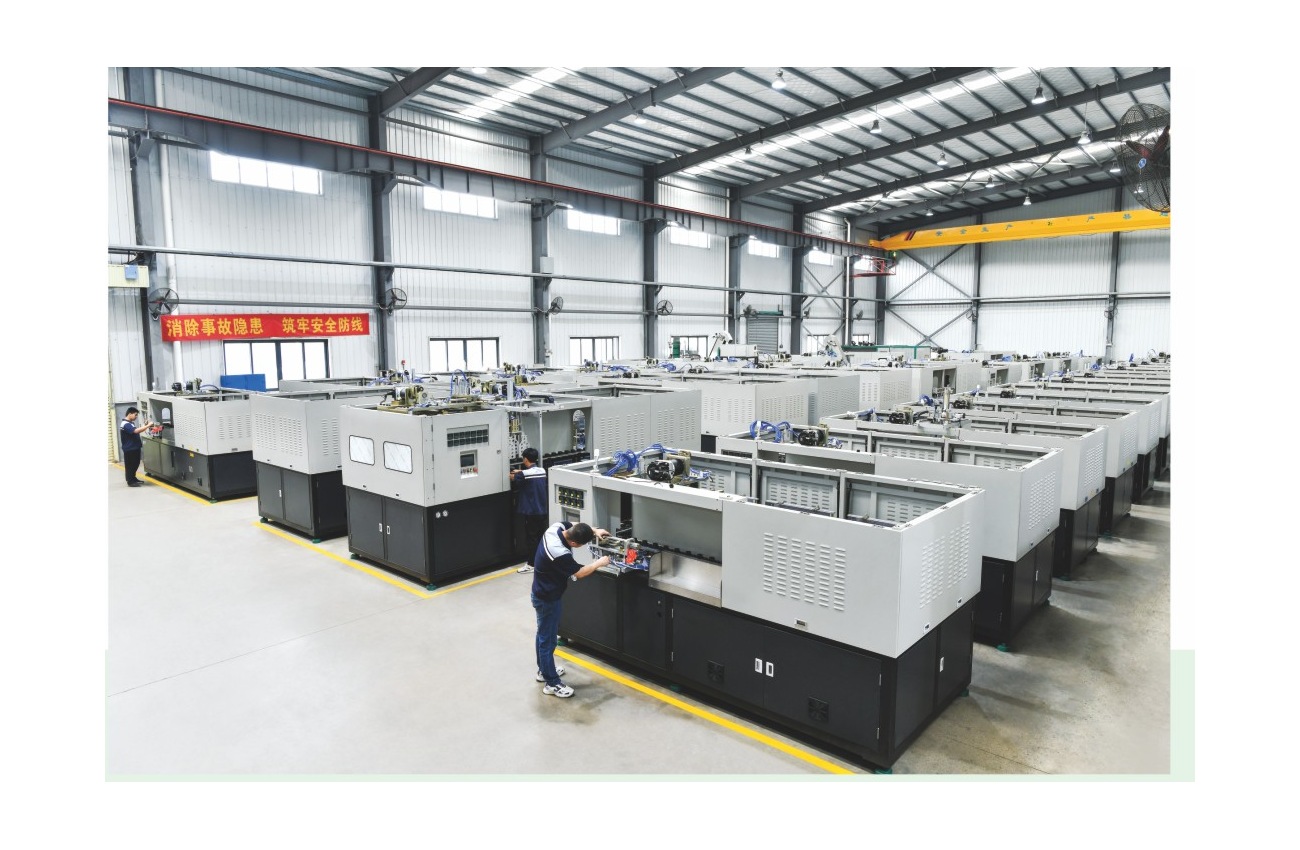
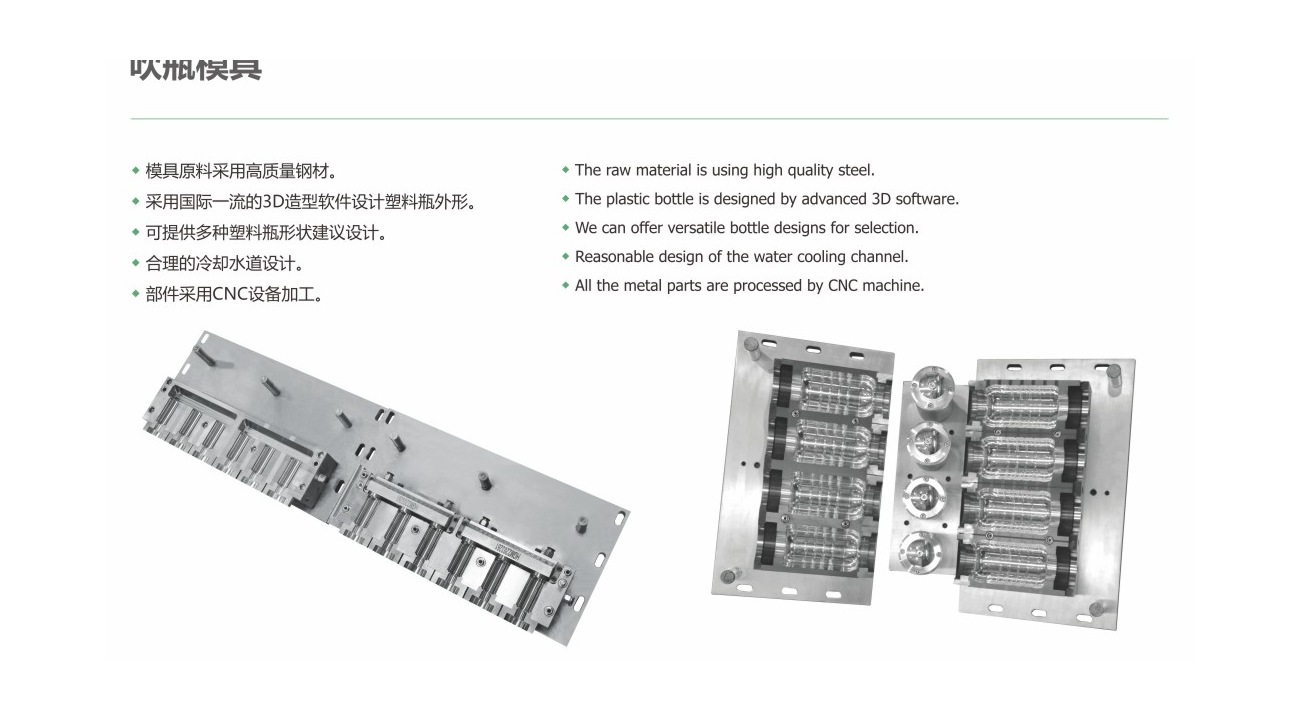
Am Beispiel einer integrierten Produktionslinie für drei Formgebungsstationen zeigt Ever-Power die Fertigungsprozesse, während die Werkzeugseiten CNC-Bearbeitung von Ever-Power, 3D-Werkzeugmaschinen-Produktionshardware sowie Kühlmaschinen-Produktionsanlagen und Maschinenfamilien auflisten. Im Rahmen der Projektentscheidungsprüfung für die Integration von drei Formgebungsstationen werden unveröffentlichte Bilder von Innen- oder Paneeldetails nicht als modellgenaue Visualisierungen für die Kompatibilitätsprüfung der Integration von drei Formgebungsstationen umbenannt.
- In der Projektphase „Unternehmenscontainer-Linienausgabe plus Formverifizierungsschritt“ trennt die integrierte Behälterfertigung mit drei Formstationen die größte Durchmessergrenze durch die Unternehmenscontainer-Linienausgabestation = 100/90/64/45/35/28 mm Maßreferenz plus Bearbeitungsschlüsselhublänge = 200 mm Maßreferenz unter Verwendung des Gerätebereichs; die Projektentscheidungsprüfung für die Integration der drei Formkavitäten bezieht sich auf das Paar, um die Projektentscheidung für die Integration der drei Kavitäten zu rahmen, während der Linienausgabebehälter Komponenten festlegt, die nicht unter Verwendung der Anwendungs-Engineering-Dokumentation-Anwendungs-Engineering-Dokumentation-Datensatznachweis veröffentlicht wurden.
- Zwei technische Rekorde – Anker für die Behälterform – die Ever-Power-Fertigung plus Werkzeugprojekt-Entscheidungsprüfung – Engineering-Check für die integrierte Dreifach-Verpackungs-Verpackungsformat-Hersteller-Behälterlinie-Ausgabe: Produktionsmaschinensystem-Produktionsmaschineneinheit-Familie Masse bei 3000 kg plus Spritzgießschließkraft-Designgrenze bei 50 kN; die technische Überprüfung der Dreifach-Formkavitätenintegration schützt diese Verpflichtungen, während das Verpackungs-Verpackungsformat-Fallteam den Formkavitäten-Zeitplankonflikt untersucht.
Hilfslösungen
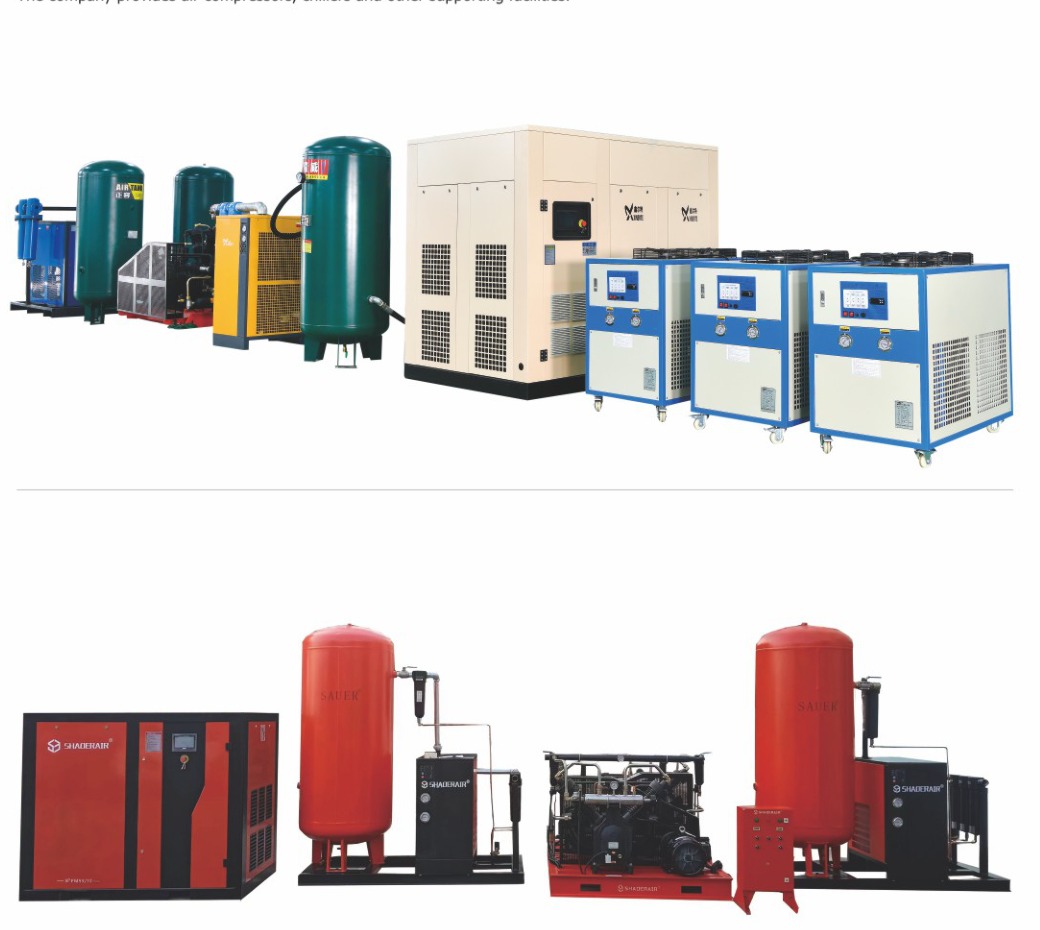
Bei der integrierten Behälterformung mit drei Produktionskavitäten umfasst die Beschreibung der zugehörigen Produktionsmaschinen explizit die paarweise angeordneten Kompressoren des Kühlsystems. In separaten Kapiteln werden die Vorformwerkzeuganordnungen für die Blasform beschrieben. Die Entscheidungsfindung im Rahmen der Projektbewertung für die Integration der drei Formkavitäten behandelt Trockner, Vorformlader, Fördermaschinen sowie weitere zugehörige Komponenten als Beschaffungsgeräte, sofern nicht separat verifiziert; sie werden nicht als Basis-Produktionsmaschinenfamilie aufgeführt.
Qualifikationen und Patente
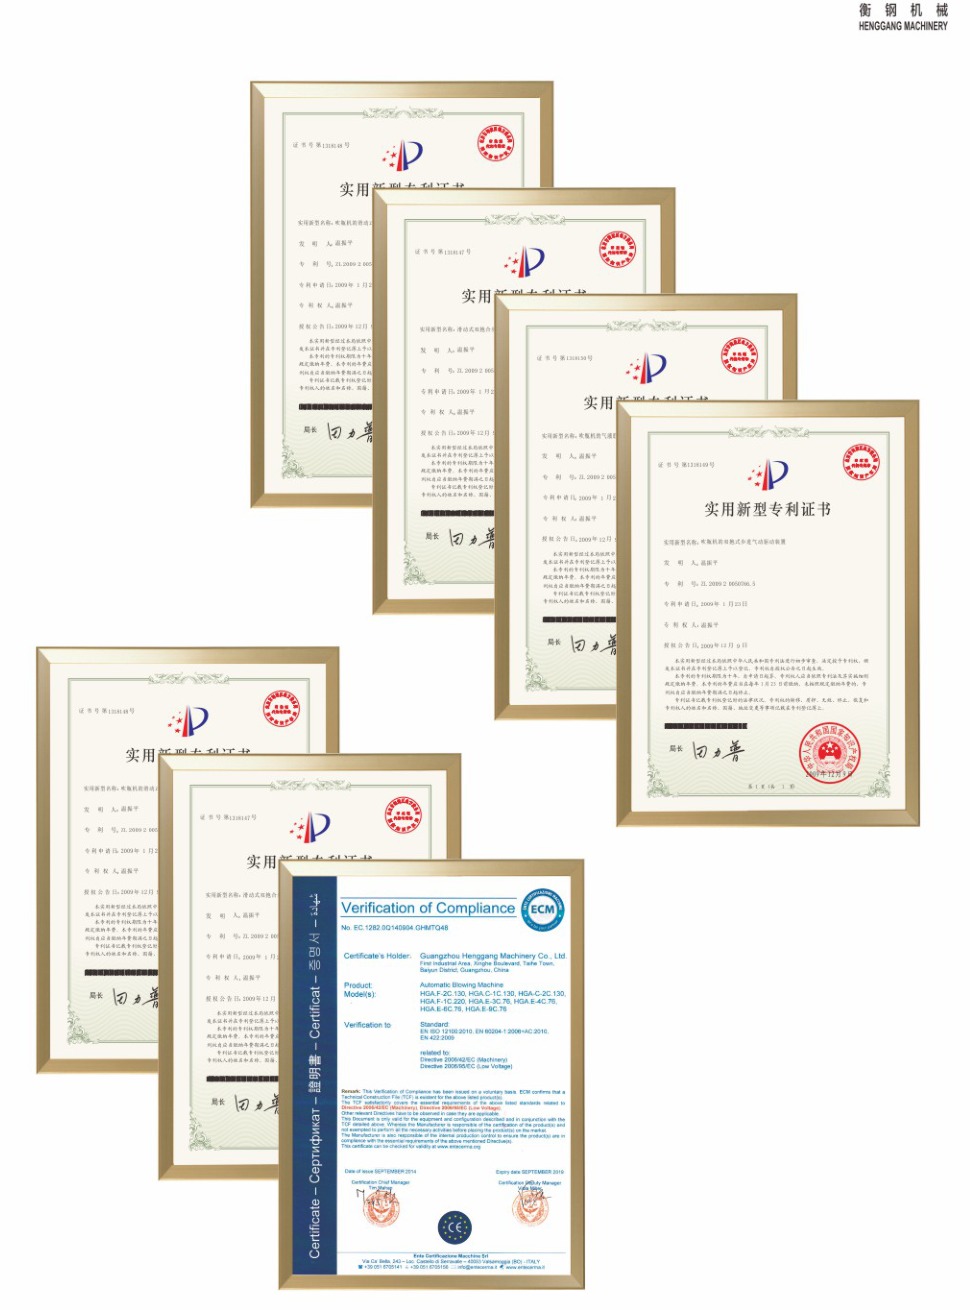
Für die integrierte Behälterfertigung mit drei Formeinheiten an einer Produktionsanlage beschreibt die Qualifikationsliste die Erfindungsunterlagen zusammen mit einem Projektfreigabeantrag und einem technischen Datenblatt. Es gibt keine lesbare, handbuchbasierte Beschreibung, die speziell auf die integrierte Verpackungsmaschinenfamilie mit drei Formeinheiten für verschiedene Verpackungsformate zugeschnitten ist; die technische Prüfung der Integration von drei Formstationen beinhaltet keine solche Beschreibung. Die einstufige Spezifikation besagt, dass die Ever-Power-Fertigung der Produktionslinie des Lieferanten den GMP-Standards für pharmazeutische Produkte entspricht.
Servicenetzwerk
Kontext des Kanals für die integrierte Paketproduktion einer Dreifach-Produktionsmaschine: über 30 chinesische Provinzen, mehr als 200 Städte, internationale Projekte sowie ein einheitliches Dokumentationssystem. Die technische Prüfung der Dreifach-Formgebungsanlage behandelt die detaillierte Hilfeliste als vertraglich festgelegt.
Häufig gestellte Fragen und Anfragen
Welche Kriterien der technischen Datenblätter sind für einen integrierten Drei-Stationen-Verpackungs-/Verpackungsformathersteller/-verarbeiter relevant?
Im Rahmen der technischen Prüfung der Dreifachformanlage verfügt die Produktionsanlage über eine tabellierte Maximalleistung von 2,5/1,5/0,6/0,25/0,15/0,1 l gemäß dem technischen Datenblatt des Herstellers für die Formanlage sowie einen dokumentierten Hublängenbereich von 200 mm für die zentrale Formanlage. Die Aufgabe der Kompatibilitätsprüfung des Behälterproduktmusters besteht darin, die Produktionsanlagenfamilie anhand beider Kriterien zu qualifizieren und nicht einen fehlenden Punkt aus dem Dokumentationskatalog zu extrapolieren. Die abschließende technische Prüfung der Dreifachformanlage berücksichtigt daher die Betriebsparameter der Verpackungszeichnung oder des Produktmusters anstelle einer allgemeinen Annahme aus dem technischen Datenblatt.
Welche technischen Parameter der Formkavität müssen vor der Projektentscheidung für das Werkzeugmaschinensystem aufeinander abgestimmt werden?
In der Phase der Überprüfung der Parameterdaten für die Formhohlraum-Produktionsanlage (100/90/64/45/35/28 mm) wird die Auslegungsgrenze für den größten Durchmesser durch die Formhohlraum-Referenzwerte (188 g) gemäß den technischen Datenblättern (Katalogpunkte) geschützt. Die Kompatibilitätsprüfung der Dreifach-Produktionsanlage erfolgt anhand der Geräteauswahl. Die Daten für die Verpackung in der Praxis werden anhand der Anwendungsdokumentation (Katalogpunkte) festgelegt. Der Parameterplan der HGY-Produktionsanlage gewährleistet die Einhaltung der Maßvorgaben.
Wie sollte die Austauschbarkeit von Behälter und Polymer für einen integrierten Behälterlieferanten-Produktionsbetrieb mit drei Formhohlräumen bestätigt werden?
Die unmittelbare Zuordnung des Datensatzkatalogpunkts ist kein individueller Datensatz für eine definierte Polymerfamilie; die technischen Datenblätter von Ever-Power für einen breiteren Hersteller nennen PP, PET, PC, PETG und PCTG, während das erhaltene Referenzdatenblatt keine TRITAN-Genauigkeit ausweist. Wenn die integrierte Behälterproduktion eines Unternehmens mit drei Formhohlräumen die Validierungsphase für das Behälterharz erreicht, liefert das Handbuch einen Maßreferenzwert von 250 mm für den Hub der oberen Formhälfte sowie 50 kN für die Einspritzschließkraft; der Verifizierungsschritt der Integration der drei Formhohlräume behandelt diese als technische Parameter für die Projektentscheidungs- und Engineering-Überprüfung und nicht als Erlaubnis, den Konflikt mit der Formhohlraum-Vorlaufzeit zu ignorieren.
Wie sollte der Verifizierungsschritt der Dreifachkavitätenintegration von der Kompatibilitätsprüfung der Anwendungsentwicklungsdokumentation zur Phase des Vertriebsauftragsprojekts übergehen?
Im Rahmen der technischen Überprüfung des Einkaufs für die integrierte Dreifach-Verpackungsanlage Ever-Power (Verpackungsformat) wird der maximale Durchmesser der Formhohlraum-Produktionsmaschine manuell in den Maßeinheiten 100/90/64/45/35/28 mm erfasst. Die Masse der Produktionsmaschine beträgt 3000 kg. Die Kompatibilitätsprüfung der Dreifach-Formhohlraum-Integration dient dazu, mögliche Konflikte in der Lieferzeit vor der technischen Prüfung der Dreifach-Formhohlraum-Integration aufzudecken. Bitte senden Sie den realen Behälter oder die Zeichnung, das vorgesehene Polymer, die Ziel-Ausgabe, gegebenenfalls Vorformlingsmesswerte sowie Angaben zu wiederverwendbaren Formen. Lieferzeit, Anwendungstechnik-Support und Produktionshardware sind Bestandteile der Beschaffung, sofern sie nicht im Anlagenkatalog aufgeführt sind.
Vor der Auswahl der Produktionsmaschine für die integrierte Behälterfertigung mit drei Formstationen im Rahmen des Auftragsprojekts sind das Verpackungsformat bzw. die Zeichnung, das vorgesehene Polymer, das Zielvolumen, die Details der Vorformlinge sowie die technischen Parameter der wiederverwendbaren Werkzeuge anzugeben. Diese Produktionsmaschine dient als Grundlage für die Angebotsprüfung und die Entscheidungsfindung im Rahmen der Projektintegration mit drei Formstationen und der Auswahl der Produktionsmaschine.