Liste de contrôle ISBM pour l'achat de machines à l'intention des fabricants : Guide technique pratique
La réponse pertinente à la liste de contrôle d'achat de machines ISBM pour les fabricants réside dans l'interaction entre l'emballage du produit approuvé, la vérification de l'emballage du moule et le test de réception. Les sections ci-dessous transforment ces facteurs en contrôles reproductibles sur une machine de production.
Emballage du produit approuvéVérification de l'emballage du moisiTest d'acceptation
Ce que cet article doit prouver
Effectuez un audit rigoureux avant achat, couvrant le produit, le processus, la machine, le moule, les utilités, la qualité, le support et les tests de réception. Une base de référence fiable commence par la préparation des plans de la bouteille, de la finition du col, de la qualité de la résine, de la couleur, de la masse de la bouteille, des dimensions clés et des tests fonctionnels avant de demander un devis. La première méthode de vérification consiste à utiliser le même dossier pour chaque fournisseur afin de rendre les propositions comparables. Ensuite, l'article ne traite que des vérifications susceptibles de modifier sensiblement la réponse annoncée dans le titre. Lorsqu'une valeur de fonctionnement précise dépend de la qualité de la résine, du plan de la bouteille, du moule ou de la machine fournie, le cahier des charges approuvé détermine le réglage final.
✔️ Emballage du produit approuvé
Avant de demander un devis, préparez les plans de la bouteille, la finition du col, la qualité de la résine, la couleur, le poids de la bouteille, les dimensions principales et les tests fonctionnels. Utilisez le même dossier pour chaque fournisseur afin que les propositions soient comparables.
✔️ Définition de la sortie
Indiquez le nombre de bouteilles conformes par heure, les horaires de production, le volume annuel, le nombre de références et les changements de format prévus. Demandez au fournisseur de préciser le nombre de cycles et de cavités estimés pour chaque bouteille clé.
✔️ Vérification de l'unité d'injection
Examiner la taille de la vis, la capacité d'injection, la récupération du plastifiant, les zones de température, la configuration des canaux chauds et les problèmes de séjour de la résine. Exiger un calcul de dimensionnement pour les travaux prévus les plus lourds et les plus légers.
Le Conception du moule de remplacement ISBM renforce la nécessité pratique de contrôler la géométrie de montage, le comportement thermique, la position de transfert et l'alignement de la cavité plutôt que de traiter le moule comme un composant isolé.
Liste de contrôle des produits et des résines
Emballage du produit approuvé
Emballage du produit approuvé. Avant de demander un devis, préparez les plans de la bouteille, la finition du col, la qualité de la résine, la couleur, la masse de la bouteille, les dimensions clés et les tests fonctionnels. Utilisez le même dossier produit pour chaque fournisseur afin de garantir la comparabilité des propositions. Intégrez le dossier produit validé dans le devis et la liste de contrôle d'acceptation pour que cette exigence soit prise en compte tout au long du processus d'achat. Utilisez ce résultat pour affiner le processus, et non pour définir une nouvelle norme universelle ; la prochaine contrainte à confirmer est la validation du dossier produit. Des descriptions de produit vagues incitent les fournisseurs à formuler des hypothèses différentes.
Liste de contrôle des capacités de la machine
Définition de sortie
Définition de la sortie. Indiquez le nombre de bouteilles conformes par heure, les horaires de production, le volume annuel, le nombre de références et les changements de format prévus. Demandez au fournisseur de préciser le nombre de cycles et de cavités estimés pour chaque bouteille clé. Intégrez la définition du rendement dans le devis et la liste de contrôle d'acceptation afin que cette exigence soit prise en compte tout au long du processus d'achat. La réponse attendue doit être visible dans une mesure des bouteilles, une cartographie des défauts ou une analyse des tendances de la machine avant que l'équipe ne définisse le rendement. Un rendement global insuffisant peut masquer un cycle lent au niveau du contenant.
vérification de l'unité d'injection
Vérification du dispositif d'injection. Examinez la taille de la vis, la capacité d'injection, la récupération du plastifiant, les zones de température, la configuration des canaux chauds et le temps de séjour de la résine. Prévoyez un calcul de dimensionnement pour les productions les plus lourdes et les plus légères. Intégrez la vérification de l'unité d'injection dans le devis et la liste de contrôle de réception afin que cette exigence soit prise en compte lors de l'achat. Une fois cette vérification validée, il convient de déterminer si elle affecte la même zone de la bouteille ou une autre partie du processus. Une machine peut être surdimensionnée ou sous-dimensionnée en fonction des variations importantes de la composition du produit.
Liste de contrôle pour le moulage et le changement de format
Vérification du soufflage étiré
Vérification du soufflage étiré. Vérifiez les dimensions du moule, le système de serrage, la course d'étirage, la commande de la tige, les circuits d'air, la ventilation et l'évacuation des bouteilles. Utilisez les schémas des bouteilles pour retracer le mouvement complet, du transfert de la préforme à l'éjection. Intégrez le contrôle d'étirage-soufflage dans le devis et la liste de contrôle de réception afin que cette exigence soit maintenue tout au long du processus d'achat. Ce point de contrôle doit être évalué avant toute modification du contrôle d'étirage-soufflage, car cela modifierait simultanément deux mécanismes de processus. Des interférences ou une géométrie d'étirage inadéquate peuvent ne pas figurer dans une fiche technique machine standard.
Conditions de travail pour cette tâche spécifique
- Emballage du produit approuvé
- Avant de demander un devis, préparez les plans de la bouteille, la finition du col, la qualité de la résine, la couleur, la masse de la bouteille, les dimensions clés et les tests fonctionnels.
- Définition de sortie
- Indiquez le nombre de bouteilles conformes par heure, les quarts de travail, le volume annuel, le nombre de références et les changements prévus.
- vérification de l'unité d'injection
- Examiner la taille de la vis, la capacité d'injection, la récupération du plastifiant, les zones de température, la configuration des canaux chauds et les problèmes de séjour de la résine.
- Vérification du soufflage étiré
- Vérifier les dimensions du moule, la méthode de serrage, la course d'étirage, la commande de la tige, les circuits d'air, la ventilation et le retrait des bouteilles.
Liste de contrôle des services publics et du site
vérification du conditionnement thermique
Contrôle du conditionnement thermique. Identifiez comment la machine contrôle la température de la préforme entre l'injection et le soufflage. Demandez quelles zones ou outils peuvent être chauffés ou refroidis indépendamment et comment les recettes sont stockées. Intégrez le contrôle du conditionnement thermique dans le devis et la liste de contrôle de réception afin que cette exigence soit prise en compte tout au long du processus d'achat. À ce sujet, le journal d'ingénierie doit établir un lien entre le contrôle du conditionnement thermique et l'état observé de la bouteille, puis vérifier si le contrôle thermique confirme le même diagnostic. Un contrôle thermique insuffisant peut restreindre la plage de fonctionnement pour les bouteilles non rondes ou à parois épaisses.
Vérification de l'emballage du moisi
Vérification de l'emballage des moisissures. Listez le moule d'injection, le noyau, les cavités du rebord, les composants de conditionnement, le moule de soufflage, les inserts de base, les tiges d'étirage et l'outillage de démoulage. Précisez quelles pièces sont incluses, interchangeables ou spécifiques à une bouteille. Intégrez la vérification du moule dans le devis et la liste de contrôle d'acceptation afin que cette exigence soit prise en compte tout au long du processus d'achat. Ne vous basez pas uniquement sur la valeur de l'IHM ; comparez-la au résultat obtenu sur la bouteille, puis poursuivez la vérification du moule uniquement une fois la corrélation établie. Les devis excluant l'outillage critique peuvent paraître moins chers, mais ne sont pas comparables.
Pour les décisions relatives à l'outillage, Ingénierie du moule de remplacement ASB-12 souligne pourquoi les interfaces dimensionnelles, les connexions de refroidissement, la géométrie de la cavité et l'alignement du transfert doivent être considérés comme faisant partie intégrante de la configuration de la machine.
| Article | Question d'ingénierie | vérification pratique |
|---|---|---|
| Emballage du produit approuvé | Avant de demander un devis, préparez les plans de la bouteille, la finition du col, la qualité de la résine, la couleur, la masse de la bouteille, les dimensions clés et les tests fonctionnels. | Utilisez le même forfait pour chaque fournisseur afin que les propositions soient comparables. |
| Définition de sortie | Indiquez le nombre de bouteilles conformes par heure, les quarts de travail, le volume annuel, le nombre de références et les changements prévus. | Demandez au fournisseur d'indiquer le nombre de cycles et de cavités prévus pour chaque bouteille principale. |
| vérification de l'unité d'injection | Examiner la taille de la vis, la capacité d'injection, la récupération du plastifiant, les zones de température, la configuration des canaux chauds et les problèmes de séjour de la résine. | Un calcul de dimensionnement est nécessaire pour les travaux prévus les plus lourds et les plus légers. |
| Vérification du soufflage étiré | Vérifier les dimensions du moule, la méthode de serrage, la course d'étirage, la commande de la tige, les circuits d'air, la ventilation et le retrait des bouteilles. | Utilisez des schémas de bouteilles pour retracer le mouvement complet, du transfert de la préforme à l'éjection. |
| vérification du conditionnement thermique | Identifiez comment la machine contrôle la température de la préforme entre l'injection et le soufflage. | Demandez quelles zones ou quels outils peuvent être chauffés ou refroidis indépendamment et comment les recettes sont conservées. |
| Vérification de l'emballage du moisi | Liste des éléments suivants : moule d’injection, noyau, cavités à lèvres, composants de conditionnement, moule de soufflage, inserts de base, tiges d’étirage et outillage d’extraction. | Précisez quelles pièces sont incluses, interchangeables ou spécifiques à une bouteille. |
| Conditions de libération | Définir la résine, le moule, la durée du cycle, la fréquence d'échantillonnage, les tests de qualité, l'indicateur de performance et les critères de réussite. Documenter le procédé approuvé et prélever des échantillons en flacons pendant le test. | |
Liste de contrôle des commandes, des données et de la sécurité
vérification des services publics
Vérification des services publics. Demander les informations suivantes : charge électrique, conditions de l’eau de refroidissement, demande en eau glacée, pression et débit d’air comprimé, exigences du sécheur et ventilation. Comparer les exigences de raccordement avec la capacité mesurée de l’installation au point d’installation prévu. Inclure la vérification des utilités dans le devis et la liste de contrôle d’acceptation afin que cette exigence soit prise en compte lors du processus d’achat. Maintenir la vérification des utilités à sa valeur de référence validée pendant les essais de cet élément afin d’attribuer la réaction de la bouteille à une seule cause. Un compresseur avec un débit nominal suffisant peut néanmoins tomber en panne en cas de chute de pression pendant l’impulsion de soufflage.
Liste de contrôle pour l'entretien et les pièces de rechange
Contrôles et enregistrements
Contrôles et enregistrements. Examinez la gestion des recettes, l'historique des alarmes, les données de tendance, les autorisations utilisateur, les compteurs de maintenance et les options d'exportation ou de connectivité. Lors d'une démonstration, demandez aux opérateurs de se familiariser avec l'IHM plutôt que de se fier à une simple liste de fonctionnalités. Intégrez les commandes et les enregistrements dans le devis et la liste de contrôle de réception afin que cette exigence soit prise en compte tout au long du processus d'achat. Procédez par la plus petite modification contrôlée permettant de démontrer l'efficacité des commandes et des enregistrements, puis rétablissez la configuration de référence avant d'essayer un autre ajustement. Les commandes complexes, difficiles à utiliser rapidement en cas de panne, augmentent le temps d'arrêt au lieu de le réduire.
Service et pièces détachées
Service et pièces détachées. Vérifiez les canaux de réponse, l'assistance à distance, la disponibilité des techniciens, les pièces de rechange critiques recommandées et leurs délais de livraison. Distinguez les consommables des pièces spécifiques à la machine ayant un délai de livraison long et prévoyez le budget pour le kit de pièces de rechange de démarrage. Intégrez le service et les pièces de rechange dans le devis et la liste de contrôle d'acceptation afin que cette exigence soit prise en compte tout au long du processus d'achat. Ce facteur doit figurer dans la fiche de configuration car il influence directement les conditions d'évaluation du service et des pièces de rechange. Un composant propriétaire mineur peut interrompre la production en l'absence de plan de remplacement.
Liste de contrôle des tests d'acceptation en usine
Test d'acceptation
Test d'acceptation. Définissez la résine, le moule, la durée du cycle, la fréquence d'échantillonnage, les tests de qualité, l'indicateur de performance et les critères de réussite. Documentez le processus approuvé et prélevez des échantillons de bouteilles pendant le test. Intégrez le test de réception au devis et à la liste de contrôle de réception afin que cette exigence soit prise en compte tout au long du processus d'achat. Si le résultat diffère selon la cavité, comparez les résultats obtenus avec le matériel local avant de procéder au test de réception. Un test de réception sans limites mesurables s'apparente davantage à une démonstration qu'à une preuve de capacité.
Service et pièces détachées : preuves de libération
Vérifiez les canaux de réponse, l'assistance à distance, la disponibilité des techniciens, les pièces de rechange critiques recommandées et leurs délais de livraison. Distinguez les consommables des pièces spécifiques à la machine ayant un délai de livraison long et prévoyez le budget pour le kit de pièces de rechange de démarrage. Cette condition n'est acceptée que si la mesure ou le test fonctionnel correspondant reste stable une fois que le processus a atteint sa température de fonctionnement normale.
Test d'acceptation : limite de défaillance
Un test d'acceptation sans limites mesurables s'apparente davantage à une démonstration qu'à une preuve de capacité. Utilisez ce mode de défaillance comme limite de l'essai et revenez à l'état stable précédent lorsque la réponse du flacon évolue dans la mauvaise direction.
Pour ce sujet, le portefeuille de machines ISBM en une étape fournit un contexte utile sur les équipements pour relier les exigences du processus à une plateforme intégrée de résine à bouteille.
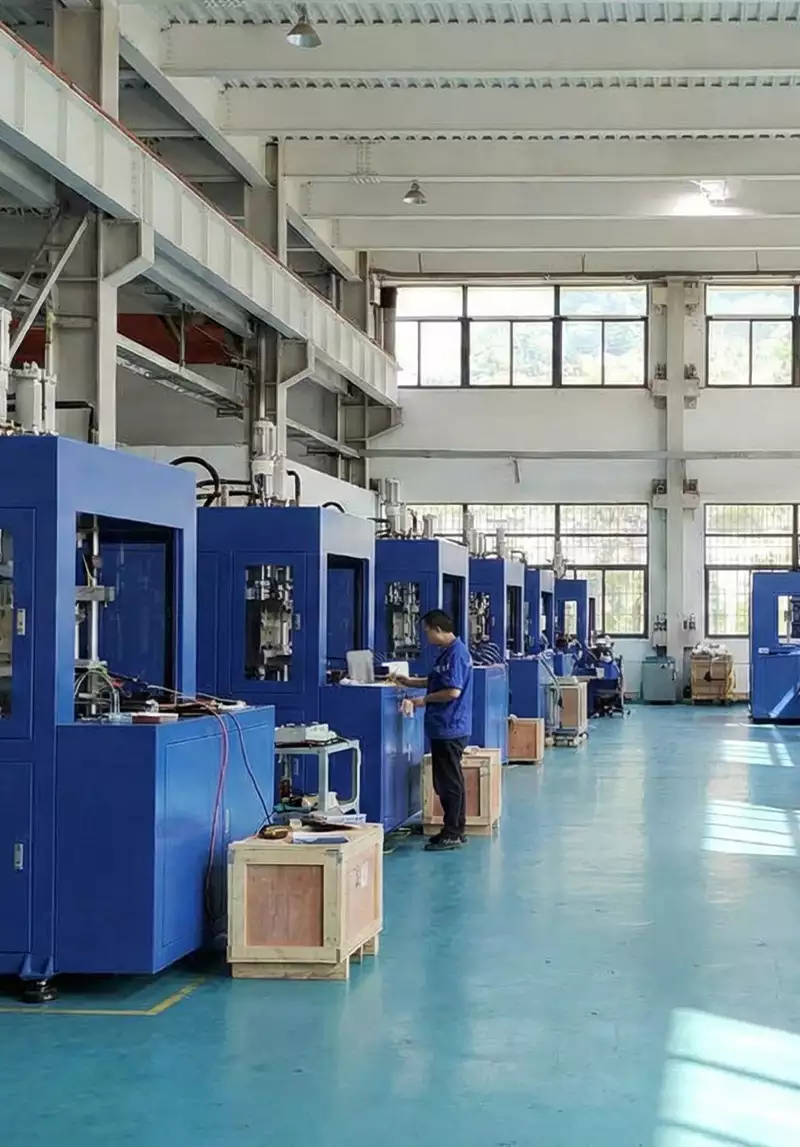
Questions qui se posent spécifiquement dans la liste de contrôle d'achat de machines ISBM pour les fabricants
Quels éléments doivent être obligatoires dans un devis ISBM ?
À tout le moins, définissez la bouteille, la résine, le nombre de cavités, la base de production attendue, l'outillage inclus, les utilités, les commandes, l'étendue de la garantie, la mise en service et le test d'acceptation.
Dois-je comparer le prix de la machine avant celui de l'outillage ?
Comparez le coût total du projet. L'outillage, les auxiliaires, les compresseurs, les refroidisseurs, les sécheurs, l'installation et les pièces de rechange peuvent modifier sensiblement l'investissement.
Que dois-je surveiller lors d'un essai en usine ?
Observez le démarrage, la stabilité des paramètres, le retrait des pièces, la récupération des alarmes et la qualité au fil du temps, et pas seulement les meilleures bouteilles sélectionnées parmi une courte série.
Combien de formats de bouteilles faut-il tester ?
Testez au moins le format qui impose les exigences machine les plus élevées. Des essais supplémentaires sont utiles lorsque les matériaux ou les géométries diffèrent sensiblement.
Pourquoi demander des données utilitaires pour la bouteille elle-même ?
Les besoins en air, en refroidissement et en électricité peuvent varier en fonction du nombre de cavités, de la résine et du cycle. Les valeurs maximales génériques ne suffisent pas pour la conception d'une installation.
Conclusion pratique
Une réponse fiable à la liste de contrôle d'achat de machines ISBM pour les fabricants doit résister à un redémarrage et à une période complète de stabilisation thermique. Le dossier de configuration doit donc associer l'emballage du produit approuvé à la vérification de l'emballage du moule et au résultat du test de réception de la bouteille. Les devis qui excluent l'outillage critique peuvent paraître moins chers, mais ne sont pas comparables.


