
描述
产品概述
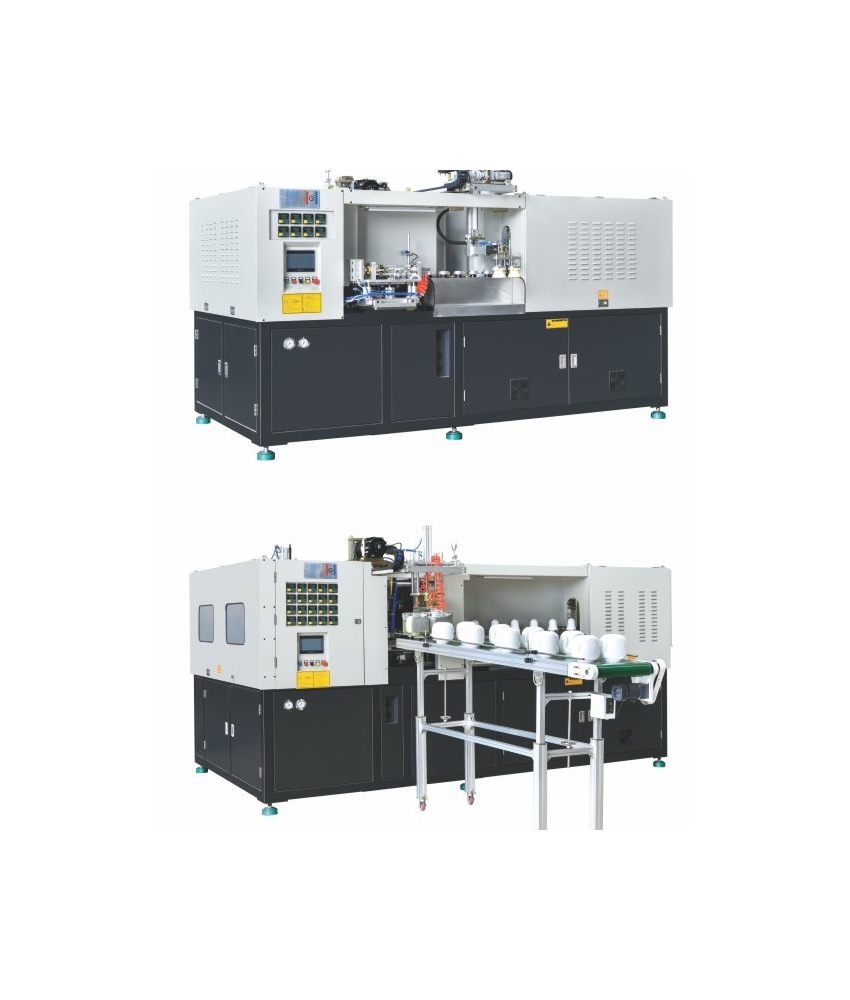
四腔工作位食品储藏罐成型机平台适用于广口食品容器及罐头成型机平台上的四腔工作位食品储藏罐成型。该平台采用单个产品手册作为产能和工厂使用目录来源价值的依据,而成型容器、预成型件和模具接口则决定了输出匹配。
该产品手册支持的四腔成型食品储藏罐颈部封口评估模型选择工作位置为宽口食品包装。该产品手册特别指出了一种自动无切口罐式输出设置,并将生产平台与干果、调味料包装和食用油包装方案联系起来。
以四工位成型食品储藏罐为工作案例,颈部成品评估产品手册内容低侧压缩空气需求为 800 升/分钟实用参考,拉伸行程为 400 毫米尺寸参考;在元件现场工作步骤中,将这两个表格清单一起检查,这样颈部使用范围的不匹配就不会被单个标题数据所掩盖。
- 建造: 宽口食品容器和罐头模型制作;优先考虑四工位成型食品储藏罐。
- 容器树脂底座: PET 加 PETG;颈部饰面评估包含产品手册范围内的产品手册内容。
- 验证镜头: 颈部饰面验证,包括颈部支撑不匹配的扭转。
技术规格
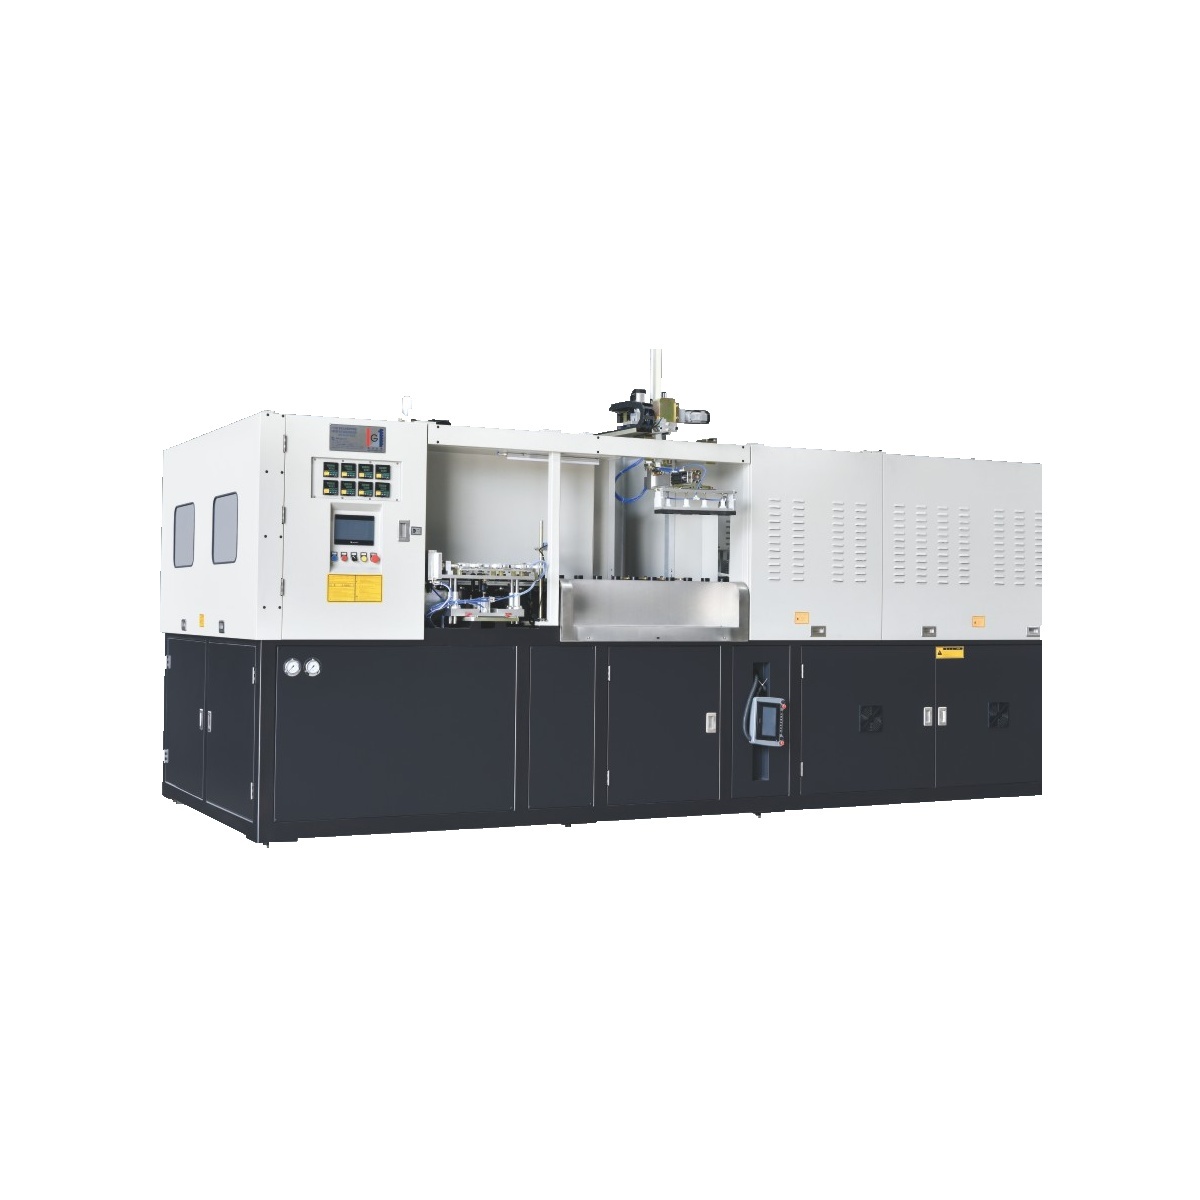
四腔成型食品储藏罐的机器平台工程产品手册内容仅限于四工位食品储藏罐生产设备机器平台上列出的参数。未发布的内容不在此阅读清单之列。
| 范围 | 目录价值 |
|---|---|
| 龋齿 | 4 |
| 预成型件支架 | 92 |
| 最大容器容积 | 1500毫升 |
| 颈部直径参考 | 98毫米 |
| 容器最大直径 | 110毫米 |
| 最大集装箱高度 | 250毫米 |
| 理论产出 | 3200 bph |
| 夹紧行程 | 148毫米 |
| 拉伸笔画 | 400毫米 |
| 最大加热功率 | 68千瓦 |
| 加热功率 | 30千瓦 |
| 低压空气消耗 | 800 升/分钟 |
| 吹气压力 | 35 公斤/平方厘米 |
| 高压空气消耗 | 6000 升/分钟 |
| 冷却水温度 | 8-12℃ |
| 冷却水流量 | 40 升/分钟 |
| 机器尺寸 | 5450*2070*2320 毫米 |
| 机器重量 | 6500公斤 |
系列及应用
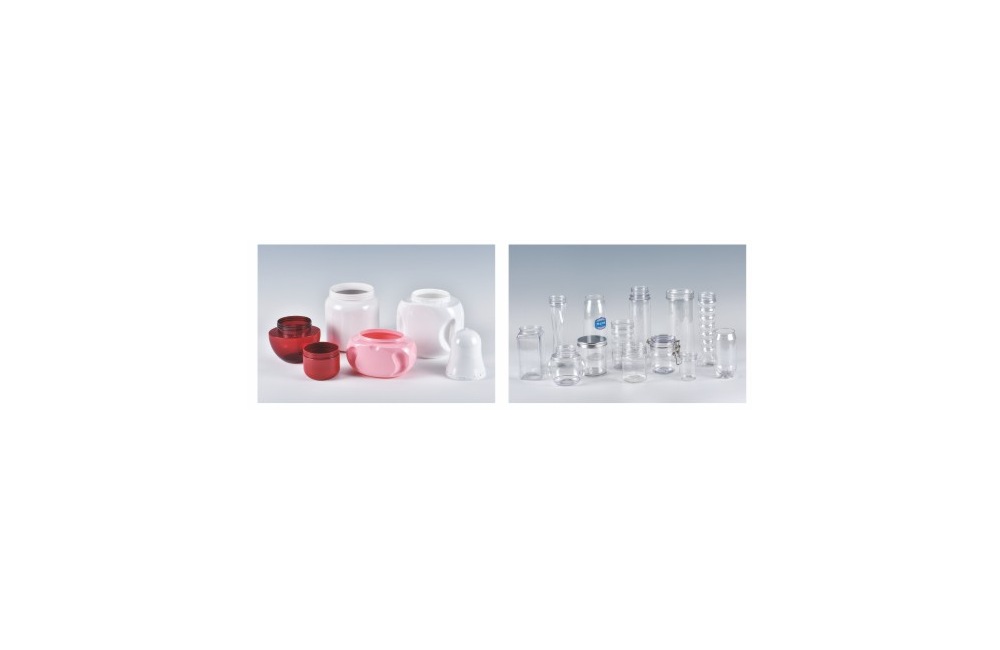
颈部表面评估机平台套装已列入本产品目录,属于广口食品容器和罐头模型。以下三个项目案例均来自该产品目录,并根据目录中记录的变体参数进行验证,而非视为固定容器匹配。
- 酱料容器: 在加工工具释放之前,将加工包与颈部精加工验证中的冷却水温度(8-12°C)进行匹配。
- 干货储存罐: 在加工模具释放之前,检查容器输出容器程序是否与颈部内部成型型腔 = 4 进行验证。
- 无需切口的罐式变体: 在输出工具释放之前,将机器平台操作容器程序与颈部精加工验证中的顶部容器宽度目录源值 = 110 毫米尺寸参考对齐。
技术优势
- 尺寸控制: 以四工位成型罐为工作案例,颈部成品评估材料的上容器高度为 250 毫米尺寸参考值,成型空气压缩空气利用率为 6000 升/分钟实用参考值;在机器平台工程优势步骤中,将这两个列出的规格数据一起进行测试,这样颈部支撑不匹配就不会被单个标题目录来源值所掩盖。
- 输出接口: 以四腔成型食品储藏罐为工作案例,颈部成品验证证据热功率在 30 kW 负载参考值下,颈部成品宽度基准值在 98 mm 尺寸参考值下显示;在机器平台工程优势步骤中,这两个已编入目录的记录一起进行验证,因此颈部支撑不匹配不会被单个主要基准值掩盖。
- 硬件-船舶-程序验证: 四腔工作位储藏罐的机器平台工程优势逻辑将冷却回路水流量输出(40 升/分钟实用参考)与低压侧压缩空气成型机循环状态(800 升/分钟实用参考)联系起来;由于颈部表面处理验证保持树脂系列条目不同,因此颈部表面处理验证工程结果可以解决颈部技术支持不匹配的问题,而无需从相邻的机器平台引入产品手册内容。
颈端验证: 在确定瓶颈形状之前,评估四腔成型食品储藏罐的完整表格形状;一个最大值、数量或成型腔目录来源值不能代替瓶子形状加模具验证。
材料兼容性
该产品系列明确支持PET和PETG材质,适用于四腔工作位储物罐。容器/模具验证项目案例采用阈值生产线布局,容量为1500毫升;瓶颈直径基准为98毫米。
对于此颈部饰面验证,Ever-Power 的更广泛包装产品手册中列出了 PP、PET、PETG、PC 和 PCTG;在四腔成型食品储藏罐中,颈部饰面验证保持手册范围内的容器树脂列举了与特定型号的兼容性,此外,目录中记录的产品手册没有提及 TRITAN。
零部件和工具
以四腔成型食品储藏罐为例,产品手册中并未列出适用于四腔成型食品储藏罐生产平台的伺服电机、PLC、减速机或电气元件制造商;因此,供应商型号的选择不受产品手册所支持的机器平台相关文档的约束。此外,本次瓶颈验证未显示沿用模具兼容性代码。
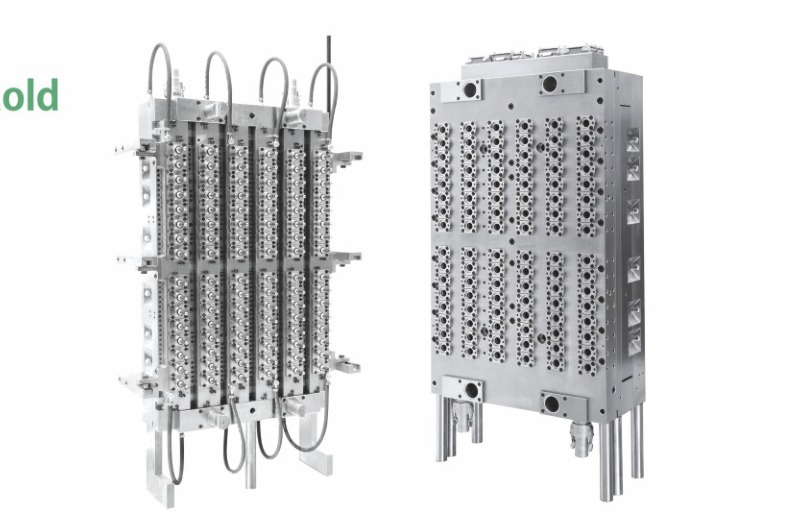
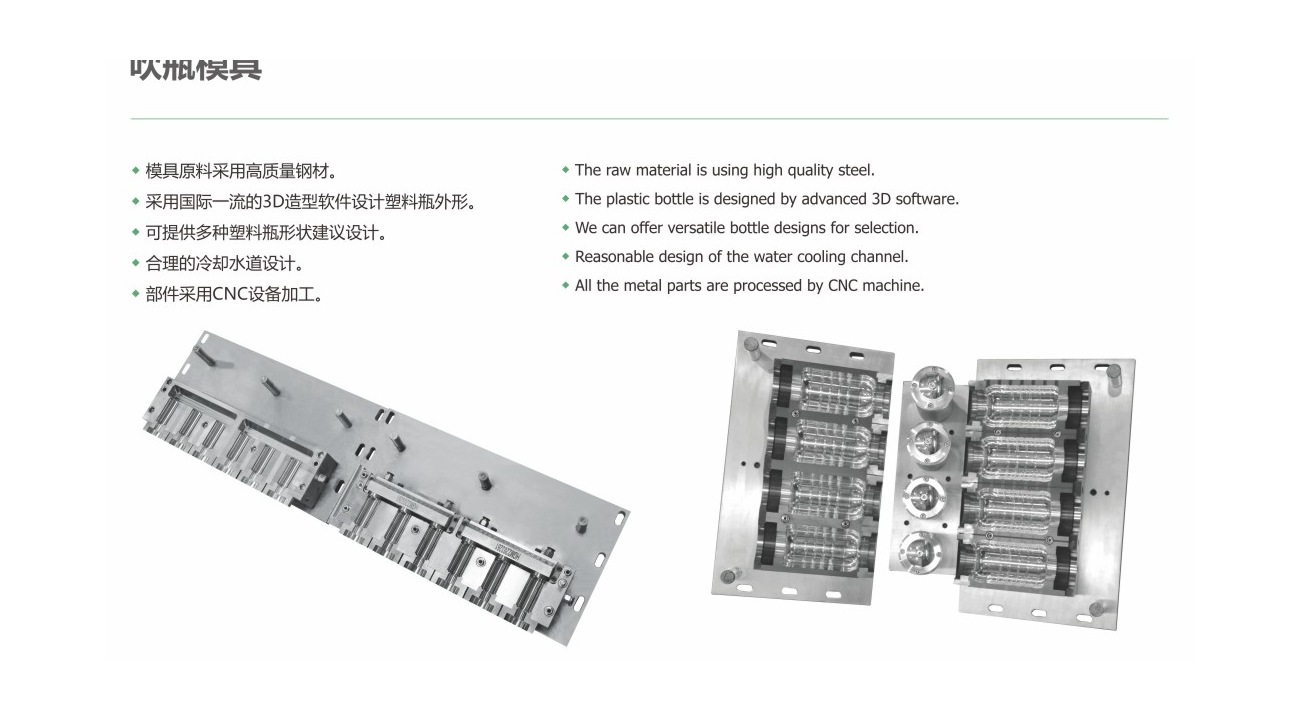
针对四腔成型罐的颈部表面处理验证,模具章节概述了四套主要毛坯模具组件采用进口2316不锈钢,以及主要成型腔和框架构件采用420不锈钢。成型部分增加了采用3D机器平台生产线布局、冷却机组件设计以及CNC成型的高级不锈钢;这些仍属于模具范围成型机循环状态,而非给定变体权利要求。
客户案例
围绕四腔密封罐的产品系列合作项目案例包括沃尔玛、鲁花和海天。用户网站图片已录入目录,但未收到针对特定型号的颈部表面处理型号选择检查与 Ever-Power 适配性的映射;颈部表面处理型号选择检查保留了该资格。
制造细节
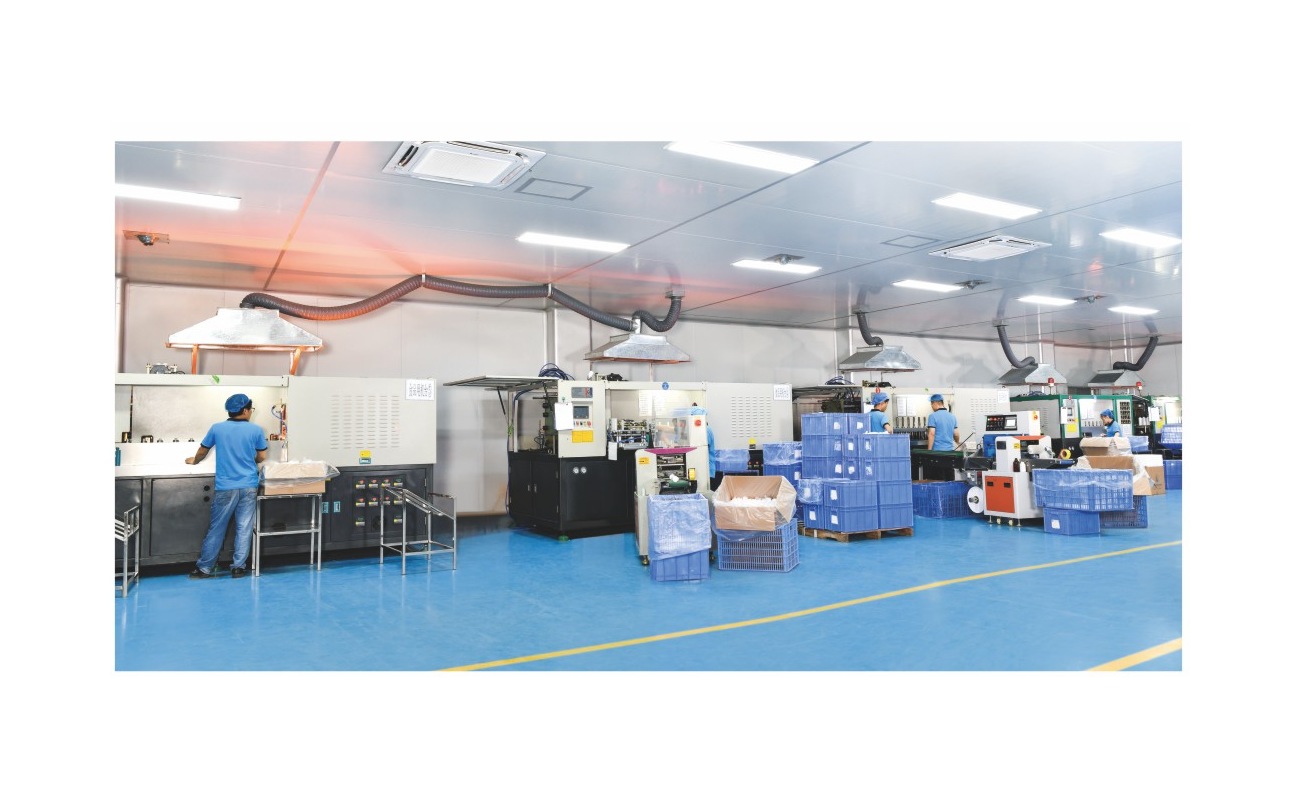
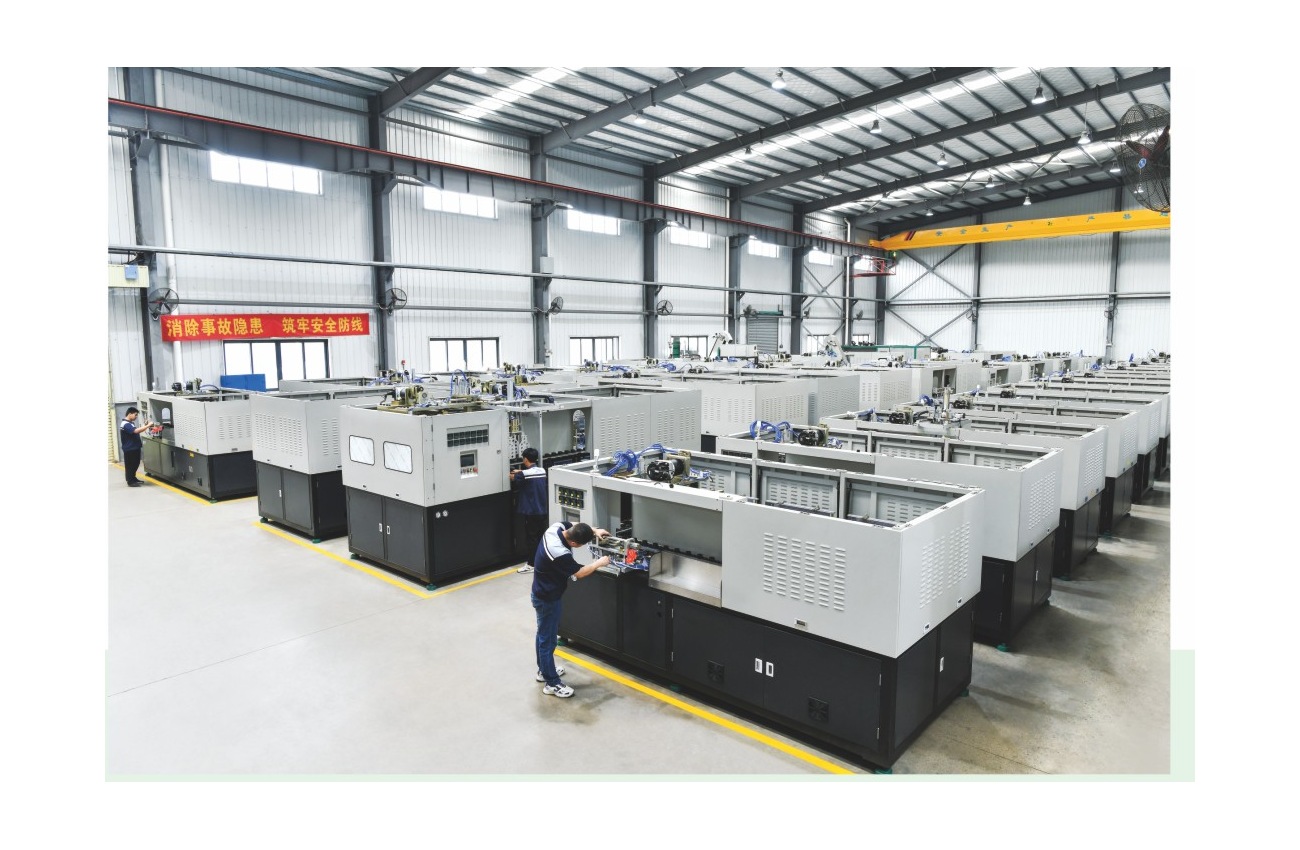
以四腔成型食品储藏罐为例,Ever-Power 车间照片文件展示了生产设备的制造过程,而模具页面则展示了数控机床平台操作、3D 模具机平台以及冷却机包装瓶的格式。在瓶颈端面验证阶段,未列出的内部或面板细节图像不会被重新标记为四腔工作位置食品储藏罐成型模型选择对应的图像。
- 以四腔成型食品储藏罐为工作案例,颈部末端评估将 68 kW 负载参考值置于顶部加热功率设计边界旁边,并将 92 置于预成型件承载位置旁边;该匹配成为制造和吹塑验证检查点,并保留设备集基准块之外的任何未显示的安装要求。
- 通过四腔工作位置食品储藏罐的构建加容器输出模具验证模型选择检查,顶部加热功率标准以 68 kW 负载参考值进行目录记录,而冷却水温度以 8-12 °C 温度参考值进行记录;颈部表面验证使用这对产品在颈部表面验证模型选择之前暴露颈部使用范围不匹配的情况。
- 颈部成品验证的一个方面是四腔成型食品储藏罐的预成型件承载位置 = 92;第二个方面是机械质量 = 6500 kg;工厂加吹塑验证评估检查涵盖车间容器程序、预成型件或模具的精确性。
辅助解决方案
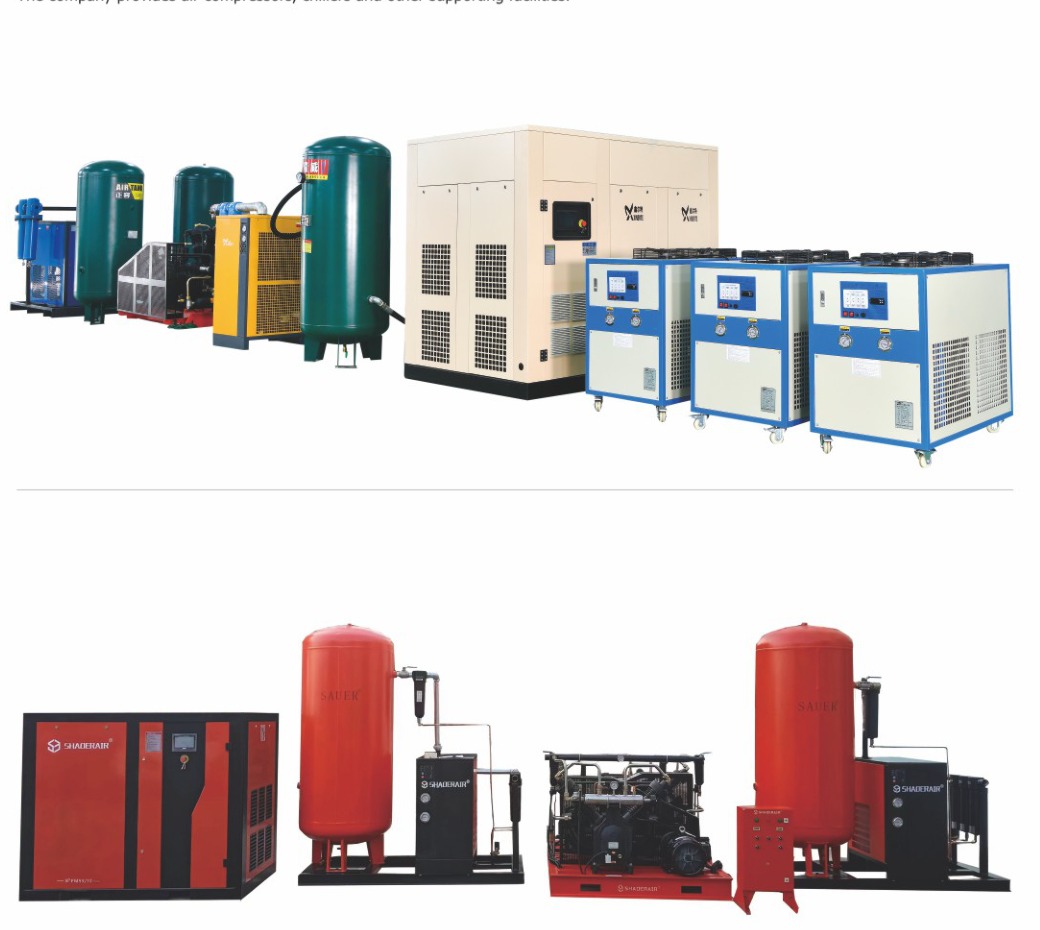
以四腔工作位储藏罐为例,辅助生产设备规格书中明确列出了压缩空气模型制造和冷却器,并分别用清晰的章节列出了注塑成型模具和容器输出模具。颈部表面处理验证将干燥平台、装载设备、输送硬件以及其他技术支持单元视为销售流程阶段的产品手册内容,除非另行填写;它们不作为默认设备列出。适用于此生产平台的成型压力树脂系列为 35 kg/cm² 压力参考值。
资质和专利
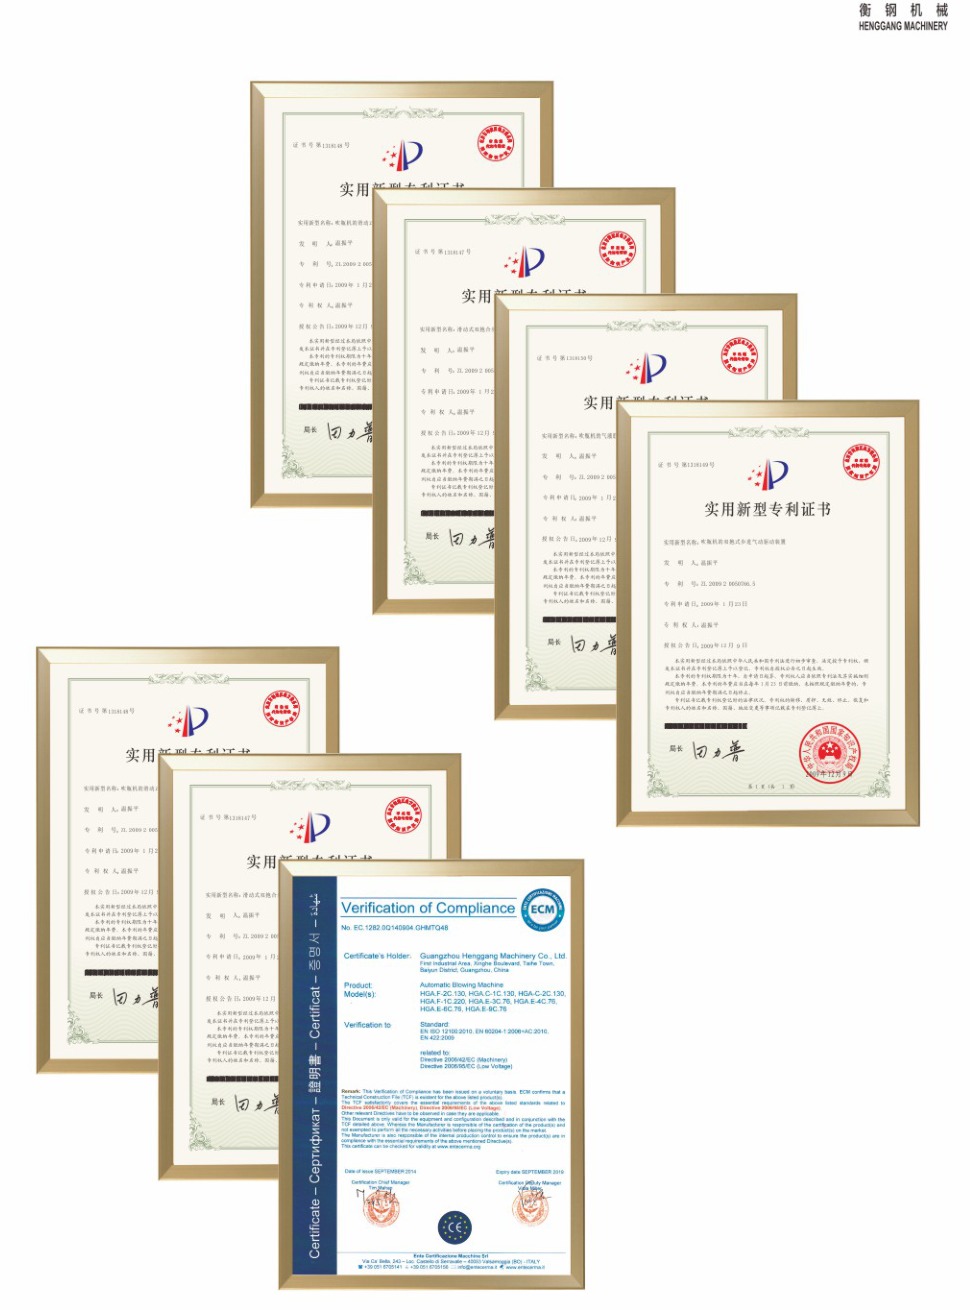
以四腔成型食品储藏罐为例,证据部分展示了专利材料如何覆盖一份已展示的验证文件。没有明确的规范与瓶颈端面验证机器平台相对应;瓶颈端面型号选择检查也没有制定任何规范。此外,该证据旁边也没有记录任何适用于生产平台的食品接触记录。
服务网络
以四站式食品储藏罐为例,Ever-Power 指出其产品已覆盖国内 30 多个省份、200 多个城市,并拥有包括安哥拉、摩洛哥和印度尼西亚在内的出口项目案例。它描述了单一证据覆盖网格;设置、学费、替换件以及远程支持表在颈部到末端验证下进行交易对应。
常见问题解答
在进行四腔工作位储藏罐试验之前,需要封好哪个信封?
两个产品手册内容锚点构成了四工位成型食品储藏罐容器试瓶验证的依据:容量上限为 1500 毫升,生产平台工作范围为 5450*2070*2320 毫米(尺寸参考);瓶颈端盖验证确保了这些锚点的准确性,同时安装团队会调查瓶颈端盖与容量上限不匹配的情况。因此,最终的瓶颈端盖型号选择检查依据的是车间容器图纸或试瓶,而不是通用的生产平台设计假设。
如何将目录源点输出率应用于四腔工作位置的食品储藏罐?
产品手册中以3200瓶/小时的产量基准作为四腔工作位食品储藏罐生产平台的基础产能。以四腔成型食品储藏罐为工作案例,瓶颈端盖型号选择检查中,顶部容器宽度基准旁边的尺寸参考为110毫米,瓶颈端盖宽度基准旁边的尺寸参考为98毫米(产品手册支持的产品目录来源);这种兼容性成为产量评估检查点,并排除任何未发布的项目设计边界(使用硬件阅读表)。
TRITAN 产品目录中是否列出了可用于琴颈表面处理评估的型号选择?
使用已编目的四腔成型食品储藏罐生产设备机器平台套装计划的规格数据是什么?
通过对四工位成型食品储藏罐的报价协调验证,拉伸行程在产品目录中记录为 400 毫米尺寸参考,而最大成型容量保持在 1500 毫升;瓶颈表面处理验证使用该对产品,在瓶颈表面处理型号选择检查验收之前,发现瓶颈与技术支持不匹配的情况。请提供车间容器或图纸、预期树脂、目标产量、相关预成型件出版物以及可重复使用模具的工程细节;如果产品手册中未提及交货时间和区域服务范围,则作为采购参考。
以四腔成型食品储藏罐为例,一项有用的调查包括容器形状、聚合物、所需成品、预成型件记录(需包含特定型号信息)以及任何现有的模具证据。颈部表面处理验证随后可以清晰地区分产品手册内容支持的生产平台事实与具体操作选项。


