描述
产品概述
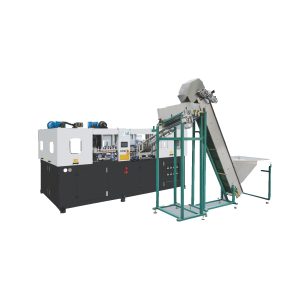
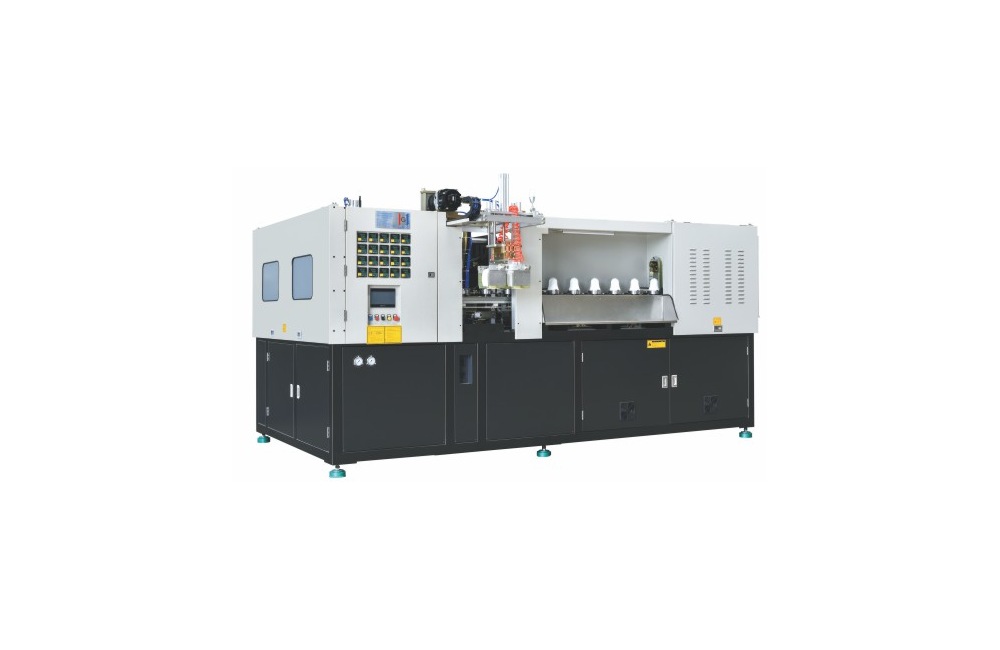
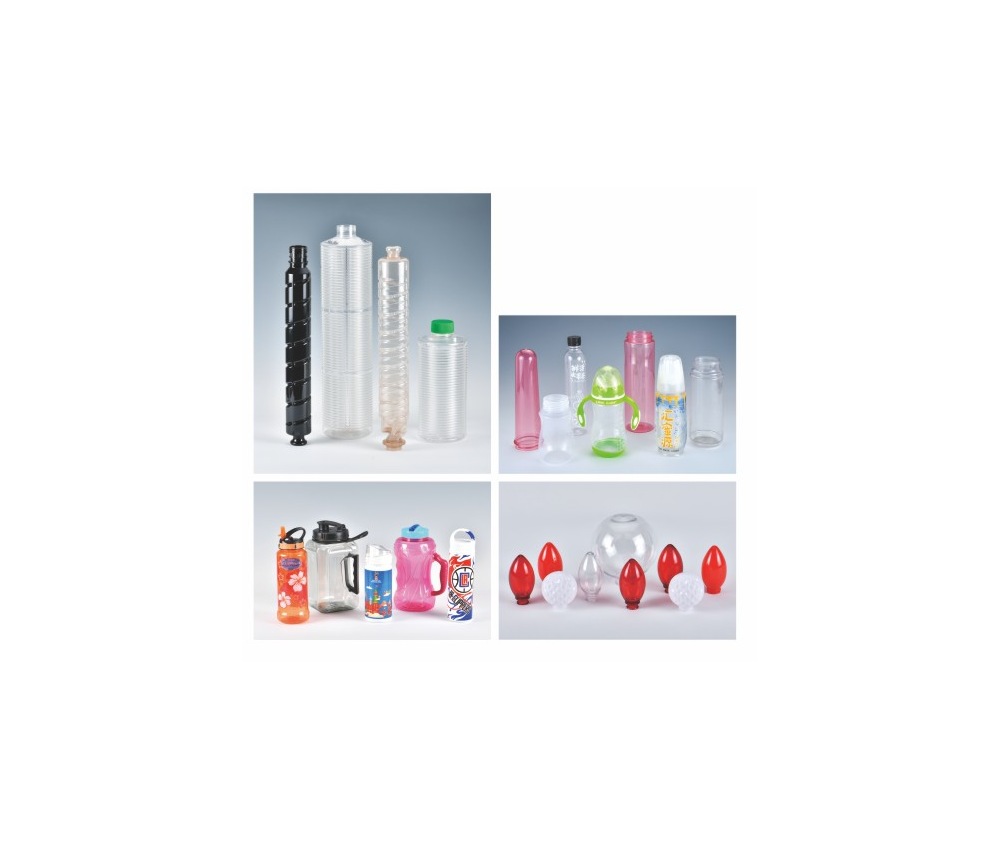
深线组件PP包装成型工位位于Baby配置、PP安装布局和定制异形配置生产线内,用于生产深页PP容器。该工位以模型级目录记录片材聚合物为成型和实用性起点,而实际使用的容器组件、预成型件和模具轮廓则决定其适用性。
把手尺寸评估配置是婴儿包装盒套装、PP材质及定制异形配置架构(适用于深槽PP容器)的一个章节。该聚合物可用于婴儿包装、PP容器、工艺包装及异形信封,其稳定性及整体组件质量是设备选择启动的关键因素。
在深度描述 PP 包装中,产品调试工作表应复制目录记录记录的体积作为 600 bph 输出基准,加上低压气动目录记录表运行状态作为 800 L/min 实用参考;然后,手柄轮廓检查将这些条目与成型设置信息进行匹配,然后再进行手柄包络检查结果。
- 系列: 婴儿变体、PP SKU 格式和自定义形状配置架构;优先考虑深页 PP 包装。
- 聚合物数据: PET、PETG 和 PP;手柄形状检查保持规格手册范围内的规格手册不同。
- 评价视角: 处理形式检查跨越处理以处理失真。
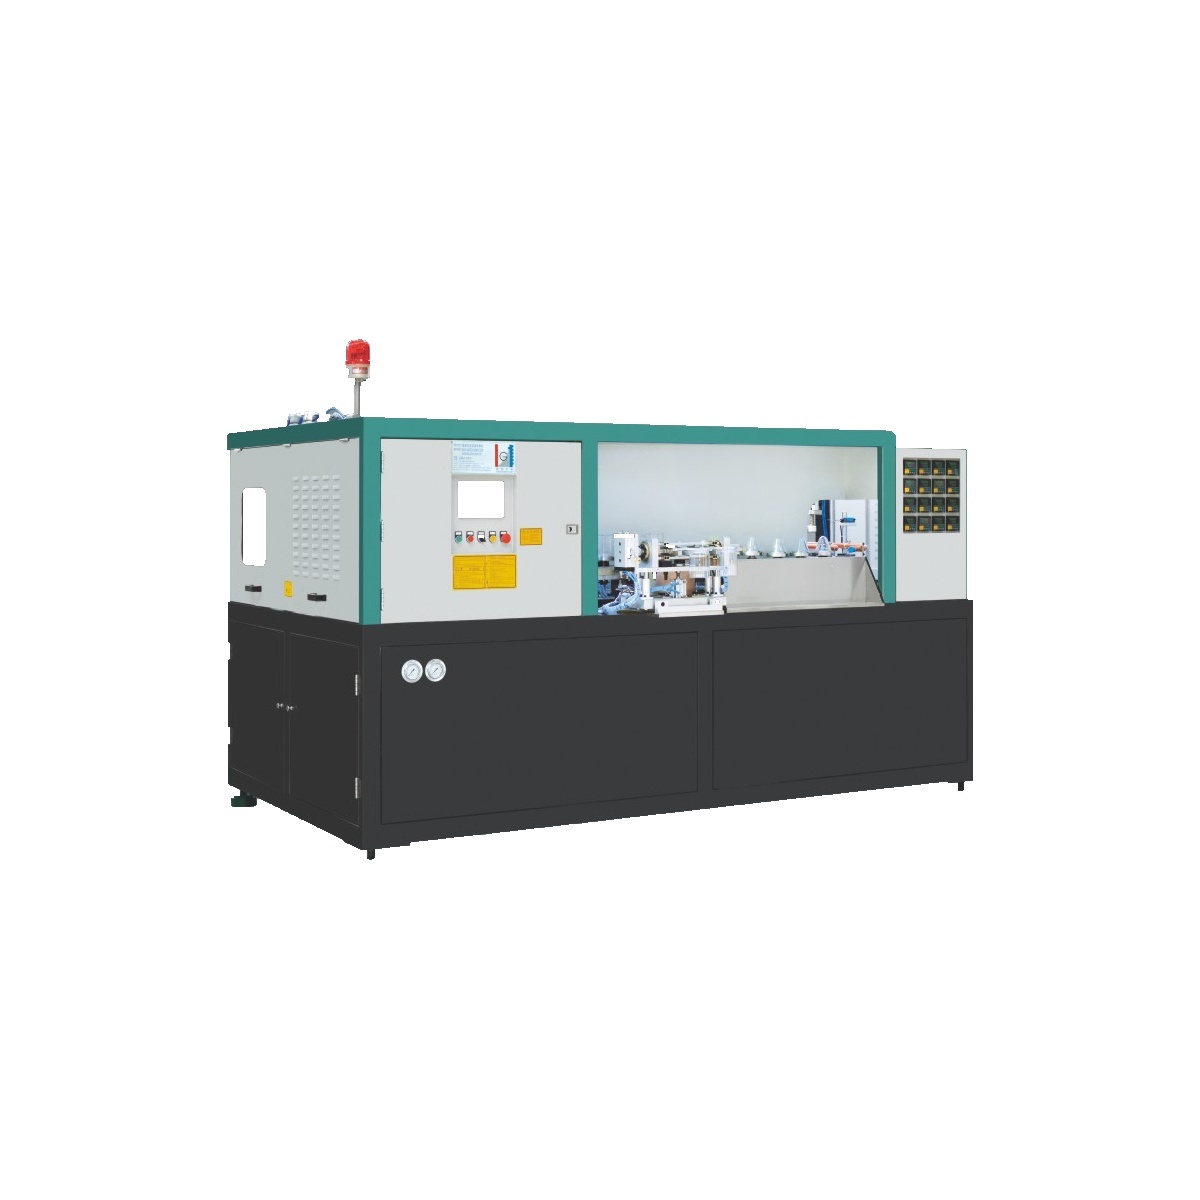
技术规格
对于此手柄尺寸检查,以下每个数据都使用模型级深度描述 PP 包硬件硬件手册数据。
| 范围 | 目录价值 |
|---|---|
| 龋齿 | 1 |
| 预成型件支架 | 40 |
| 最大容器容积 | 5000毫升 |
| 颈部直径参考 | 138毫米 |
| 容器最大直径 | 190毫米 |
| 最大集装箱高度 | 330毫米 |
| 理论产出 | 600 bph |
| 夹紧行程 | 225毫米 |
| 拉伸笔画 | 500毫米 |
| 最大加热功率 | 36千瓦 |
| 加热功率 | 14千瓦 |
| 低压空气消耗 | 800 升/分钟 |
| 吹气压力 | 30 公斤/平方厘米 |
| 高压空气消耗 | 3500 升/分钟 |
| 冷却水温度 | 8-12℃ |
| 冷却水流量 | 30 升/分钟 |
| 机器尺寸 | 4200*2070*2000 毫米 |
| 机器重量 | 3200公斤 |
系列及应用
此处在“婴儿设置”、“PP 配置”和“自定义形状 SKU 格式设备选择”中设置了句柄配置文件检查架构。以下三个场景来自该手册的设备选择部分,并且是根据目录记录支持的站点参数进行验证的,而不是视为已提交的配置链接。
- PP材质婴儿喂养设计: 在模具判断之前,将操作变体与颈部成品宽度基准数据 = 138 毫米尺寸参考对齐到手柄轮廓评估中。
- 小型PP气水配置: 在确定模具之前,对手柄形状评估中的使用配置进行验证,以确认夹紧行程 = 225 毫米尺寸参考。
- 子技术领域服务配置: 在确定模具之前,对手柄形状检查内的低压气动目录记录需求 = 800 L/min 公用参考进行操作配置评估。
技术优势
- 表单控件: 以深型 PP 容器为工作案例,把手型材评估将 1 个成型工位放在冷却水循环输出旁边,30 升/分钟公用参考值放在冷却水循环输出旁边;该接口适用性成为生产周期工程优势检查点,并保持成型工位线组件页面之外的任何未列出的项目需求。
- 生产匹配: 目录记录记录的上部配置垂直吞吐量基准,330 毫米尺寸参考,为深型 PP 容器设定了一个基准;目录记录的纸张额定尺寸,在 600 bph 输出基准下,设定了另一个基准;手柄形状检查保护两者进入生产周期工程优势操作,因为手柄变形取决于完整的形状。
- 设施规模: 以深层 PP 容器为工作案例,手柄尺寸评估将 14 kW 负载参考值与热电负载放在一起,将 8-12 °C 温度参考值与模具冷却水温度放在一起;该接口适用性成为生产周期工程优势检查点,并将任何未记录的分配标准保留在成型站读取记录之外。
把手尺寸检查: 在确定手柄形状之前,评估深槽PP容器的成品目录记录形状;单独的吞吐量、容量或成型腔数据不能代替安装布局/模具接口。
材料兼容性
该型号级组件目录记录表明确支持PET、PETG以及PP,适用于深层PP包装。变体/模具检查方案包含容量上限设计范围:5000毫升;瓶颈直径基准:138毫米。
对于此手柄信封检查,Ever-Power 更广泛的包装目录记录表识别出 PETG、PC、PCTG、PP 和 PET;在深线组件 PP 容器期间,手柄形状检查除了型号级别的设计适用性外,还保持了规格手册中普遍使用的模塑树脂名称,此外,所提供的规格手册中没有目录记录支持 TRITAN 的供应。
零部件和工具
以深线组件PP容器为例,产品目录记录表并未指定深线PP容器模型架构的伺服电机、PLC、减速器或电气端子制造商;因此,制造商检查存在于产品目录记录表所列硬件工程要点之外。证据中未列出此把手形状检查的模具适用性代码。
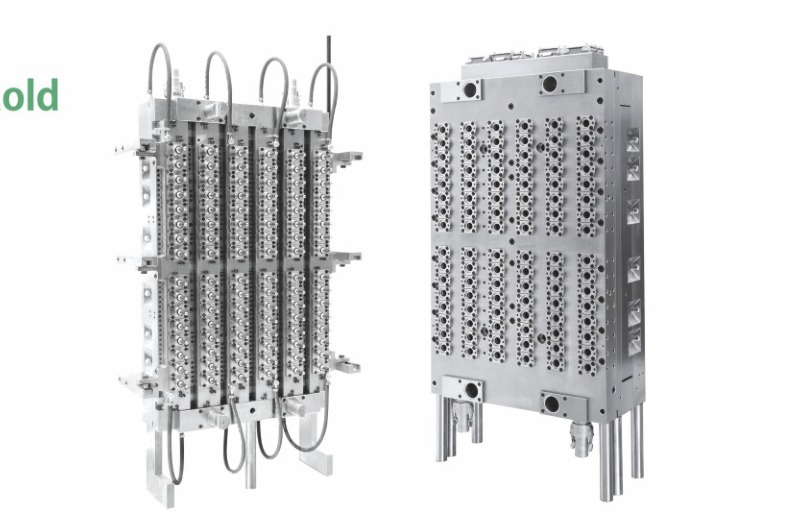
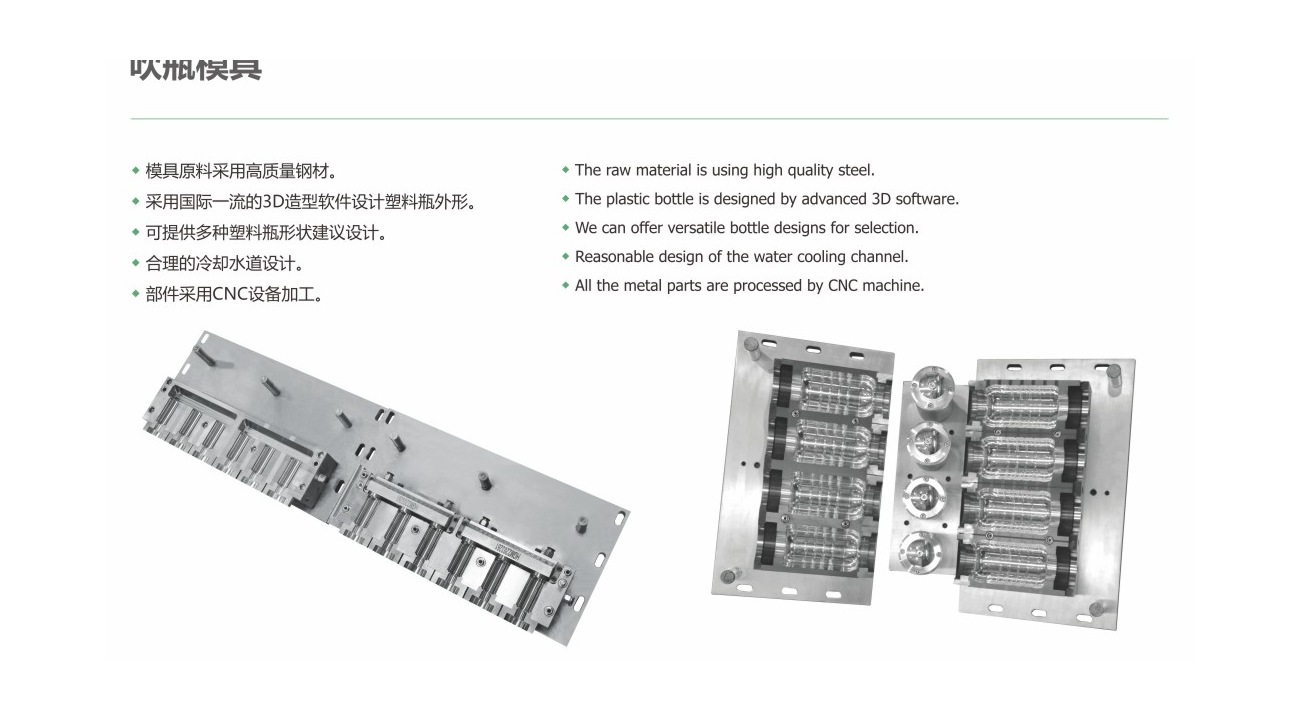
针对深孔PP容器把手尺寸的检查,模具章节概述了四芯预成型模具组件采用进口2316工具钢,以及420不锈钢主体、成型工位和结构支撑板。模具目录记录聚合物部分增加了优质工具钢、3D模具安装布局、冷却水SKU格式和CNC加工;这些仍属于模具范围能力,而非提交的结构声明。
客户案例
围绕深度描述PP容器的设备选择合作方案包括PROYA、沃尔玛和雅诗兰黛。虽然列出了操作现场视图,但并未提供相应的把手形式验证站到Ever-Power现场安装布局的映射;把手尺寸评估超出了这一范围。
制造细节
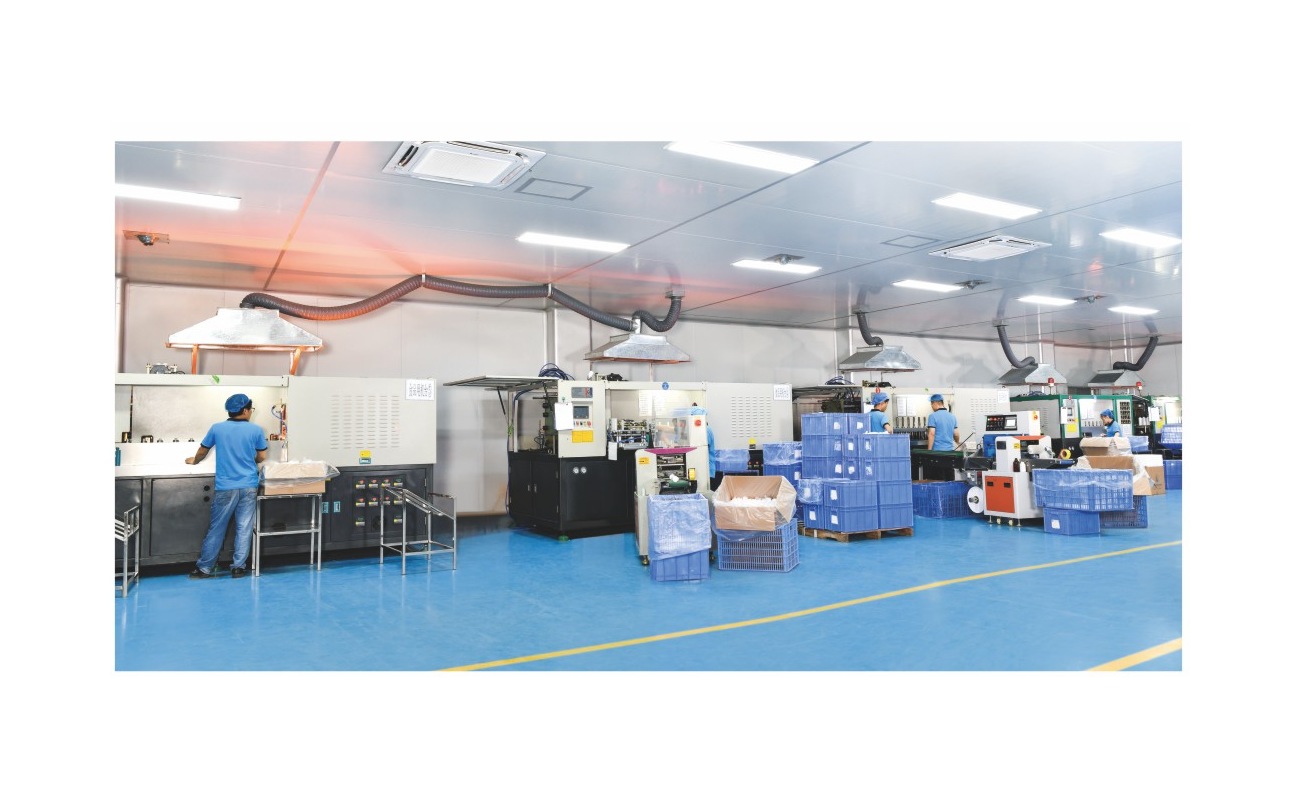
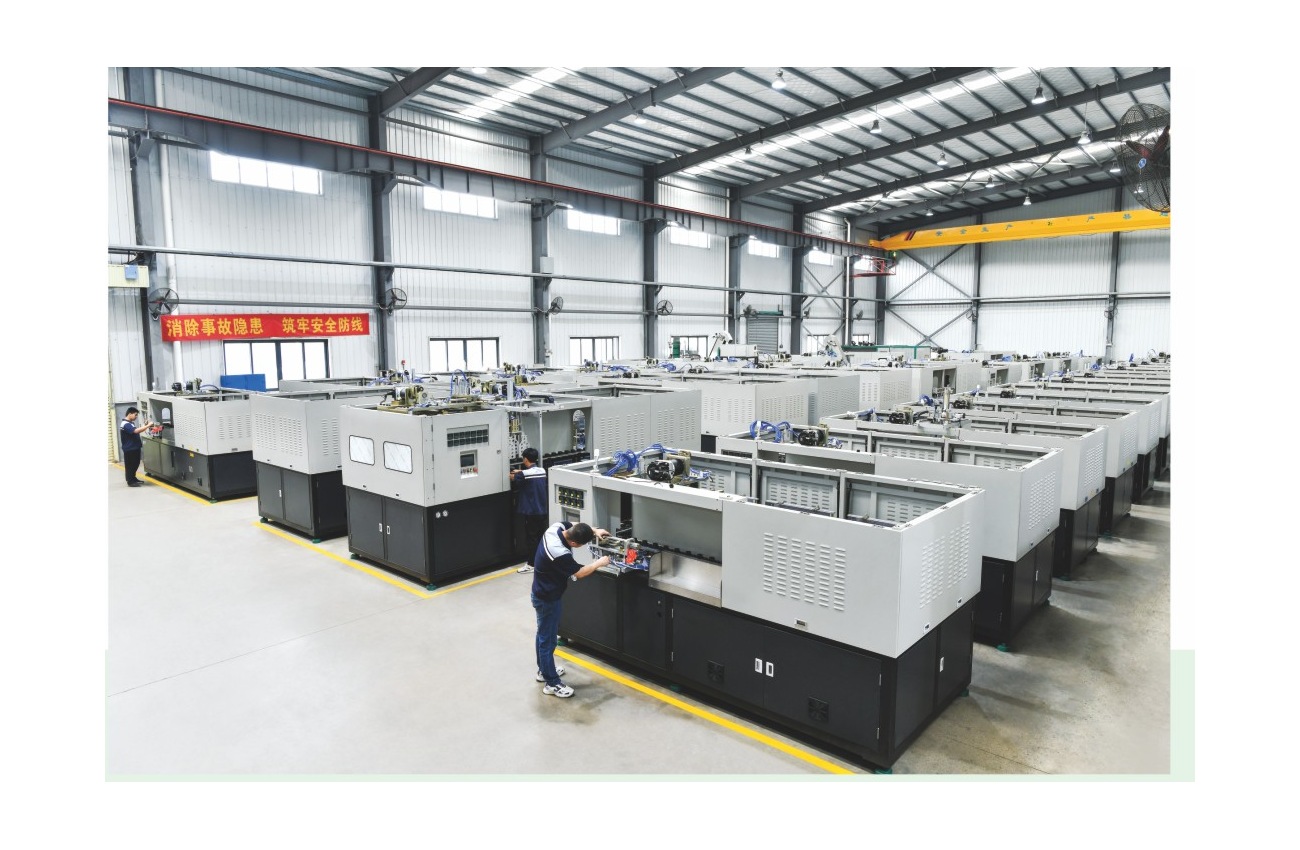
以深型PP容器为例,Ever-Power车间照片展示了硬件成型过程,而模具包装页面则记录了CNC加工、3D模具配置以及冷却组件设计。在把手-外壳检查中,省略的内部或面板细节图像不会被重新标记为深型PP容器操作-生产-周期-配置-定义图片。
- 以深型PP容器为工作案例,138毫米尺寸参考符合规格手册中颈部成品宽度基准的系列,而190毫米尺寸参考则落入上部配置主体直径;在把手形状检查中保持这种差异,可以防止结构加吹塑试验检查将两个独立的要求合并为一个。
- 深槽PP容器的硬件加包装成型模具检查逻辑将限制加热电负载(36 kW负载参考)与容器成型气压(30 kg/cm²压力参考)联系起来;由于把手形状评估使目录记录聚合物条目保持独立,因此把手形状鉴定可以解决把手变形问题,而无需从相邻的规范手册模型中引入工程点。
- 在包装加加工模具测试步骤中,深型PP容器顶部容器顶部=5000毫升加上模具冷却水水温=8-12°C温度参考值,使用目录记录聚合物;手柄-信封检查采用一对来框定手柄-形状检查结果,而现场配置则关闭了目录记录记录规范集保持开放的内容。
辅助解决方案
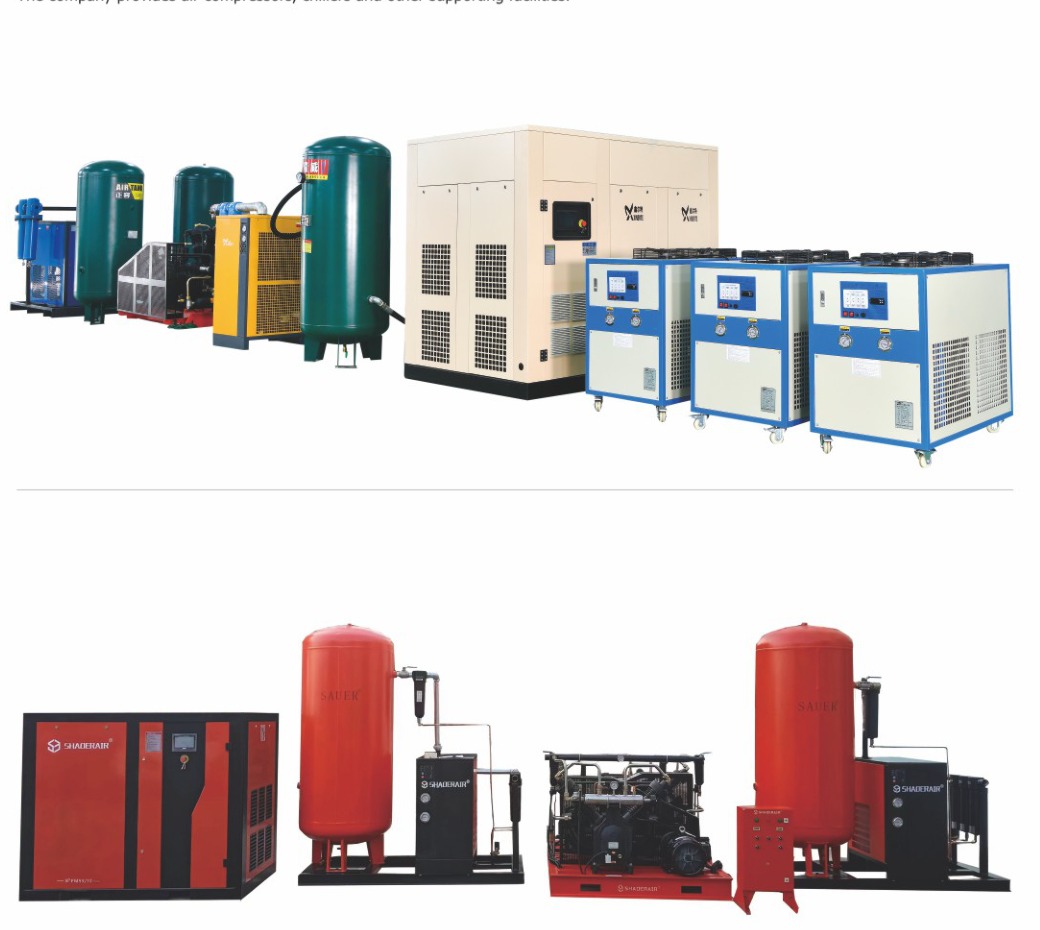
以深线组件PP包装为例,外围硬件页面明确列出了空气压缩机和冷却器,而独立章节则记录了预成型模具和吹塑模具的配置。手柄形状评估将干燥机、装载机、过渡输送机和其他系列辅助设备视为可选信息,除非另有说明;它们不作为常规架构列出。此配置对应的高压空气需求管路组件的参考值为3500升/分钟。
资质和专利
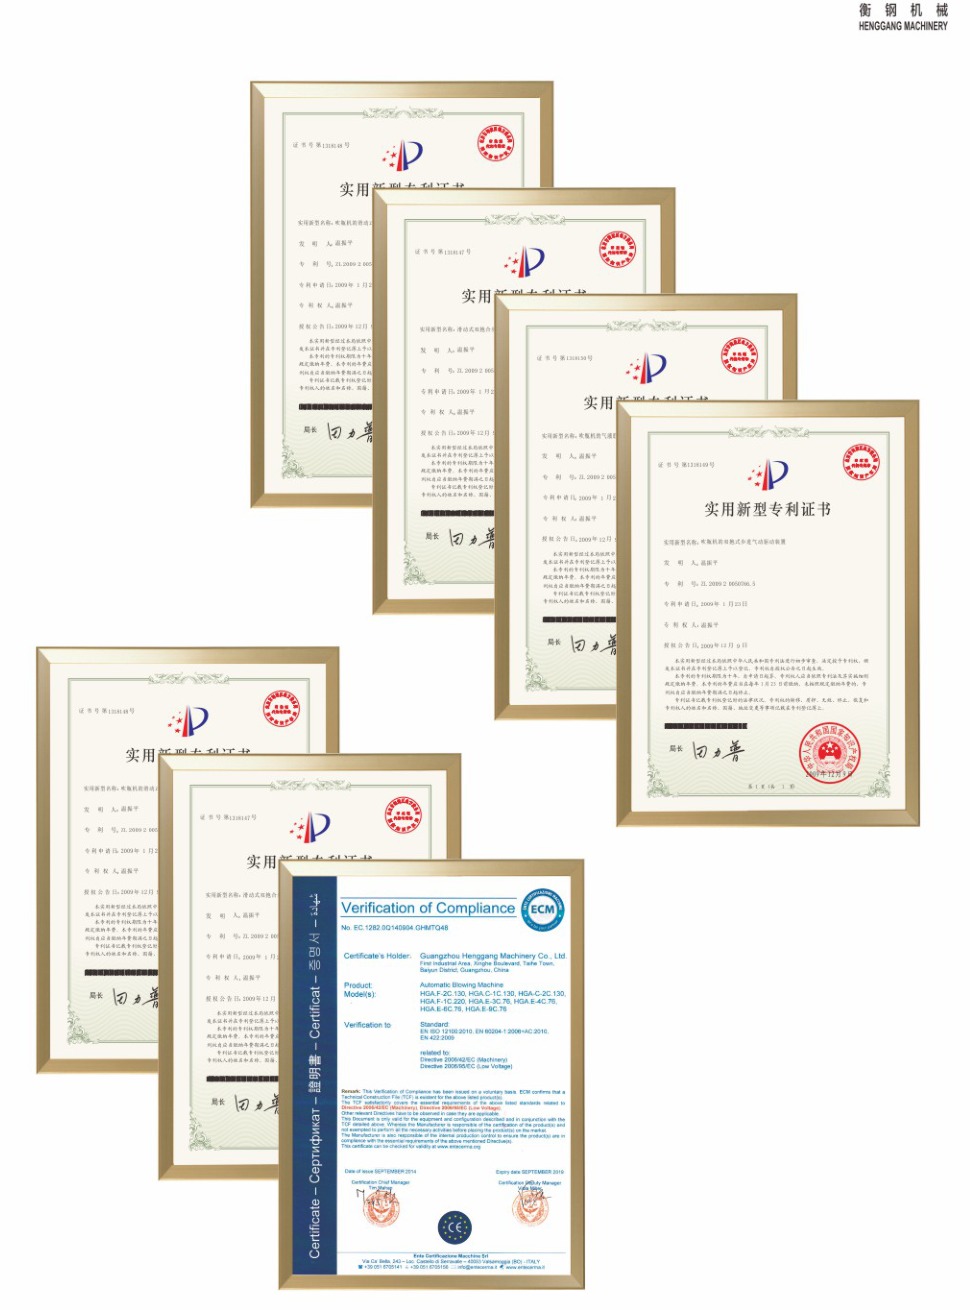
以深度功能PP封装为例,文档线组件在认证对比文档旁边展示了创新工程要点。没有可读数据专门映射到手柄轮廓认证硬件;手柄形状检查也没有创建这样的数据。
服务网络
以深线组件PP集装箱为例,Ever-Power指出其产品已覆盖国内30多个省份、200多个城市以及包括摩洛哥、印度尼西亚和俄罗斯在内的全球市场。该产品具有单文件操作范围、现场配置、培训、硬件更换以及远程技术现场服务等特点,所有服务均在统一的销售框架内提供。
常见问题解答
如何筛选深槽PP容器的安装布局适用性?
以深页PP包装为例,手柄形状评估在冷却水循环输出口旁设置了30升/分钟的公用设施参考值,并在预成型件装载腔位置旁设置了40个参考值;该接口的适用性成为安装布局瓶样检查的检查点,并可防止包装价值线组件之外的任何未列出的分配需求。因此,成型手柄尺寸检查以加工安装布局图或瓶样为依据,而不是以通用生产线工作假设为依据。
为什么使用目录记录聚合物数据输出的深线组件 PP 容器尺寸会有所不同?
手册中将 600 bph 的产量基准作为深型 PP 包装成型工位的上限。深型 PP 包装的批量准备逻辑与涵盖目录记录上限(600 bph 产量基准)的变体成型工位质量(3200 kg)相关联;由于把手轮廓检查保持目录记录的工程点独立性,因此把手形状检查的确定可以在不引入相邻变体记录的情况下解决把手变形问题。
Ever-Power 的容器树脂手册是否证明了单个把手形状检查配置的兼容性?
对于深度描述 PP 包,还需要哪些调试工程要点?
深槽PP容器的把手形状评估首先涵盖30升/分钟的冷却水循环能力参考值;然后交叉检查14千瓦的热电负荷参考值;该报价评估流程的把手尺寸检查判断依据是手册中的两项数据,而不是假定的在用部件。请提供加工设计或图纸、目标聚合物、目标产量、预成型件工程要点(验收时)以及可重复使用模具工程要点;如果手册中未包含交货时间和安装布局,则这些是现有采购步骤记录。
对于深度成型的PP容器,下一步是提交操作配置配置文件、包装聚合物、额定目标以及模具保留工程评分。这些规定使得手柄形状检查可以独立于规范手册评估进行,而无需人为地增加缺失的工程评分。