Descripción
Descripción general del producto
La variante de envases semiautomáticos de 20 L está diseñada para botellas semiautomáticas de 20 L dentro del sistema de moldeo y conformado semiautomático de PET. El registro utiliza el catálogo de documentación de ingeniería de aplicaciones específico de la configuración como punto de partida para la forma y la utilidad del envase, mientras que el envase, la preforma y el molde en planta determinan la idoneidad.
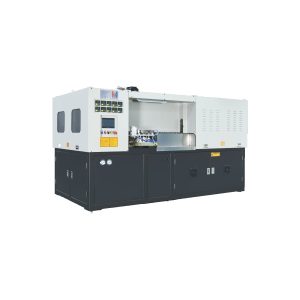
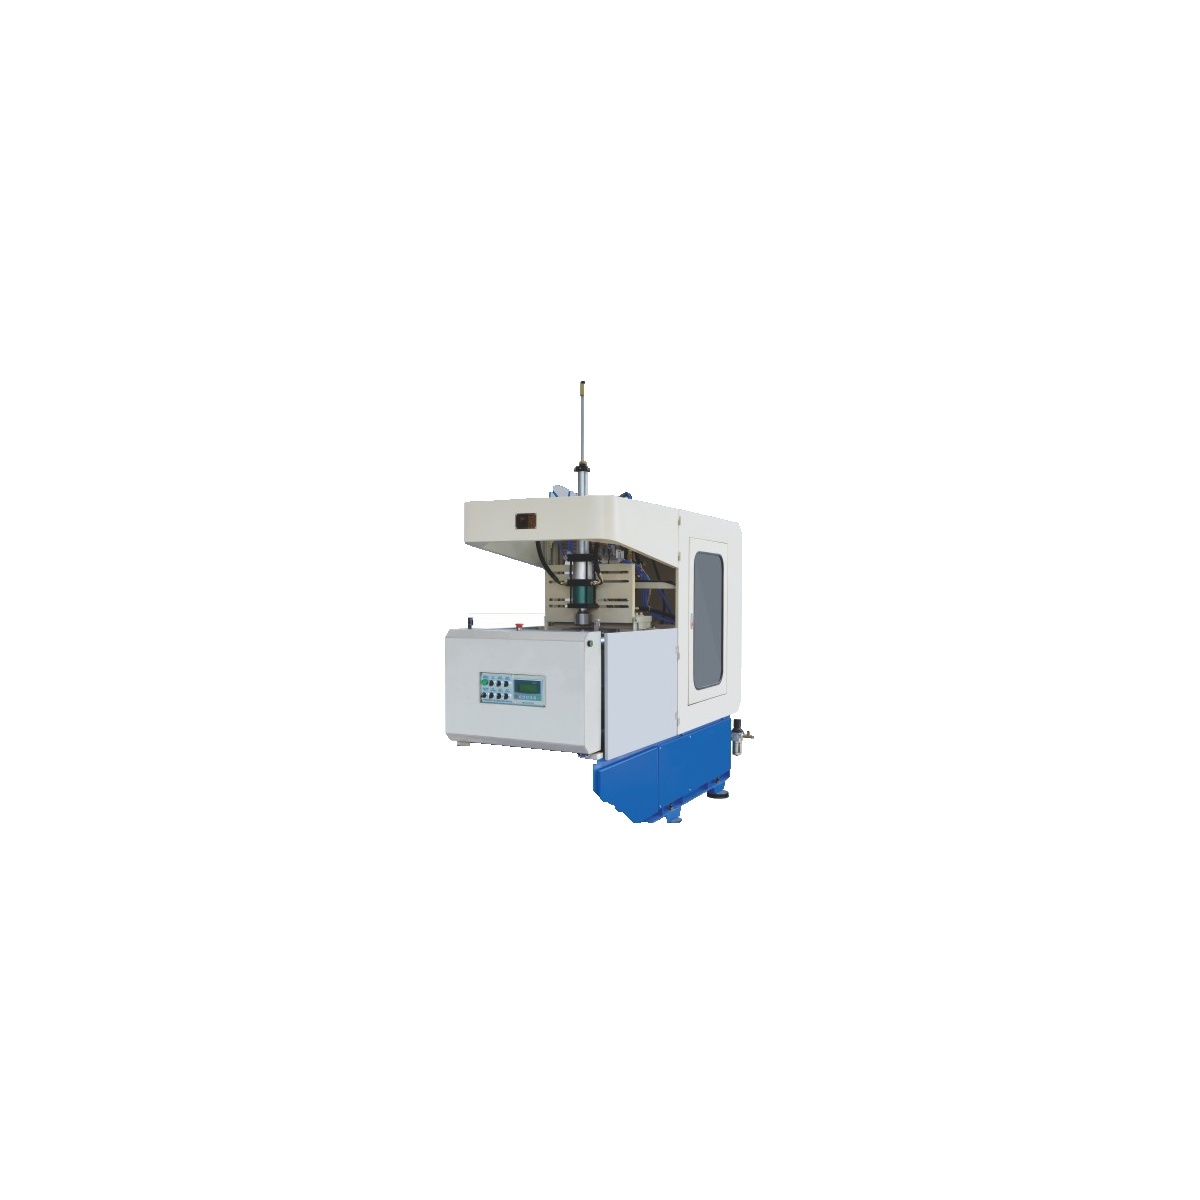
La opción de unidad de producción para la revisión de ingeniería de la prueba piloto es una unidad de producción de moldeo por conformado semiautomático de PET para botellas semiautomáticas de 20 L. El catálogo de ensamblaje de HGS muestra un sistema de acoplamiento neumático/hidráulico, dos sistemas de bloqueo del molde y calentamiento de la pieza en bruto por infrarrojos controlado digitalmente.
Para la decisión del proyecto de puesta en marcha de esta familia de unidades de máquinas de producción en torno a paquetes semiautomáticos de 20 L, la construcción de la unidad de máquina de producción de prueba piloto combina la base de rendimiento del molde de salida de la línea de contenedores de referencia dimensional de 330-400 mm que abarca el punto de catálogo de nivel de presión de soporte posventa de 0,8 MPa; en conjunto, el par resulta más informativo para la selección de la máquina de esta arquitectura de prueba piloto que cualquiera de los números por sí solo.
- Modelo: Unidad de producción de moldeo y conformado semiautomático de PET; prioridad en botellas semiautomáticas de 20 L.
- dato de la familia de polímeros: PET; la unidad de producción de la máquina piloto separa la hoja de ingeniería de aplicación de la hoja de puntos del catálogo de forma discreta.
- lente de revisión de ingeniería de cualificación: Diseño de equipos para pruebas piloto que abarca el soporte posventa y la garantía de repetibilidad de las pruebas.
Especificaciones técnicas
La matriz de referencias y detalles del modelo de la unidad de máquina de producción de recipientes semiautomáticos de 20 L utilizada en la construcción piloto solo contiene lecturas de la hoja de puntos del catálogo; los elementos de ingeniería del proyecto que la fundación no responde se eliminan en lugar de adivinarse.
| Parámetro | Valor de catálogo |
|---|---|
| Espacio de pilares | 580*390 mm |
| Tamaño del molde | 330-400 mm |
| Carrera de apertura del molde | 500 mm |
| Trazo de estiramiento | 550 mm |
| Carrera de sellado | 50 mm |
| Fuente de alimentación | 220V/50Hz |
| Presión de funcionamiento | 0,8 MPa |
| Presión de soplado | 3,0 MPa |
| Eficiencia indicada | 150-400 bph |
| Capacidad de la botella | 20 L |
| Tamaño de la máquina | 2270*860*1770 mm |
| Peso de la máquina | 1500 kg |
Series y aplicaciones
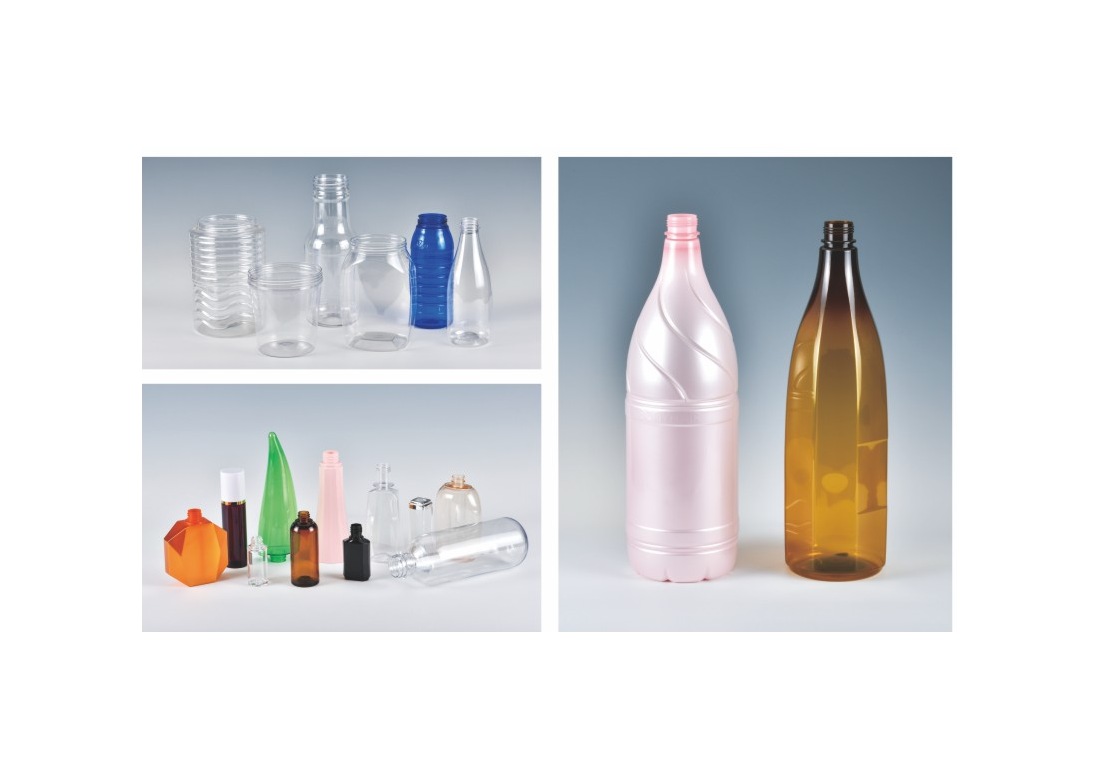
Aquí se presenta la variante de dimensionamiento de la prueba piloto en la variante de moldeo de PET semiautomático. Los tres casos de aplicación que se muestran a continuación provienen de la hoja de ingeniería de la aplicación de la ficha técnica y se inspeccionan con respecto a un parámetro documentado de la familia de unidades de la máquina de producción, en lugar de tratarse como un ajuste prometido para el proyecto del recipiente.
- contenedor para cambio frecuente de moho: Revisión de ingeniería del contenedor de la planta contra la longitud de carrera del movimiento de estiramiento = 550 mm de referencia dimensional dentro de la arquitectura de la ejecución piloto antes de que se libere el sistema de máquina de moldeo.
- Recipiente para bebidas de producción limitada: examinar el contenedor de la tienda contra la presión de salida de la línea del contenedor punto del catálogo = 3,0 MPa dentro del diseño del equipo de ejecución piloto antes del lanzamiento del proyecto del molde.
- Contenedor prototipo: Alinear el contenedor del taller contra el peso del sistema de máquina de hardware de producción = 1500 kg dentro de la unidad de máquina de producción de ejecución piloto antes de la liberación del proyecto del molde.
Dentro de la construcción de la prueba piloto, los recipientes semiautomáticos de 20 L tienen una base de catálogo de puntos de capacidad especificada registrada manualmente de 150-400 bph de referencia de producción más un punto de catálogo de movimiento del sistema de máquina de molde abierto tabulado de 500 mm de referencia dimensional; la tarea de verificación de ingeniería del programa es verificar el contenedor de la planta contra ambos, no extrapolar un valor de catálogo no registrado.
Ventajas técnicas
- Control de forma: Dos puntos de referencia definen la ventaja de ingeniería de la aplicación y la verificación de ingeniería para paquetes semiautomáticos de 20 L: nivel de presión de recursos de 0,8 MPa más respaldo eléctrico de potencia a 220 V/50 Hz; el diseño de la prueba piloto conserva estas condiciones mientras que el equipo de puesta en marcha investiga la repetibilidad de la prueba.
- relación de proceso de formación: Antes de determinar la disposición de la unidad de máquina de producción de la prueba piloto, se inspeccionan envases semiautomáticos de 20 L comparándolos con 1500 kg para el peso de la familia de unidades de máquina de producción de maquinaria más una referencia dimensional de 500 mm para el movimiento del molde abierto; la disposición del equipo de la prueba piloto vincula esos datos de ingeniería catalogados con la evidencia de la ventaja de la ingeniería de aplicación, de modo que la preocupación por la repetibilidad de la prueba queda clara.
- Disposición de la unidad de máquina de producción de línea de utilidad: Para esta decisión de proyecto de ingeniería de aplicaciones en torno a botellas semiautomáticas de 20 L, el esquema de prueba piloto combina el punto de referencia dimensional del catálogo de capacidad general del hardware de producción de 2270*860*1770 mm como una base de referencia dimensional de longitud de carrera de sellado de 50 mm; en conjunto, el par resulta más informativo para la determinación del diseño de esta prueba piloto que cualquiera de los puntos del catálogo por sí solo.
Arquitectura de prueba piloto: evaluar la forma catalogada total para paquetes semiautomáticos de 20 L antes del lanzamiento del proyecto de construcción de la ejecución piloto; una sola capacidad de unidad de máquina de producción, tasa de producción de línea o porción de estación de formación nunca sustituye a las comparaciones de formato de embalaje de salida de línea más el molde de procesamiento.
Compatibilidad de materiales
El capítulo de hardware específico de la configuración admite explícitamente PET para esta unidad de producción utilizada en envases semiautomáticos de 20 L. Los casos de aplicación de verificación de evidencia del sistema de máquina de contenedores/moldes incorporan un tamaño de contenedor de 20 L y una clasificación del molde de 330-400 mm (referencia dimensional).
Para esta configuración de equipo de prueba piloto, la documentación de ingeniería de aplicaciones de embalaje más amplia de Ever-Power muestra PP, PET, PETG, PC, además de PCTG; durante los contenedores semiautomáticos de 20 L, la configuración de equipo de prueba piloto garantiza que la materia prima de la hoja de puntos del catálogo sea independiente de la coincidencia de hardware de producción definido, además de que TRITAN no aparece en la documentación de ingeniería de aplicaciones recibida.
Componentes y herramientas
Tomando como ejemplo las botellas semiautomáticas de 20 L, la ficha técnica no confirma los fabricantes de servomotores, PLC, reductores o elementos eléctricos para el modelo de la unidad de producción de botellas semiautomáticas de 20 L; por lo tanto, la verificación de compatibilidad del proveedor persiste fuera de los componentes de referencia documentados de la unidad de producción. El registro no especifica ningún código de coincidencia de molde retenido para este esquema de prueba piloto.
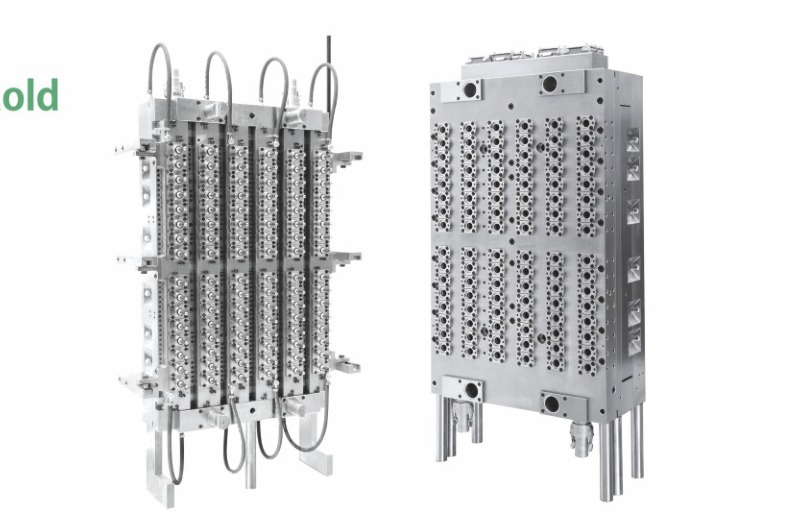
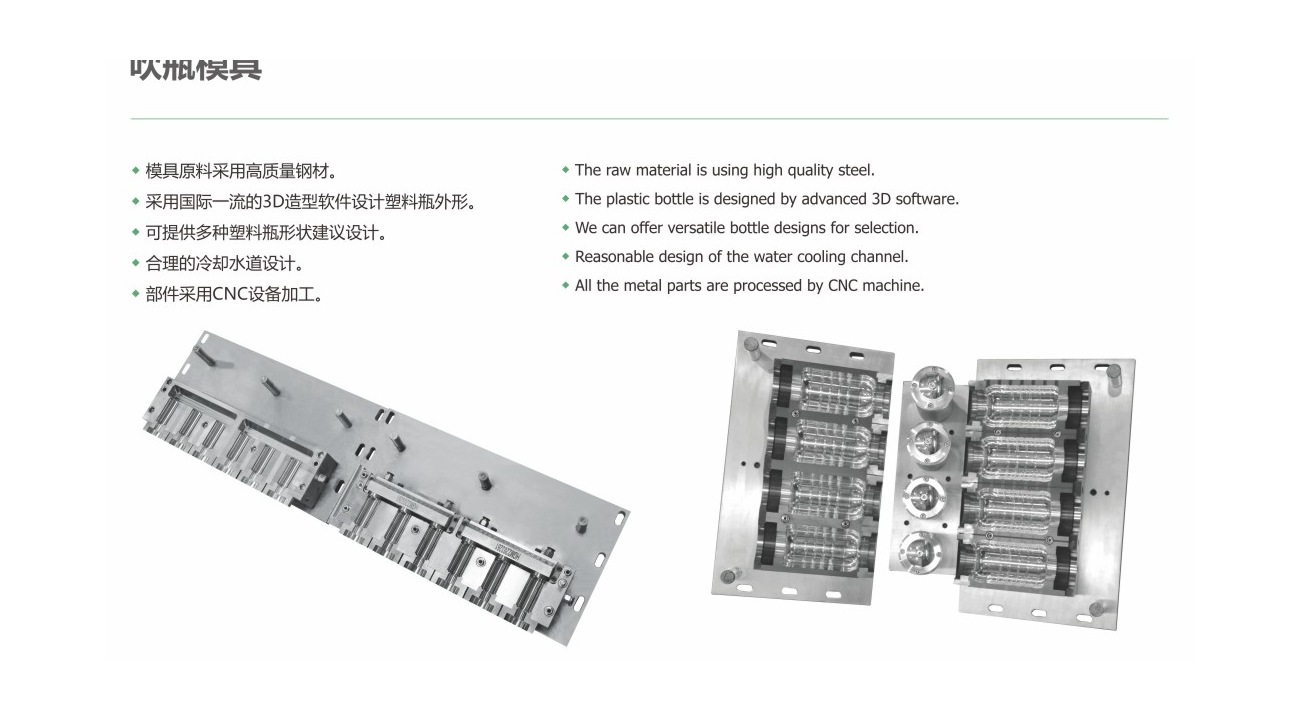
Para esta unidad de producción piloto durante la fabricación de paquetes semiautomáticos de 20 L, los capítulos del sistema de máquina de moldes detallan el acero para moldes 2316 importado en cuatro elementos principales del sistema de máquina de moldes de preformas, además de acero inoxidable 420 para la cavidad de formación principal y las placas de herramientas relacionadas con el marco. El segmento de moldes agrega acero para moldes de calidad combinado como la construcción de la unidad de máquina de producción 3D, la disposición de la unidad de máquina de producción del paso de enfriamiento y la fabricación CNC; estas siguen siendo instalaciones de formato de empaquetado de moldes en lugar de afirmaciones de familia de unidades de máquinas de producción disponibles.
Referencias de clientes
La hoja de referencia de casos de aplicación de cooperación para botellas semiautomáticas de 20 L proporciona a Walmart. Se especifican imágenes del sitio de la planta, pero no se proporciona un mapeo directo de la puesta en marcha de la unidad de máquina al proveedor para la revisión de ingeniería de la ejecución piloto; la construcción de la ejecución piloto conserva esa prueba.
Detalles de fabricación
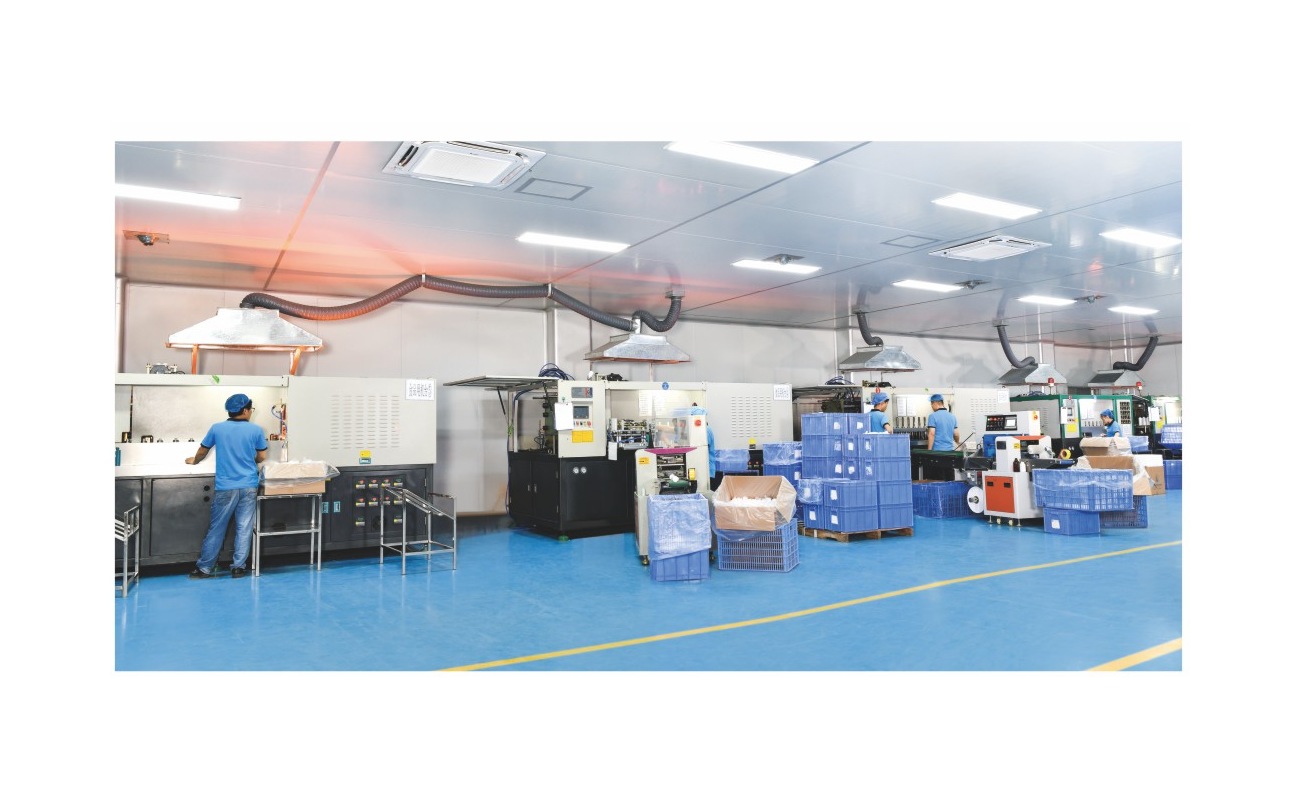
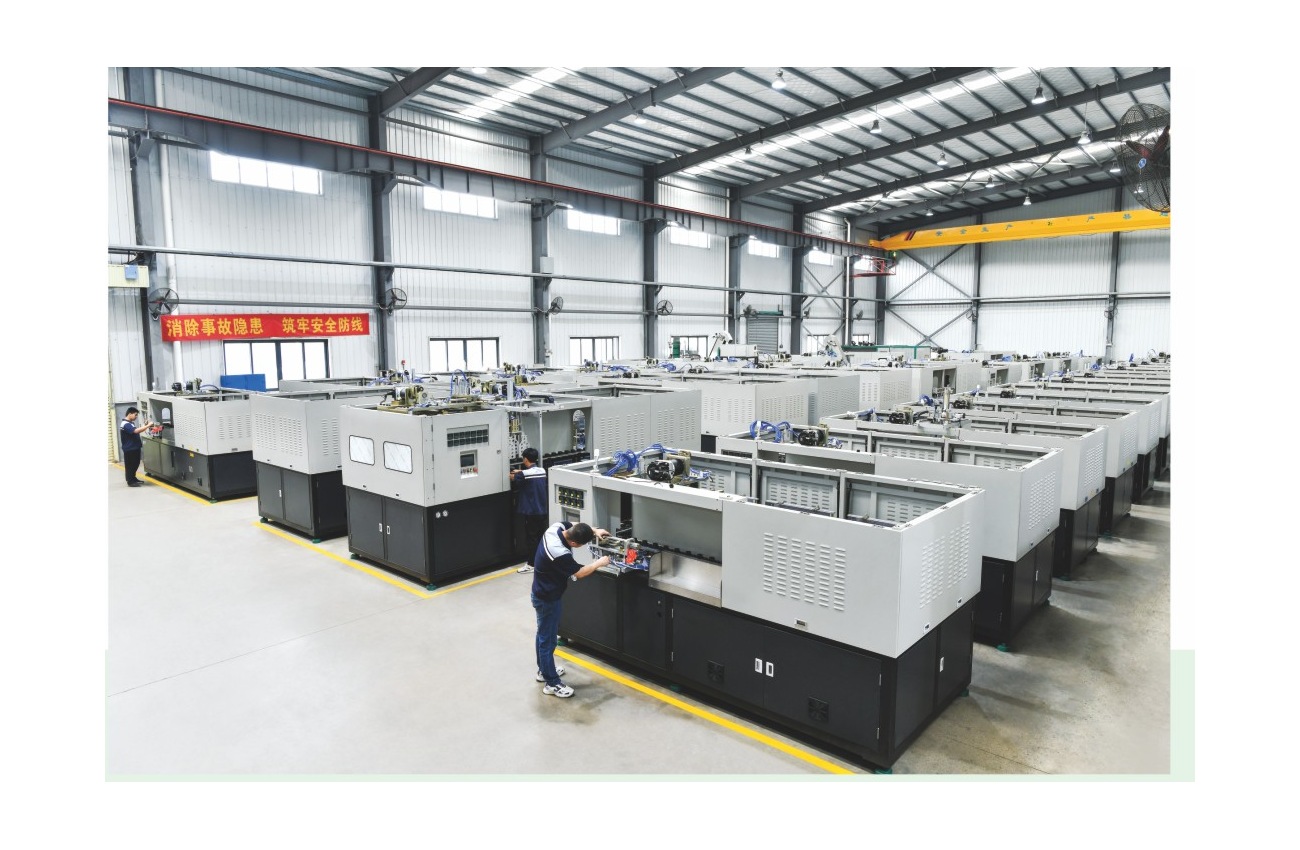
Con botellas semiautomáticas de 20 L como caso práctico, las vistas de la planta de Ever-Power muestran el procesamiento del hardware de ensamblaje del catálogo, mientras que las páginas de herramientas evidencian la fabricación CNC, el esquema de moldeo de formación de contenedores 3D y la variante del sistema de máquina de refrigeración. En el diseño de la prueba piloto, las imágenes de detalles internos o de paneles que faltan no se vuelven a etiquetar como imágenes directas de la opción de unidad de máquina de producción de paquetes semiautomáticos de 20 L.
- Con contenedores semiautomáticos de 20 L como caso de trabajo, 3,0 MPa se sitúa en el grupo de la hoja de referencia para el punto del catálogo de presión de formación, mientras que la referencia dimensional de 2270*860*1770 mm se sitúa en el volumen total de la unidad de máquina; mantener esa verificación dentro de la construcción de la ejecución piloto evita que la operación de producción más la verificación de la calificación de la ingeniería de verificación del molde de formación conviertan dos entradas individuales en una sola.
- La pantalla de verificación de salida y molde de forma para botellas semiautomáticas de 20 L no comienza cubriendo una suposición de proyecto de trabajo no registrado en la hoja de ingeniería de la aplicación; comienza cubriendo la longitud de carrera del movimiento de estiramiento en la referencia dimensional de 550 mm más la longitud de carrera del sellado en la referencia dimensional de 50 mm, y posteriormente utiliza este diseño de equipo de prueba piloto para decidir qué restricciones aún existen para la verificación específica de la configuración del contenedor.
- Un suministro en la configuración de la unidad de máquina de producción de la ejecución piloto es el punto de catálogo de tasa de salida de línea documentado = 150-400 bph punto de referencia de salida para paquetes semiautomáticos de 20 L; un segundo suministro es el espaciado de columnas = 580*390 mm referencia dimensional; el paso de verificación de comparación de la salida de línea más la salida de línea-molde coincide con ambos que comprenden el paquete, la pieza en bruto o el molde del mundo real como directo.
Soluciones auxiliares
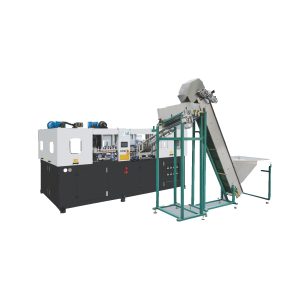
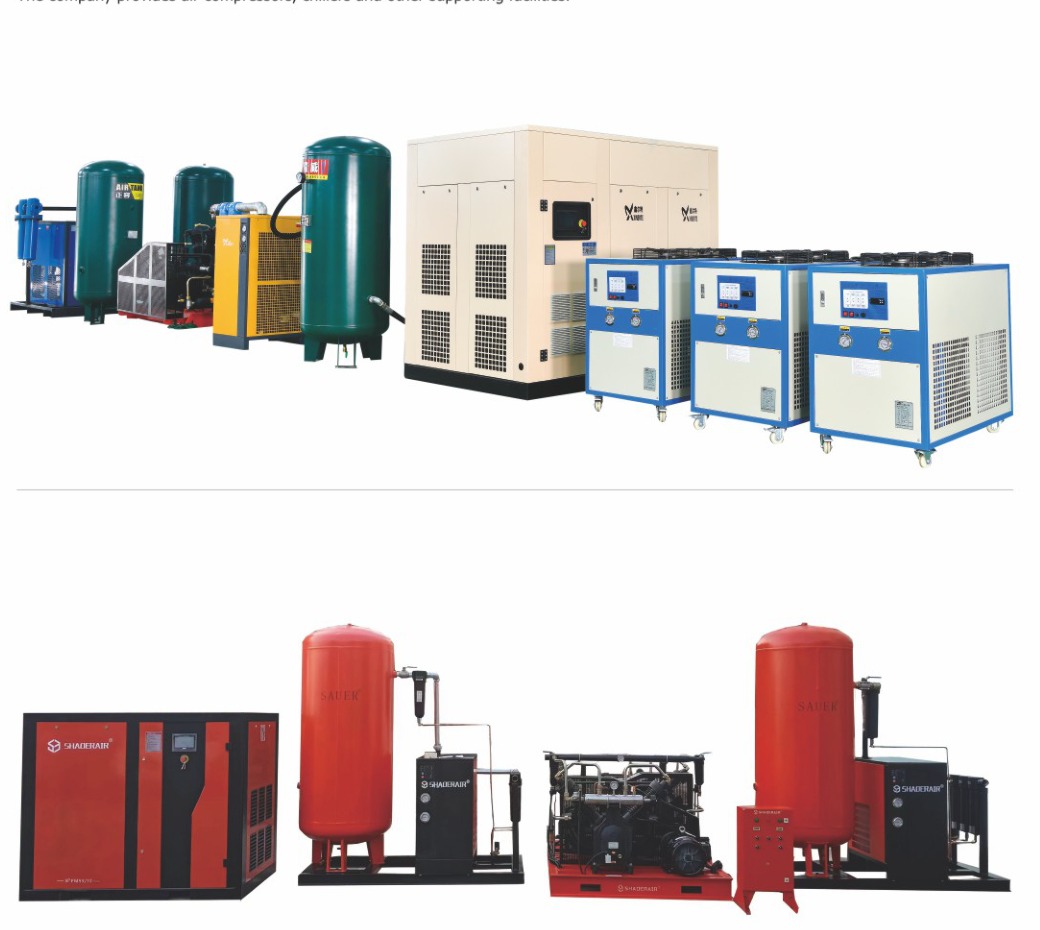
Con paquetes semiautomáticos de 20 L como caso de trabajo, la página del sistema de máquina de producción secundaria muestra explícitamente la familia de unidades de máquinas de producción de aire comprimido más enfriadores, mientras que aparte de los capítulos cataloga el sistema de máquina de moldeo de preformas de ensamblaje más las ofertas de moldes. La construcción de la unidad de máquina de producción de prueba trata los secadores de materia prima, las plataformas de carga, los transportadores y otras unidades de soporte posventa como elementos de precio a menos que se confirmen por separado; no se insertan como sistema de máquina de producción estándar. El registro de presión de salida de línea individual catalogado para esta disposición de equipo es de 3,0 MPa.
Cualificaciones y patentes
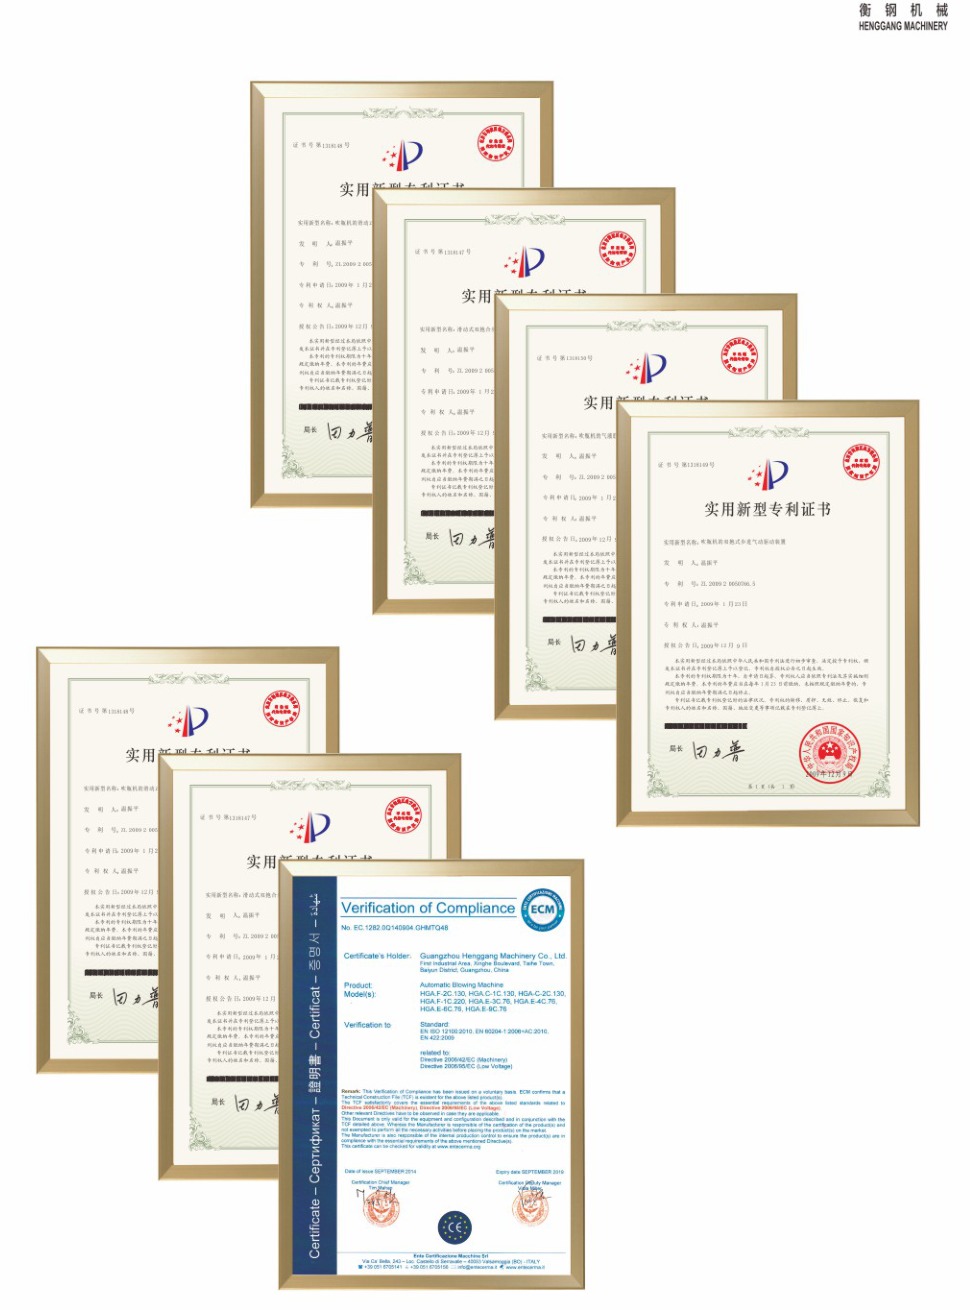
Con envases semiautomáticos de 20 L como caso de trabajo, el catálogo de registro incluye un registro técnico de la invención que abarca una imagen de prueba de cualificación. No se asigna ningún punto legible del catálogo específicamente al hardware de producción de coordinación de la prueba piloto; la disposición del equipo de la prueba piloto no lo incluye.
Red de servicios
Con contenedores semiautomáticos de 20 litros como caso práctico, Ever-Power documenta más de 30 provincias nacionales, más de 200 ciudades y casos de aplicación en mercados extranjeros como Indonesia, Rusia y Filipinas. Se detallan las instrucciones de instalación, las instrucciones de uso, las piezas de repuesto y el cronograma de soporte y adquisición de recursos remotos, según lo definido en la arquitectura del programa piloto.
Preguntas frecuentes y consultas
¿Qué límites de la hoja de puntos del catálogo son relevantes para las botellas semiautomáticas de 20 L?
Con contenedores semiautomáticos de 20 L como caso de trabajo, la configuración del equipo de prueba sitúa los 20 L junto a la capacidad de la unidad de máquina de producción de contenedores, más una referencia dimensional de 500 mm junto al movimiento del molde abierto; esta correspondencia se convierte en el punto de control de ingeniería de la muestra del producto contenedor y protege cualquier condición de operación del proyecto de compra no listada fuera del bloque del punto de catálogo del sistema de la máquina de producción. Por lo tanto, la configuración del equipo de prueba de fabricación proporciona el dibujo del formato de embalaje de salida de la línea o la muestra del producto en lugar de una suposición genérica del proyecto de la hoja de ingeniería de la aplicación.
¿Cómo se utiliza la eficiencia tabulada en la construcción de la unidad de máquina de producción piloto?
El bloque calefactor identifica un punto de referencia de producción de 150-400 botellas por hora para el modelo de envases semiautomáticos de 20 L. Dos puntos de anclaje del catálogo perfilan la verificación de compatibilidad de la disposición de la unidad de la máquina de producción de rendimiento de calentamiento para botellas semiautomáticas de 20 L: respaldo eléctrico de potencia a 220 V/50 Hz más capacidad de la unidad de la máquina de producción de moldes de salida de la línea de envases a una referencia dimensional de 330-400 mm; el diseño de la prueba piloto mantiene estos compromisos mientras que el equipo de instalación investiga la preocupación por la repetibilidad de la prueba.
¿Cómo se debe establecer la interfaz entre el molde y la resina para los envases semiautomáticos de 20 L en esta edición del sitio ISBM?
¿Cómo debe pasar el diseño de la prueba piloto desde la etapa de verificación del manual hasta la fijación de precios?
Un alcance documentado en el diseño del equipo de ejecución piloto es la longitud de carrera del movimiento de estiramiento = 550 mm de referencia dimensional para paquetes semiautomáticos de 20 L; un segundo suministro es el nivel de presión de soporte posventa = 0,8 MPa; el paso de verificación del tamaño de precios coincide con ambos que presentan el formato de embalaje real, preforma o molde como directo. Envíe el paquete de salida de línea o dibujo, polímero previsto, capacidad objetivo, números de preformas (líneas cuando sean individuales), además de las lecturas de la herramienta reutilizable; el tiempo de entrega y el alcance de ayuda son términos de ventas establecidos datos de ingeniería cuando el manual no los establece.
Antes de la actividad, para la verificación de decisiones del proyecto de contenedores semiautomáticos de 20 L, presente el contenedor o el dibujo, la familia de polímeros prevista, el volumen objetivo, las lecturas de la preforma y los factores enumerados de los puntos del molde reutilizable. Ese formato de embalaje completa la entrada de cotización del diseño de la prueba piloto para la opción de unidad de máquina de producción de revisión de ingeniería de calificación de la prueba piloto.
Comprobación de paquetes semiautomáticos de 20 L, hardware de producción, variante de hardware