چگونه فشار دمش بر کیفیت بطری ISBM تأثیر میگذارد: راهنمای فنی کاربردی
این راهنما، چگونگی تأثیر فشار دمش بر کیفیت بطری ISBM را به عنوان دنباله ای از تصمیمات قابل اندازه گیری بررسی می کند. این راهنما با نیاز فیزیکی محصول شروع می شود، سپس مکانیسم های فرآیندی را که می توانند بطری را تغییر دهند، آزمایش می کند و با یک شرایط رهاسازی که می تواند مستند شود، به پایان می رسد.
زمانبندی پیش از دمشتشکیل پایهروش تثبیت پایدار
آنچه این مقاله باید ثابت کند
درک کنید که چگونه زمانبندی، افزایش فشار و فشار نهایی ضربه بر انبساط پیشفرم، تماس قالب، بازتولید جزئیات، توزیع مواد، مصرف هوا و تشکیل نقص تأثیر میگذارد. یک خط مبنای قابل دفاع با ورود زودهنگام هوا آغاز میشود که میتواند انبساط شعاعی را قبل از اینکه میله کشش به اندازه کافی مواد را به صورت محوری حرکت دهد، آغاز کند. اولین روش تأیید، مشاهده چگونگی تغییر ضخامت دیواره بین شانه و پایه هنگام تغییر زمانبندی پیش از ضربه در گامهای کوچک است. از آنجا، مقاله فقط بررسیهایی را دنبال میکند که میتوانند پاسخ وعده داده شده توسط عنوان را به طور قابل توجهی تغییر دهند. در جایی که مقدار عملیاتی دقیق به درجه رزین، کشش بطری، قالب یا دستگاه تحویل داده شده بستگی دارد، مشخصات پروژه تأیید شده، تنظیم نهایی را کنترل میکند.
✔️ زمانبندی پیش از دمیدن
هوای وارد شده در اوایل میتواند قبل از اینکه میله کششی به اندازه کافی مواد را به صورت محوری جابجا کند، انبساط شعاعی را آغاز کند. مشاهده کنید که چگونه ضخامت دیواره بین شانه و پایه تغییر میکند وقتی زمانبندی پیش از ضربه با گامهای کوچک تغییر میکند.
✔️ سطح پیش از ضربه
فشار اولیه پایینتر ممکن است بسته به طراحی دستگاه، امکان کشش محوری کنترلشدهتری را قبل از تماس کامل با قالب فراهم کند. سطح را به همراه سرعت میله و پروفیل حرارتی تنظیم کنید، نه به صورت مستقل.
✔️ نرخ افزایش فشار
جریان شیر، اندازه مسیر، فشار گیرنده و لولهکشی، سرعت ایجاد فشار حفره را تعیین میکنند. اگر فرآیند به زمان افزایش دما حساس است، فشار را در دستگاه یا نزدیک آن در حین وقوع ضربه اندازهگیری کنید.
هنگام تبدیل نیاز به سختافزار، پیکربندی دستگاه HGY50-V3-EV نشان میدهد که چگونه تزریق، تهویه حرارتی، حرکت کششی-دمشی و جابجایی بر روی یک پلتفرم تک مرحلهای فشرده سازماندهی میشوند.
فشار را از زمان دمیدن جدا کنید
زمانبندی پیش از دمش
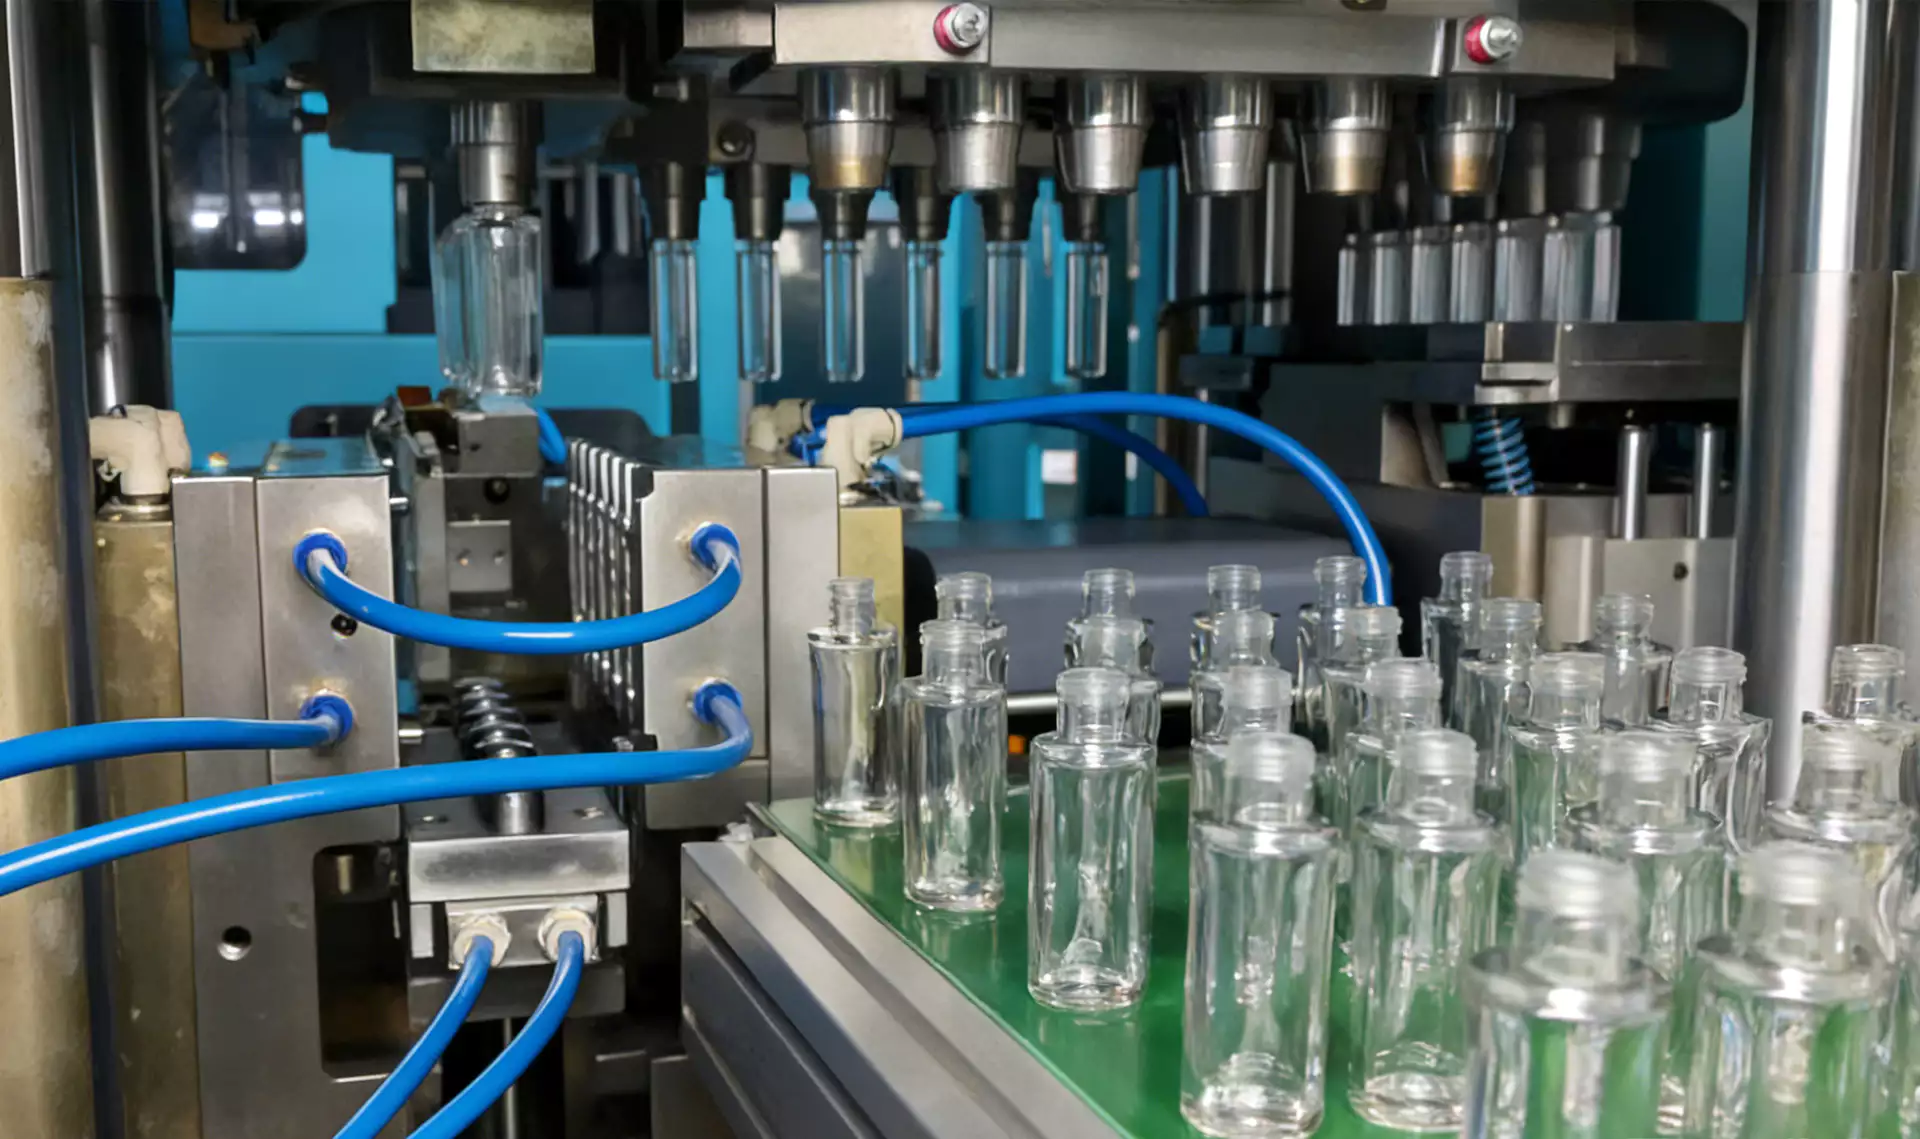
زمانبندی پیش از دمیدن. هوای وارد شده زودهنگام میتواند قبل از اینکه میله کششی به اندازه کافی مواد را به صورت محوری حرکت دهد، انبساط شعاعی را آغاز کند. مشاهده کنید که چگونه ضخامت دیواره بین شانه و پایه تغییر میکند، زمانی که زمانبندی پیش از دمیدن با گامهای کوچک تغییر میکند. مشاهده کنید که چه زمانی اثر زمانبندی پیش از دمیدن برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. اگر تغییری یک ناحیه را بهبود میبخشد اما ناحیه دیگری را بدتر میکند، به جای پذیرش اولین بهبود بصری، حرکت ماده یا انرژی را بین زمانبندی پیش از دمیدن و زمانبندی پیش از دمیدن مقایسه کنید. رشد شعاعی خیلی زود میتواند مواد را در بالای بطری قفل کند و دیواره پایینی را نازک کند.
چه اتفاقی در طول انبساط اولیه میافتد؟
سطح پیش از ضربه
سطح پیش از ضربه. فشار اولیه پایینتر، بسته به طراحی دستگاه، ممکن است امکان کشش محوری کنترلشدهتری را قبل از تماس کامل قالب فراهم کند. سطح را به همراه سرعت میله و پروفیل حرارتی تنظیم کنید، نه به صورت مستقل. مشاهده کنید که چه زمانی اثر سطح پیش از ضربه برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. در مواردی که نتیجه به درجه مواد یا هندسه ابزار بستگی دارد، محدودیت پروژه تأیید شده را تأیید کنید و سپس از سطح پیش از ضربه به عنوان بررسی متقابل بعدی استفاده کنید. فشار خیلی کم میتواند باعث شود که پیش فرم تا بخورد یا با میله تماس پیدا کند؛ فشار خیلی زیاد میتواند بر کشش غلبه کند.
نرخ افزایش فشار
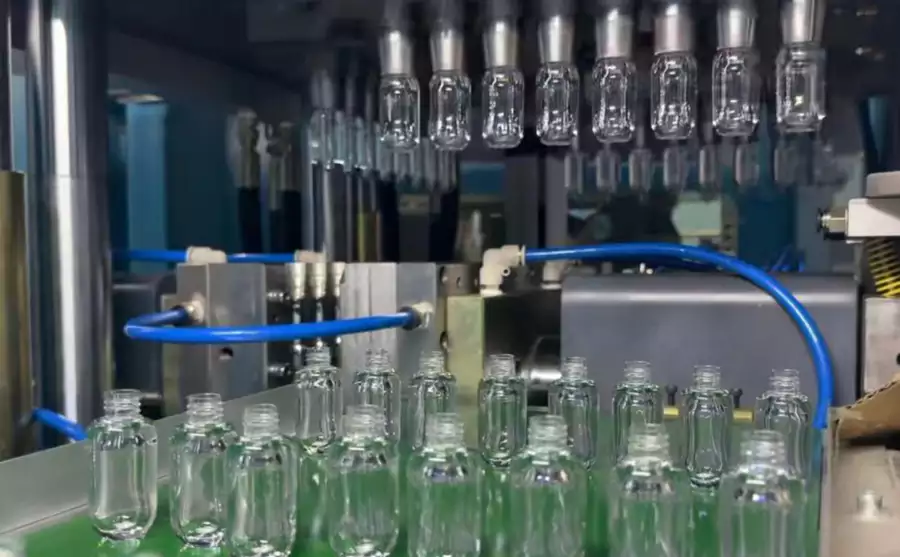
نرخ افزایش فشار. جریان شیر، اندازه مسیر، فشار گیرنده و لولهکشی، سرعت ایجاد فشار حفره را تعیین میکنند. اگر فرآیند به زمان افزایش فشار حساس است، فشار را در دستگاه یا نزدیک آن در طول رویداد ضربه اندازهگیری کنید. مشاهده کنید که چه زمانی اثر نرخ افزایش فشار برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. هنگامی که پروژه نزدیک به حد مجاز دستگاه یا ماده است، یک آزمایش قالبگیری لازم است که نرخ افزایش فشار را جدا کند و سپس نرخ افزایش فشار را تحت همان مشخصات بطری به چالش بکشد. یک گیج کمپرسور مرکزی میتواند در حالی که فشار محلی در طول یک پالس کوتاه جریان بالا کاهش مییابد، پایدار به نظر برسد.
چگونه افزایش فشار، حرکت مواد را تغییر میدهد
فشار نهایی
فشار نهایی. فشار نهایی به حرکت پلیمر در جهت جزئیات حفره کمک میکند و بطری را در حین خنک شدن نگه میدارد. فقط تا زمانی که جزئیات، ابعاد و پایداری فرآیند برای رزین و بطری خاص حاصل شود، فشار را افزایش دهید. مشاهده کنید که چه زمانی اثر فشار نهایی برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. ایمنترین تفسیر از مقایسه حداقل چندین چرخه پایدار و سپس تأیید فشار نهایی بدون تغییر بقیه دستورالعمل حاصل میشود. فشار بالاتر از نقطه مفید، انرژی هوای فشرده را هدر میدهد و میتواند بدون بهبود کیفیت، بار را افزایش دهد.
شرایط کاری برای این وظیفه خاص
- زمانبندی پیش از دمش
- هوای وارد شده در مراحل اولیه میتواند انبساط شعاعی را قبل از اینکه میله کششی به اندازه کافی مواد را به صورت محوری جابجا کند، آغاز کند.
- سطح پیش از ضربه
- فشار اولیه پایینتر، بسته به طراحی دستگاه، ممکن است امکان کشش محوری کنترلشدهتری را قبل از تماس کامل با قالب فراهم کند.
- نرخ افزایش فشار
- جریان شیر، اندازه مسیر، فشار گیرنده و لولهکشی تعیین میکنند که فشار حفره با چه سرعتی ایجاد میشود.
- فشار نهایی
- فشار نهایی به راندن پلیمر به سمت جزئیات حفره کمک میکند و در حین خنک شدن، بطری را نگه میدارد.
چگونه فشار نهایی بر تماس قالب تأثیر میگذارد
تخلیه قالب
تهویه قالب. هوای محبوس بین پلیمر و حفره باید همزمان با انبساط بطری خارج شود. دریچهها و مسیرهای خط جدایش را تمیز نگه دارید و مطمئن شوید که جزئیات ضعیف ناشی از انسداد دریچه نباشد. مشاهده کنید که چه زمانی اثر تهویه قالب برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. یک آزمایش تولید مفید، شناسایی رزین و حفره را در حین تغییر دریچه قالب ثابت نگه میدارد و به دنبال آن، بررسی جداگانهای از تهویه قالب انجام میشود. افزایش فشار دمش در برابر هوای محبوس میتواند علت واقعی را پنهان کند و ممکن است نقصهای موضعی را بدتر کند.
تشکیل پایه
تشکیل پایه. پایه اغلب به موقعیت هماهنگ میله، دمای پیشساز و زمانبندی دمش نیاز دارد تا مواد را در پایهها، هندسهی فشاری یا پاشنه توزیع کند. بطریها را برش دهید و ضخامت پایه را پس از تغییرات فشار مقایسه کنید. مشاهده کنید که چه زمانی اثر تشکیل پایه برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. ارزش عملی این بررسی این است که تشکیل پایه را از یک وضعیت مبهم به مدرکی تبدیل میکند که میتوان آن را با تشکیل پایه مقایسه کرد. فشار میتواند هندسه را بازتولید کند اما نمیتواند جایگزین مادهای شود که قبلاً در دیواره جانبی مصرف شده است.
The طراحی قالب جایگزین ISBM نیاز عملی به کنترل هندسه نصب، رفتار حرارتی، موقعیت انتقال و ترازبندی حفره را به جای در نظر گرفتن قالب به عنوان یک جزء مجزا، تقویت میکند.
| مورد | سوال مهندسی | تأیید عملی |
|---|---|---|
| زمانبندی پیش از دمش | هوای وارد شده در مراحل اولیه میتواند انبساط شعاعی را قبل از اینکه میله کششی به اندازه کافی مواد را به صورت محوری جابجا کند، آغاز کند. | مشاهده کنید که چگونه ضخامت دیواره بین شانه و پایه تغییر میکند وقتی که زمانبندی پیش از ضربه با گامهای کوچک تغییر میکند. |
| سطح پیش از ضربه | فشار اولیه پایینتر، بسته به طراحی دستگاه، ممکن است امکان کشش محوری کنترلشدهتری را قبل از تماس کامل با قالب فراهم کند. | سطح را به همراه سرعت میله و پروفیل حرارتی تنظیم کنید، نه به صورت جداگانه. |
| نرخ افزایش فشار | جریان شیر، اندازه مسیر، فشار گیرنده و لولهکشی تعیین میکنند که فشار حفره با چه سرعتی ایجاد میشود. | اگر فرآیند به زمان افزایش دما حساس است، فشار را در دستگاه یا نزدیک آن در حین وقوع ضربه اندازهگیری کنید. |
| فشار نهایی | فشار نهایی به راندن پلیمر به سمت جزئیات حفره کمک میکند و در حین خنک شدن، بطری را نگه میدارد. | فقط تا زمانی که جزئیات، ابعاد و پایداری فرآیند برای رزین و بطری خاص حاصل شود، افزایش دهید. |
| تخلیه قالب | هوای محبوس شده بین پلیمر و حفره باید با انبساط بطری خارج شود. | دریچهها و مسیرهای خط جدایش را تمیز نگه دارید و بررسی کنید که جزئیات ضعیف ناشی از انسداد دریچه نباشد. |
| تشکیل پایه | پایه اغلب به موقعیت هماهنگ میله، دمای پیشساز و زمانبندی دمیدن هوا نیاز دارد تا مواد را در پاها، فرم شنا یا هندسه پاشنه توزیع کند. | بطریها را برش دهید و ضخامت پایه را پس از تغییرات فشار مقایسه کنید. |
| شرایط انتشار | یک خط مبنای حرارتی و کششی خوب ایجاد کنید، سپس زمانبندی و فشار هوا را با ضخامت، ابعاد و معیارهای بصری تنظیم کنید. از کمترین تنظیم تکرارپذیری که آزمایشهای بطری تعریفشده را با حاشیه فرآیند پشت سر میگذارد، استفاده کنید. | |
وقتی فشار بیشتر دیگر کمکی نمیکند
تعریف پنل
تعریف پنل. گوشههای تیز، دندهها و برجستگیها به دمای کافی مواد و تماس کافی با حفره نیاز دارند. قبل از تغییر فشار نهایی، تعریف را با ضخامت دیواره و تهویه مقایسه کنید. مشاهده کنید که چه زمانی اثر تعریف پنل برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. از این نتیجه برای محدود کردن پنجره فرآیند استفاده کنید، نه برای ایجاد یک نقطه تنظیم جهانی جدید؛ محدودیت بعدی برای تأیید، تعریف پنل است. یک پیشساز سرد میتواند حتی در فشار بالاتر نیز در برابر جزئیات مقاومت کند.
قبل از افزایش فشار، مشکلات کیفی را تشخیص دهید
مصرف هوا
مصرف هوا. تقاضای هوای فشرده با حجم بطری، فشار، کاویتاسیون و تلفات در مدار افزایش مییابد. میزان واقعی مصرف هوا به ازای هر بطری سالم را پیگیری کنید و حاشیه فشار یا تلفات اگزوز غیرضروری را بررسی کنید. مشاهده کنید که چه زمانی اثر مصرف هوا برای اولین بار در چرخه ظاهر میشود. این زمانبندی به تفکیک علت از علامت کمک میکند. پاسخ مورد انتظار باید قبل از اینکه تیم به مصرف هوا بپردازد، در اندازهگیری بطری، نقشه نقص یا روند دستگاه قابل مشاهده باشد. فشار تنظیم شده بالاتر از حد لازم، در هر چرخه به یک هزینه انرژی مکرر تبدیل میشود.
نشتی و وضعیت شیر
نشتی و وضعیت شیرآلات. آببندها، شیرهای باد یا اتصالات فرسوده میتوانند فشار مؤثر حفره را کاهش دهند. مدارهای آزمایش فشار را بررسی کنید و حفرهها را در صورت افت فشار مداوم در یک مکان، با هم مقایسه کنید. مشاهده کنید که چه زمانی اثر نشتی و وضعیت شیر برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. پس از پایدار شدن این بررسی، سوال مفید بعدی این است که آیا نشتی و وضعیت شیر، همان ناحیه بطری را تغییر میدهد یا بر بخش دیگری از فرآیند تأثیر میگذارد. افزایش فشار منبع برای جبران نشتی، کار تعمیر و نگهداری را میپوشاند و تقاضای کارخانه را افزایش میدهد.
کمترین فشار پایداری را که مطابق با نیاز بطری است، تنظیم کنید
روش تثبیت پایدار
روش تثبیت پایدار. یک خط مبنای حرارتی و کششی خوب ایجاد کنید، سپس زمانبندی و فشار هوا را با ضخامت، ابعاد و معیارهای بصری تنظیم کنید. از کمترین تنظیم تکرارپذیری که آزمایشهای بطری تعریفشده را با حاشیه فرآیند پشت سر میگذارد، استفاده کنید. مشاهده کنید که چه زمانی اثر روش تثبیت پایدار برای اولین بار در چرخه ظاهر میشود؛ این زمانبندی به جداسازی علت از علامت کمک میکند. این نقطه بررسی باید قبل از تغییر روش تثبیت پایدار ارزیابی شود، زیرا در غیر این صورت دو مکانیسم فرآیند به طور همزمان تغییر میکنند. کپی کردن فشار از قالب دیگر، حجم بطری، هندسه، مواد و مسیر جریان دستگاه را نادیده میگیرد.
نشتی و وضعیت شیر: شواهد نشتی
آببندها، شیرهای باد یا اتصالات فرسوده میتوانند فشار مؤثر حفره را کاهش دهند. مدارهای تست فشار را بررسی کنید و حفرهها را در صورتی که یک مکان به طور مداوم فشار کمتری تولید میکند، با هم مقایسه کنید. این شرایط تنها زمانی پذیرفته میشود که اندازهگیری بطری مربوطه یا تست عملکردی پس از رسیدن فرآیند به دمای عملیاتی عادی، پایدار بماند.
روش تثبیت پایدار: مرز شکست
کپی کردن فشار از قالب دیگر، حجم بطری، هندسه، مواد و مسیر جریان دستگاه را نادیده میگیرد. از آن حالت خرابی به عنوان مرز آزمایش استفاده کنید و وقتی پاسخ بطری در جهت اشتباه حرکت کرد، به شرایط پایدار قبلی برگردید.
برای این موضوع، مجموعه ماشینهای ISBM تک مرحلهای زمینه تجهیزات مفیدی را برای اتصال نیاز فرآیند به یک پلتفرم یکپارچه رزین به بطری فراهم میکند.
سوالاتی که به طور خاص در مورد چگونگی تأثیر فشار دمش بر کیفیت بطری ISBM مطرح میشوند
آیا فشار دمش بالاتر همیشه کیفیت بطری را بهبود میبخشد؟
خیر. پس از اینکه تماس کافی با قالب برقرار شد، فشار بیشتر ممکن است بدون رفع عیوب ناشی از دما، تهویه یا توزیع مواد، هزینه انرژی را افزایش دهد.
فشار مهمتر است یا زمانبندی؟
آنها با هم تعامل دارند. فشار اعمال شده در هر مرحله و لحظه اعمال آن نسبت به حرکت میله کششی، هر دو بر حرکت ماده تأثیر میگذارند.
چرا یکی از حفرهها در فشار تنظیمشدهی یکسان، کمتر از حد معمول باد میدهد؟
شیرها، آببندها، مجاری، تهویه، دمای پیشساز و تراز مکانیکی مخصوص هر حفره را بررسی کنید. نقطه تنظیم کنترلر، فشار موضعی یکسان را تضمین نمیکند.
آیا فشار کم میتواند باعث ضخامت ناهموار دیواره شود؟
میتواند مؤثر باشد، اما ضخامت ناهموار اغلب با طراحی پیشفرم، پروفیل حرارتی یا زمان کشش شروع میشود. قبل از تغییر فشار، مسیر مواد را تشخیص دهید.
چگونه باید هزینه هوای فشرده را کاهش دهم؟
ابتدا حداقل فشار و زمانبندی که به طور قابل اعتمادی الزامات بطری را برآورده میکند، تعیین کنید، سپس نشتیها، افت فشارها، گزینههای بازیابی یا بازیافت هوای موجود در سیستم را بررسی کنید.
نتیجهگیری عملی
برای اینکه بدانید فشار دمش چگونه بر کیفیت بطری ISBM تأثیر میگذارد، ابتدا زمانبندی پیش از دمش را ثبت کنید، سپس بدون تغییر تنظیمات نامرتبط، شکلگیری پایه را آزمایش کنید و تنها پس از تأیید روش تثبیت در هر حفره فعال، فرآیند را رها کنید. کپی کردن فشار از قالب دیگر، حجم بطری، هندسه، مواد و مسیر جریان دستگاه را نادیده میگیرد.


