Come scalare la produzione di ISBM senza compromettere la qualità: guida tecnica pratica
Per il documento "Come scalare la produzione di ISBM senza perdere qualità", l'obiettivo non è trovare una configurazione universale, bensì dimostrare quale combinazione di standard qualitativi, velocità di stampaggio a iniezione e procedure operative standard produca la bottiglia desiderata in condizioni di fabbrica stabili.
Livello di qualità di baseCapacità di asciugaturaQualifica a pieno carico
Cosa deve dimostrare questo articolo
Scalare dalla fase di sviluppo o dalla produzione di basso volume a volumi maggiori senza compromettere la distribuzione delle pareti, l'aspetto, la capacità dimensionale o la stabilità del processo, trattando l'ampliamento di scala come una nuova validazione del sistema. Una base di riferimento difendibile inizia con la definizione del peso della bottiglia, della mappa delle pareti, delle dimensioni, dei limiti visivi e dei test funzionali approvati dal processo attuale. Il primo metodo di verifica consiste nell'utilizzare questo come set di confronto per l'ampliamento di scala. Da lì, l'articolo prosegue con solo i controlli che possono modificare sostanzialmente il risultato promesso dal titolo. Laddove un valore operativo esatto dipenda dal tipo di resina, dal disegno della bottiglia, dallo stampo o dalla macchina fornita, la specifica di progetto approvata controlla l'impostazione finale.
✔️ Livello di qualità di base
Definire il peso della bottiglia approvato, lo schema di montaggio, le dimensioni, i limiti visivi e i test funzionali del processo attuale. Utilizzare questi dati come set di confronto per l'ampliamento di scala.
✔️ Scala percorso
Confronta cavitazione più elevata, ciclo più breve, macchine parallele e campagne più lunghe. Modella utensili, utenze, manodopera, rischio e flessibilità SKU per ogni percorso.
✔️ Portata di iniezione
Cavità più alte o cicli più brevi aumentano il consumo di resina in kg/h e la richiesta di recupero della vite. Verificare l'utilizzo dello stampo, il tempo di plastificazione e il tempo di permanenza del fuso nelle nuove condizioni.
IL Panoramica della piattaforma ISBM multimateriale Contribuisce inoltre a definire come l'architettura delle macchine, i materiali, le utenze e le applicazioni delle bottiglie si integrano a livello di linea.
Congela lo standard di qualità prima di aggiungere l'output
Livello di qualità di base
Livello di qualità di base. Definire il peso della bottiglia approvato, la mappa delle pareti, le dimensioni, i limiti visivi e i test funzionali del processo attuale. Utilizzare questi dati come set di confronto per l'ampliamento di scala. Rivalutare la linea di base della qualità con il carico di linea ampliato, poiché l'ampliamento modifica le utenze, il flusso di calore e le interazioni della cavità. Qualora il risultato dipenda dal tipo di materiale o dalla geometria degli utensili, confermare il limite di progetto approvato e quindi utilizzare la linea di base della qualità come successivo controllo incrociato. Senza una linea di base fissa, la qualità può variare gradualmente mentre la produzione migliora.
Decidere se aggiungere cavità, velocità o macchine
Percorso di scala
Percorso di scala. Confrontare cavitazione più elevata, ciclo più breve, macchine parallele e campagne più lunghe. Modellare utensili, utenze, manodopera, rischio e flessibilità SKU per ogni percorso. Rivalutare il percorso di scala con il carico di linea ampliato, poiché la scalatura modifica le utenze, il flusso di calore e le interazioni della cavità. Quando il progetto è prossimo al limite della macchina o del materiale, richiedere una prova di stampaggio che isoli il percorso di scala e poi lo metta alla prova con le stesse specifiche della bottiglia. Il modo più economico per aggiungere capacità nominale potrebbe essere il più fragile per un impianto ad alta varietà.
Ricontrollare l'iniezione e il raffreddamento a una portata maggiore
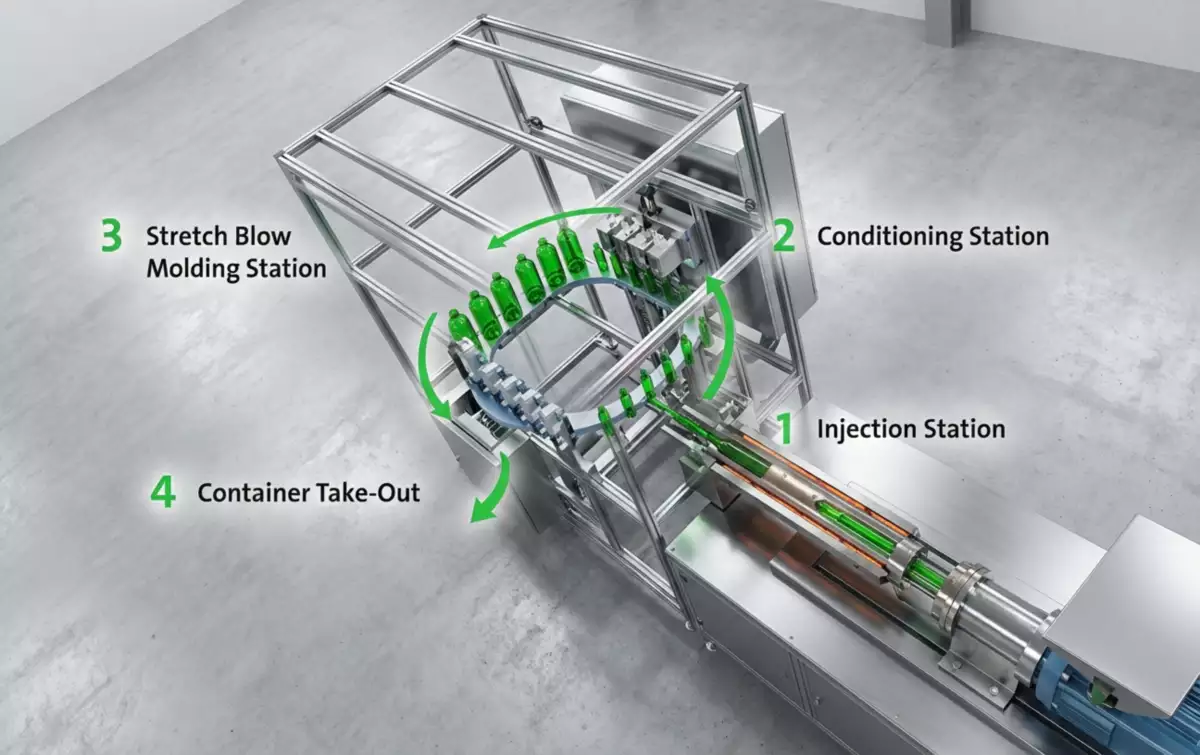
Flusso di iniezioni
Rendimento delle iniezioni. Cavità più alte o cicli più brevi aumentano la quantità di resina in kg/h e la richiesta di recupero della vite. Verificare l'utilizzo dello stampo, il tempo di plastificazione e il tempo di permanenza del fuso nelle nuove condizioni. Rivalutare la portata di iniezione con il carico di linea aumentato, poiché la scalatura modifica i consumi, il flusso di calore e le interazioni tra le cavità. L'interpretazione più sicura si ottiene confrontando almeno diversi cicli stabili e quindi verificando la portata di iniezione senza modificare il resto della ricetta. Un processo che rientrava comodamente nella finestra di iniezione può diventare limitato dal recupero.
Carico di raffreddamento
Carico termico. Una maggiore quantità di resina all'ora significa una maggiore dissipazione di calore dagli stampi e dalla macchina. Ricalcolare la distribuzione del refrigeratore e dell'acqua con il carico simultaneo della fabbrica. Rivalutare il carico di raffreddamento sotto il carico di linea ampliato, poiché la scalatura modifica le utenze, il flusso di calore e le interazioni della cavità. Una prova di produzione efficace mantiene fissi il lotto di resina e l'identificazione della cavità mentre il carico di raffreddamento viene modificato, seguita da un controllo separato del carico di raffreddamento. La deriva del raffreddamento spesso si manifesta solo dopo che tutte le linee di produzione sono in funzione contemporaneamente.
Termini di lavoro per questo specifico incarico
- Livello di qualità di base
- Definire il peso della bottiglia approvato, lo schema di parete, le dimensioni, i limiti visivi e i test funzionali in base al processo attuale.
- Percorso di scala
- Confronta cavitazione più elevata, ciclo più breve, macchine in parallelo e campagne più lunghe.
- Flusso di iniezioni
- Cavità più alte o cicli più brevi aumentano il consumo di resina in kg/h e la necessità di recupero della vite.
- Carico di raffreddamento
- Una maggiore quantità di resina all'ora significa una maggiore dissipazione di calore dagli stampi e dalla macchina.
Ricontrollare il picco di richiesta dell'aria soffiata
Domanda di aria
Domanda di aria. Una maggiore produzione aumenta gli eventi di scoppio e può incrementare la domanda di picco simultanea. Misurare la pressione della macchina durante la produzione a pieno regime. Rivalutare la domanda d'aria sotto il carico di linea ampliato, poiché il ridimensionamento modifica le utenze, il flusso di calore e le interazioni della cavità. Il valore pratico di questa verifica è che trasforma la domanda d'aria da un'impostazione vaga in un dato concreto confrontabile con la domanda effettiva. Le prove di ridimensionamento su una macchina isolata possono nascondere il collasso della pressione del collettore.
| Articolo | Domanda di ingegneria | Verifica dell'esposizione |
|---|---|---|
| Livello di qualità di base | Definire il peso della bottiglia approvato, lo schema di parete, le dimensioni, i limiti visivi e i test funzionali in base al processo attuale. | Utilizzare questo come set di confronto per l'ampliamento di scala. |
| Percorso di scala | Confronta cavitazione più elevata, ciclo più breve, macchine in parallelo e campagne più lunghe. | Modellare utensili, utenze, manodopera, rischi e flessibilità SKU per ciascun percorso. |
| Flusso di iniezioni | Cavità più alte o cicli più brevi aumentano il consumo di resina in kg/h e la necessità di recupero della vite. | Verificare l'utilizzo dello stampo, il tempo di plastificazione e la permanenza del fuso nelle nuove condizioni. |
| Carico di raffreddamento | Una maggiore quantità di resina all'ora significa una maggiore dissipazione di calore dagli stampi e dalla macchina. | Ricalcolare la distribuzione del refrigeratore e dell'acqua con il carico simultaneo dello stabilimento. |
| Domanda di aria | Una maggiore produzione aumenta il numero di eventi di picco e può incrementare la domanda simultanea. | Misurare la pressione della macchina durante la produzione a pieno regime dell'impianto. |
| Capacità di asciugatura | La preparazione della resina deve aumentare in kg/h mantenendo i requisiti di residenza e le condizioni dell'aria. | Verificare la quantità di materiale nella tramoggia, la capacità dell'essiccatore e la velocità di trasporto. |
| Condizioni di rilascio | Far funzionare il sistema ampliato con compressori, refrigeratori, essiccatori e apparecchiature a valle in funzione simultaneamente. Misurare la produzione effettiva, i consumi, gli scarti e la qualità per un periodo prolungato. | |
Proteggere la preparazione del materiale all'aumentare del flusso della resina
Capacità di asciugatura
Capacità di asciugatura. La preparazione della resina deve aumentare in kg/h mantenendo i tempi di permanenza e le condizioni dell'aria richiesti. Verificare la quantità di materiale nella tramoggia, la capacità dell'essiccatore e la velocità di trasporto. Rivalutare la capacità di essiccazione con il carico di linea maggiorato, poiché la scalatura modifica i consumi, il flusso di calore e le interazioni nella cavità. Utilizzare questo risultato per restringere la finestra di processo, non per creare un nuovo setpoint universale; il prossimo vincolo da confermare è la capacità di essiccazione. La pressa a iniezione può attendere il materiale o ricevere resina non completamente essiccata a una maggiore portata.
Una custodia dalla forma impegnativa come la Contenitore a bocca larga, applicazione ISBM È utile per verificare se la stessa logica di processo rimane stabile quando l'area proiettata, il bilancio termico e la distribuzione del materiale diventano più difficili da controllare.
Preservare la qualità da cavità a cavità
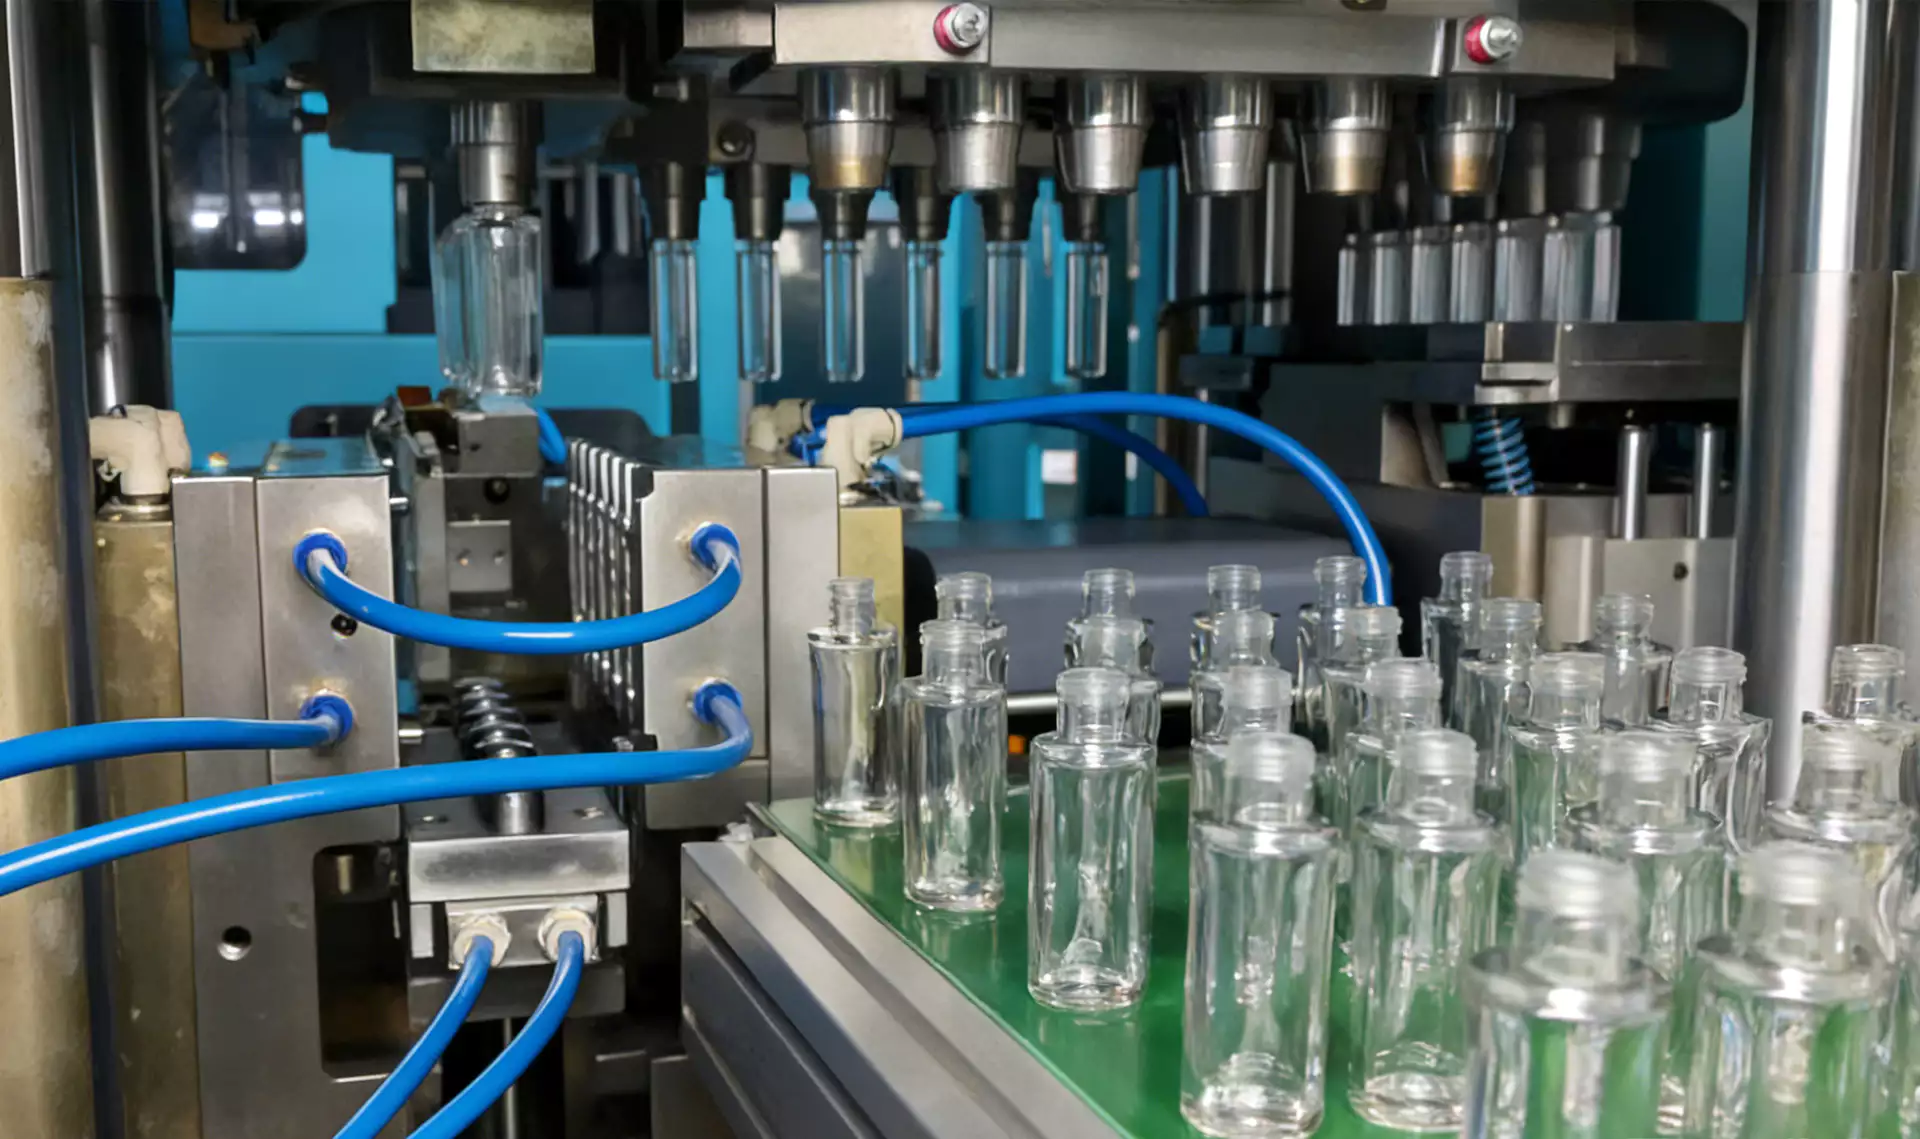
Qualità della cavità
Qualità della cavità. Un maggior numero di cavità aumenta la probabilità di differenze locali tra canale caldo, raffreddamento, barra o aria. Utilizzare i dati relativi a peso, parete e difetti a livello di cavità. Rivalutare la qualità della cavità sotto il carico di linea ampliato, poiché la scalatura modifica le utenze, il flusso di calore e le interazioni tra le cavità. La risposta prevista dovrebbe essere visibile in una misurazione della bottiglia, in una mappa dei difetti o nell'andamento della macchina prima che il team proceda alla verifica della qualità della cavità. Una media di lotto diventa meno informativa all'aumentare della cavitazione.
Finestra di processo
Finestra di elaborazione. Non limitatevi a eseguire la vecchia ricetta a una velocità maggiore; le modifiche al ciclo alterano la storia termica della preforma. Ricalibrate il condizionamento e verificate lo spessore dopo ogni incremento di velocità. Rivalutate la finestra di processo con il carico di linea ampliato, poiché la scalatura modifica le utenze, il flusso di calore e le interazioni con la cavità. Una volta che questo controllo è stabile, la domanda successiva utile è se la finestra di processo modifica la stessa regione della bottiglia o influisce su una parte diversa del processo. Una ricetta può passare da robusta a sensibile al diminuire del tempo di equalizzazione del calore.
Standardizzare ricette, cambi di formato e manutenzione.
Lavoro standard
Lavoro standard. Documentare le procedure di avvio, cambio formato, campionamento di riferimento, reazione alla qualità e manutenzione prima di moltiplicare le apparecchiature. Formare operatori e tecnici sulla stessa sequenza diagnostica. Rivalutare le procedure operative standard con il carico di linea ampliato, poiché l'ampliamento modifica i servizi, il flusso di calore e le interazioni tra le cavità. Questo punto di controllo deve essere valutato prima di modificare le procedure operative standard, altrimenti due meccanismi di processo cambiano contemporaneamente. L'ampliamento di un processo che dipende da un singolo esperto crea colli di bottiglia operativi.
Qualificare la linea ampliata a pieno carico di fabbrica
Qualifica a pieno carico
Qualifica a pieno carico. Eseguire il funzionamento del sistema ampliato con compressori, refrigeratori, essiccatori e apparecchiature a valle in funzione simultaneamente. Misurare la produzione effettiva, i consumi, gli scarti e la qualità per un periodo prolungato. Rivalutare la qualificazione a pieno carico con il carico della linea ampliata, poiché la scalatura modifica i consumi, il flusso di calore e le interazioni tra le cavità. Per questo argomento, il registro tecnico dovrebbe collegare la qualificazione a pieno carico con le condizioni osservate delle bottiglie e quindi verificare se la qualificazione a pieno carico supporta la stessa diagnosi. Una prova riuscita su una singola macchina non è una prova che l'infrastruttura di fabbrica possa supportare la linea ampliata.
Procedura standard: rilascio delle prove
Documentare le procedure di avvio, cambio formato, campione di riferimento, reazione alla qualità e manutenzione prima di moltiplicare le apparecchiature. Addestrare operatori e tecnici sulla stessa sequenza diagnostica. La condizione è accettata solo quando la misurazione della bottiglia o il test funzionale pertinente rimangono stabili dopo che il processo ha raggiunto la normale temperatura di esercizio.
Qualificazione a pieno carico: limite di guasto
Un test riuscito su una singola macchina non è una prova che l'infrastruttura di fabbrica possa supportare la linea ampliata. Utilizzate quella modalità di guasto come limite per la prova e tornate alla precedente condizione stabile quando la risposta della bottiglia si muove nella direzione sbagliata.
IL Configurazione degli utensili compatibile con ASB È inoltre rilevante quando si verifica come le interfacce dello stampo e il movimento della macchina debbano rimanere compatibili durante la sostituzione, la risoluzione dei problemi o le modifiche di capacità.
Domande che sorgono specificamente in Come scalare la produzione ISBM senza perdere qualità
Dovrei ampliare lo studio aggiungendo cavità o acquistare un'altra macchina?
Confronta la produzione, gli strumenti, la flessibilità, il consumo di energia, il rischio di manutenzione e il mix di referenze. Non esiste una risposta universale.
Perché la qualità può cambiare quando il tempo di ciclo si riduce?
La preforma e la bottiglia trascorrono meno tempo a raffreddarsi e condizionarsi, modificando lo stato termico durante lo stiramento e l'espulsione.
Quale servizio di pubblica utilità si presenta solitamente come un collo di bottiglia nella fase di espansione?
Aria compressa ad alta pressione, raffreddamento e asciugatura possono diventare tutti fattori limitanti, soprattutto quando più macchine raggiungono picchi di utilizzo contemporaneamente.
Come posso preservare la qualità di un maggior numero di carie?
Utilizzare dati di processo e di qualità a livello di cavità, un raffreddamento e un'erogazione dell'aria bilanciati e una manutenzione rigorosa degli stampi.
Quando si considera completata l'espansione su scala maggiore?
Quando la linea ampliata mantiene la produzione richiesta e tutte le specifiche delle bottiglie in condizioni normali di piena operatività e organico dello stabilimento.
Conclusione pratica
La decisione finale su come scalare la produzione di ISBM senza compromettere la qualità viene presa dalla bottiglia stessa, non da un singolo parametro visualizzato. Utilizzare una base di riferimento qualitativa per stabilire gli input, la capacità di essiccazione per testare il meccanismo e la qualificazione a pieno carico per dimostrare l'output in condizioni stabili. Una prova riuscita su una singola macchina non è sufficiente a dimostrare che l'infrastruttura di fabbrica possa supportare una linea ampliata.


