Descrição
Visão geral do produto
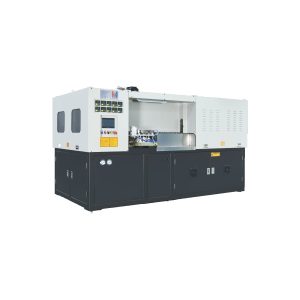
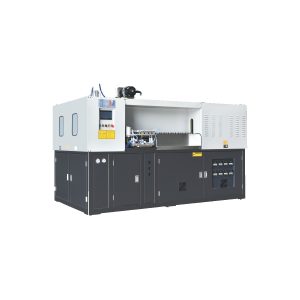
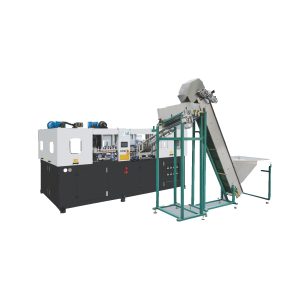
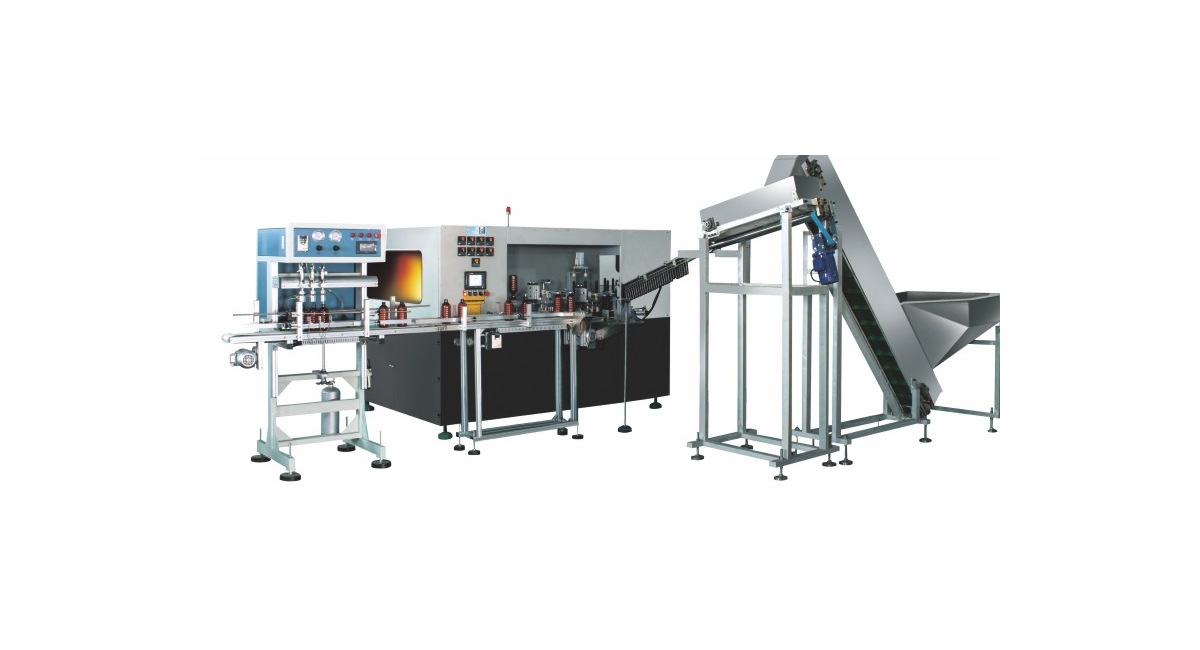
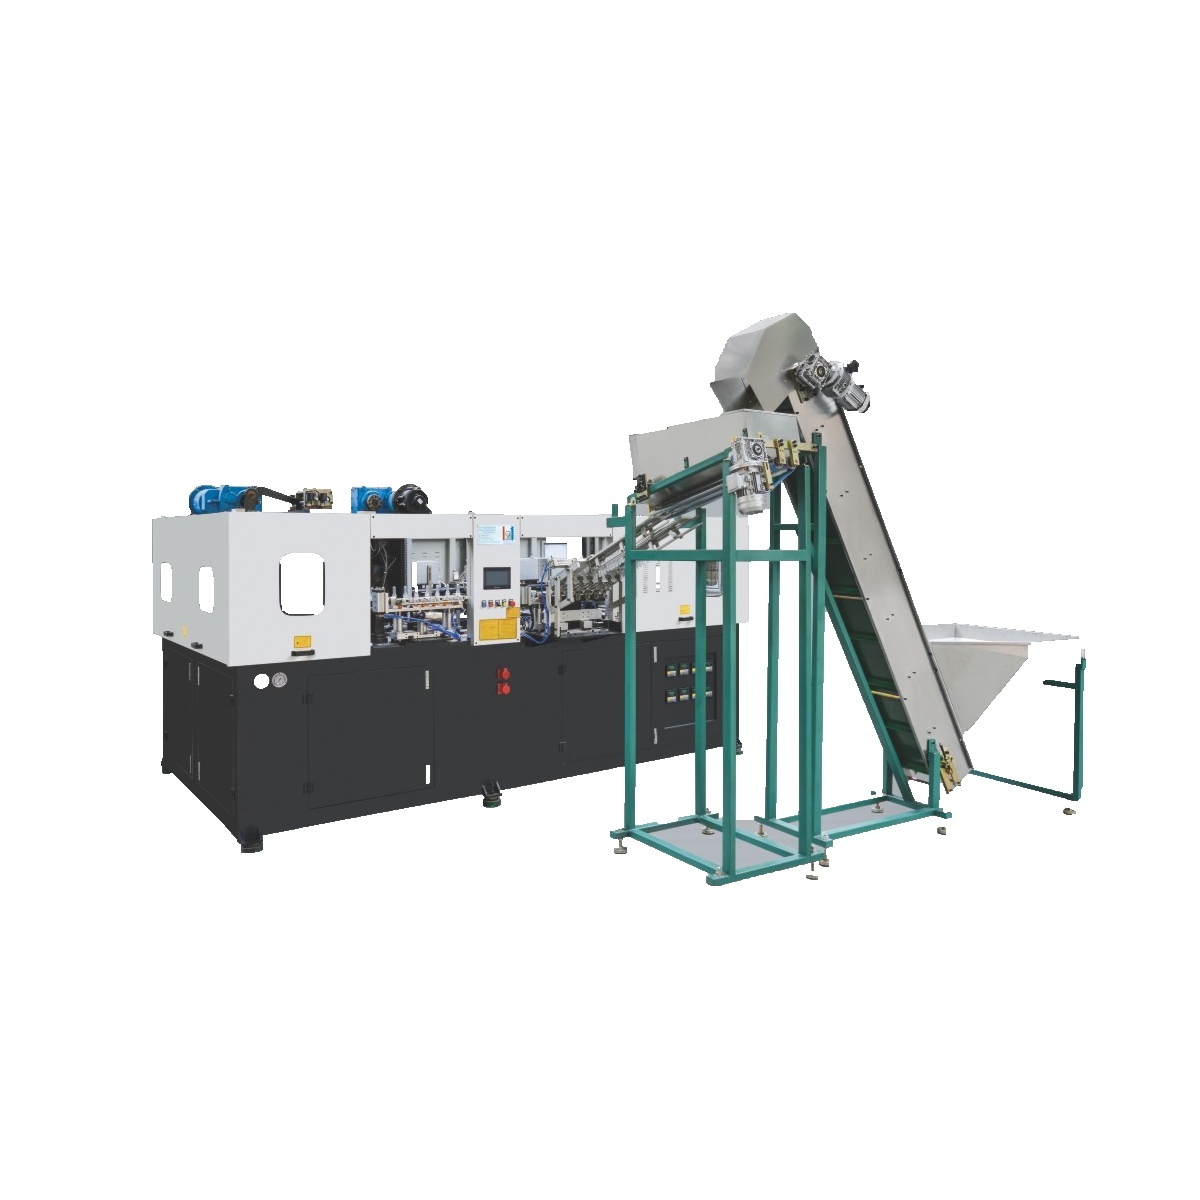
A documentação para a estação de formação de embalagens de bebidas com seis cavidades, dentro do projeto de Processamento de Recipientes para Água, Bebidas, Pesticidas e Produtos Químicos, utiliza o manual aplicável como guia de classificação e a ficha de registro do catálogo para uso em fábrica, enquanto o manual de operações de fabricação, as entradas de pré-formas e moldes comprovam a adequação da formação.
A configuração de verificação de temporização térmica para o hardware de conformação é voltada para embalagens de água, bebidas e produtos químicos/farmacêuticos. Na verificação de intervalo térmico, a principal característica da arquitetura é a utilização de múltiplos espaçamentos e posições de cavidades para melhorar a eficiência da produção, preservando a qualidade da embalagem.
Antes da determinação da avaliação do intervalo térmico, a embalagem de bebidas com seis cavidades de moldagem é aprovada para uma temperatura de referência de 8 a 12 °C para a configuração da temperatura da água de resfriamento, além de uma vazão de referência de 40 L/min para a necessidade de água de resfriamento do molde; a avaliação do prazo de entrega térmica vincula essas referências tabeladas à documentação de ajuste da configuração de fabricação, de modo que a deriva térmica permaneça observável.
- hardware de formação de embalagens: Variante de formação de embalagens para água, bebidas, pesticidas e produtos químicos; prioridade para embalagens de bebidas com seis estações de formação.
- Dados de documentação: PET mais PETG; a verificação do tempo de resposta térmica protege o manual de especificações completo de forma independente.
- Lente de liberação: Avaliação do tempo de resposta térmica, abrangendo desde o serviço de campo até a deriva térmica.
Especificações técnicas
Para esta qualificação de tempo de preparação térmica, todas as leituras abaixo utilizam a arquitetura de catálogo de estações de fabricação de embalagens de bebidas com seis cavidades de formação, em nível de modelo.
| Parâmetro | Valor de catálogo |
|---|---|
| Cáries | 6 |
| porta-pré-formas | 96 |
| Volume máximo do recipiente | 1500 ml |
| Referência do diâmetro do pescoço | 68 mm |
| Diâmetro máximo do recipiente | 94 mm |
| Altura máxima do contêiner | 250/330 mm |
| Produção teórica | 5400 bph |
| Curso de fixação | 128 mm |
| movimento de alongamento | 350/450 mm |
| Potência máxima de aquecimento | 72 kW |
| Potência de aquecimento | 32 kW |
| Consumo de ar de baixa pressão | 1000 L/min |
| Pressão de sopro | 35 kg/cm² |
| Consumo de ar de alta pressão | 9500 L/min |
| Temperatura da água de resfriamento | 8-12 °C |
| Fluxo de água de resfriamento | 40 L/min |
| Tamanho da máquina | 5300*2150*2250 mm |
| Peso da máquina | 6500 kg |
Séries e Aplicações
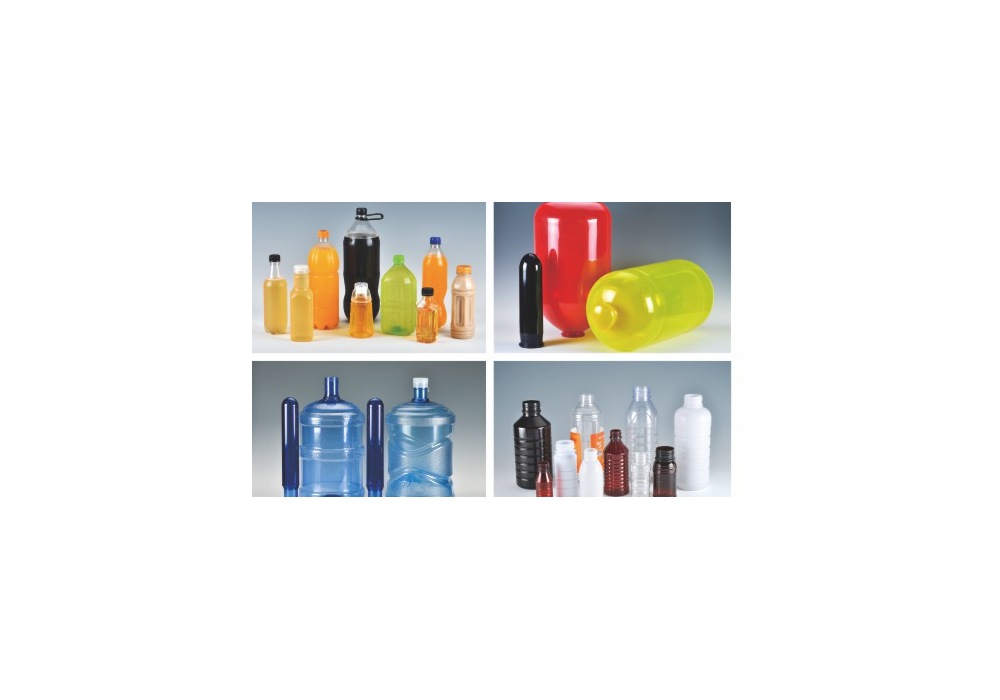
A avaliação do plano de entrega térmica e o modelo do ciclo de produção são apresentados aqui no contexto da arquitetura de processamento de embalagens para água, bebidas, pesticidas e produtos químicos. Os três cenários abaixo provêm dessa série de estações e são analisados em relação a um parâmetro de configuração de formação catalogado, em vez de serem tratados como garantia de adequação da embalagem.
- Conjunto de recipientes para produtos químicos domésticos: Comprovar a viabilidade do pacote de produção em relação à configuração de fabricação, processamento e estação de moldagem, com massa de 6500 kg, dentro da qualificação do intervalo térmico antes do teste de moldagem por sopro.
- Pacote de água mineral: Compare o pacote de negócios de formação com a largura de fechamento, especificação do equipamento de escolha, livro de especificações = 68 mm, referência dimensional dentro da verificação do cronograma térmico antes do resultado do molde.
- Pacote de produtos químicos para uso em arquitetura: Verificar a formação da embalagem - embalagem comercial contra movimento de fixação = 128 mm de referência dimensional dentro da verificação do intervalo térmico antes da escolha do equipamento de moldagem.
Vantagens técnicas
- Controle de dimensões: Para esta avaliação de engenharia do ciclo de produção em torno de embalagens de bebidas com seis estações de formação, a verificação de tempo térmico combina o componente de linha de suportes de carregamento de pré-formas de 96 componentes, compreendendo o número de cursos de estiramento de 350/450 mm de referência dimensional; considerados em conjunto, o par torna-se mais informativo para este resultado de verificação de intervalo térmico do que qualquer um dos componentes de linha isoladamente.
- Adequação de presença de fabricação: Dentro da avaliação do cronograma térmico, a embalagem de bebidas de seis estações possui uma especificação de critério de ar de alta pressão, com base em registros de catálogo, de 9500 L/min como referência de utilidade, além de uma ficha técnica de potência máxima de aquecimento listada, com referência de carga de 72 kW; a tarefa de engenharia do ciclo de produção é verificar a embalagem das operações de formação em relação a ambos, e não extrapolar um componente de linha ausente.
- Avaliação da implantação da arquitetura: Na etapa de engenharia do ciclo de produção, a embalagem de bebidas com seis cavidades de formação resulta em uma massa de projeto do ciclo de produção de arquitetura de formação de 6500 kg, mais seis cavidades de formação, utilizando a escolha de equipamento de engenharia do ciclo de produção; a verificação de resistência térmica utiliza o par para definir a escolha de equipamento de qualificação de resistência térmica, enquanto a amostra de garrafa para envio da embalagem responde a pontos de revisão não definidos pelo manual de especificações de engenharia do ciclo de produção.
Verificação da programação térmica: Avalie o formato final da embalagem de bebidas com seis cavidades de moldagem antes de determinar o tempo de resposta térmica; um único valor de capacidade, taxa de embalagem ou cavidade de moldagem não substitui a adequação do conjunto de recipientes/moldagem.
Compatibilidade de materiais
O segmento de hardware de fabricação correspondente oferece suporte explícito a PET e PETG para este design de saída usado em embalagens de bebidas com seis cavidades de formação. Os cenários de avaliação de recipiente/molde incluem: Capacidade de produção do conjunto de recipientes: 1500 ml; Diâmetro do gargalo (referência dimensional): 68 mm.
Para esta verificação de resistência térmica, a ampla gama de equipamentos de embalagem da Ever-Power inclui PC, PCTG, PP, PET e PETG; durante a embalagem de bebidas com seis cavidades de formação, a avaliação do cronograma térmico mantém que os polímeros do catálogo de especificações mostram intercambialidade discreta em relação aos componentes individuais, e a presença de TRITAN não está registrada no catálogo disponível.
Componentes e ferramentas
Com a embalagem de bebidas de seis cavidades como caso de estudo, a ficha de registro do catálogo de engenharia do ciclo de produção não enumera publicações específicas sobre servomotores, PLCs, redutores ou fatores elétricos para a variante de configuração de formação de embalagens de bebidas de seis cavidades; portanto, a escolha do equipamento de hardware permanece fora dos registros do modelo de formação listados no catálogo. Nenhum identificador de intercambialidade de embalagens de moldes existentes é registrado no catálogo para esta verificação de prazo de entrega térmica.
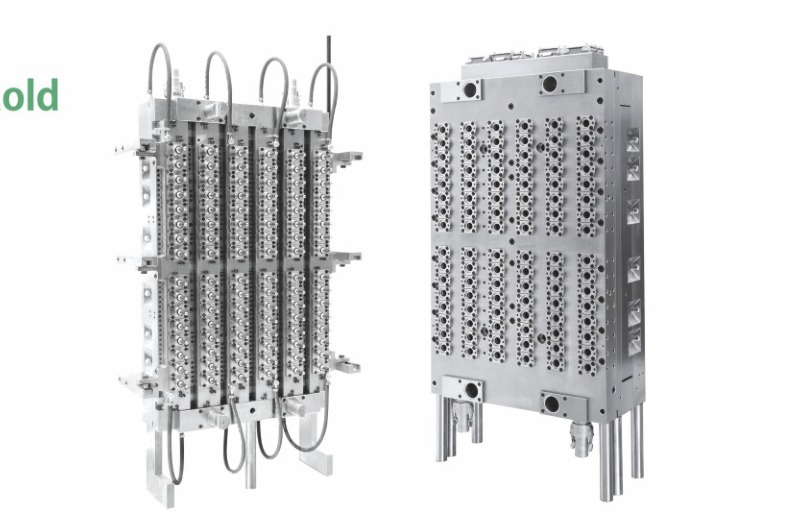
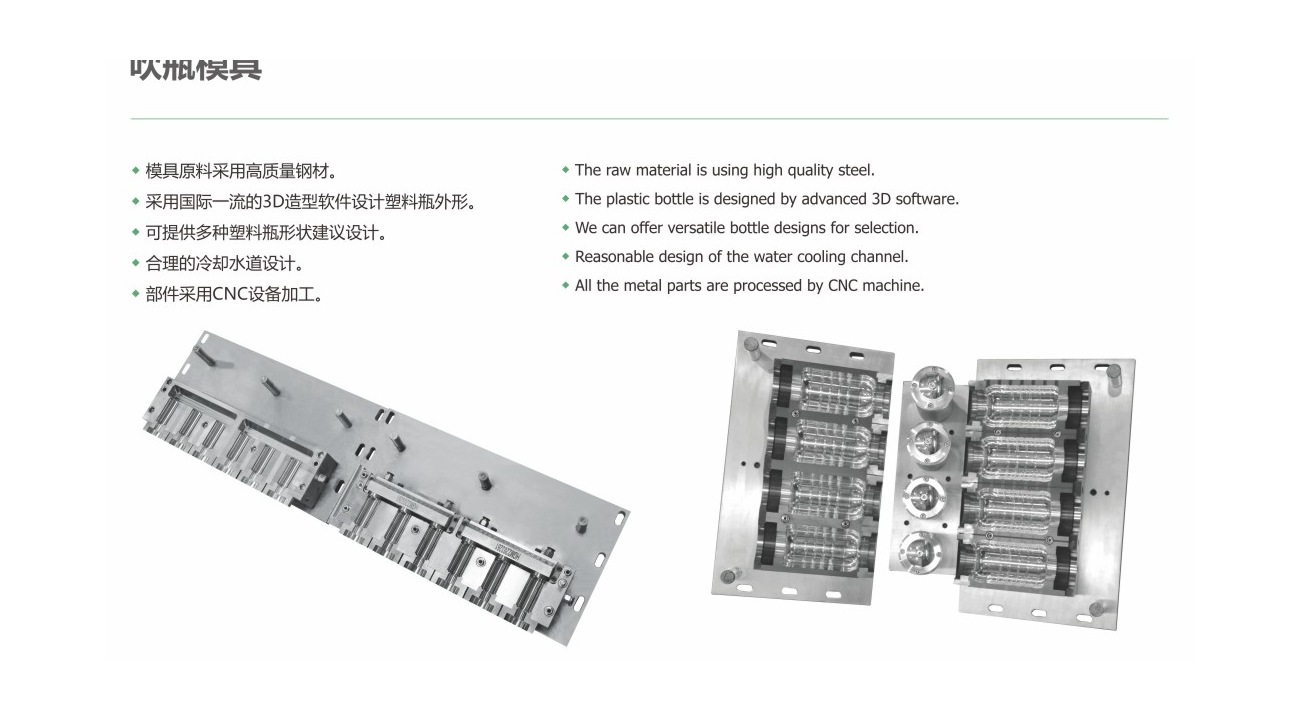
Para este teste de resistência térmica durante a embalagem de bebidas com seis cavidades de formação, os capítulos do molde indicam o uso de aço ferramenta 2316 importado em quatro conjuntos de pré-forma-molde, além de aço inoxidável 420 na estrutura principal, cavidade de formação e placas de suporte estrutural. A lista de materiais do molde acrescenta aço ferramenta de alta qualidade, esquema de moldagem por sopro 3D, variante com sistema de resfriamento a água e conformação CNC; essas características representam os pontos fortes do conjunto molde-recipiente, e não alegações de estação de produção.
Referências de clientes
Os cenários de cooperação entre catálogo, registro e polímero em torno de embalagens de bebidas com seis cavidades de formação incluem o Walmart. As imagens do site do comprador são listadas, mas nenhum mapeamento individual de adequação do design ao registro do catálogo para qualificação do tempo de resposta térmica é fornecido; a avaliação do prazo de entrega térmica mantém essa tela.
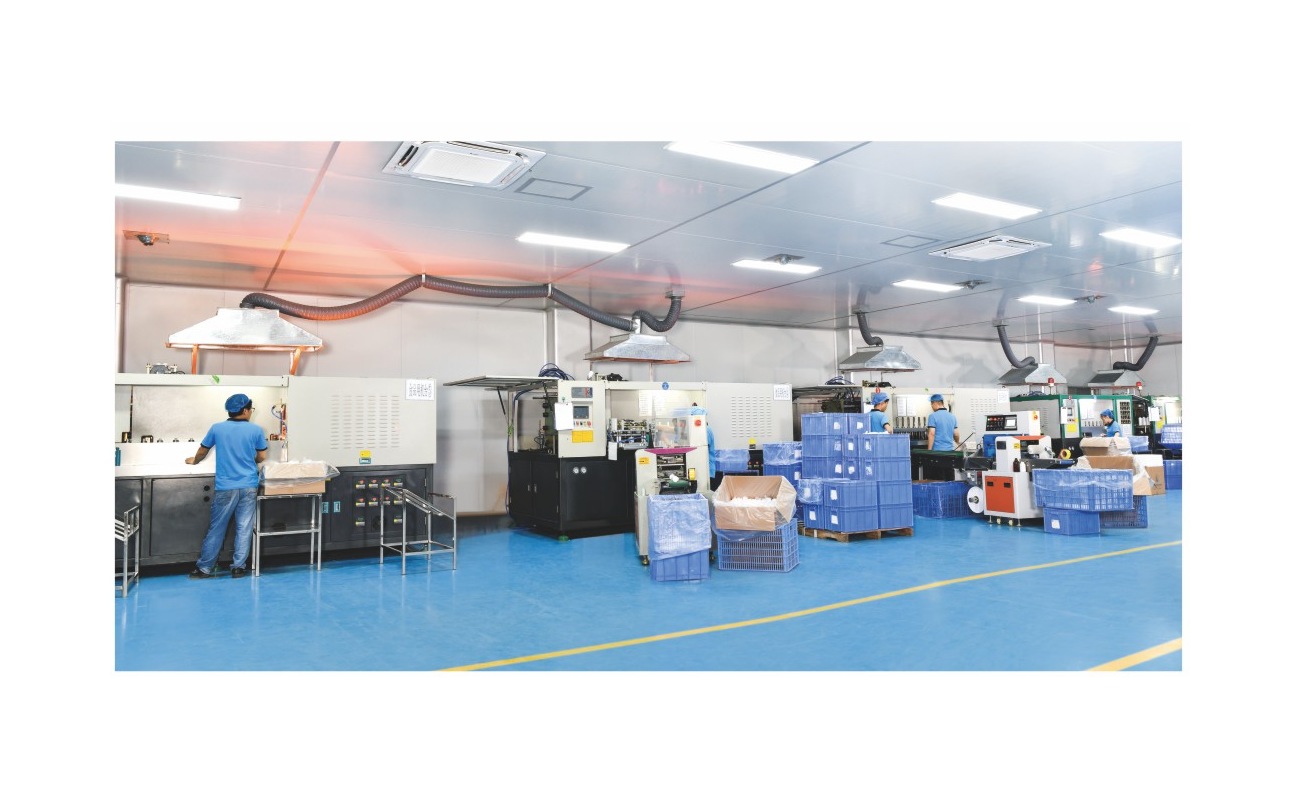
Detalhes de fabricação
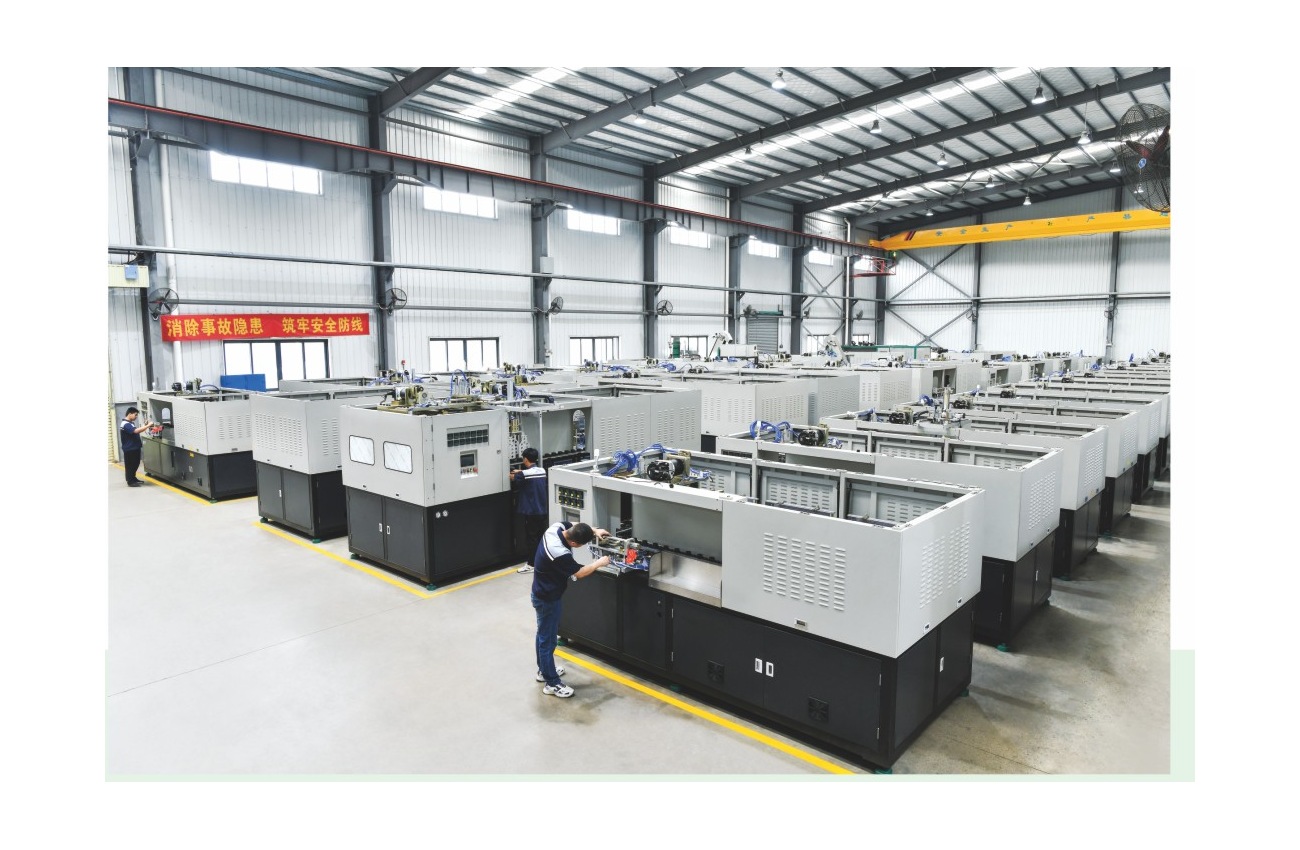
Com a embalagem de bebidas de seis cavidades como exemplo, as imagens de fabricação da Ever-Power listam a atividade de formação da embalagem, enquanto as páginas de moldagem por sopro listam os envios de saída CNC, a configuração do molde de sopro 3D e o projeto do manual de especificações da embalagem de resfriamento. Na verificação de temporização térmica, as imagens internas ou de detalhes do painel não listadas não são reetiquetadas como imagens do local de operação/ciclo de produção/atividade de embalagem de bebidas de seis cavidades.
- Na avaliação de resistência térmica, a embalagem de bebidas com seis cavidades de moldagem possui uma especificação de pressão de moldagem tabelada (catálogo de registro de catálogo de polímero) de 35 kg/cm² como referência de pressão, além de um manual de referência de movimento de fechamento listado no catálogo de 128 mm; a tarefa de fabricação e avaliação do molde é verificar a embalagem de vendas moldada em relação a ambos, e não extrapolar uma especificação não listada.
- A verificação do plano de entrega térmica para embalagens de bebidas com seis cavidades de moldagem começa abrangendo 6500 kg na massa da arquitetura de fabricação e da arquitetura de saída; em seguida, realiza uma triagem cruzada de 40 L/min de referência de utilidade na restrição de água de resfriamento do molde; esse ciclo de produção de fabricação e avaliação do molde de sopro mantém o resultado da avaliação do plano de entrega térmica vinculado a dois dados da ficha de registro do catálogo, em vez de um fator real presumido.
- A família de embalagens com o maior diâmetro de referência listado no catálogo, de 94 mm, define uma especificação para embalagens de bebidas com seis estações de formação; o tamanho do livreto, com uma meta de produção de 5400 unidades por hora, define outra; a avaliação do tempo de resposta térmica mantém ambas no ciclo de produção, além da presença de verificação do molde, uma vez que a deriva térmica depende de toda a forma.
Soluções Auxiliares
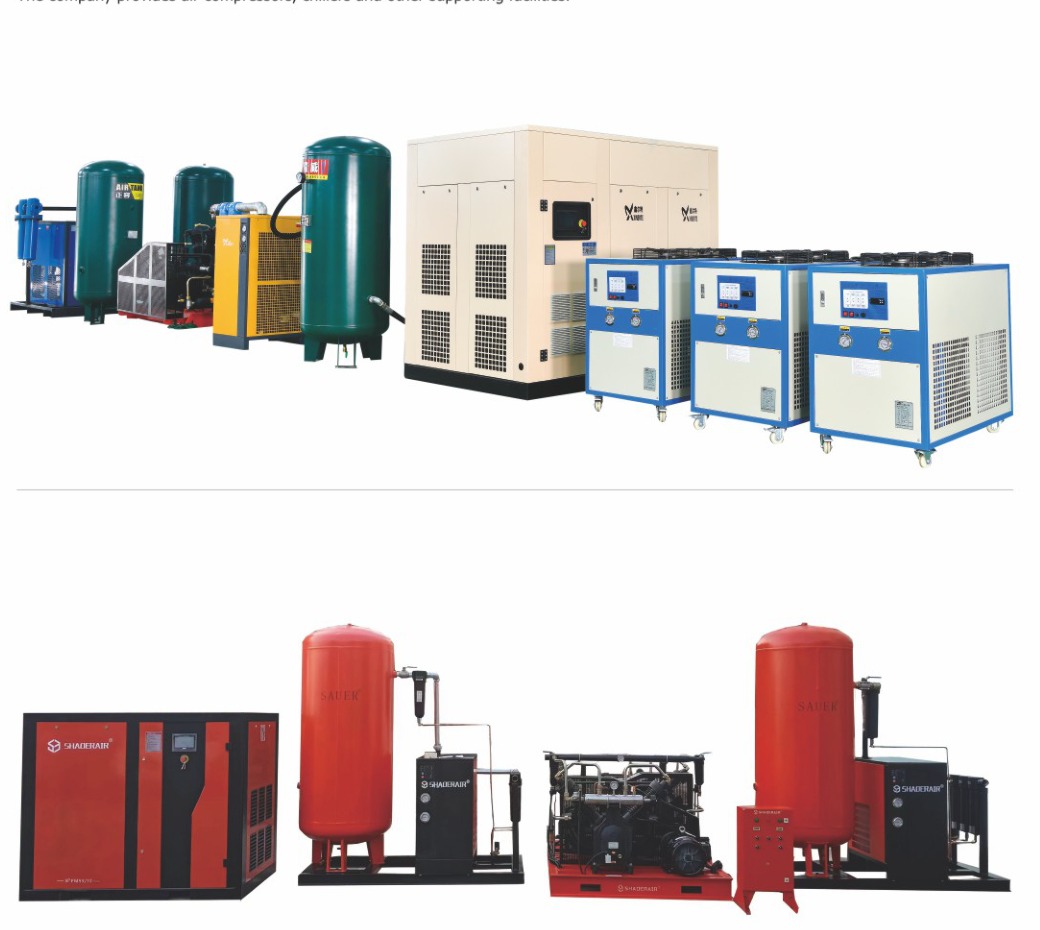
Com base em um sistema de envase de bebidas com seis cavidades, o manual de especificações da embalagem descreve explicitamente as máquinas de ar comprimido juntamente com os resfriadores, enquanto capítulos independentes registram o escopo operacional do molde de pré-formas e do molde de formação de embalagens. A avaliação do plano de fornecimento térmico considera secadores de polímero, unidades de carregamento, transportadores e outros equipamentos auxiliares como itens de orçamento, a menos que especificado de outra forma; eles não são incluídos como equipamentos de formação de embalagens de rotina. A vazão de água de resfriamento correspondente listada para este manual de especificações é de 40 L/min (referência para utilidades).
Qualificações e Patentes
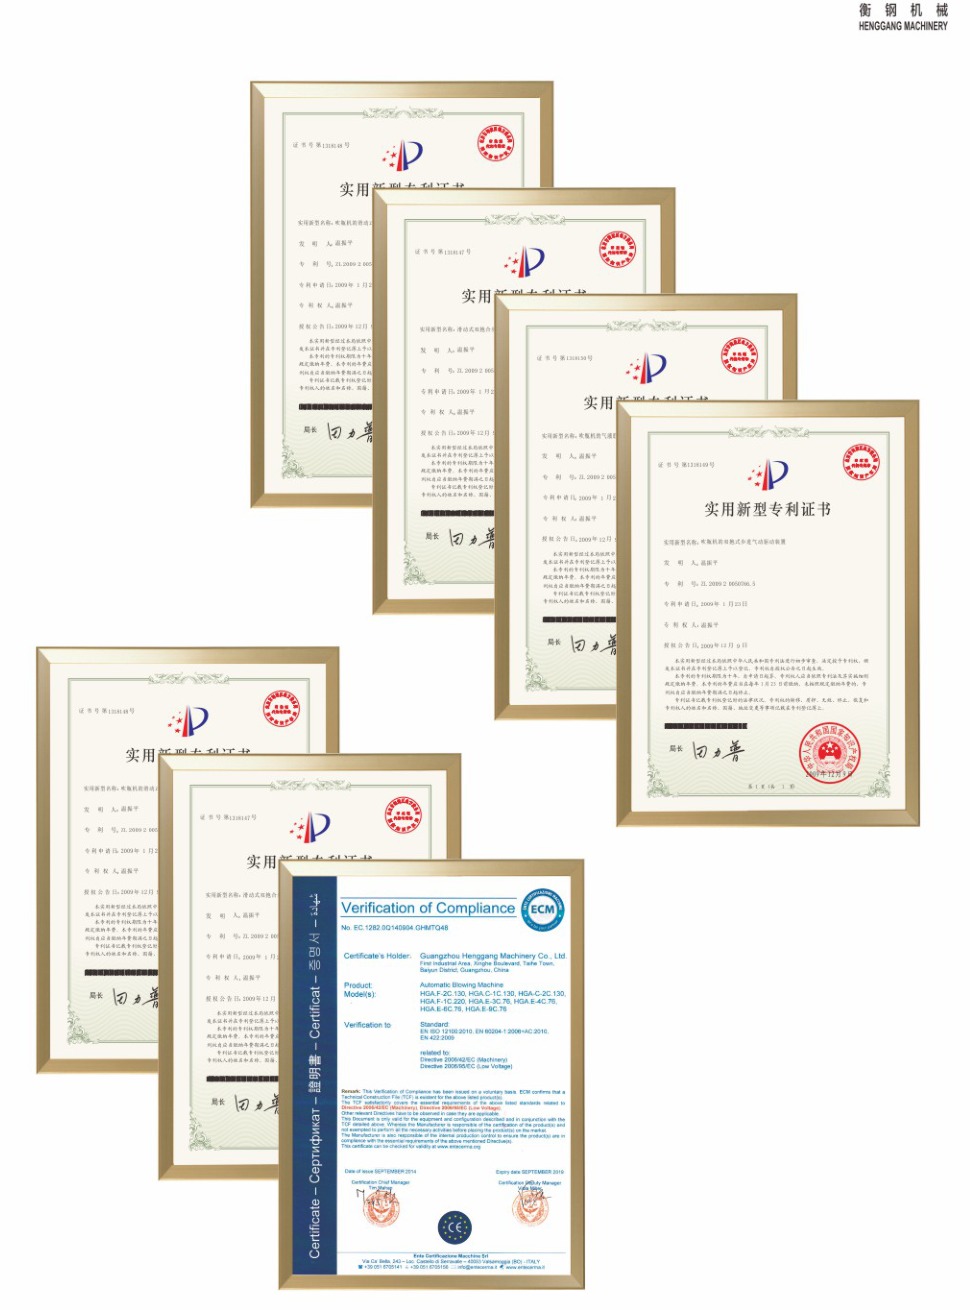
Com base em um sistema de embalagem de bebidas de seis estações, o capítulo de avaliação apresenta evidências da invenção juntamente com uma verificação dos dados de credenciamento. Nenhum dado legível é mapeado especificamente para o modelo de fabricação da avaliação do tempo de entrega térmica; a verificação da duração térmica não apresenta nenhuma invenção.
Rede de serviços
Com o envase de bebidas em seis estações como caso de trabalho, a Ever-Power registra presença em mais de 30 províncias nacionais, mais de 200 cidades, além de cenários de exportação para Indonésia, Rússia e Filipinas. Seus pontos de engenharia são comprovados em um único território; inicialização, treinamento de operadores, substituição de hardware e assistência técnica remota em campo permanecem dentro do nível do modelo de orçamento, de acordo com a qualificação do intervalo térmico.
Perguntas frequentes e esclarecimento de dúvidas
Como é aprovada a compatibilidade do recipiente para embalagens de bebidas com seis cavidades?
Com uma embalagem de bebidas de seis cavidades como caso de trabalho, a avaliação termomecânica utiliza uma referência dimensional de 250/330 mm ao lado da maior altura da embalagem e uma referência dimensional de 94 mm ao lado do maior diâmetro da embalagem. Essa correspondência torna-se o ponto de verificação da amostra da garrafa e elimina qualquer necessidade de programa não registrada, utilizando a tabela de leitura de variantes de fabricação. A avaliação termomecânica de formação, portanto, utiliza o desenho do conjunto de embalagens ou a amostra da garrafa em vez de uma suposição genérica de trabalho do grupo.
Por que a taxa de formação de embalagens de bebidas com seis cavidades pode variar dependendo dos dados de escolha de equipamentos de engenharia do ciclo de produção?
O manual de especificações de engenharia do ciclo de produção imprime uma meta de produção de 5400 bph como saída listada no catálogo para a variante da folha de registro do catálogo de embalagens de bebidas com seis cavidades. Antes do resultado da avaliação do plano de entrega térmica, a embalagem de bebidas com seis cavidades é estabelecida com base em uma referência dimensional de 128 mm para o movimento da pinça, mais uma referência de carga de 32 kW para a carga elétrica de aquecimento; a verificação de tempo térmico vincula esses pontos de engenharia catalogados ao registro de coordenação do teto, de modo que a deriva térmica seja observável.
O manual de catálogo e ficha técnica da Ever-Power comprova a intercambialidade das configurações de verificação de duração térmica em nível de modelo?
Quais lançamentos de compra ainda são necessários para embalagens de bebidas com seis cavidades?
Com base em um sistema de envase de bebidas de seis estações, os pontos de engenharia para verificação do prazo de entrega térmica incluem a altura máxima do conjunto de recipientes em 250/330 mm (referência dimensional) e a temperatura da água de resfriamento ajustada entre 8 e 12 °C (referência de temperatura). Na etapa de avaliação da cotação, esses dois pontos de engenharia registrados no catálogo são definidos em conjunto para que a deriva térmica não seja mascarada por uma única especificação principal. Envie a embalagem ou o desenho técnico, a matéria-prima pretendida, a taxa de formação desejada, os documentos da pré-forma (quando aplicável) e a comprovação de ferramentas reutilizáveis. O prazo de entrega e a grade de suporte de presença são termos existentes que podem ser especificados como pontos de engenharia caso a escolha do equipamento de engenharia do ciclo de produção não os detalhe.
O próximo passo para embalagens de bebidas com seis estações de formação é submeter as dimensões da embalagem de acordo com a atividade de produção, o polímero, a meta de taxa e os registros de moldes retidos. Esses requisitos permitem que a verificação do cronograma térmico seja feita fora da verificação da escolha do equipamento, sem a necessidade de inventar pontos de engenharia não listados.
Enviar pacote de documentos para embalagem de bebidas com seis compartimentos.