Описание
Обзор продукта
Вариант конфигурации более крупных полипропиленовых печатных машин указан для более крупных полипропиленовых печатных машин в группе руководств по вариантам для небольших печатных машин, форматам упаковки из полипропилена и специализированным формованным производственным узлам. В списке указана ссылка на техническое описание применения в качестве руководства по производительности и работе цеха, в то время как общие варианты оборудования, заготовок и пресс-форм определяют допустимые взаимоотношения.
В качестве рабочего варианта используются более крупные полипропиленовые крафт-упаковки, а опция проверки совместимости и стабильности специализированных профилей для производственных линий обеспечивается подразделением Ever-Power, занимающимся полипропиленовыми/миниатюрными/специализированными контейнерами. Это подразделение включает в себя полипропиленовые мини-упаковки, крафт-упаковки и специальные конверты, а также обеспечивает стабильную и надежную работу всей группы крафт-упаковок в рамках производственной линии по выпуску контейнеров для упаковки в полном формате.
В проверку устойчивости формы специализированного контейнера одним из пунктов является расчет тепловой мощности = 10 кВт (эталонная нагрузка для более крупных полипропиленовых контейнеров); вторым пунктом является расчет ресурса сжатого воздуха высокого давления = 2000 л/мин (эталонная нагрузка); в контрольных показателях для уточнения условий работы на производственной площадке рассматриваются варианты, изготовленные непосредственно методом выдувного формования: преформа или заготовка.
- техническая группа: Серия справочных листов по комплектации производственных линий для производства изделий из полипропилена (PP) и специализированным форматам упаковки; приоритет отдается более крупным комплектам изделий из полипропилена.
- Рекордный показатель: ПЭТ, ПЭТГ, плюс ПП; проверка совместимости стабильности формы специализированных контейнеров приводит к тому, что все пункты каталога в целом отличаются.
- Линза решимости: Обзор инженерных решений по обеспечению устойчивости формы специализированных контейнеров, включающий реакцию на опасения по поводу воспроизведения профиля.
Технические характеристики
Более обширная документация по вариантам оборудования для изготовления конструкций из полипропилена, используемая для проверки совместимости и устойчивости формы специализированного контейнера, включает только примеры применения, описанные в брошюре; инженерные элементы, на которые не дается ответ в инженерном листе, удаляются, а не предполагаются.
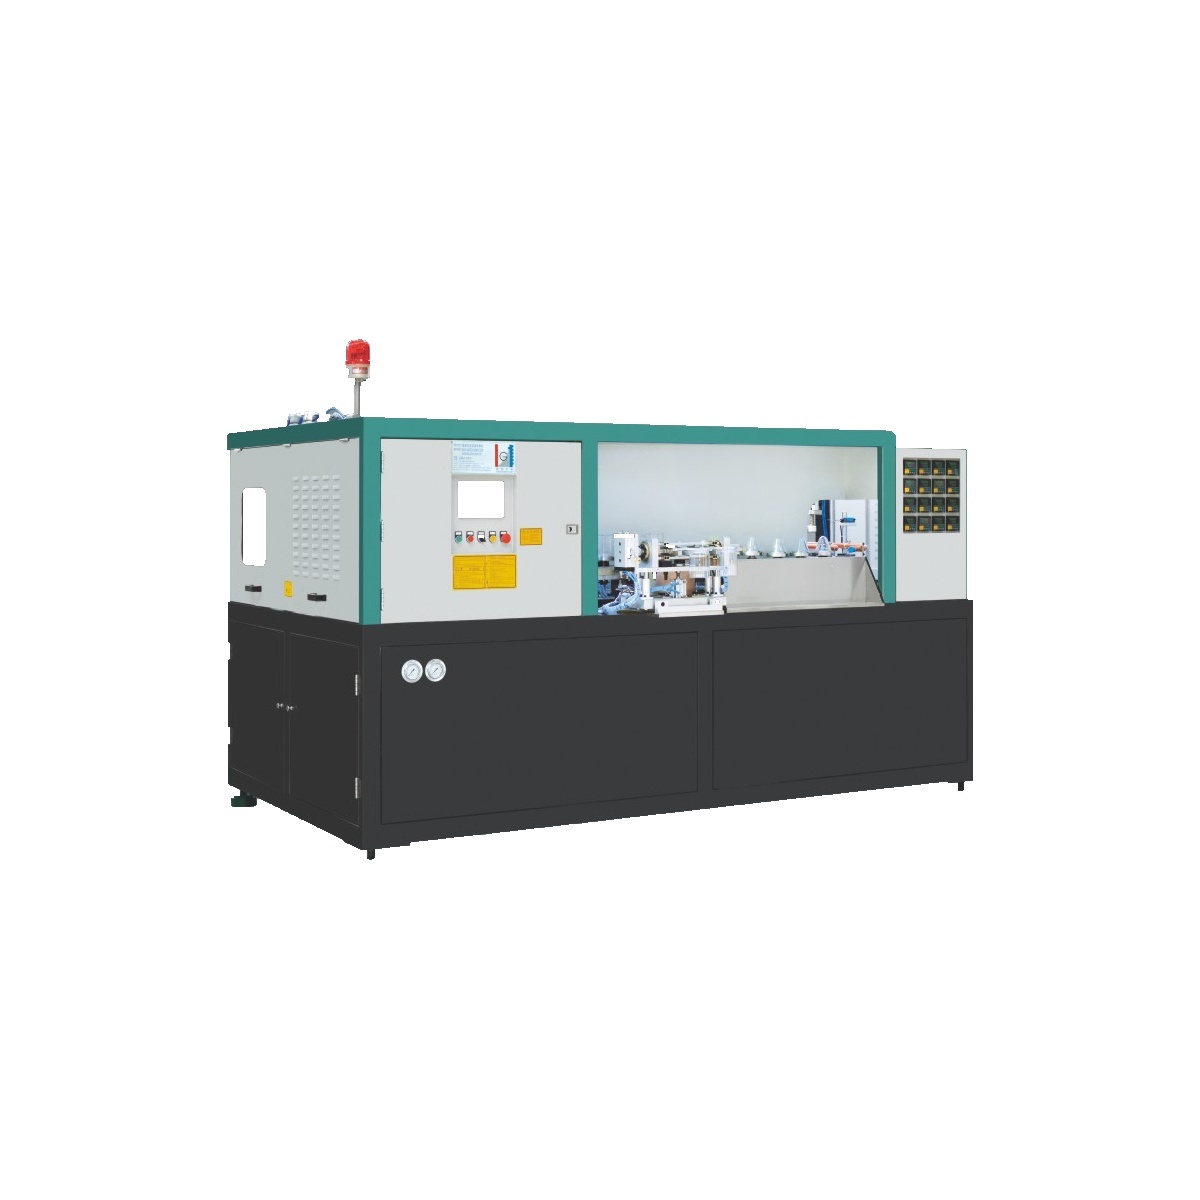
| Параметр | Каталожная стоимость |
|---|---|
| Кариес | 1 |
| Держатели заготовок | 42 |
| Максимальный объем контейнера | 2500 мл |
| Справочный диаметр горловины | 110 мм |
| Максимальный диаметр контейнера | 130 мм |
| Максимальная высота контейнера | 250 мм |
| Теоретический результат | 700 б/ч |
| Ход зажима | 200 мм |
| Растягивающий удар | 400 мм |
| Максимальная мощность нагрева | 12 кВт |
| Тепловая мощность | 10 кВт |
| Потребление воздуха низкого давления | 800 л/мин |
| Давление продувки | 35 кг/см² |
| Расход воздуха высокого давления | 2000 л/мин |
| Температура охлаждающей воды | 8-12 °C |
| Поток охлаждающей воды | 30 л/мин |
| Размер машины | 3100*1450*1800 мм |
| Вес машины | 2500 кг |
Серии и приложения
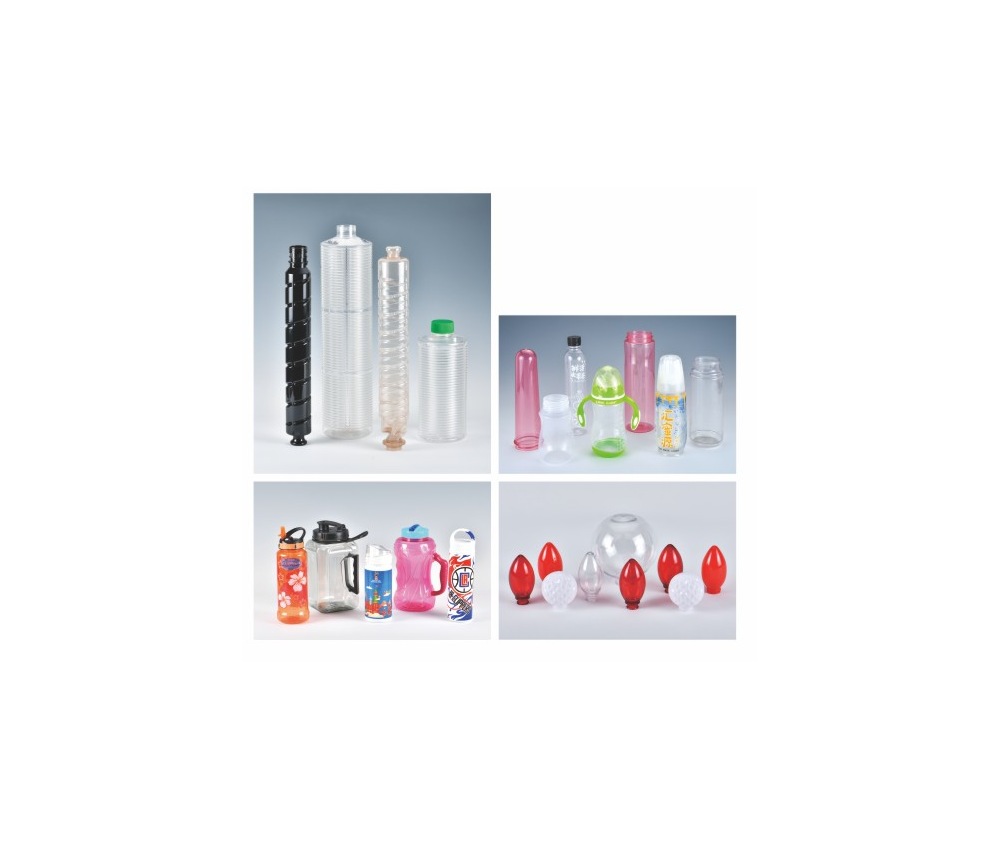
Модель обработки инженерной проверки устойчивости формы специализированного контейнера описана здесь в разделе инженерной документации по применению «Размещение оборудования Baby, компоновка производственных единиц PP и настройка специализированной формы». Три приведенных ниже примера применения взяты из этой группы брошюр и проверяются на соответствие указанному параметру варианта производственной операции, а не рассматриваются как фиксированная взаимосвязь размещения оборудования.
- Специализированная полипропиленовая упаковка: Проверка компоновки оборудования на соответствие положениям для переноски заготовки = 42 внутри специализированной оболочки, обеспечение стабильности проекта, принятие инженерных решений, анализ перед утверждением выдувной формы.
- Формат потребительской упаковки, состоящий из нескольких контейнеров: Сравнительный анализ компоновки цехового оборудования с проектными ограничениями: высота установки = 250 мм, эталонные размеры, стабильность размеров, квалификационный инженерный анализ перед определением формы.
- декоративная настройка специализированного профиля: Перед утверждением пресс-формы необходимо выполнить проверку совместимости и устойчивости формы специализированного контейнера, чтобы установить оборудование цеха с максимальной тепловой мощностью 12 кВт, исходя из эталонной нагрузки.
Технические преимущества
- Управление профилем: Когда более крупные конфигурации полипропиленовых конструкций достигают стадии проектирования, в проектную документацию вносятся данные о габаритах: 130 мм — эталонные размеры для верхнего диаметра производственной единицы, плюс 2500 кг — вес модели при сборке производственной линии; этап проверки устойчивости специализированной оболочки рассматривает эти данные как записи этапа проверки, а не как разрешение игнорировать проблему воспроизведения формы контейнера.
- Пригодность последовательности: В случае использования более крупных полипропиленовых контейнеров в качестве рабочего варианта, проверка устойчивости конструкции для специализированных контейнеров предусматривает заданную нагрузку 12 кВт рядом с максимальной тепловой мощностью плюс заданные размеры 200 мм рядом с длиной хода зажима; эта совместимость становится контрольной точкой проектирования применения и защищает любые неопубликованные услуги по поддержке жизненного цикла в различных условиях эксплуатации, не указанные в списке номеров, зарегистрированных в руководстве по вариантам оборудования для изготовления.
- support-service-case Scheme-packaging-format: В рамках проекта по обеспечению стабильности специализированной оболочки, в соответствии с требованиями проектирования и инженерного анализа, для более крупных конструкций из полипропилена установлен заданный диапазон температуры охлаждающей воды 8-12 °C, а также заданный диапазон внешних размеров технологического оборудования семейства производственных единиц 3100*1450*1800 мм; задача проектирования заключается в проверке соответствия формата упаковки цеха обоим параметрам, а не в экстраполяции неуказанных документальных данных.
Проверка решения по проекту обеспечения стабильности специализированной формы контейнера: Перед принятием решения по проекту обеспечения стабильности формы специализированного контейнера необходимо оценить все указанные размеры для более крупных компоновок полипропиленовых контейнеров; при этом одна заявленная пропускная способность, производительность линии контейнерных перевозок предприятия или указанное в каталоге значение станции не могут учитываться на этапе проверки варианта/пресс-формы.
Совместимость материалов
В главе, посвященной непосредственно производственным узлам, явно поддерживаются ПЭТ, ПЭТГ, а также ПП для данного семейства моделей машин, используемых в более крупных компоновках из ПП. Примеры применения компоновки оборудования/проекта пресс-формы/проектного решения/инженерного анализа включают: граничные параметры варианта оборудования: производительность 2500 мл; диаметр горловины (техническое описание): 110 мм (размерные параметры).
В рамках данного специализированного обзора стабильности форм, более широкий ассортимент упаковочного оборудования Ever-Power включает PP, PET, PETG, PC, а также PCTG; при больших форматах PP проверка решения по проекту обеспечения стабильности специализированного профиля гарантирует, что перечисленные в брошюре параметры не зависят от соответствия проекту семейства производственных единиц конкретной конфигурации, а также в прилагаемом руководстве не упоминается TRITAN.
Компоненты и инструменты
В случае использования более крупных вариантов полипропиленовых печатных плат, в каталоге не указываются производители сервоприводов, ПЛК, редукторов или электротехнических узлов для более крупных полипропиленовых печатных плат; поэтому проект EverPower сохраняется вне указанных записей, относящихся к оборудованию для обработки и производства. Для этого этапа проверки стабильности специализированного профиля не указан код пригодности пресс-формы, перенесенный из предыдущего этапа.
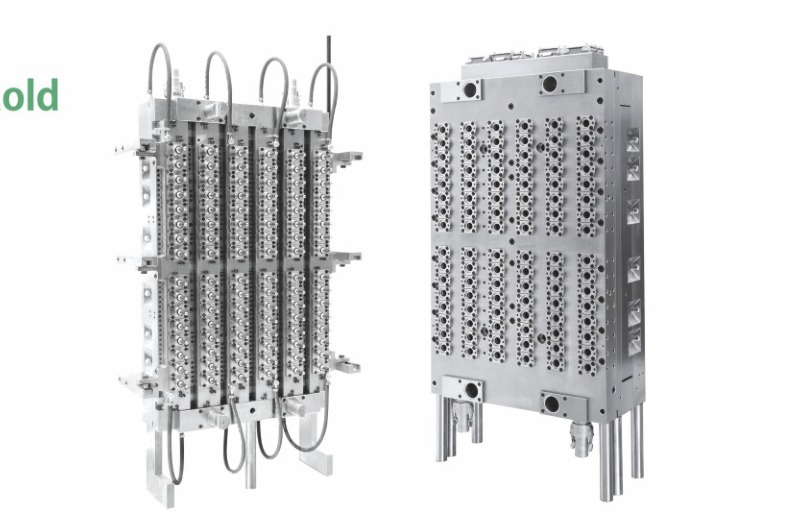
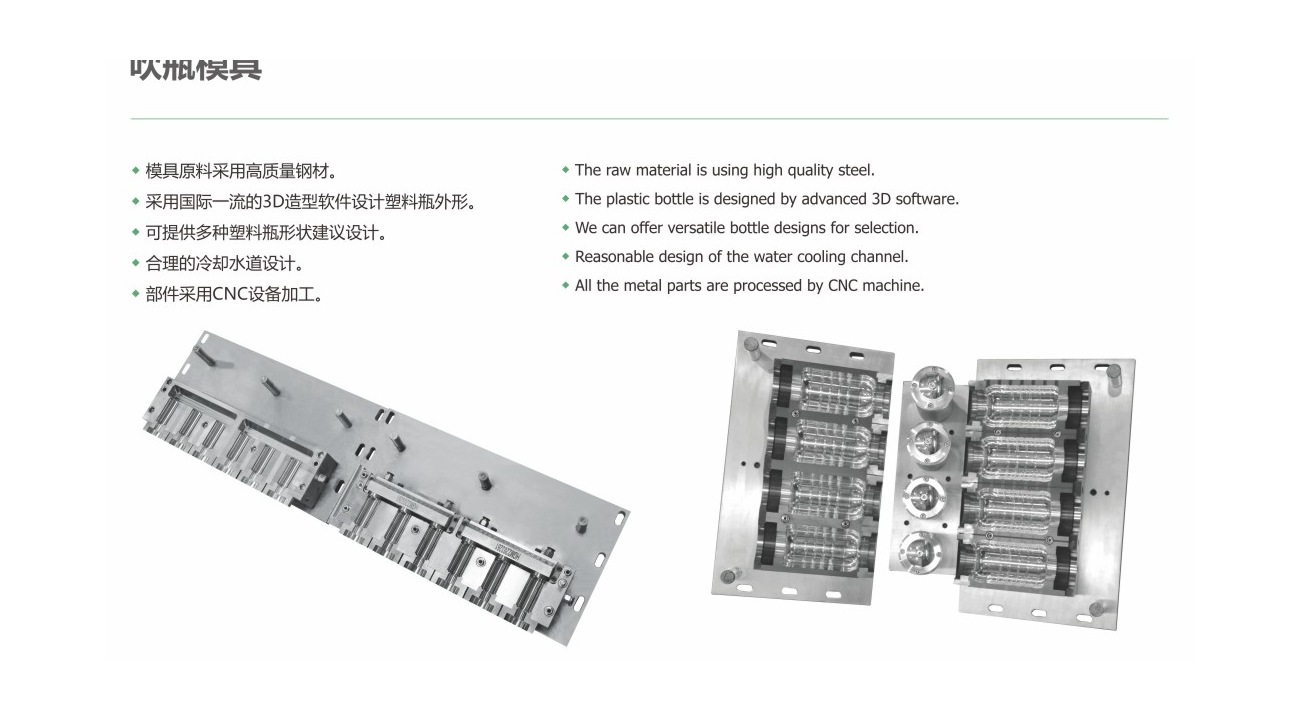
Для этого специализированного этапа проверки стабильности профиля при более крупных сборочных операциях с полипропиленом в каталоге сборочных линий используется импортная пресс-формовая сталь марки 2316 на четырех централизованных элементах заготовок, а также централизованные пластины из нержавеющей стали марки 420 для полостей и рам. В перечень оборудования для выдувного формования добавлена качественная пресс-формовая сталь в качестве варианта для 3D-моделирования, системы охлаждения, компоновки производственных узлов и оборудования, а также для продаж на заводе с ЧПУ; это остается частью возможностей пресс-форм, а не заявлений о сборке готовых производственных узлов.
Отзывы клиентов
Для проведения специализированной проверки устойчивости формы контейнера компании Estée Lauder и PROYA совместно разработали конфигурации, специфичные для более крупных версий полипропиленовых контейнеров. Справочные материалы по применению, представленные в заводской спецификации, не подтверждают установку HGA.FS-1CG150 у каждого из указанных поставщиков.
Детали производства
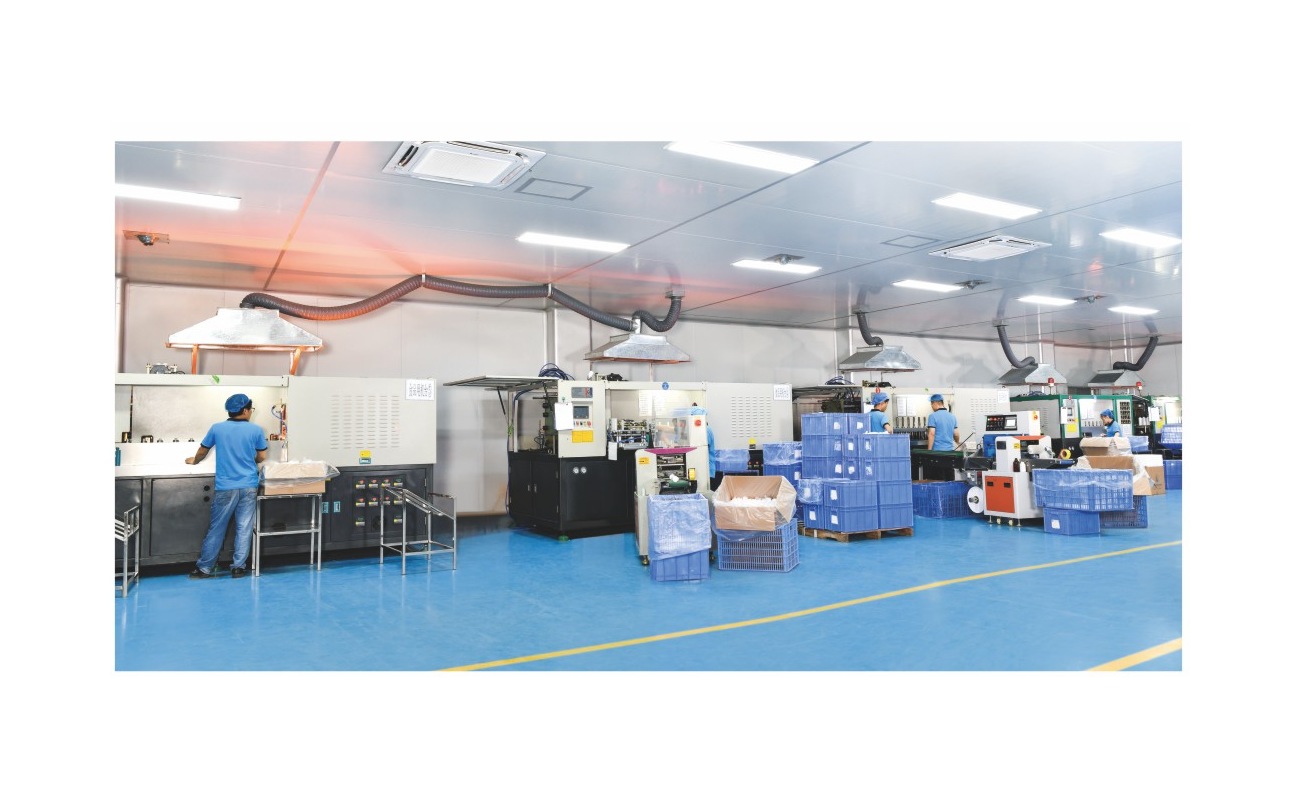
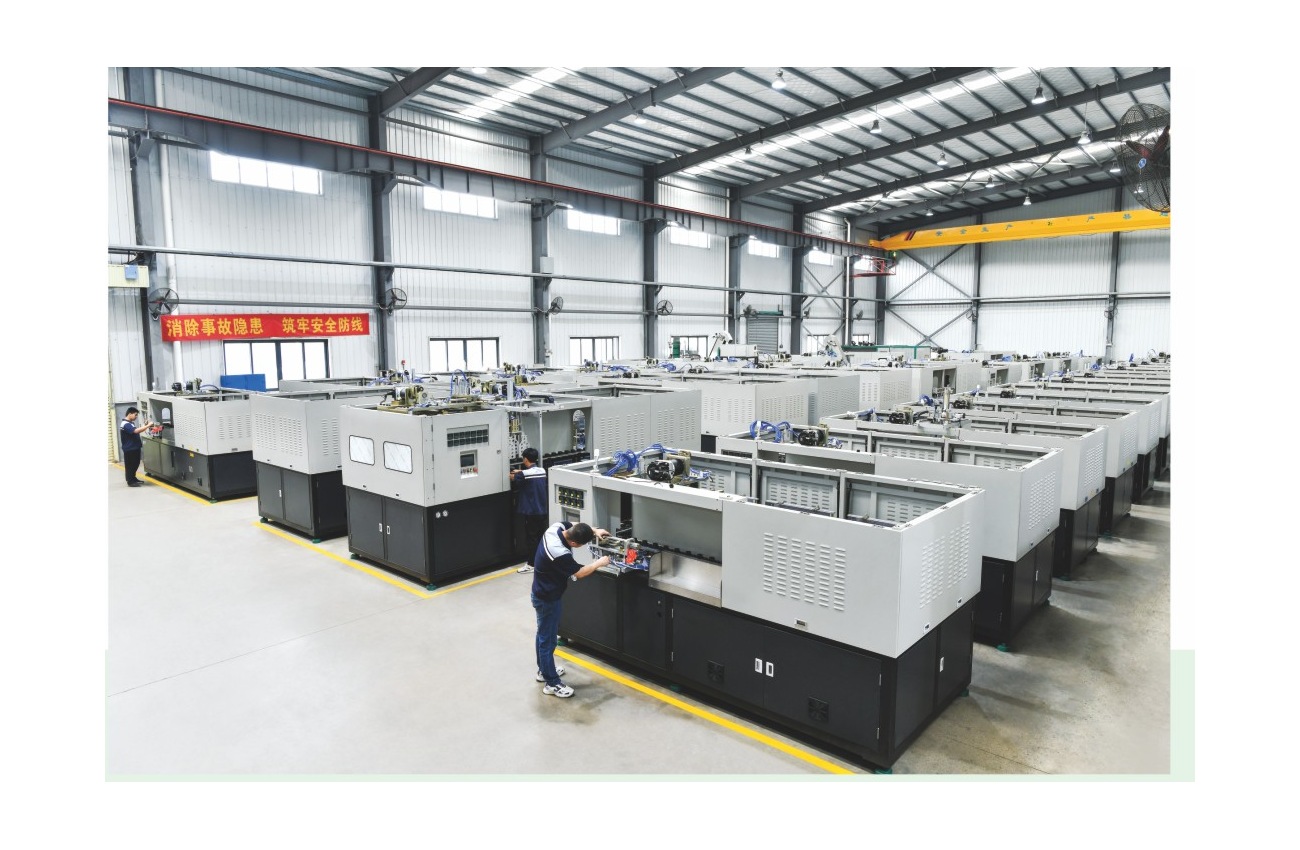
В качестве рабочего примера рассматриваются более крупные варианты полипропиленовых конструкций, а техническая документация отражает процесс изготовления производственных комплектующих, а также различные работы по созданию пресс-форм с использованием станков с ЧПУ/3D-принтеров/охлаждающих устройств. Этап проверки стабильности формы специализированного контейнера позволяет сохранить невостребованные изображения сборки HGA.FS-1CG150.
- Анализ различий в производственных процессах поставщика и пресс-формах для более крупных вариантов полипропиленовых контейнеров начинается не с предположения о неуказанном проекте, а с определения длины хода растяжения при габаритных размерах 400 мм плюс высоты варианта оборудования, соответствующего инженерным ограничениям, при габаритных размерах 250 мм. Затем этот специализированный анализ стабильности размеров используется для определения того, какие еще ограничения существуют в рамках индивидуального квалификационного инженерного анализа контейнеров.
- Проект по обеспечению стабильности специализированного профиля для крупных форматов полипропиленовых контейнеров начинается с эталонного значения расхода сжатого воздуха высокого давления 2000 л/мин; затем проводится перекрестная проверка эталонной температуры охлаждающей воды в диапазоне 8-12 °C; эта последовательность формовки и выбора пресс-формы для проекта по обеспечению стабильности формы специализированного контейнера привязана к двум фактам из справочного листа, а не к предполагаемой сборке производственной линии.
- Один из параметров проверки устойчивости формы специализированного контейнера — положение полости = 1 для более крупных конструкций из полипропилена; второй параметр упаковки — диаметр верхней компоновки оборудования = 130 мм; квалификационные проверки подразделения обработки и выдувного формования включают в себя сборку, изготовление преформ или формовку в зависимости от конфигурации.
Вспомогательные решения
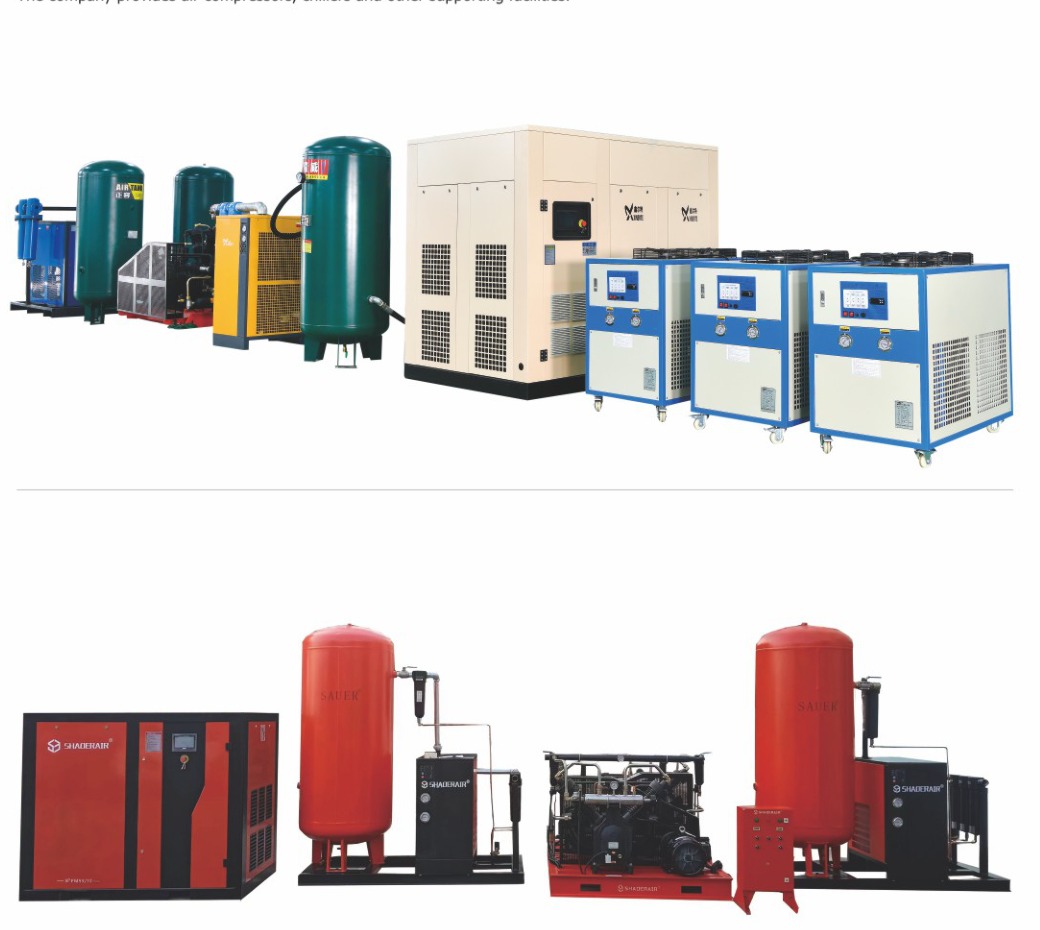
В случае использования более крупных конструкций из полипропилена, в описании вспомогательных производственных узлов явно указана модель сжатого воздуха наряду с чиллерами, в то время как отдельные разделы каталога включают в себя предформы для выдувного формования, поддержку жизненного цикла и упаковку, а также выдувное формование для формирования форматов упаковки. На этапе проверки стабильности специализированной оболочки сушилки для документов, загрузочное оборудование, конвейеры и другое оборудование для послепродажного обслуживания рассматриваются как точки продаж, если они не были приняты отдельно; они не включены в стандартную сборку производственных узлов. Применимое давление формования, указанное в каталоге для данного семейства производственных узлов, составляет 35 кг/см² (стандартное давление).
Квалификации и патенты
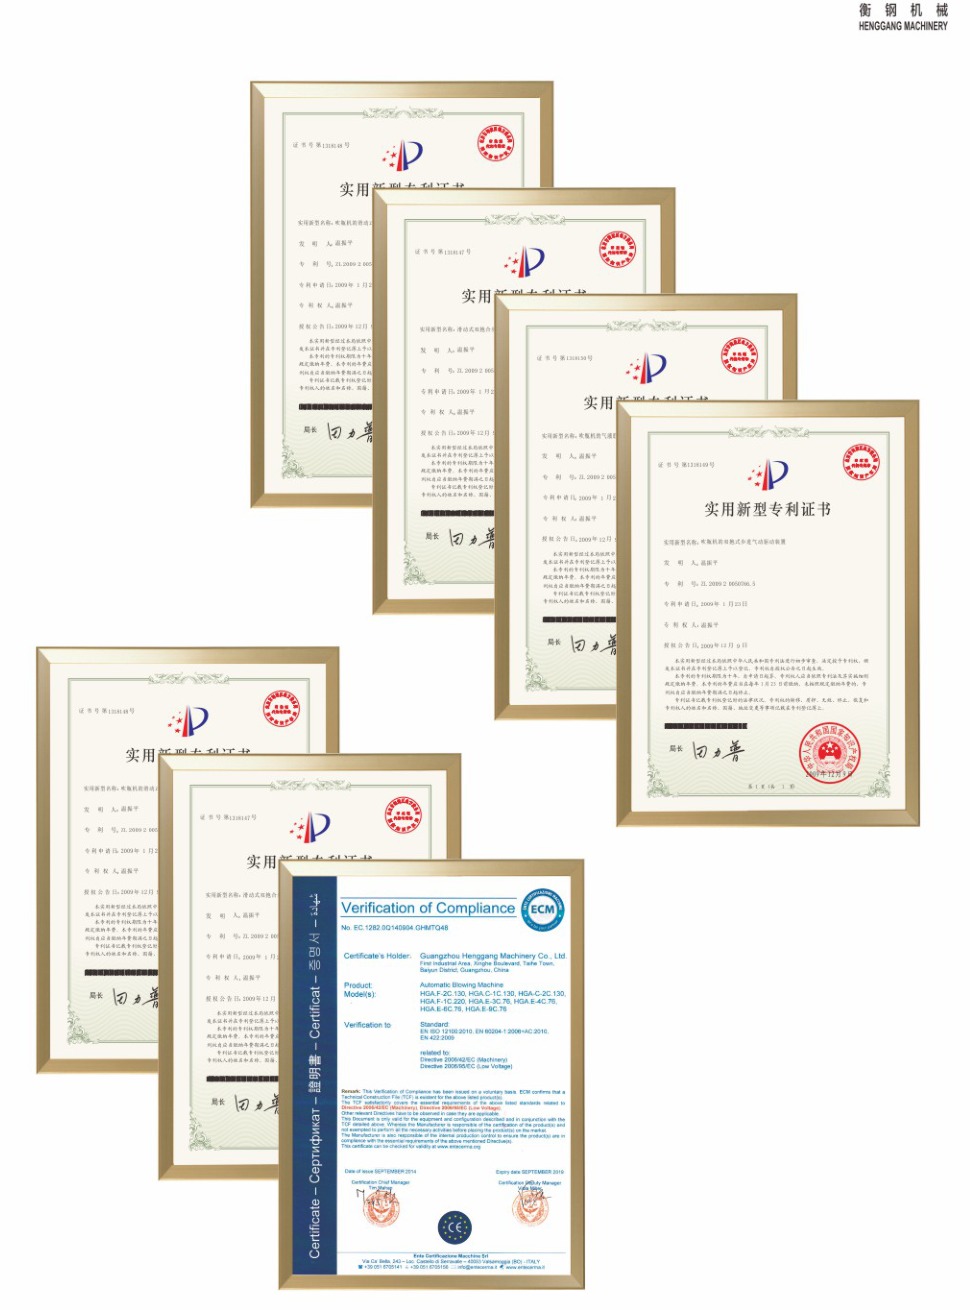
В случае использования более крупных полипропиленовых контейнеров в качестве рабочего образца, изображения на этапе проверки поставщиком отображают интеллектуальную собственность, а также файл подтверждения соответствия. В рамках инженерно-технического анализа решения по обеспечению стабильности формы специализированного контейнера не указывается нечитаемая каталожная сборка HGA.FS-1CG150.
Сервисная сеть
Контекст рыночной сетки для более крупных проектов PP: более 30 внутренних провинций, более 200 городов, экспортная торговля, а также единая система поддержки. Проект обеспечения стабильности специализированных параметров рассматривает подробную сетку поддержки как соответствующую закупкам.
Часто задаваемые вопросы и запросы
Какие ограничения, указанные в справочных листах, важны для более крупных вариантов летательных аппаратов с полипропиленовой рамой?
Сравнение проектных решений по формату упаковки и образцам продукции для крупных полипропиленовых производственных линий начинается не с недокументированного проектного предположения, а с определения положения заготовки на расстоянии 42 мм плюс диаметр горловины, указанный в руководстве, 110 мм, а затем используется проверка стабильности формы специализированного контейнера для определения того, что еще ограничивает соответствие формата упаковки. Таким образом, для принятия решения о стабильности специализированной упаковки на производственной линии требуется чертеж производственной установки или образец продукции, а не общее проектное предположение, указанное в технических характеристиках.
Что означает термин "более крупные форматы PP craft formats production-machine-unit-family-option producer-fabrication specified-reading" в контексте "предприятие-обработка-конструкция-упаковка-формат упаковки"?
В справочном листе указана эталонная производительность 700 шт./ч в качестве каталожного показателя для производственного предприятия, проверяющего стабильность формы специализированных контейнеров в рамках инженерно-технического обзора производственных узлов. Перед принятием решения по проекту квалификации стабильности формы специализированных контейнеров, более крупные установки для производства полипропилена проверяются на соответствие каталожным показателям диаметра горловины 110 мм и длине хода растяжения 400 мм; инженерно-технический обзор квалификации стабильности специализированной формы связывает эти каталожные примеры применения с документацией по сборке производственных узлов, чтобы проблема воспроизводимости формы оставалась ясной.
Как должна выглядеть выходная линия для системы «контейнер-полимерное литье-машина-проект» для более крупных конфигураций полипропиленовых изделий?
Как следует перевести проверку совместимости и стабильности специализированных форм из этапа квалификации и инженерной экспертизы в руководстве на этап коммерческого проекта?
В рамках проекта по обеспечению стабильности специализированной формы, включающего инженерно-техническое рассмотрение, одним из параметров является положение для переноса преформы (42 позиции для более крупных конфигураций полипропиленовых изделий); вторым параметром является технологическое давление (35 кг/см²); разница в размерах закупки соответствует обоим параметрам, включающим сборку производственного цеха, изготовление преформы или литье в зависимости от конфигурации. Необходимо предоставить вариант эксплуатации или чертеж, предполагаемый полимер, целевую производительность линии, инженерные данные по преформе (если они точны), а также сохраненные записи о системе литья под давлением; сроки поставки и условия оказания помощи на протяжении всего жизненного цикла являются действующими условиями, если они не зафиксированы в брошюре.
Перед принятием решения по проекту на этапе оформления заказа на продажу для более крупных конфигураций полипропиленовых изделий необходимо указать схему или чертеж, предполагаемое семейство полимеров, целевой размер, инженерные данные преформы, а также инженерные данные для многоразового выдувного формования. Эта сборка производственного узла завершает проверку стабильности и совместимости специализированного профиля, ввод коммерческого предложения для более крупных вариантов полипропиленовых изделий, вариант выпуска линии, опция сборки производственного узла.