Описание
Обзор продукта
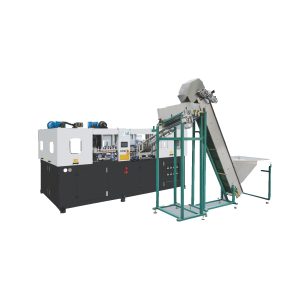
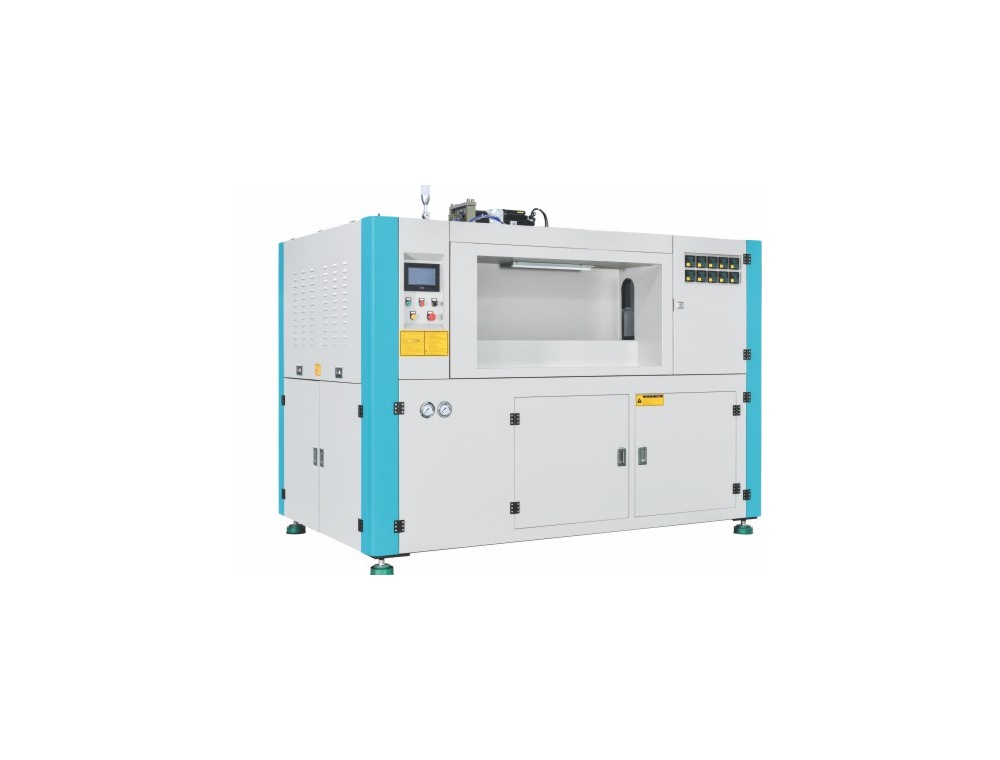
Схема размещения тонких упаковок для личной помощи предназначена для тонких флаконов для личного технического обслуживания в рамках семейства формованных упаковок для средств личной гигиены и косметики. В качестве базового значения используется точная группа брошюр в качестве начального номера записи размеров и полезности, тогда как конфигурация изготовления, списки заготовок и инструментов подтверждают пригодность для формования.
Конфигурация проверки зазора между пресс-формами размещена в серии формованных контейнеров для бытовой химии и косметики, предназначенных для узких упаковок для личной гигиены. В этом разделе явно указаны ПЭТ/ПЭТГ, бутылки сложной формы, формовочные станции сервоприводов/редукторов от известных мировых производителей, а также фирменные электрические/управляющие компоненты.
В качестве рабочего примера используются узкие контейнеры для личного пользования, а различия в параметрах зазора между пресс-формами указаны в перечне параметров: давление формовочного воздуха 35 кг/см² (относительное давление) плюс ширина верхней части формованного контейнера (относительное габаритное значение 95 мм); на этапе запуска решения эти два указанных инженерных параметра согласуются друг с другом, чтобы конфликт в параметрах зазора между пресс-формами не скрывался за одним единственным значением полимера (относительно указанного параметра в перечне параметров).
- архитектура: Средства личной гигиены и косметика. Семейство формованных флаконов; приоритет отдается тонким флаконам для индивидуального использования.
- Справочник-каталог-запись-полимерный фундамент: ПЭТ плюс ПЭТГ; разделение зазоров между инструментами делает весь перечень спецификаций отдельным.
- линза для проверки: Граница зазора между пресс-формой, охватывающая конфликт между техническим обслуживанием на месте эксплуатации и зазором между пресс-формой.
Технические характеристики
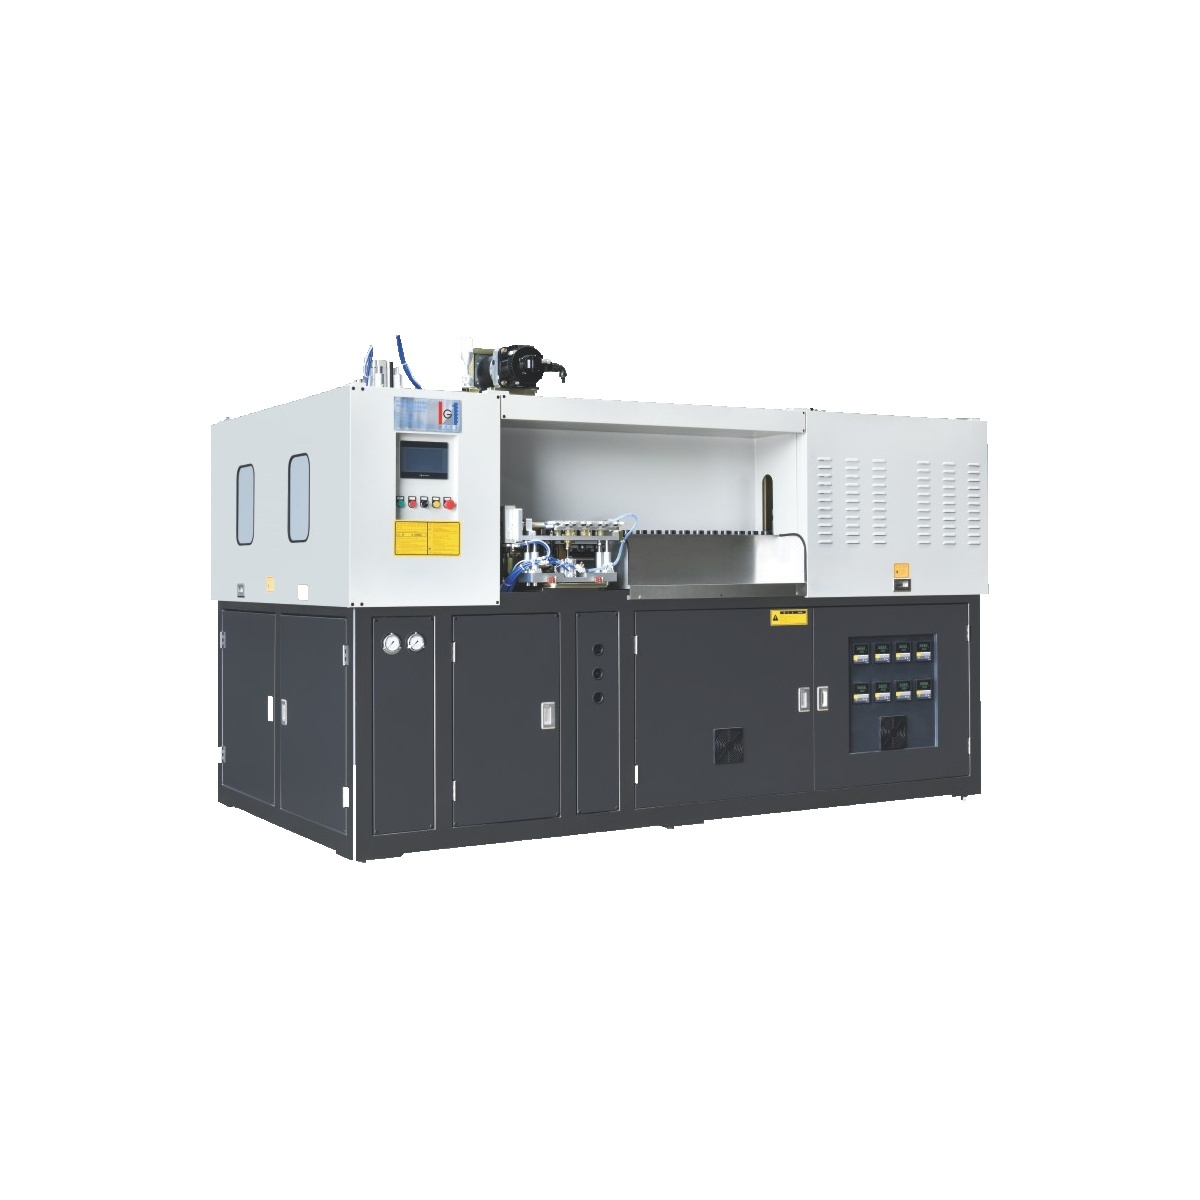
Для данного раздела, посвященного межплитамочным соединениям, каждая приведенная ниже базовая информация в каталоге основана на конфигурации конструкции узких, предназначенных для индивидуального использования, судов, реализуемых после заключения сделок, и стоимости документации по выбору оборудования.
| Параметр | Каталожная стоимость |
|---|---|
| Кариес | 3 |
| Держатели заготовок | 74 |
| Максимальный объем контейнера | 1500 мл |
| Справочный диаметр горловины | 40 мм |
| Максимальный диаметр контейнера | 95 мм |
| Максимальная высота контейнера | 250/330 мм |
| Теоретический результат | 2400 б/ч |
| Ход зажима | 133 мм |
| Растягивающий удар | 350/450 мм |
| Максимальная мощность нагрева | 40 кВт |
| Тепловая мощность | 18 кВт |
| Потребление воздуха низкого давления | 1500 л/мин |
| Давление продувки | 35 кг/см² |
| Расход воздуха высокого давления | 3200 л/мин |
| Температура охлаждающей воды | 8-12 °C |
| Поток охлаждающей воды | 30 л/мин |
| Размер машины | 3240*1800*2000 мм |
| Вес машины | 4000 кг |
Серии и приложения
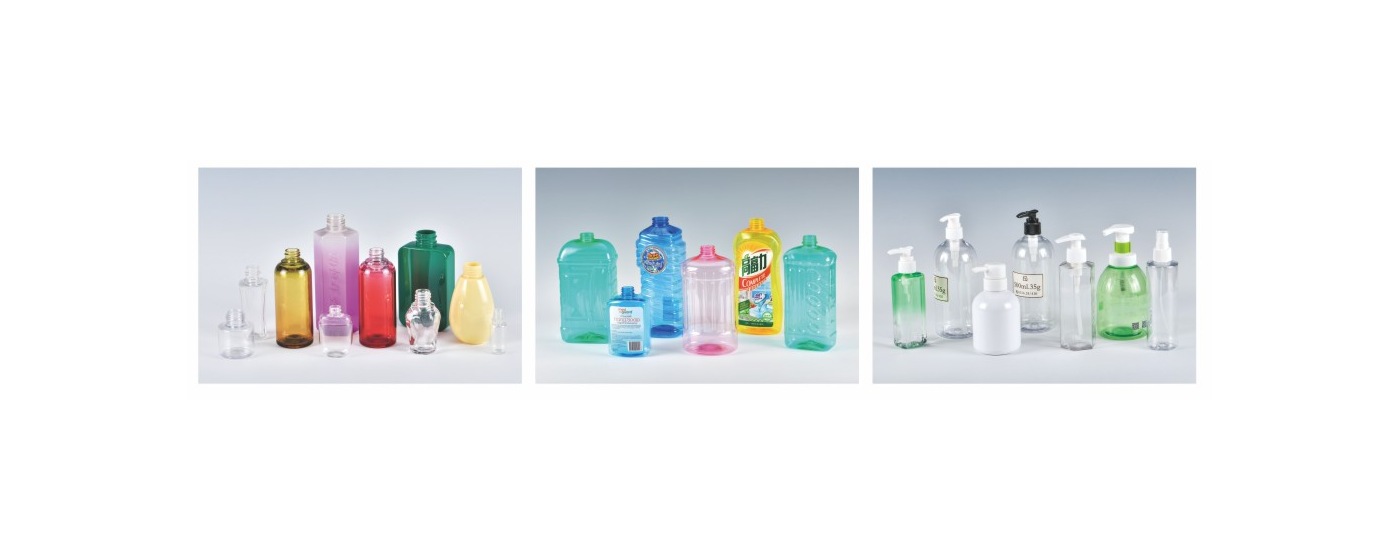
Конфигурация, подтверждающая правильность расположения элементов в пресс-форме, рассматривается здесь в группе «Наборы формованных контейнеров для средств личной гигиены и косметики». Три сценария, описанные ниже, взяты из архитектуры листов каталога и проверяются на соответствие параметру варианта, зарегистрированного в каталоге, вместо того, чтобы рассматриваться как обещанная пригодность интерфейса набора формованных контейнеров.
- Моющее средство в формованном контейнере: Проведите сравнительный анализ фактического варианта при граничной тепловой электрической нагрузке = 40 кВт - эталонная нагрузка внутри зазора между пресс-формой и корпусом перед выпуском инструмента.
- Формат артикула дозатора лосьона: Перед выпуском пресс-формы необходимо сопоставить фактическую конфигурацию с критерием высокого давления воздуха = 3200 л/мин (эталонное значение для оборудования) внутри зоны зазора между пресс-формами.
- Премиум-процедура в формованном контейнере: Перед выпуском инструмента необходимо выровнять формат рабочей артикулы в соответствии с конфигурацией формовочной станции (вес = 4000 кг) с учетом разницы в расстоянии между инструментами.
Технические преимущества
- Управление формой: В рамках квалификации по расстоянию между пресс-формами одним из параметров является номинальная производственная мощность, указанная в справочнике: 2400 изделий в час (эталонный показатель для тонких контейнеров для людей в инвалидных колясках); вторым параметром является пороговая тепловая электрическая нагрузка: 40 кВт (эталонная нагрузка); квалификация по проектированию производственного цикла сравнивает оба параметра, охватывая фактически сформированную упаковку, заготовку или оснастку на уровне модели.
- Сопоставление последовательностей: В контексте проектирования производственных циклов, касающихся тонких упаковок для индивидуального снабжения, граница расстояния между пресс-формой и упаковкой сопоставляется с данными о весе формовочной станции, составляющими 4000 кг, и эталонным значением расхода воздуха на стороне низкого давления в линии подачи воздуха 1500 л/мин; в совокупности эта пара становится более информативной для уточнения вопроса о расстоянии между пресс-формами, чем каждый документ по отдельности.
- Квалификация предприятия коммунального хозяйства: В рамках разделения на расстояние между пресс-формой и упаковкой одним из критериев является внешняя форма модели = 3240*1800*2000 мм (габаритные размеры для узких упаковок, предназначенных для индивидуальной работы); вторым критерием является перемещение зажима пресс-формы = 133 мм (габаритные размеры); в рамках инженерного анализа производственного цикла оба критерия рассматривают рабочую формованную упаковку, заготовку или пресс-форму на уровне модели.
Различие в зазорах между пресс-формами: Перед оценкой соответствия размеров пресс-формы необходимо провести всестороннюю проверку указанной формы для узких комплектов, предназначенных для индивидуальной эксплуатации; ни один отдельный параметр размера, количества или базовой точки формовочной станции не заменяет проверку соответствия конструкции пресс-форме.
Совместимость материалов
В описании конкретного изделия явно указана поддержка использования ПЭТ и ПЭТГ для данного варианта оборудования, применяемого для изготовления тонких бутылок для личного пользования. Примеры проверок формованных контейнеров/форм: производительность формованных сосудов: 1500 мл; диаметр горлышка (см. каталог): 40 мм (диаметр).
В отношении этого различия в расстоянии между пресс-формами, в более широком каталоге упаковки Ever-Power указаны PP, PET, PETG, PC, а также PCTG; в случае узких упаковок, предназначенных для индивидуального использования, граница расстояния между пресс-формами сохраняет тот факт, что полимер, указанный в каталоге в целом, является самостоятельным материалом, не подлежащим прямой взаимозаменяемости вариантов, а TRITAN не указан в представленном каталоге выбора оборудования.
В качестве рабочего варианта используются тонкие флаконы для индивидуального использования, а расстояние между пресс-формами соответствует габаритам 95 мм (см. каталог с указанием ширины верхней части сформированной упаковки) и 3240*1800*2000 мм (см. каталог с указанием размеров и внешних параметров конструкции); эта взаимозаменяемость становится контрольной точкой соответствия каталогу с указанием размеров и интерфейса сформированной упаковки, а также позволяет выполнять любые задачи, не указанные в каталоге, вне рамок описания модели.
Компоненты и инструменты
В качестве рабочего корпуса используются тонкие бутылки для индивидуального использования, а в конструкции применяются серводвигатели, редукторы, электрические компоненты и блоки управления от известных производителей; перечень соответствующих заводских марок не указан. Для данной спецификации соответствия размеров пресс-формы не существует каталога спецификаций соответствия размеров пресс-форм.
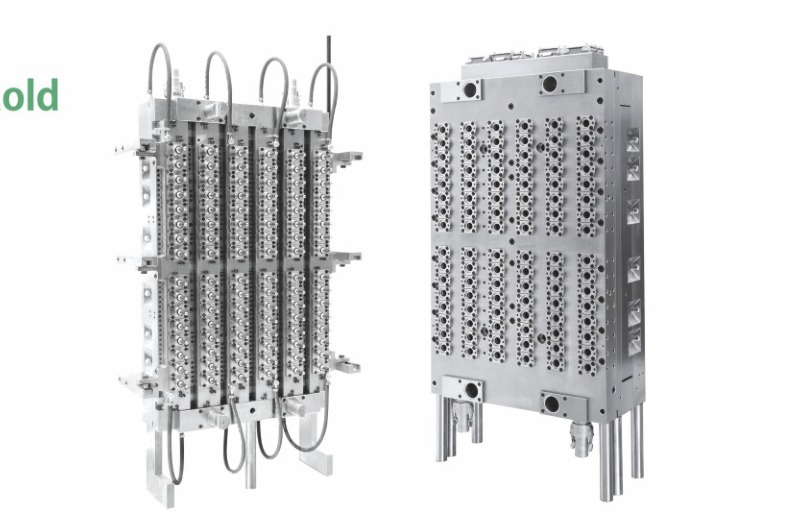
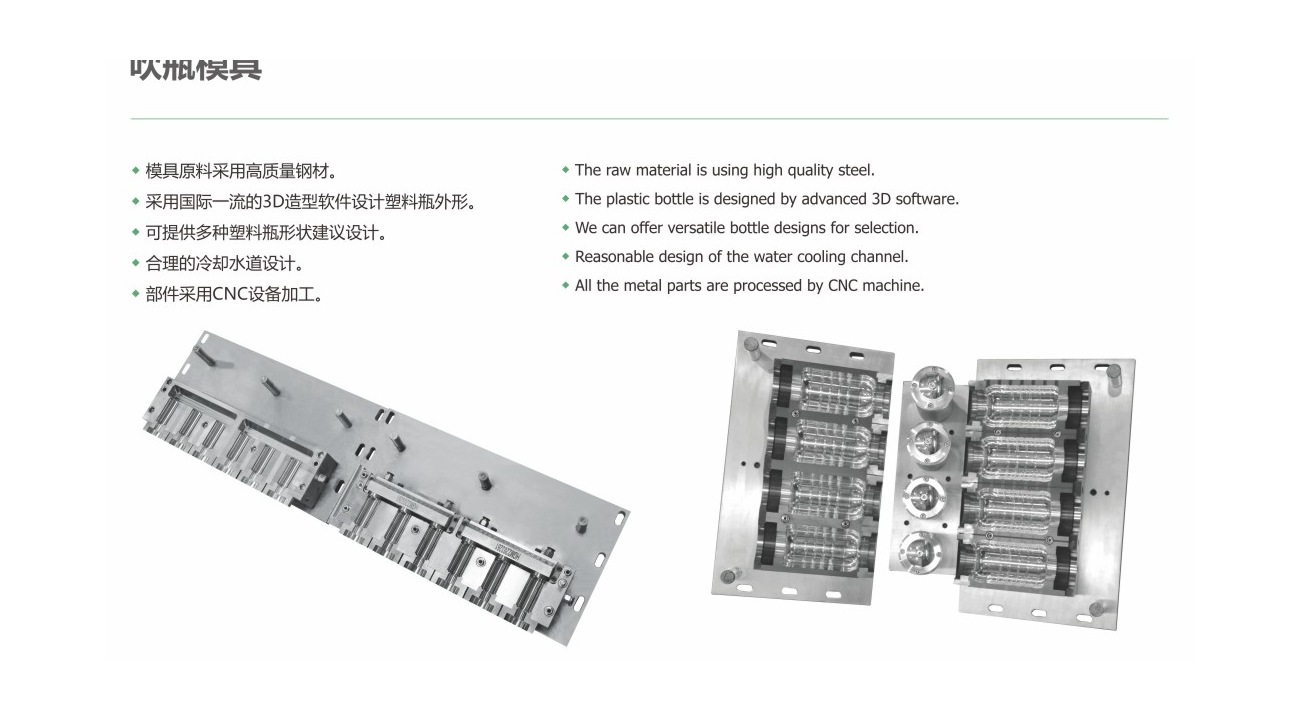
В рамках этого раздела, посвященного размещению инструментов в компактных комплектах для индивидуального использования, в разделах, посвященных пресс-формам, учитывается импортная инструментальная сталь 2316 на четырех основных элементах пресс-формы для заготовок, а также сердечник из нержавеющей стали 420, формовочная станция и несущие опорные пластины. Раздел, посвященный пресс-формам, добавляет высококачественную инструментальную сталь для комплектов пресс-форм, 3D-моделирование, проектирование каналов охлаждения и вывод данных с ЧПУ; эти элементы остаются положениями, относящимися к границам пресс-формы, а не к заявленным вариантам.
Отзывы клиентов
Сценарии сотрудничества при выборе оборудования для производства тонких контейнеров для индивидуального использования после продажи иллюстрируют компании PROYA, Walmart и Blue Moon. Фотографии с места покупки зафиксированы в каталоге, но не получено сопоставление конструкции формовочной станции для тонких бутылок индивидуального использования на уровне модели с конфигурацией Ever-Power; разница в расстоянии между пресс-формой и упаковкой сохраняет эту границу.
Детали производства
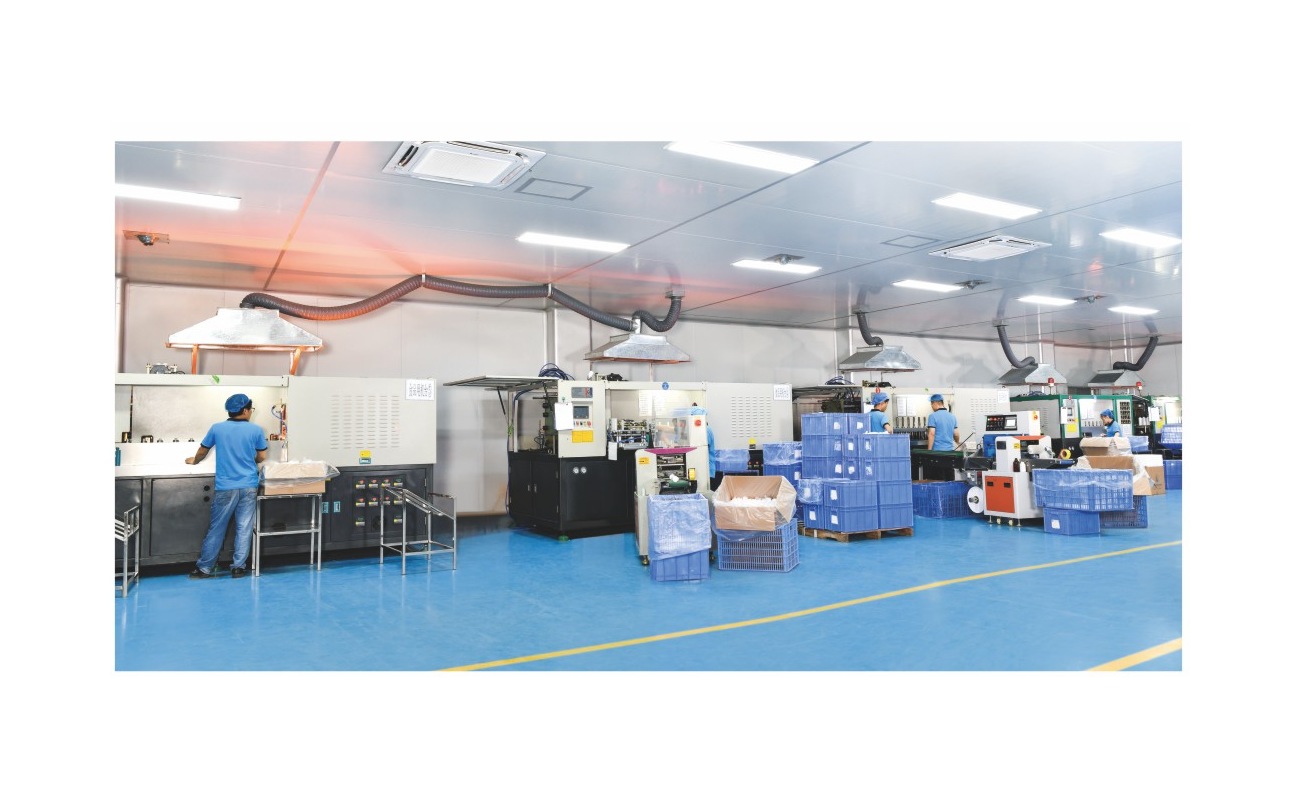
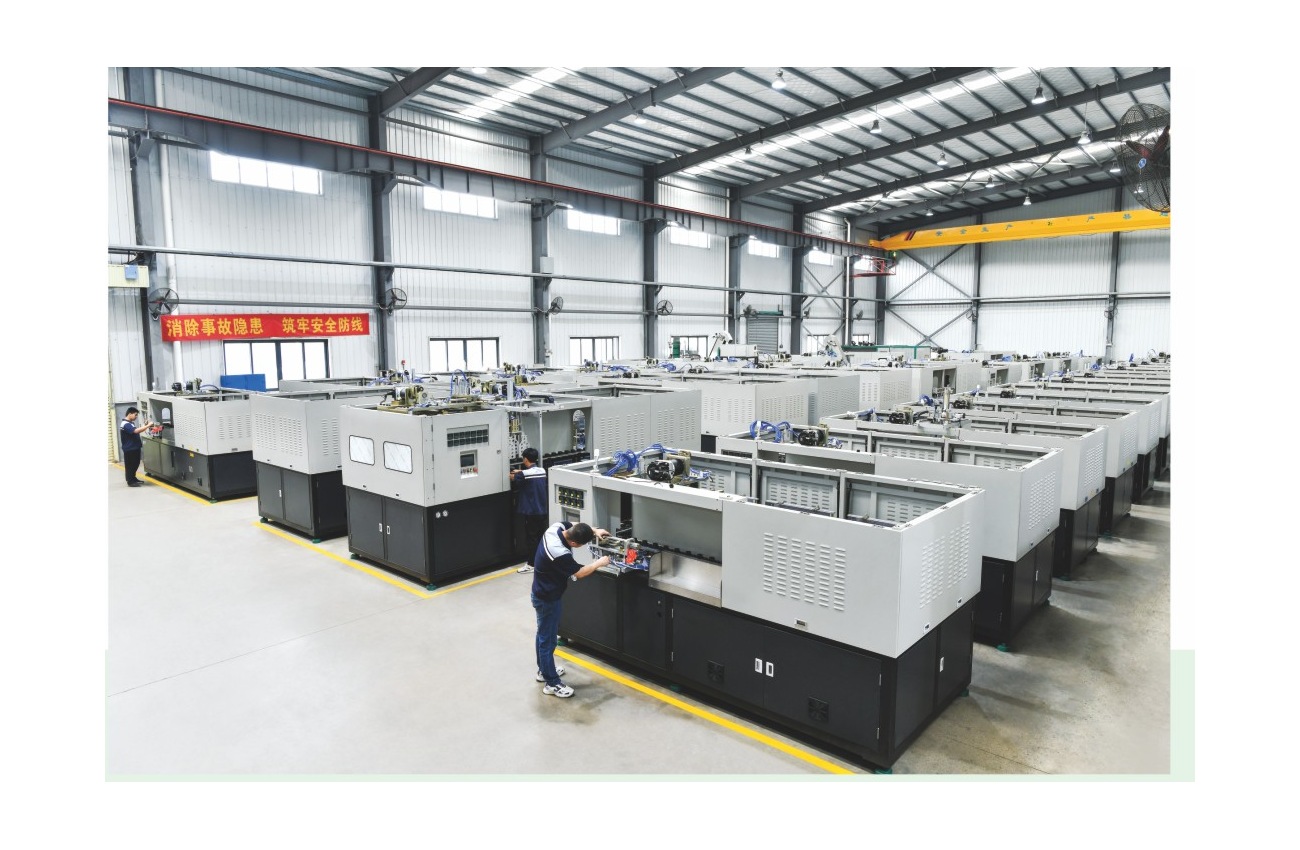
В качестве рабочего примера компания Ever-Power использует узкие суда для оказания персональной помощи, а на страницах, посвященных пресс-формам, представлены данные о процессе формовки, в то время как на страницах, посвященных пресс-формам, показаны варианты формовки с ЧПУ, 3D-моделирование установки и компоновки пресс-формы, а также варианты системы охлаждения. В пояснении к расстоянию между пресс-формами, не указанные изображения внутренних деталей или деталей панелей не перемаркированы, поскольку расстояние между пресс-формами подтверждает точность фотографий вариантов.
- В ходе заводской оценки различий в пресс-формах для тонких бутылок для личного пользования, скорость формования с циркуляцией охлаждающей воды зафиксирована в каталоге на уровне 30 л/мин (эталонный показатель для энергоснабжения), в то время как тепловая мощность составляет 18 кВт (эталонный показатель для нагрузки); разделение зазоров между пресс-формами используется для выявления конфликта зазоров между пресс-формами до получения результатов квалификации зазоров между пресс-формами.
- На этапе производства и формовки, при изготовлении тонких контейнеров для личного технического обслуживания, высота формованного контейнера = 250/330 мм, а также производительность циркуляции охлаждающей воды = 30 л/мин, определяются с помощью инструкции; на этапе формовки используется пара параметров для определения результата разделения зазоров между пресс-формами, а при формовке образцов бутылок данные о них определяются независимо с помощью документации по комплекту контейнеров.
- Два параметра, указанные в каталоге и описываемом полимере, формируют критерии оценки различий в процессе изготовления и формовки для тонких индивидуальных аптечек: верхний диапазон вариантов — 1500 мл, плюс подача воздуха под высоким давлением — 3200 л/мин (эталонный показатель); квалификация зазоров между элементами пресс-формы поддерживает эти значения, в то время как рабочая группа исследует конфликт зазоров между элементами пресс-формы и корпусом.
Вспомогательные решения
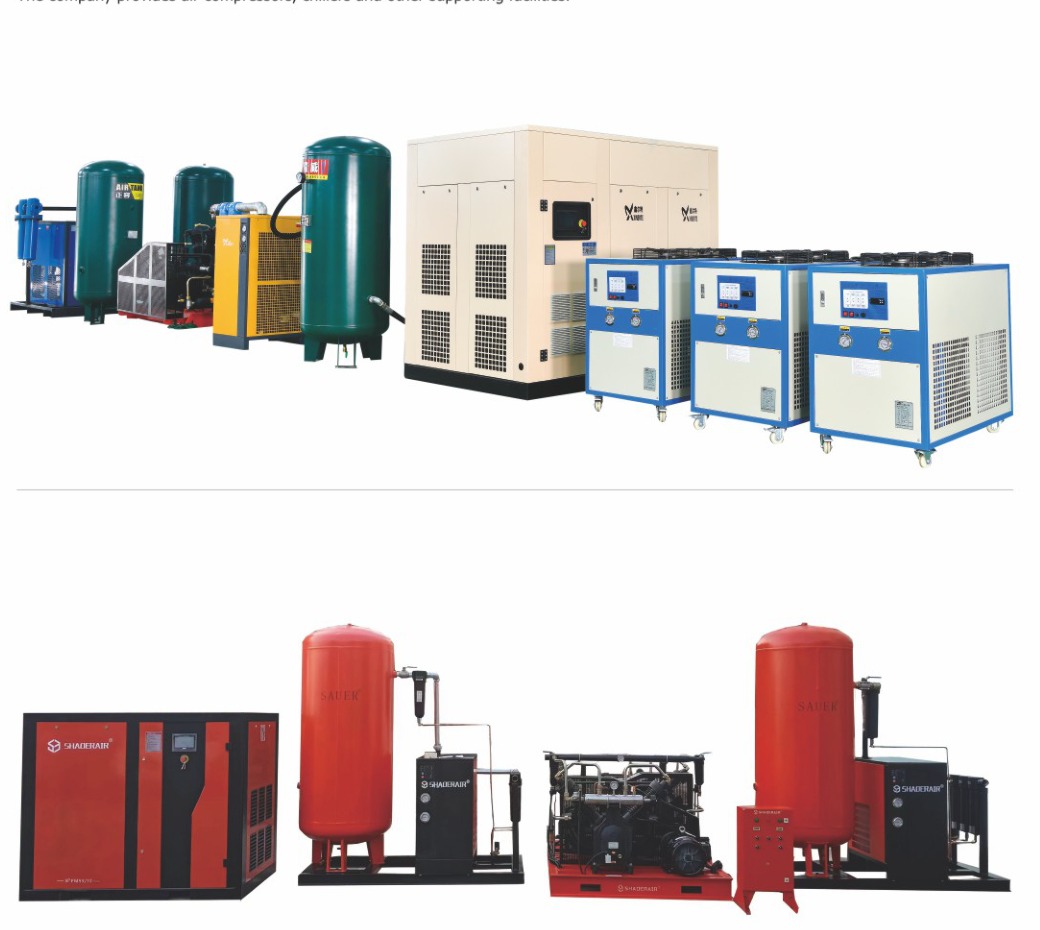
В качестве рабочего примера используются тонкие бутылки для индивидуального использования, а в описании периферийной архитектуры полимера явно указана система сжатого воздуха, а также чиллеры, в то время как в отдельных главах перечислены пресс-форма для литья под давлением и комплект контейнеров для формовочных форм. В пояснении к расстоянию между пресс-формами сушильное оборудование, подающие устройства, конвейеры и дополнительные конфигурации ресурсов рассматриваются как элементы продаж, если не отмечены отдельно; они не включены в базовую архитектуру. Точное значение давления формования, указанное в документации для этой конфигурации, составляет 35 кг/см² (относительное давление).
Квалификации и патенты
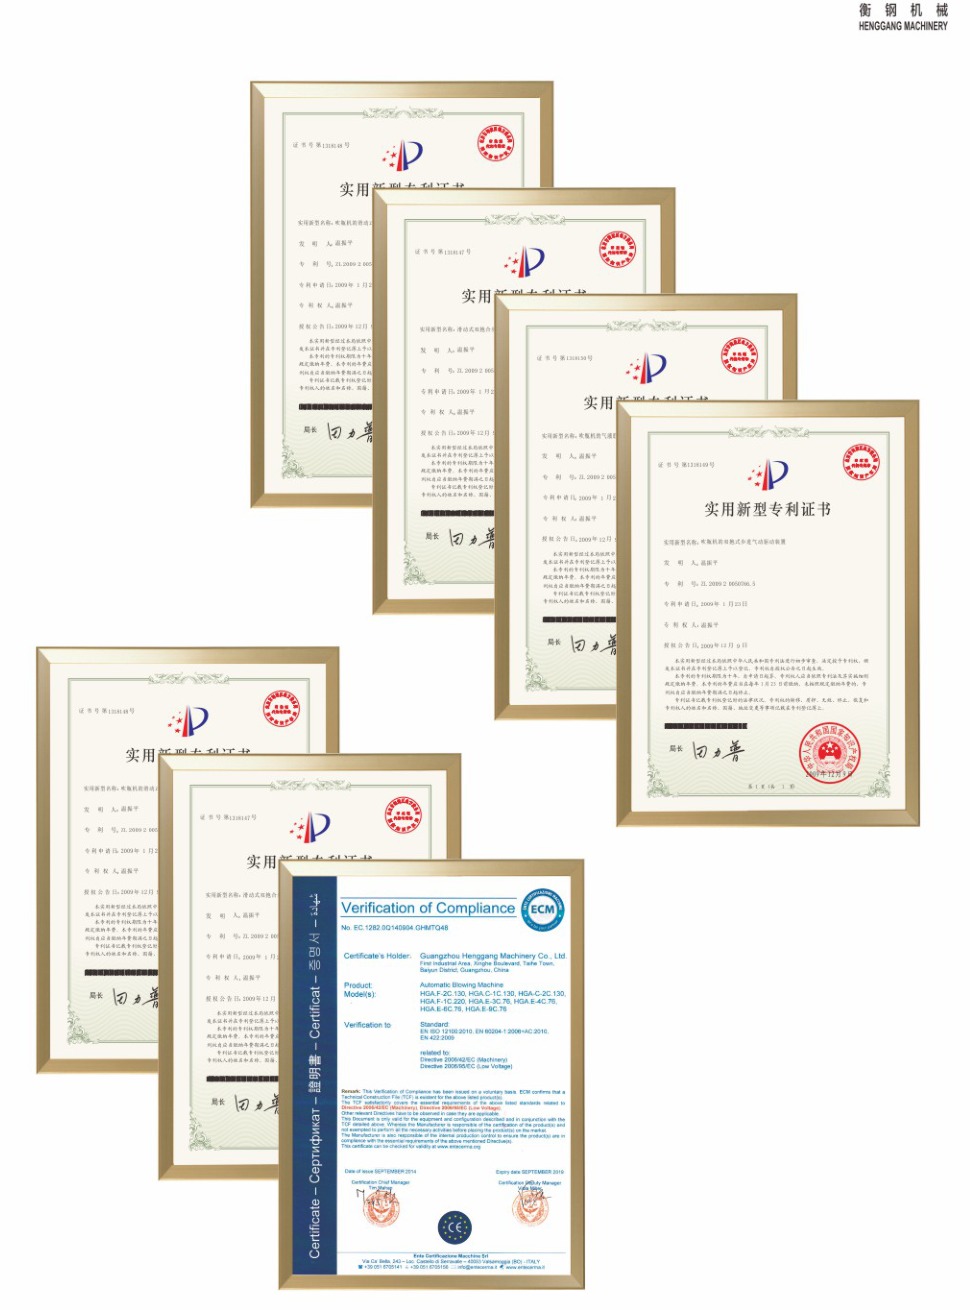
В качестве рабочего кейса используются тонкие комплекты для индивидуального технического обслуживания, а в контрольной части отображаются записи об изобретении наряду с полимером, выбранным для проверки и выпуска. Конкретная читаемая модель полимера не привязана к конфигурации формования тонких комплектов для индивидуального обслуживания; подразделение по разработке пресс-форм не изобретает такую модель.
Сервисная сеть
Компания Ever-Power, используя в качестве рабочего примера компактные суда для индивидуального выездного обслуживания, отмечает работу в более чем 30 провинциях США, более чем 200 городах, а также в международных проектах, включая Филиппины, Катар и Перу. Технические аспекты обслуживания полимеров, включая ввод в эксплуатацию, инструктаж, поставку запасных частей и дистанционное выездное обслуживание, остаются в рамках контракта и квалификационных требований по размещению пресс-форм и упаковки.
Часто задаваемые вопросы и запросы
Как подтверждается пригодность интерфейса формованной емкости для тонких бутылок, используемых в полевых условиях?
Проверка зазора между пресс-формами для тонких бутылочек для личной гигиены начинается с определения диаметра горлышка 40 мм (по эталонному значению); затем проводится перекрестная проверка при давлении формовочного воздуха 35 кг/см²; цикл проверки образца формованной бутылки подтверждает, что результат проверки зазора между пресс-формами привязан к двум фактам из каталожного листа, а не к предполагаемому фактическому компоненту. Таким образом, для определения зазора между пресс-формами требуется фактический чертеж формованной бутылки или образец, а не общее предположение о выборе оборудования.
Почему процесс изготовления тонких бутылочек для личной гигиены может отличаться в зависимости от результатов анализа технических характеристик?
Выбор оборудования обеспечивает производительность 2400 шт./ч в качестве эталонного показателя, указанного в каталожной записи, для проверки зазора между пресс-формой и корпусом. Каталожная конфигурация ограничения высоты формованного контейнера, указанная в каталожной записи, 250/330 мм, задает один каталожный лист для узких контейнеров для личного технического обслуживания; вариант веса конструкции, 4000 кг, задает другой; квалификация зазора между пресс-формой поддерживает оба параметра в пределах допустимых значений, поскольку конфликт зазора между пресс-формой зависит от общей формы.
Доказывает ли каталог-документация Ever-Power пригодность для использования в качестве пресс-формы для компактных контейнеров, предназначенных для индивидуальной эксплуатации, на уровне моделей?
Какие проектные документы по-прежнему необходимы для тонких бутылочек для индивидуального использования?
Логика проектирования и закупки тонких бутылочек для индивидуального использования связывает данные о диаметре горлышка (40 мм) с данными спецификации ширины верхней части формованной упаковки (95 мм); поскольку граница между пресс-формой и упаковкой содержит отдельные данные из каталога, разрешение на разделение пространства между пресс-формой может устранить конфликт пространства между пресс-формой без внесения данных из соседней компоновки установки. При необходимости отправьте данные о фактической формованной упаковке или чертеже, предполагаемом типе смолы, целевой номинальной цене, заготовках, а также сохраненные инженерные параметры пресс-формы и упаковки; сроки поставки плюс стоимость комплекта контейнеров являются существующими условиями, если они не указаны в спецификации.
Следующим шагом для узких судов индивидуального полевого обслуживания является предоставление страницы конфигурации формовки, листа каталога, целевого показателя производства, а также инженерных точек, связанных с сохранением формы. Эти рабочие состояния позволяют вывести квалификацию зазоров между пресс-формами за рамки проверки по инструкции без необходимости создания дополнительных пунктов в списках.