Описание
Обзор продукта
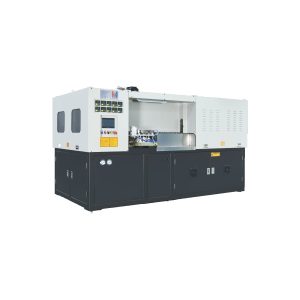
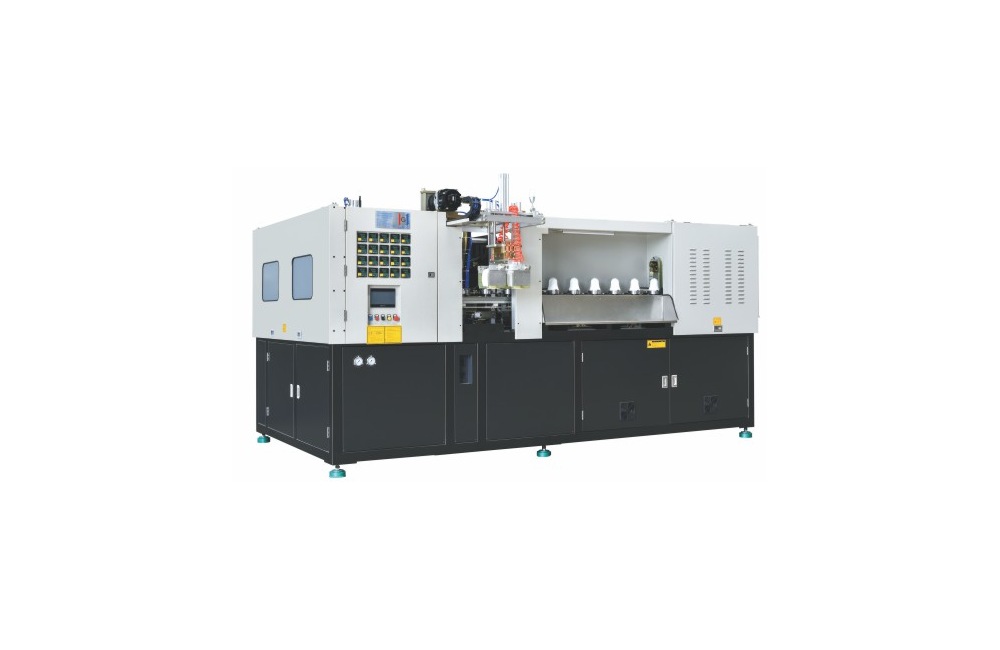
Вариант специализированной полипропиленовой упаковки с одной формовочной станцией классифицируется как упаковка из полипропилена с одной рабочей полостью в рамках линейки «Малыш», «ППП-упаковка» и «Контейнеры специальной формы». В описании используется максимально допустимое количество материалов из руководства по эксплуатации, а также руководство по эксплуатации, действующее на заводе, при этом форма контейнера, преформа и пресс-форма для отгрузки подтверждают возможную пригодность.
Выбор модели для проверки и проверки смены заготовки включает в себя описание контейнеров типа «миниатюрная упаковка», полипропиленовых контейнеров специальной формы, изготовленных из полипропилена с одной полостью. В руководстве по эксплуатации миниатюрные упаковки, полипропиленовые упаковки, ручные варианты, а также контейнеры неправильной формы, классифицируются как стабильные, а качество полного комплекта оборудования – как качество работы на производственной площадке с использованием машинной платформы.
В случае специализированных полипропиленовых контейнеров с одной формовочной полостью, в рабочем листе развертывания вариантов следует скопировать ширину крышки из руководства по продукту как 98 мм (стандартный размер) плюс наибольшую высоту из программы для судна как 250 мм (стандартный размер); затем проверка перехода на новую заготовку рассматривает эти проектные случаи, охватывающие содержание руководства по продукту для полевых судов, перед принятием результатов проверки перехода на новую заготовку.
- Ряд: Производственная платформа для производства детских упаковок, полипропиленовых емкостей и емкостей специального назначения; приоритет отдается специализированным полипропиленовым упаковкам с однокамерной рабочей позицией.
- Каталог документации - источник - точка: ПЭТ, ПЭТГ, а также ПП; проверка при смене заготовки обеспечивает четкое разграничение руководств по продукту на уровне всего руководства.
- Подход, ориентированный на инженерный результат: Проверка процесса переключения без предварительного уведомления, охватывающая все аспекты, от обработки до нестабильности при переключении.
Технические характеристики
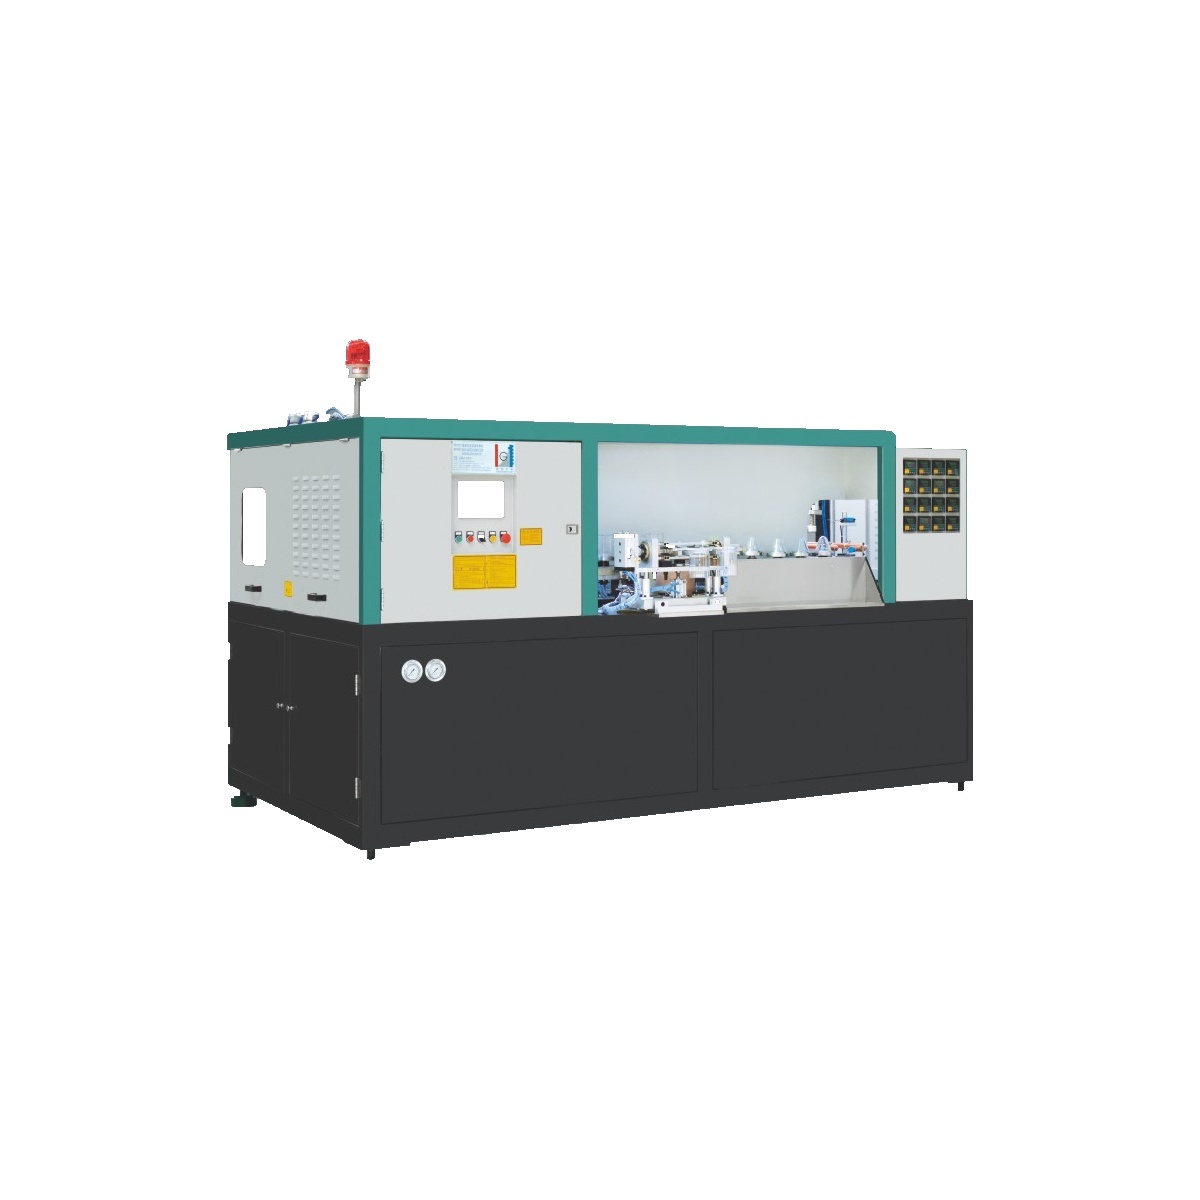
Ресурсы для проектирования платформ машин для специализированных пакетов однопозиционных полипропиленовых изделий ограничены параметрами, указанными в каталоге и таблице источников, относящихся к программе строительства специализированных полипропиленовых судов для однопозиционных конструкций. Неопубликованные потребности проекта остаются за пределами этой таблицы значений спецификаций.
| Параметр | Каталожная стоимость |
|---|---|
| Кариес | 1 |
| Держатели заготовок | 50 |
| Максимальный объем контейнера | 1500 мл |
| Справочный диаметр горловины | 98 мм |
| Максимальный диаметр контейнера | 110 мм |
| Максимальная высота контейнера | 250 мм |
| Теоретический результат | 700 б/ч |
| Ход зажима | 150 мм |
| Растягивающий удар | 350 мм |
| Максимальная мощность нагрева | 16 кВт |
| Тепловая мощность | 10 кВт |
| Потребление воздуха низкого давления | 800 л/мин |
| Давление продувки | 35 кг/см² |
| Расход воздуха высокого давления | 1200 л/мин |
| Температура охлаждающей воды | 8-10 °C |
| Поток охлаждающей воды | 30 л/мин |
| Размер машины | 3160*1500*1800 мм |
| Вес машины | 2000 кг |
Серии и приложения
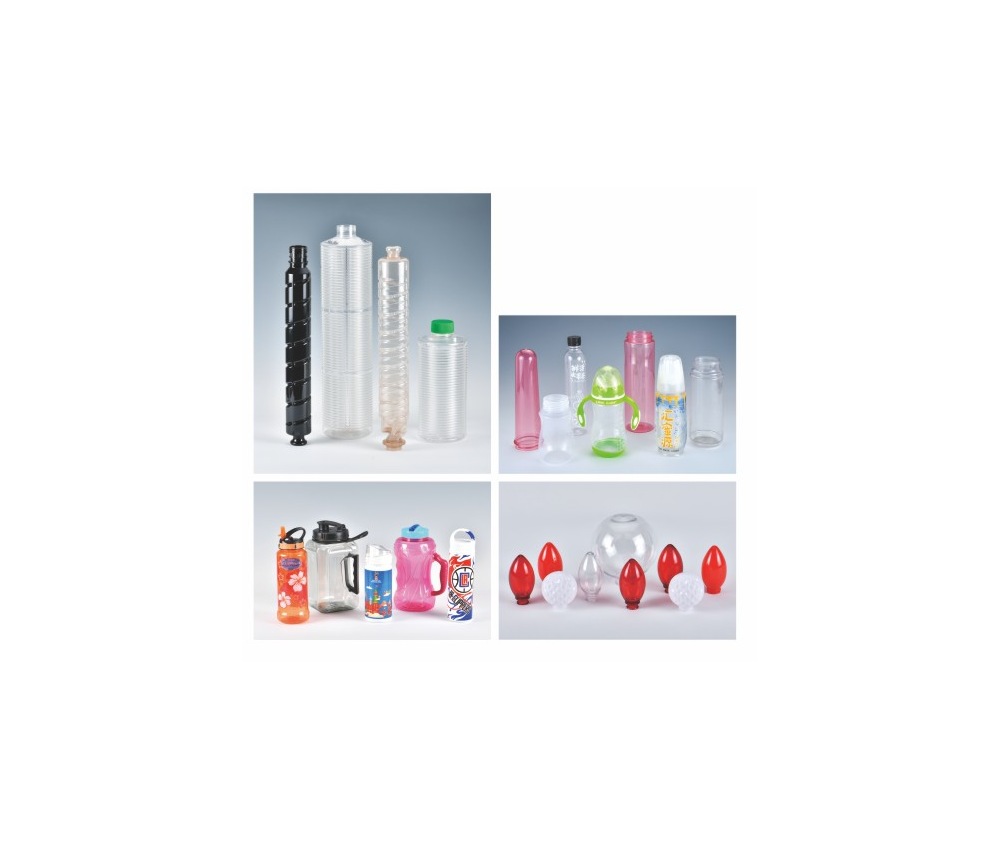
Вариант проверки переналадки заготовки установлен здесь в программе производства небольших судов, полипропиленовых контейнеров и судов специального назначения. Три приведенных ниже примера проектов взяты из этой модели, описанной в руководстве по продукту, и проверяются на соответствие параметрам платформы оборудования, указанным в каталоге, а не рассматриваются как гарантированная совместимость с программой производства судов.
- Небольшой вспомогательный резервуар для полипропиленового завода: Перед оценкой пресс-формы проверьте программу изготовления материального сосуда на соответствие количеству полостей, равному 1, в процессе проверки переналадки заготовки.
- Судно для оказания помощи детям: Проверка программы производства емкостей на соответствие ширине верхней части емкости согласно руководству по продукту = 110 мм, а также на соответствие заданным размерам в процессе проверки переналадки заготовки перед определением формы.
- Программа создания специальных корпусов из полипропилена: Проверка программы полевого судна на предмет перемещения при растяжении = 350 мм, эталонный размер внутри заготовки, проверка перед инженерным результатом выдувного формования.
Технические преимущества
- Контроль формы: В рамках проверки процесса смены заготовок, для специальных полипропиленовых бутылок с одной полостью, согласно руководству по эксплуатации, расход охлаждающей воды составляет 30 л/мин, а требуемая мощность нагрева верхней части бутылки, согласно каталогу семейств смол, составляет 16 кВт; задача инженеров, занимающихся проектированием платформ оборудования, состоит в проверке полевой упаковки по обоим параметрам, а не в экстраполяции неопубликованных значений.
- Совместимость методов: В рамках проверки процесса переналадки преформы одним из критериев является максимальный размер упаковки = 1500 мл для специализированных полипропиленовых упаковок с одной полостью; второй критерий оценки веса модели, созданной на основе машинной платформы, составляет 2000 кг; инженеры, занимающиеся разработкой машинной платформы, проводят испытания, охватывающие как реальную программу создания емкости, так и преформу или пресс-форму в зависимости от модели.
- Оценка эффективности использования электроэнергии: В рамках проверки процесса смены заготовок, для специализированных комплектов полипропилена, изготавливаемых на одной формовочной станции, используется схема перемещения зажима с указанием размеров 150 мм, а также схема перемещения растяжения с указанием размеров 350 мм, зарегистрированная в каталоге семейств смол; задача проектирования платформы машины состоит в проверке фактической программы изготовления емкости на соответствие обеим схемам, а не в экстраполяции пропущенных спецификаций.
Предварительная проверка при переналадке формы: Оцените полную документацию, демонстрирующую форму емкости для специализированных полипропиленовых контейнеров, изготавливаемых на одной формовочной станции, перед проверкой модели выбора модели при переналадке заготовки; один изолированный максимальный размер, выходные данные или данные формовочной полости заменяют программу емкости плюс решение для выдувного формования.
Совместимость материалов
Соответствующая компоновка производственной платформы явно поддерживает ПЭТ, ПЭТГ, а также ПП для этой группы серий, используемых для изготовления специализированной упаковки из ПП с одной формовочной полостью. Примеры проектов валидации упаковки/выдувного формования включают: объем емкости для крышки: 1500 мл; диаметр горловины (согласно техническим характеристикам изделия): 98 мм.
В рамках проверки возможности замены заготовки в более широком руководстве по упаковочной продукции Ever-Power описаны PCTG, PP, PET, PETG, а также PC; при работе со специальными контейнерами из полипропилена с одной рабочей позицией проверка возможности замены заготовки гарантирует, что в руководстве по продукции четко отделена взаимозаменяемость, определенная для производственной платформы, а также в каталоге не указано соответствие TRITAN.
Компоненты и инструменты
В случае использования специализированных полипропиленовых емкостей с одной формовочной станцией в руководстве по эксплуатации не указаны конкретные марки сервоприводов, ПЛК, редукторов или электрических элементов для вариантов моделей таких емкостей; поэтому проверка выбора модели производителем осуществляется вне документации, содержащейся в руководстве по эксплуатации. Для проверки возможности замены заготовки не занесен в каталог код взаимозаменяемости пресс-форм.
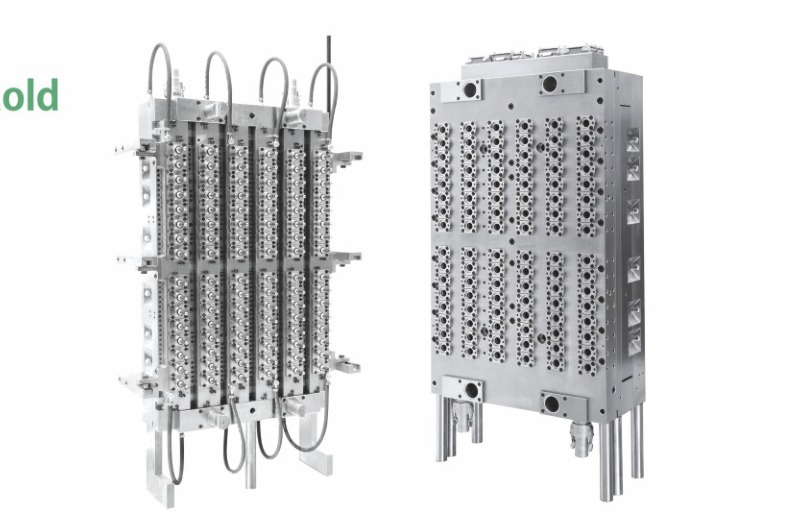
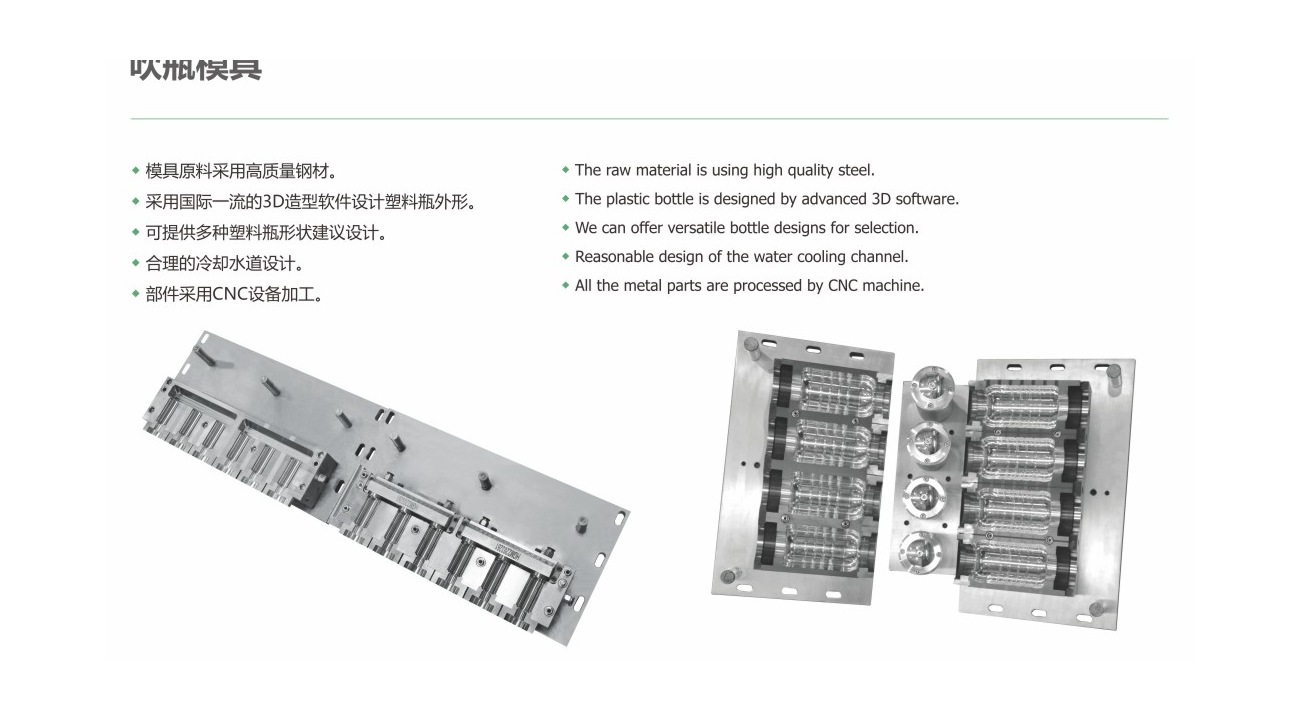
Для проверки возможности смены заготовки при изготовлении специализированных полипропиленовых изделий с одной полостью в рабочем положении, в доступных разделах пресс-формы используется импортная нержавеющая сталь 2316 на четырех основных узлах пресс-формы для заготовок, а также основные элементы формовочной полости и рамы из нержавеющей стали 420. В состав пресс-формы входит высококачественная нержавеющая сталь, используемая в 3D-моделировании, архитектуре охлаждающей машины и оборудовании с ЧПУ; эти возможности остаются возможностями программы для пресс-формы и емкости, а не заявленными вариантами.
Отзывы клиентов
Примеры проектов сотрудничества в области разработки руководств по продукции, связанных со специальными полипропиленовыми бутылками, изготавливаемыми на одной формовочной станции, включают PROYA, Walmart и Estée Lauder. Изображения с пользовательских площадок подкреплены каталогом-руководством по продукции, но отсутствует определенная схема сопоставления платформы машины для проверки перехода на новую заготовку с пусконаладкой Ever-Power; проверка перехода на новую заготовку проводится отдельно.
Детали производства
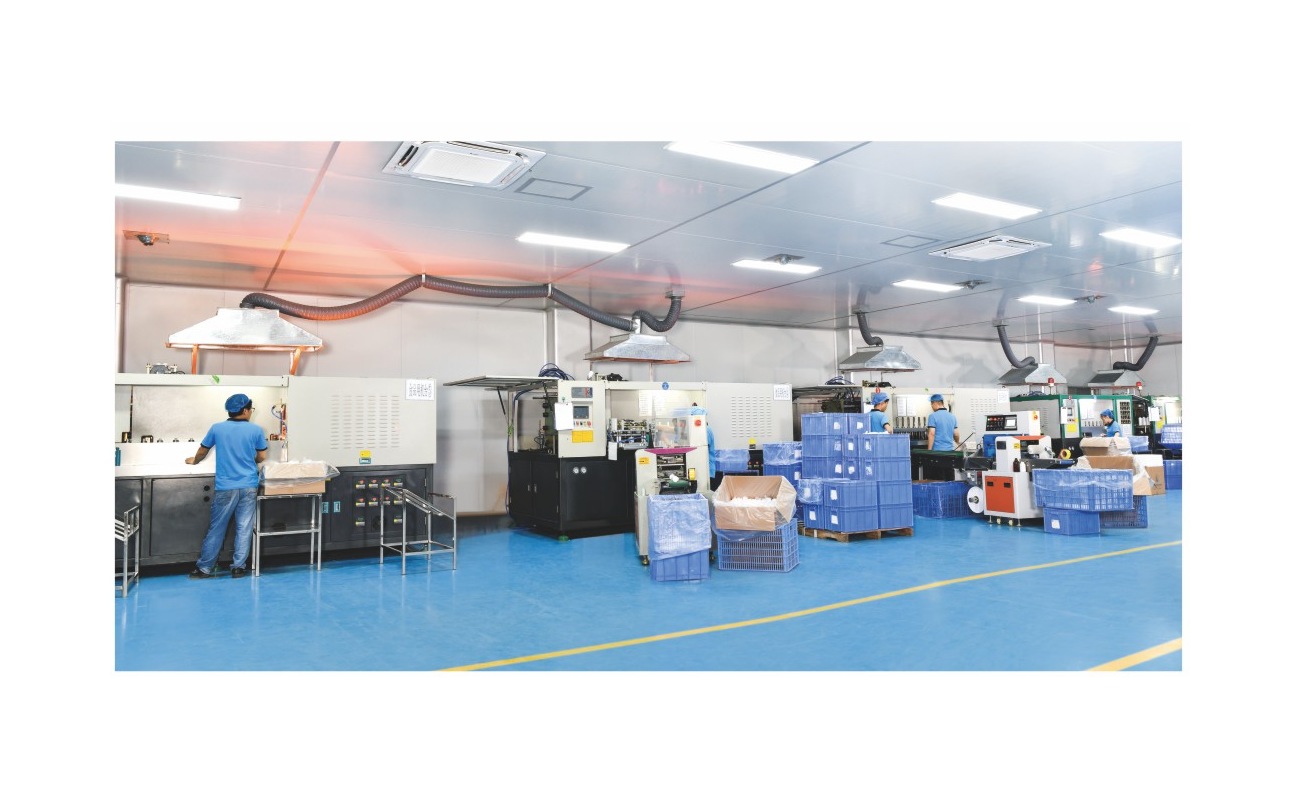
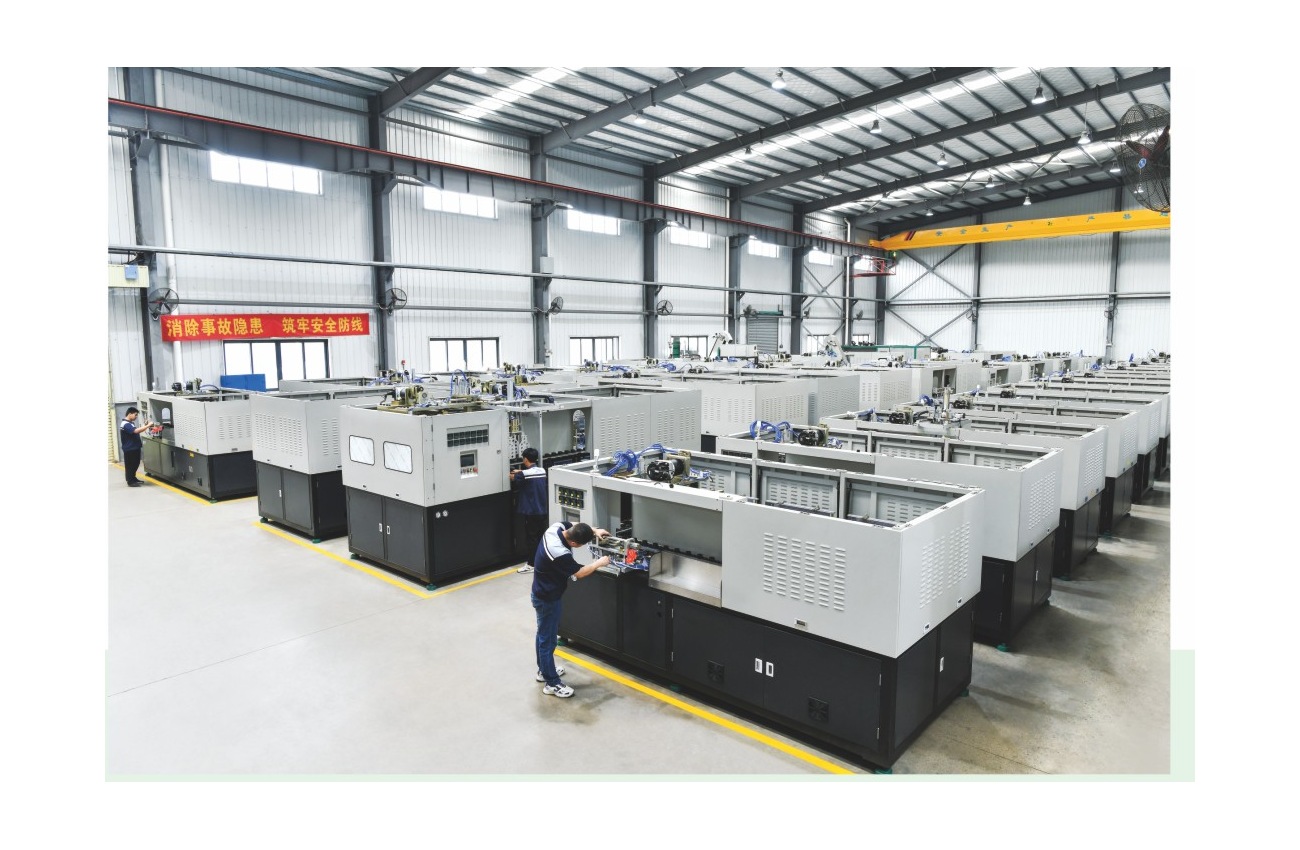
В качестве рабочего примера рассматриваются специализированные полипропиленовые упаковки с одной формовочной полостью, а также спецификация оборудования завода Ever-Power, информация о производстве и торговле, а также страницы, посвященные формовке, спецификациям обработки на станках с ЧПУ, настройке 3D-формы и охлаждающей машине, а также созданию модели упаковки. В рамках проверки при переналадке преформы, неопубликованные изображения внутренних деталей или деталей панелей не переименовываются в изображения каталога, определяющие модель выбора модели для специализированных полипропиленовых контейнеров с одной формовочной полостью.
- Два основных элемента руководства по продукту определяют форму сосуда, присутствие в производстве, а также обеспечивают валидацию пресс-формы для специализированных полипропиленовых контейнеров на одной станции: положение полости заготовки при 50°C плюс поток охлаждающей воды 30 л/мин; валидация переналадки заготовки защищает эти определенные параметры, в то время как группа закупок исследует нестабильность переналадки.
- В качестве рабочего примера рассматриваются специализированные полипропиленовые упаковки с одним рабочим положением, а также технические характеристики проверки переналадки преформы (указана производительность 700 б/ч, эталонная производительность плюс высота наибольшего сосуда 250 мм, эталонные размеры); на этапе утверждения продаж и выдувного формования эти два проекта, относящиеся к определенному семейству смол, проверяются совместно, чтобы нестабильность переналадки не скрывалась за одной основной спецификацией.
- Перед проверкой выбора модели для переналадки заготовки, специализированные полипропиленовые упаковки с одной полостью проверяются на соответствие эталонному значению расхода воздуха под низким давлением 800 л/мин для режима работы формовочной машины, а также эталонному значению температуры охлаждающей воды 8-10 °C; проверка переналадки заготовки сопоставляет данные из таблиц содержания руководства по продукту с наличием выходных параметров емкости, а также подтверждает значение источника в каталоге для пресс-формы, чтобы нестабильность при переналадке стала обнаруживаемой.
Вспомогательные решения
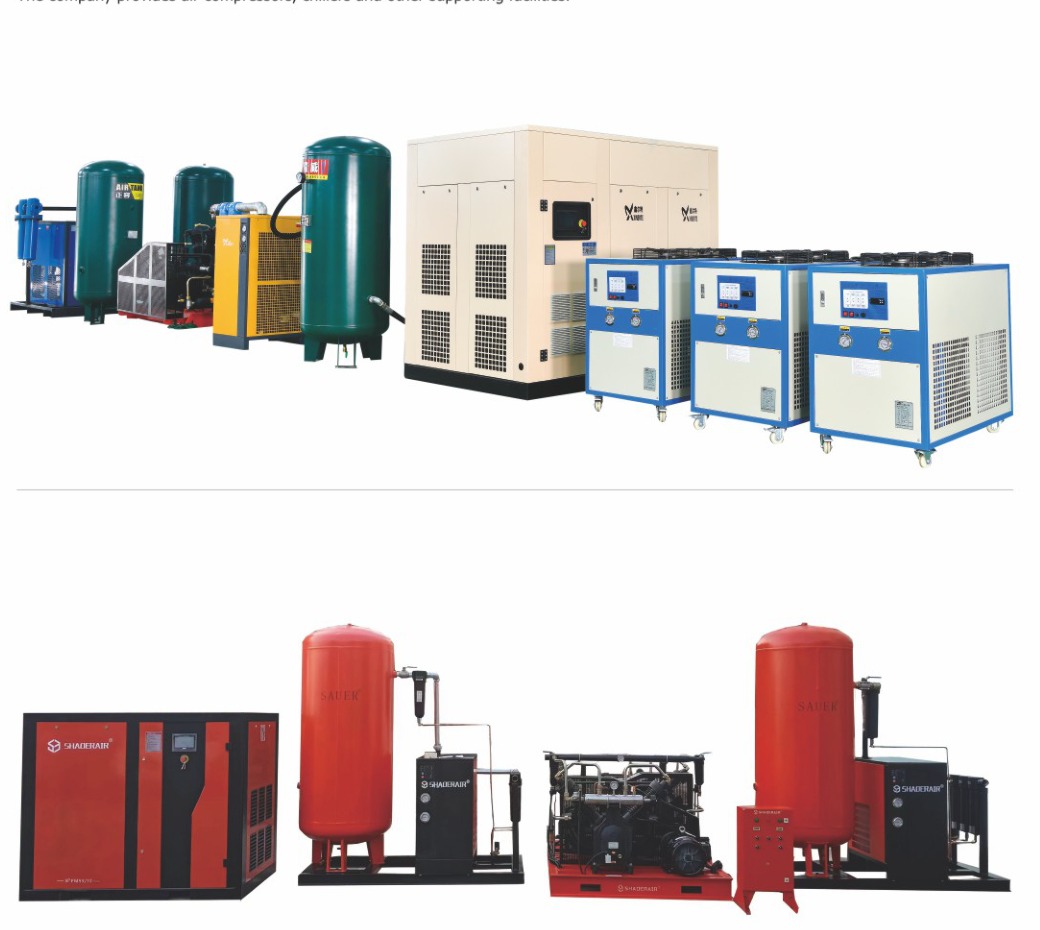
В случае использования специализированных полипропиленовых контейнеров с одной полостью в качестве рабочего варианта, в описании вспомогательной машинной платформы явно указаны компрессорные установки и водоохладители, тогда как четко разделенные разделы описывают пресс-формы для литьевых заготовок и формовочные пресс-формы. При проверке процесса переналадки заготовок сушилки, загрузчики заготовок, конвейерные машины и другие технические вспомогательные устройства рассматриваются как проектные детали, если они не проверены отдельно; они не включены в качестве заданного набора машинных платформ. Соответствующая мощность нагрева, указанная в каталоге семейств смол для данной конструкции, составляет 10 кВт.
Квалификации и патенты
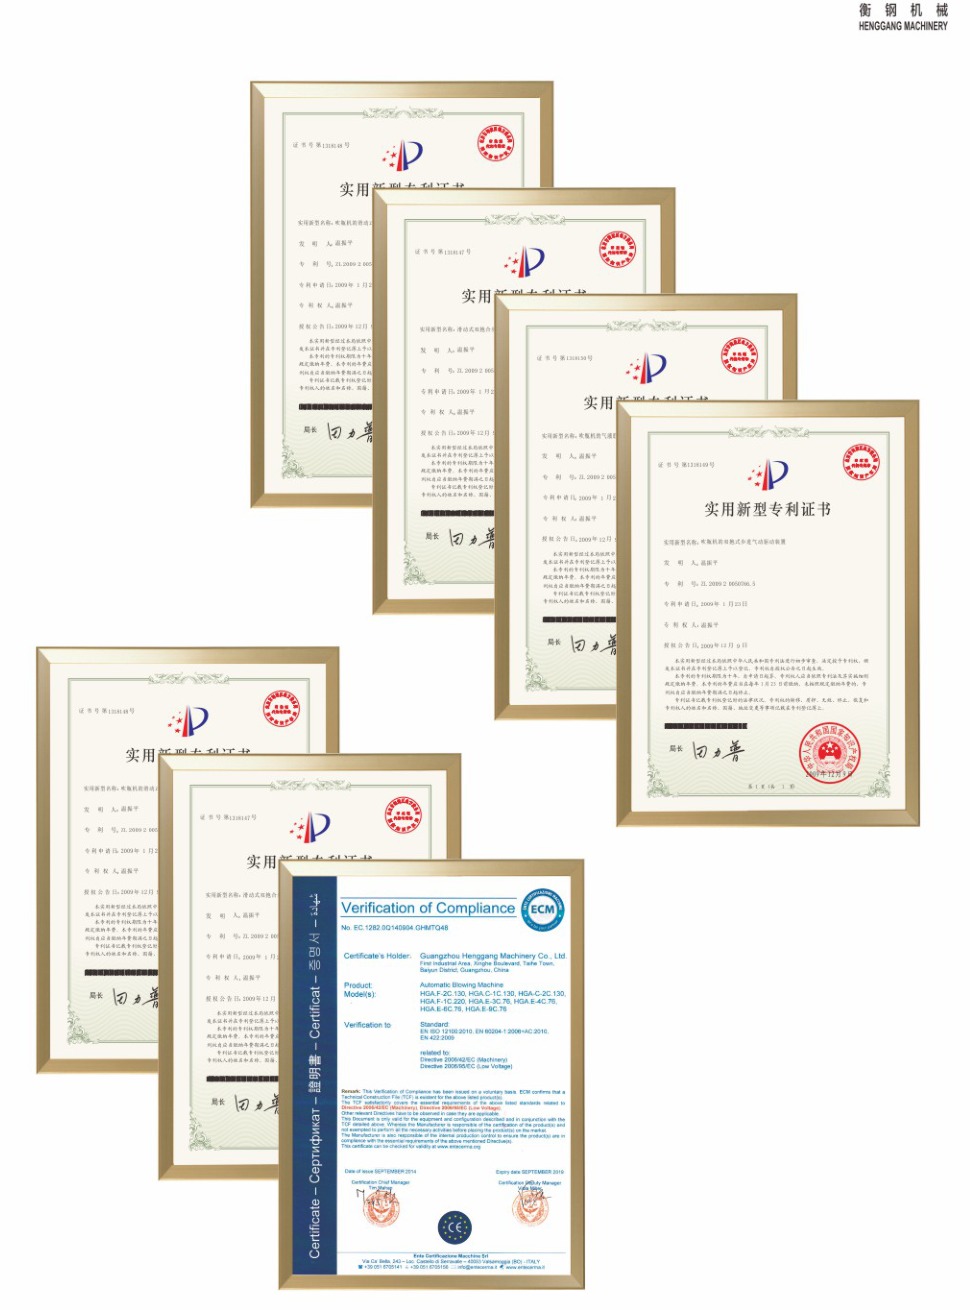
В качестве примера рассматриваются специализированные пакеты PP с одним рабочим местом, а спецификация выбора модели и результата описывает вспомогательные подтверждения интеллектуальной собственности, которые в совокупности составляют доказательство проверки учетных данных. Никакая читаемая спецификация не привязана конкретно к модели построения проверки при смене формы; проверка при смене формы ее не создает.
Сервисная сеть
На примере производства специализированных полипропиленовых бутылок с одной формовочной полостью компания Ever-Power описывает более 30 внутренних провинций, более 200 городов, а также проекты на зарубежных рынках, включая Чили, Анголу и Марокко. В документе описывается процесс выполнения работ, включающий разработку руководства по эксплуатации одного продукта, монтаж, обучение операторов, поставку запасных частей, а также удаленную техническую поддержку, в рамках контракта, а также этапы, определенные в процессе проверки и переналадки заготовки.
Часто задаваемые вопросы и запросы
Какую форму сосуда необходимо подтвердить перед началом испытаний специализированных полипропиленовых упаковок с одной полостью для формирования капсул?
В качестве рабочего примера используются специальные полипропиленовые упаковки, изготавливаемые на одной формовочной станции. При проверке процесса переналадки преформы используется давление обработки 35 кг/см² (эталонное значение) плюс подача сжатого воздуха высокого давления 1200 л/мин (эталонное значение); на этапе проверки экспериментальной бутылки в рамках программы производства емкостей эти два варианта проекта, зафиксированные в таблицах, рассматриваются вместе, чтобы нестабильность процесса переналадки не скрывалась за одним единственным значением спецификации. Таким образом, для проверки процесса переналадки преформы в рамках бизнес-процессов, связанных с работой машинной платформы, требуется чертеж выходной емкости или экспериментальная бутылка, а не общее предположение о конструкции машинной платформы.
Как следует применять указанные параметры вывода к специализированным полипропиленовым корпусам с одним рабочим местом?
В руководстве по эксплуатации указана заявленная производительность 700 бутылок в час для варианта специальных полипропиленовых бутылок с одной формовочной станцией. Два основных параметра, указанные в руководстве, служат для проверки размеров специальных полипропиленовых упаковок с одной формовочной полостью: установка температуры охлаждающей воды на уровне 8-10 °C (эталонная температура) плюс количество полостей, равное 1; проверка процесса переналадки преформы обеспечивает соблюдение этих параметров, в то время как отдел закупок исследует нестабильность процесса переналадки.
Содержит ли документация TRITAN таблицы для выбора модели проверки при переналадке преформы?
Какие ссылки находятся за пределами таблицы компоновки линии для производства специальных полипропиленовых бутылок на одной формовочной станции, представленной в документации?
В качестве рабочего примера используются специальные полипропиленовые емкости с одной полостью, при этом размерная сетка 110 мм соответствует диапазону ширины емкости, указанному в руководстве по продукту, а сетка давления 35 кг/см² соответствует давлению формования контейнера; поддержание этой проверки внутри процесса переналадки заготовки предотвращает превращение двух независимых потребностей в одну в процессе транзакционной проверки размеров. Отправьте информацию о готовой емкости или чертеже, предполагаемом типе смолы, целевой номинальной скорости, содержании руководства по продукту для заготовки (если таковое имеется), а также ссылки на многоразовые инструменты; время выполнения заказа и поставки для проекта являются установленными транзакционными элементами, если они не указаны в руководстве по продукту.
В качестве примера можно привести изготовление специализированных полипропиленовых упаковок с одной формовочной станцией. Полезный запрос включает в себя инженерные детали, такие как габариты контейнера, формовочная смола, желаемый результат, содержание руководства по эксплуатации преформы (где это применимо), а также любые имеющиеся данные о пресс-форме. Проверка процесса переналадки преформы позволяет четко отделить факты, основанные на руководстве по эксплуатации, от параметров, определенных заданием.