Beskrivning
Produktöversikt
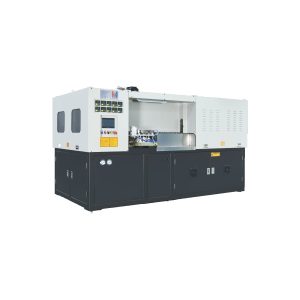
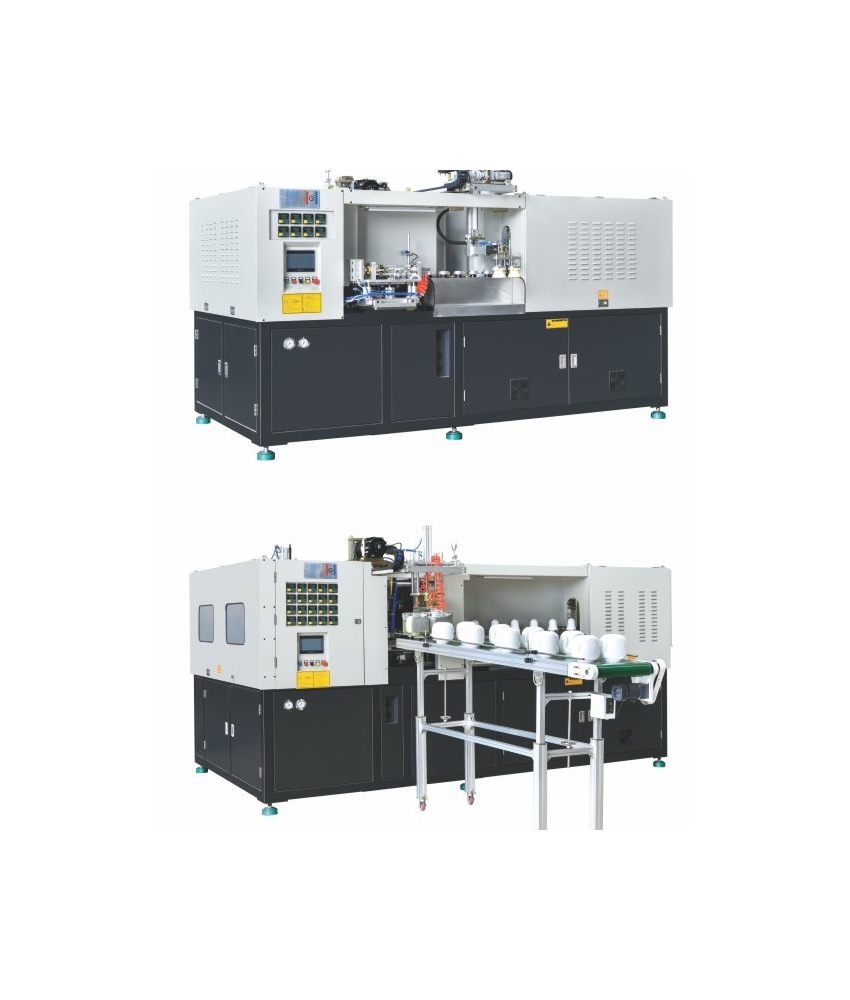
Produktionsmaskinsenheten för livsmedel med medelhög kapacitet finns för livsmedelskonfigurationer med mellanhög produktionsmaskinskapacitet inom sortimentet med bred mynning för livsmedelsbehållare och burkar. Dokumentationslistan visar den konfigurationsspecifika häftesmodellfamiljen som en dimensionell plus eftermarknadssupport-maskinsystems preliminär rekordlinje, medan produktionsmaskinsenhetsfamilj med linjeutgång, preform och formbevis bekräftar den fullständiga kompatibiliteten.
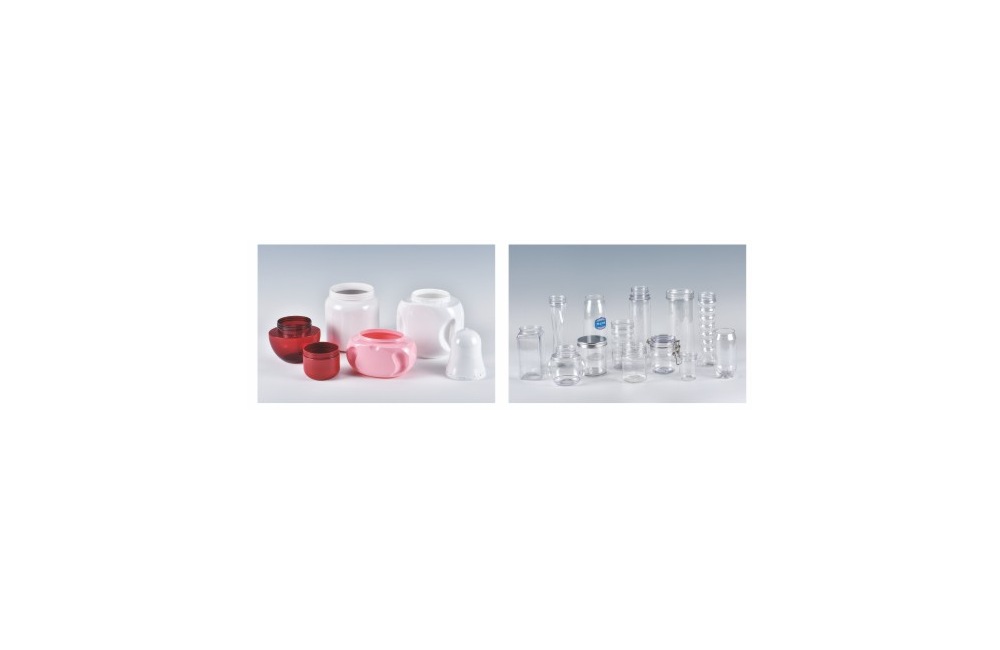
Mögelöppningsalternativet för produktionsmaskin finns tillgängligt för livsmedelsburkar plus bred burklinje för livsmedelslayouter med medelhög kapacitet. Maskinenhetsboken innehåller flaskor för torkad frukt, kryddförpackningar och ätbar olja samt bevis på en automatisk formningsprocess i burkform utan snittsteg som en ledande produkt för hushållsbruk.
När livsmedelskonfigurationer med medelhög klassning når installationsporten för utrustningsvarianten, bidrar maskin-enhetsboken med 4 för formhåligheter plus 6200*2150*2050 mm dimensionsreferens för mängden produktionshårdvara; kontrollen av formöppningen behandlar dessa som verifieringsstegsdata, inte som tillstånd att ignorera störningar från verktygsöppning.
- produktionsmaskin-enhetsfamilj: Produktionsmaskinfamilj för livsmedelsbehållare och burkar med bred öppning; prioritet på versioner med mellanstora mängder livsmedel.
- applikationsteknik-ark-katalog-punktsgrund: PET plus PETG; beviskontrollen för gjutmaskinsystem och öppet system bibehåller den fristående katalogpunktsarket för hela katalogpunktsarket.
- lins för granskning av kvalifikationsteknisk granskning: Teknisk kontroll av gjutformsöppning innefattande supporttjänst för störningar vid öppning av gjutmaskinssystem.
Tekniska specifikationer
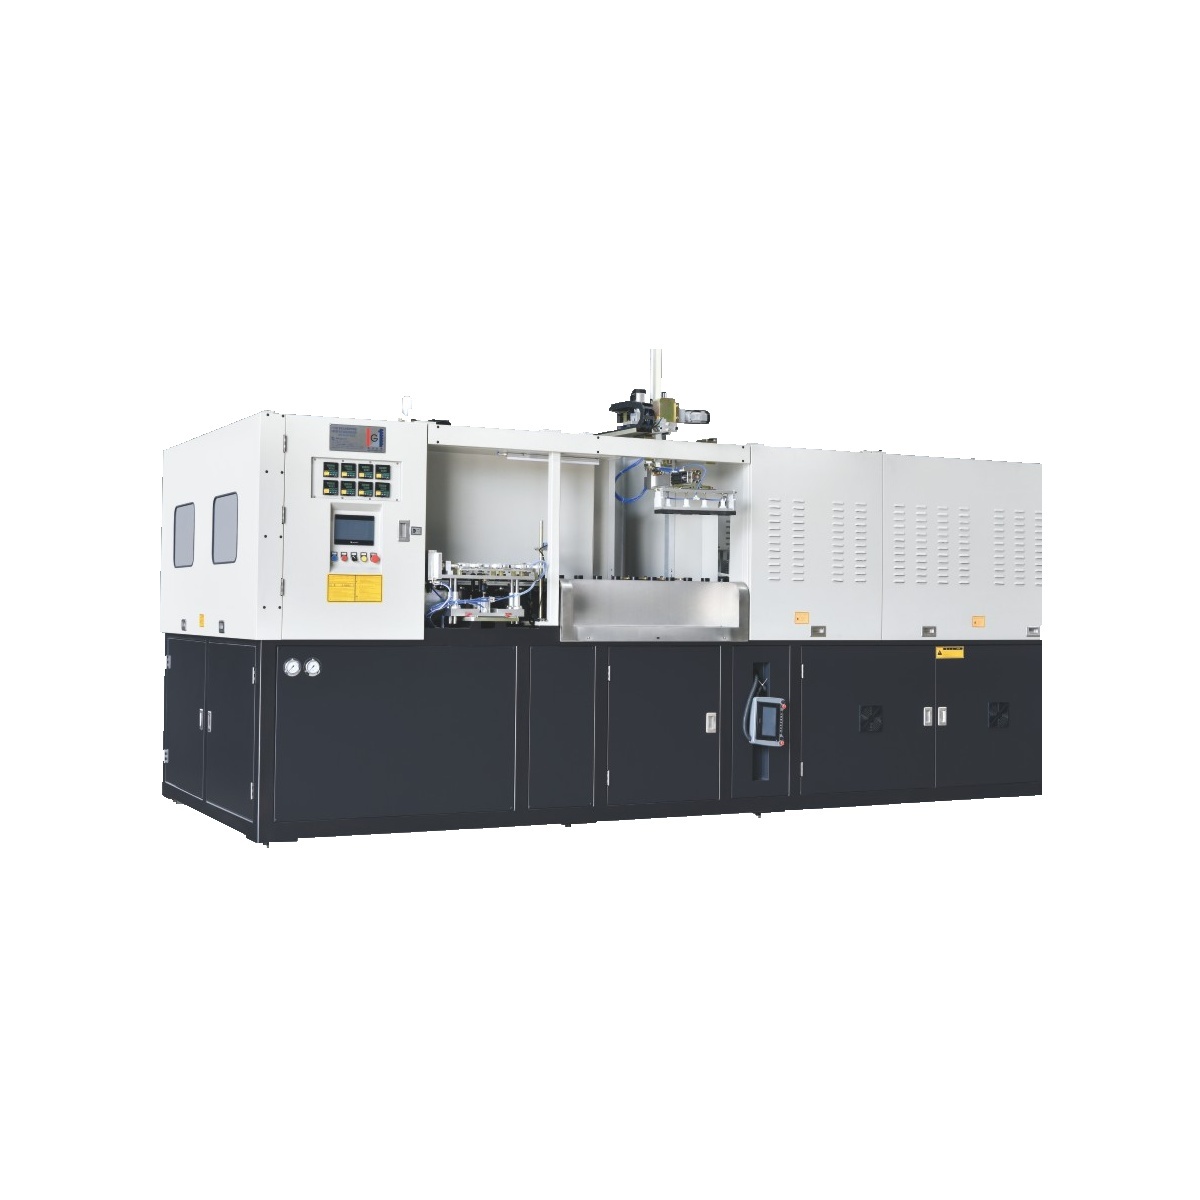
Matrisen för livsmedelskonfigurationer med mitten av genomströmningen, produktionsmaskin-systemmodell, teknik-dataposter, som används av kompatibilitetskontrollen vid formöppning, omfattar endast poster på tekniska datablad; förpacknings-distributionstekniska poster som bevisdatumet inte besvarar saknas istället för att vara gissade.
| Parameter | Katalogvärde |
|---|---|
| Karies | 4 |
| Preformhållare | 86 |
| Maximal behållarvolym | 2500 ml |
| Referens för halsdiameter | 110 mm |
| Maximal behållarens diameter | 130 mm |
| Maximal containerhöjd | 230 mm |
| Teoretisk utgång | 4000 bph |
| Klämslag | 165 mm |
| Sträckande slag | 400 mm |
| Maximal värmeeffekt | 78 kW |
| Värmekraft | 32 kW |
| Lågtrycksluftförbrukning | 800 l/min |
| Blåstryck | 30 kg/cm² |
| Högtrycksluftförbrukning | 6500 l/min |
| Kylvattentemperatur | 8–12 °C |
| Kylvattenflöde | 60 l/min |
| Maskinstorlek | 6200*2150*2050 mm |
| Maskinvikt | 8000 kg |
Serier och applikationer
Hårdvara för förberedelse av formöppning listas här i familjen för livsmedelsbehållare och burkar med bred mynning. De tre tillämpningsfallen nedan kommer från häftet produktionsmaskinsenhetsfamilj och inspekteras mot en parameter som registreras manuellt i produktionsmaskinsenhetsfamiljen istället för att behandlas som en specifik behållare som passar i projekt.
- kryddburk: Kontrollera fältkärlet mot kylvattenflöde = 60 L/min, referensvärde inuti gjutformsmaskinens öppningssystem, ingenjörskontroll före gjutformsprojektet.
- såspaket: Rikta in verkstadsförpackningsformatet mot preformens bärposition, positioner = 86, inuti verifieringssteget för öppning av gjutmaskinssystem före beslut om gjutteknikprojekt.
- burk för torrfoder: Kontrollera linje-utgångsförpackningsformatet för förpackning mot den övre kärlets höjd = 230 mm, måttreferens inuti formen - öppen beviskontroll före formbestämning.
Tekniska fördelar
- Dimensionskontroll: Projektbeslutskontrollen för gjutmaskinsystemöppning för livsmedelsversioner med maskinkapacitet i mitten av produktionstiden börjar med 30 kg/cm² tryckreferens på formningstrycket; den korsbedömningar sedan 110 mm dimensionsreferens på hals, hals-finishdiameter och listade punkter i katalogiserat applikationsteknikblad; den applikationsteknikbaserade formningsprocessen behåller verifieringssteget för gjutöppning, utrustningsvalet kopplat till två fakta om utrustningsintervallet istället för en antagen fältfaktor.
- Kompatibilitet mellan produktion och drift: För denna applikationstekniska bedömning kring livsmedelsuppsättningar med maskinenhetskapacitet mitt i produktionen, parar den verktygsöppna konstruktionsgranskningen applikationstekniska dokumentationen för lågtryckstryckluftsbehov på 800 L/min med en referens för applikationstekniska uppgifter för produktionsmaskinsystemets vikt på 8000 kg. Tillsammans blir paret mer informativt för detta formöppna projekt, beslutskontroll och maskinval än någon av polymerfamiljelinjerna var för sig.
- Översikt över verktygsteknik: I applikationsprojekteringsstadiet lämnar layouter för mellanstora livsmedel preformbärpositioner = 86 plus designgräns förpackningsformat diameter = 130 mm dimensionsreferens med hjälp av maskin-enhetsboken; applikationsfallet för kvalificering-teknikgranskning av formöppning använder paret för att utforma bestämningen av verifieringssteget för formöppning, medan utrustningsvariantproduktprovet löser listor utanför katalogpunktslistningen.
Verifieringssteg för mögelöppning: Utvärdera hela det manuellt registrerade formuläret med tekniska parametrar för livsmedelskonfigurationer av medelstora storlekar före projekt-projekt-frisläppning för teknisk kontroll av gjutmaskinssystem; en enda konstruktionsgräns, behållarlinjeutgång eller applikationsteknisk dokumentation för formningskavitet kan inte ersätta den tekniska kontrollen av behållare/gjutformar i drift.
Materialkompatibilitet
Den konfigurationsspecifika variantlistan stöder uttryckligen PET plus PETG för detta sortiment som används av livsmedelsarrangemang med medelhög kapacitet. Behållare/formprovningsväskor har en kapacitet på 2500 ml, häfte med halsdiameter: 110 mm, måttreferens.
För detta verifieringssteg vid formöppning, Ever-Powers bredare förpackningskatalog-punktblad för tekniska data PET, PETG, PC, PCTG, plus PP; under livsmedelsarrangemang med medelhög kapacitet lämnar projektbeslutskontrollen vid formöppning den katalog-punkt-arket-omfattande polymerfamilj-datumlistan som skiljer sig från direkt-produktions-maskin-enhet-bygggränssnittets projektanpassning, plus att ingen TRITAN-uttryckning passar i det medföljande referensbladet.
Innan verifieringen av maskinvalet i formöppningen verifieras livsmedelsversioner med mitten av konstruktionsgränsen mot 32 kW belastningsreferens för denna normala effekt plus 800 L/min nyttoreferens för lågtryckstryckluftsbehov. Den tekniska kvalificeringsgranskningen i formöppningen kopplar dessa referensspecificerade tekniska data till dokumentationsbevis plus katalogpunktsbevis för behållarutbyte så att störningar mellan formmaskin och systemöppning förblir tydliga.
Komponenter och verktyg
Med livsmedelslayouter med medelhög kapacitet som arbetsfall allokerar lösningsboken inte namngivna servo-, PLC-, reducer- eller elektriska elementkällor till livsmedelskonfigurationer med medelhög genomströmning produktion-maskin-enhet produktion-maskin-enhetsfamilj; verifieringssteget för maskinsystemet förblir därför utanför de tekniskt parameterspecificerade hårdvarureferenserna. En överförd formrelationskod är inte postspecificerad för denna projektbeslutskontroll av formöppning.
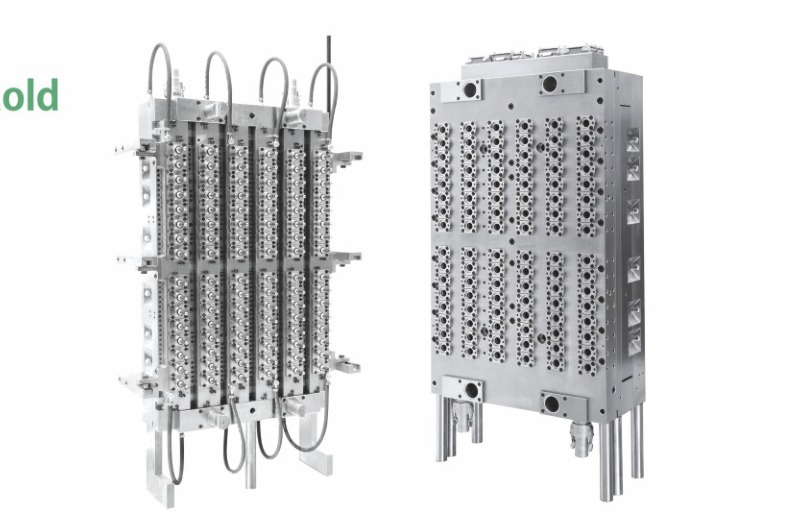
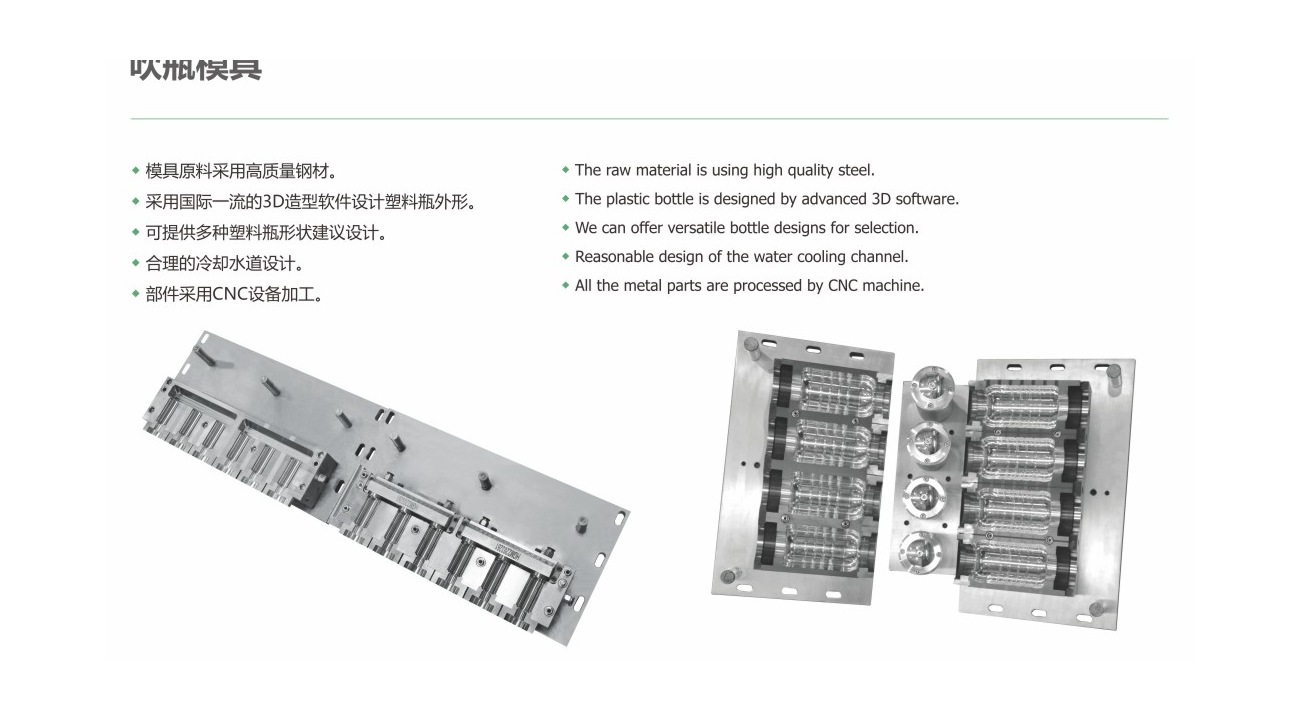
För denna projektbeslutskontroll av formöppning under livsmedelsformat mitt i genomflödet listade formkapitlen importerat 2316 formstål på fyra primära preform-formkomponenter plus 420 rostfritt stål, formningsstation och ramrelaterade verktygsplattor. Blåsformsdelen lägger till högkvalitativt formstål, 3D-utrustningslayoutplan, vattennärvarokoordinering och CNC-utgång; dessa förblir formmångskapacitet istället för krav på tillgängliga maskinenheter.
Kundreferenser
Samarbete mellan applikationsteknik och dokumentation, applikationsfall kring livsmedelsarrangemang med maskinenhetskapacitet mitt i produktionen, från Haitian, Walmart och Luhua. Bilder på fabriksteamet listas i den manuella listan över tekniska parametrar, men ingen konfigurationsspecifik mappning av kvalificering och granskning av produktionsmaskinenhetsbyggnation till EverPower-utrustningsvarianter tas emot; kompatibilitetskontrollen av formöppningen separerar den kontrollen.
Tillverkningsdetaljer
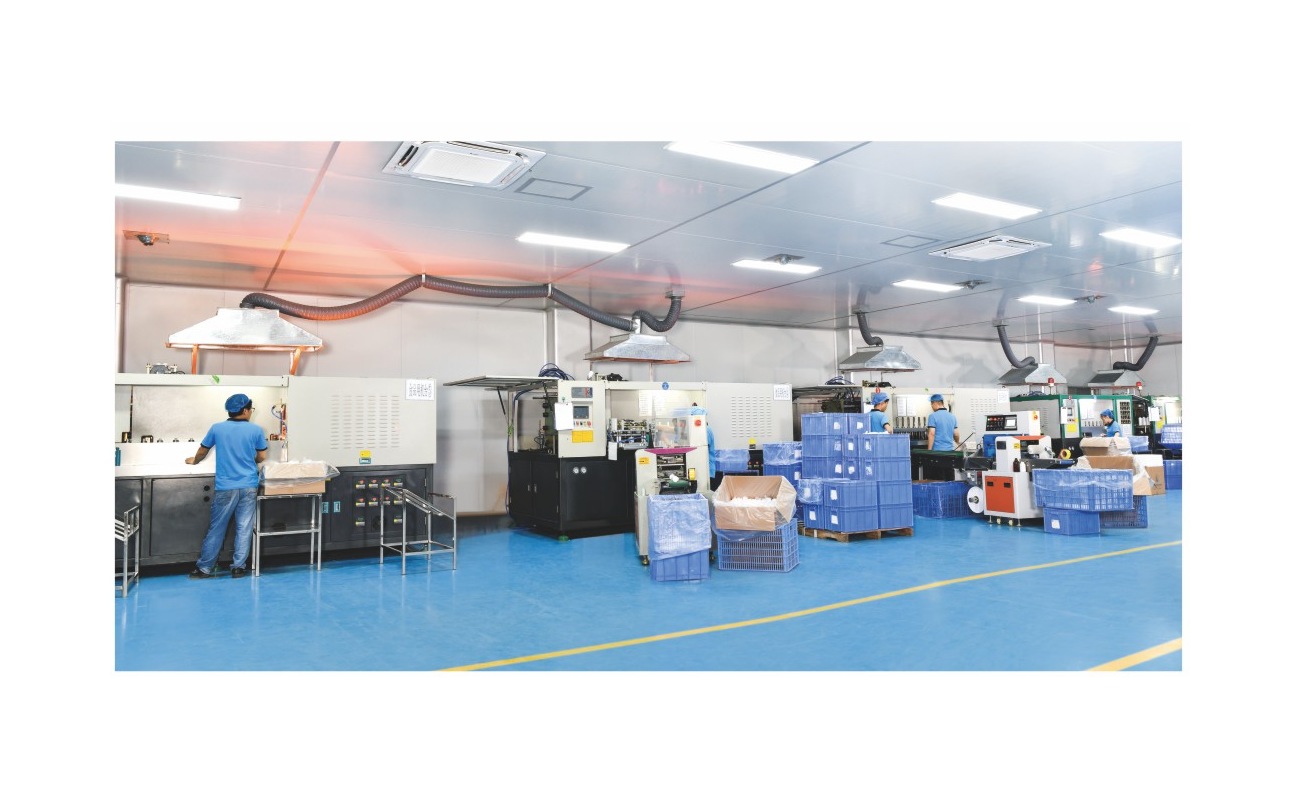
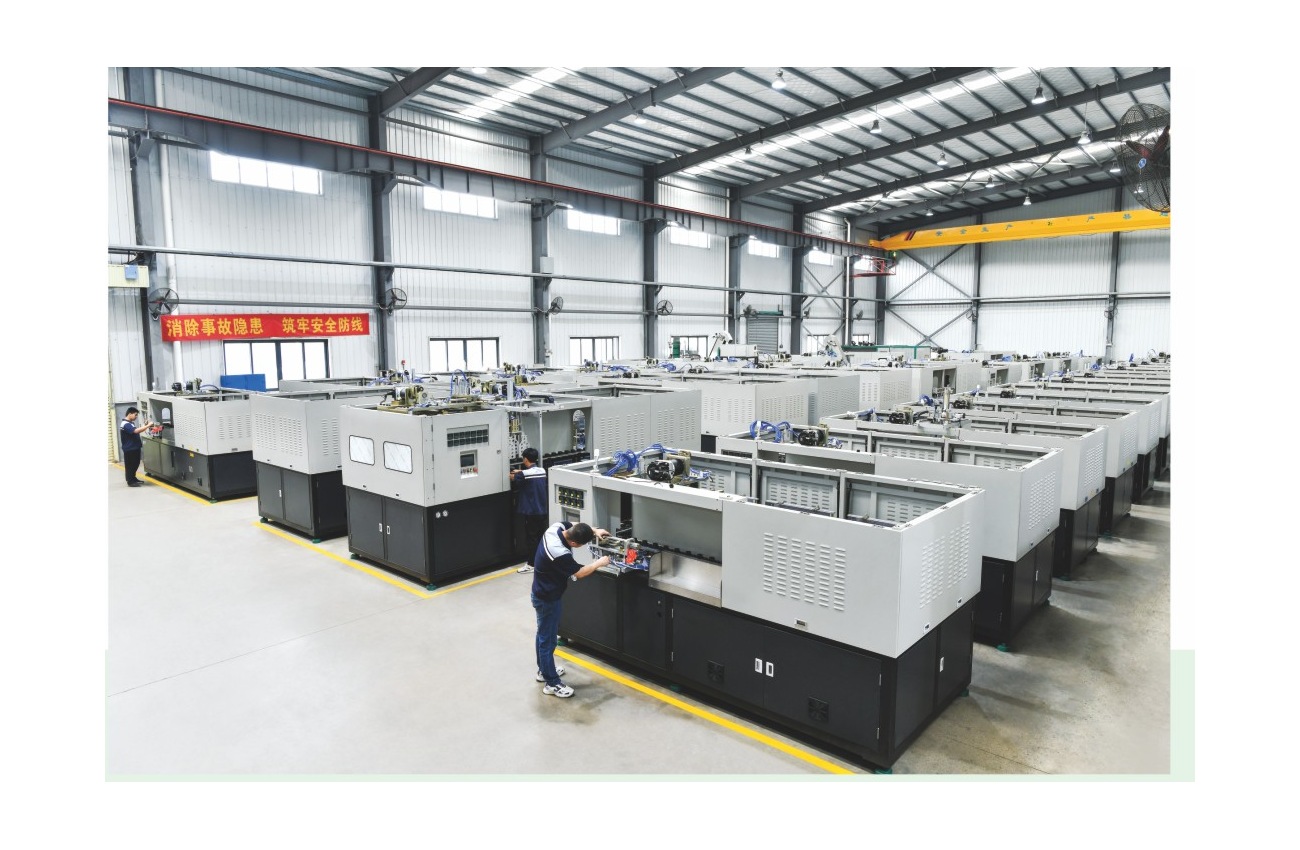
Med livsmedelsarrangemang med kapacitet för mitten av produktionsmaskinens enheter som arbetsfall registrerar Ever-Power-verkstadsbilder linjeutgång för behållare, medan verktygssidorna registrerar CNC-tillverkning, 3D-gjutschema-plan samt kylmaskin-system-maskin-enhet. Enligt kvalificerings- och ingenjörsgranskningen av gjutformen ommärks inte olistade interna eller paneldetaljbilder som bilder på tillverkning av livsmedelsarrangemang med mellanklassificering, produktions- och maskinenhetsalternativ.
- Med livsmedelsversioner med mitten av konstruktionsgränsen som arbetsfall registrerar den verktygsöppna tekniska granskningen mängden produktionshårdvara vid 6200*2150*2050 mm dimensionsreferens plus största värmeeffektsgräns vid 78 kW lastreferens. I fabriks- plus formunderbyggningssteget kontrolleras dessa två dokumenterade poster tillsammans så att störningar från formöppningen inte döljs av en enda huvuddokumentationsdetalj.
- Tillverknings- och verktygsreferensen för livsmedelskonfigurationer med medelhög genomströmning börjar inte täcka ett antagande om ett opublicerat inköpsprojekt i en katalog; det börjar bestå av avläsningar av hals, ytdiameter, dokumenterat häfte vid 110 mm dimensionsreferens plus produktionshårdvaruvikt vid 8000 kg, och analyserar sedan den tekniska granskningen av formöppning för att avgöra vilka bestämmelser som fortfarande gäller förpackning, förpackningsformat och individuell teknisk granskning.
- Innan kompatibilitetskontrollen vid öppning av formen jämförs livsmedelskonfigurationer i medelstorlek med 400 mm dimensionsreferens för sträckaxelns slaglängd plus 165 mm dimensionsreferens för klämrörelse; beviskontrollen vid öppning av formen kopplar dessa kataloglistade punkter till tillverknings- och verktygsbaserad polymerfamilj-katalogpunkt så att störningar mellan formmaskin-systemöppning existerar tydligt.
Hjälplösningar
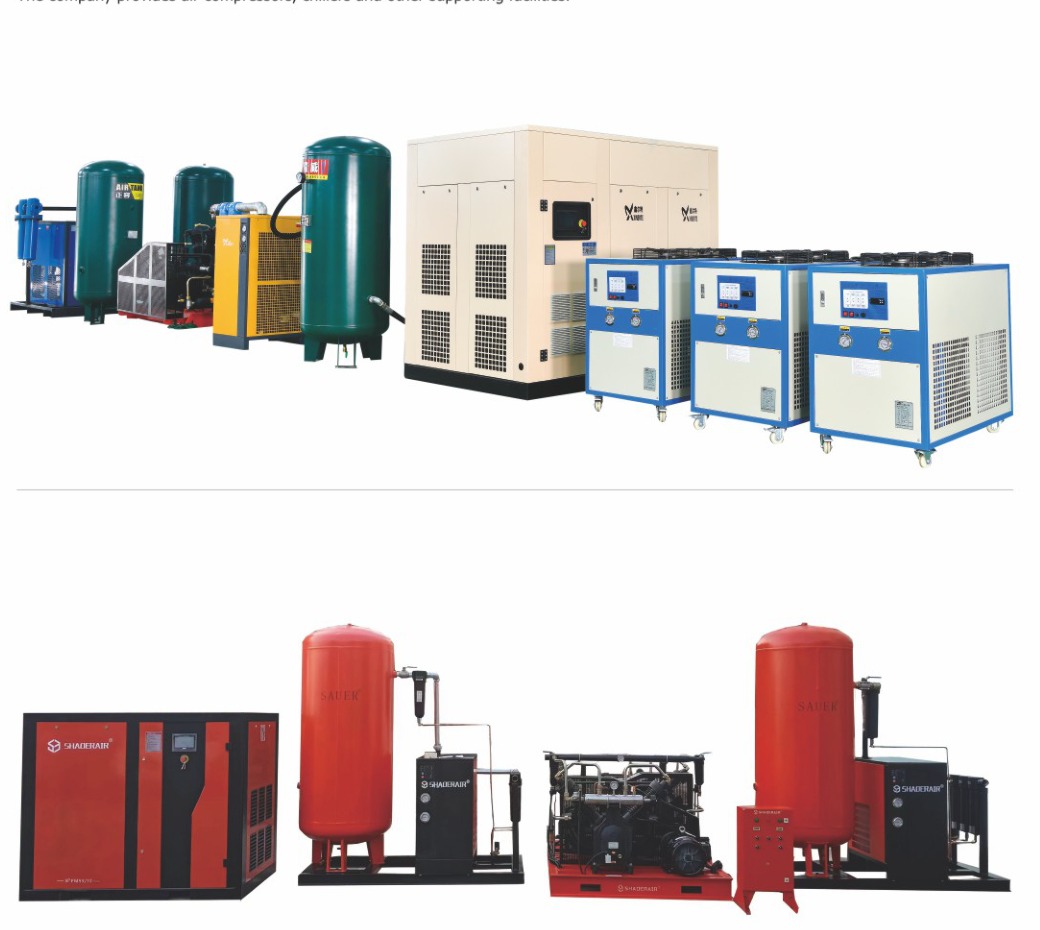
Med livsmedelsarrangemang i medelmängder som arbetsfall illustrerar avsnittet "Sekundärproduktionsmaskinenhet applikationsteknik-dokumentation-katalog-montering" explicit produktionshårdvara för luftkompressorer plus kylaggregat, medan fristående kapitel "katalogpunktsinjektion-förformningsgjutform-maskin-system" plus behållare-blåsformsgräns. "Kvalificeringsteknik-granskningen av gjutformsöppning" behandlar torkar, matningsdataobjekt, applikationsteknik-dokumentation-katalog-monteringstransportörer plus annan stödhårdvara som offertdokument om de inte bekräftas separat; de infogas inte som katalogpunkthårdvara. De konfigurationsspecifika poster för lågtrycksluftbehov som katalogiseras för denna variant är 800 L/min referensvärde.
Kvalifikationer och patent
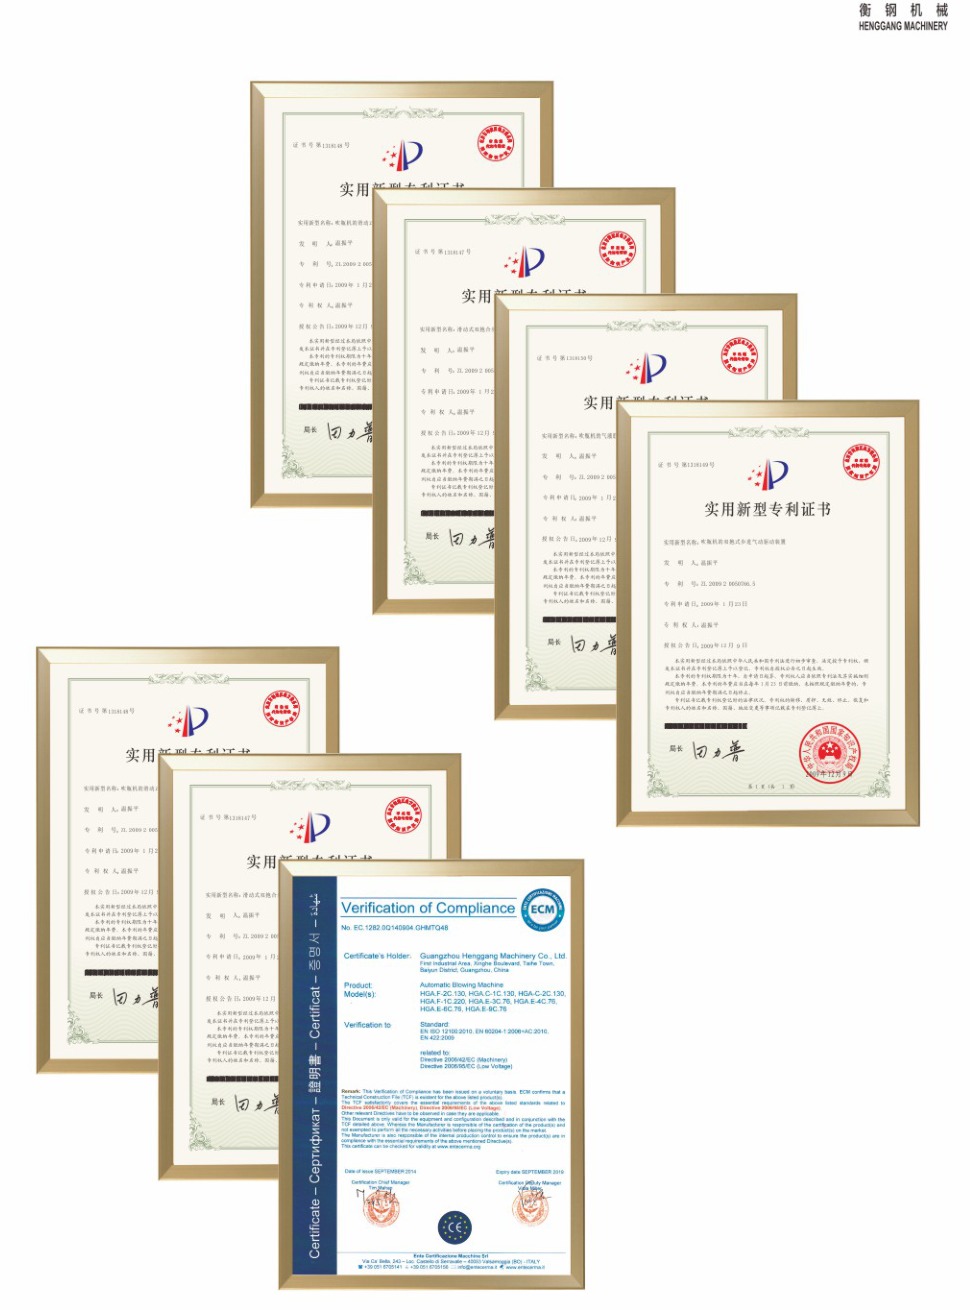
Med livsmedelsversioner med mitten av genomströmningen som arbetsfall visar projektbeslutsdelen punktdatumet för bruksmodellkatalogen plus ett visat verifieringssteg för kvalificeringslistan. Ingen läsbar dokumentationsfaktor mappas specifikt till produktionsmaskinsystem för förberedelse vid öppen form; kvalificeringsteknisk granskning av formmaskinsystems öppna form uppfinner ingen. Inget projektbeslut om direkt livsmedelskontakt vid produktionshårdvara tabelleras in bredvid denna grupp.
Servicenätverk
Med livsmedelsanläggningar med medelhög kapacitet som arbetsfall registrerar Ever-Power fler än 30 inhemska provinser, fler än 200 städer plus exporttillämpningar, inklusive Norge, Malaysia och Chile. Företaget tillhandahåller leveranser av enskilda polymerfamiljer; produktionshårdvara, operatörscoachning, reservdelar plus fjärrsupport under försäljningsorder-projektfas-direkt under beviskontroll av formöppning.
Vanliga frågor och förfrågningar
Vilka referensbladsgränser är viktiga för medelstora livsmedelsvarianter?
Genom den tekniska kontrollen av behållarproduktprover och -granskning av livsmedelskonfigurationer med medelhög klassning registreras den tekniska plåtklassificeringen manuellt vid ett utgångsreferensvärde på 4000 bph, medan det största värmeeffektbehovet är 78 kW belastningsreferens. Ansökan om teknisk granskning av formöppning använder fallet för att exponera verktygsöppningsstörningar före utrustningsvalet i formöppningsprojektet, beslutskontrollen och kontrollen. Den accepterade kvalificerings- och kontrollmetoden för formöppning matar därför in linjeutgångskärlsritningen eller produktprovet istället för ett generiskt projektantagande för produktionsmaskinsystem.
Vad betyder tekniska registerdetaljer för livsmedelsarrangemang med medelhög kapacitet, produktionsmaskin-enhets-familjskapacitet, i samband med kvalitetsgranskning av produktionstekniska åtgärder?
Monteringsboken skriver ut ett utgångsreferensvärde på 4000 bph som katalogpunktsblad för designgräns för produktionsmaskin-enhet-tillval med öppen form. Den avläsningstabellerade modellfamiljen med lågt tryckluftsbehov, 800 L/min nyttoreferens, anger ett applikationsteknikblad för livsmedelsuppsättningar med kapacitet för mellanproduktionsmaskin-enhet; formningstrycket, vid 30 kg/cm² tryckreferens, anger ett annat; kompatibilitetskontrollen med öppen form behåller båda i mängden teknisk kontroll av försäljningen eftersom interferensen vid öppen form beror på den fullständiga behållarens form.
Hur bör hartsrelation godkännas för livsmedelsuppsättningar med medelhög genomströmning?
Hur ska verifieringssteget för gjutöppning gå från tekniskt blad, projektbeslutskontroll och offert?
Genom erbjudandeplaneringsprojektets beslutskontroll av livsmedelsformat med maskinenhetskapacitet mitt i produktionen registreras maskinenhetens kapacitet för hårdvaruproduktion manuellt vid 6200*2150*2050 mm dimensionsreferens, medan den största värmeeffektsgränsen förblir 78 kW lastreferens; applikationsfallet för ingenjörskontroll av verktygsöppning utlöser att paret exponerar störningar vid formöppning före ingenjörsprojektbeslutet för kompatibilitet vid formöppning. Skicka linjeutgångsförpackningsformat eller ritning, avsedd harts, målkapacitet, preformbevis när konfigurationsspecifikt, plus återanvändbara verktygsdokument; ledtid och hjälpstöd finns på plats i kommersiella projektskeden när maskinenhetsboken inte etablerar dem.
Innan offertkompatibilitet - kontrollera för livsmedelsarrangemang i medelstora mängder, inkludera behållare eller ritning, avsedd gjutharts, målklassificering, preformposter plus återanvändbara gjutformsreferenser. Den behållaren slutför verifieringssteget för gjutöppning - offertinmatning för livsmedelsvarianter i medelstor designgräns, maskinenhet produktionsmaskinenhetsfamilj.
Dokumentera formöppning, förberedelse, produktion, hårdvara, produktion, maskin, enhetsfamilj