
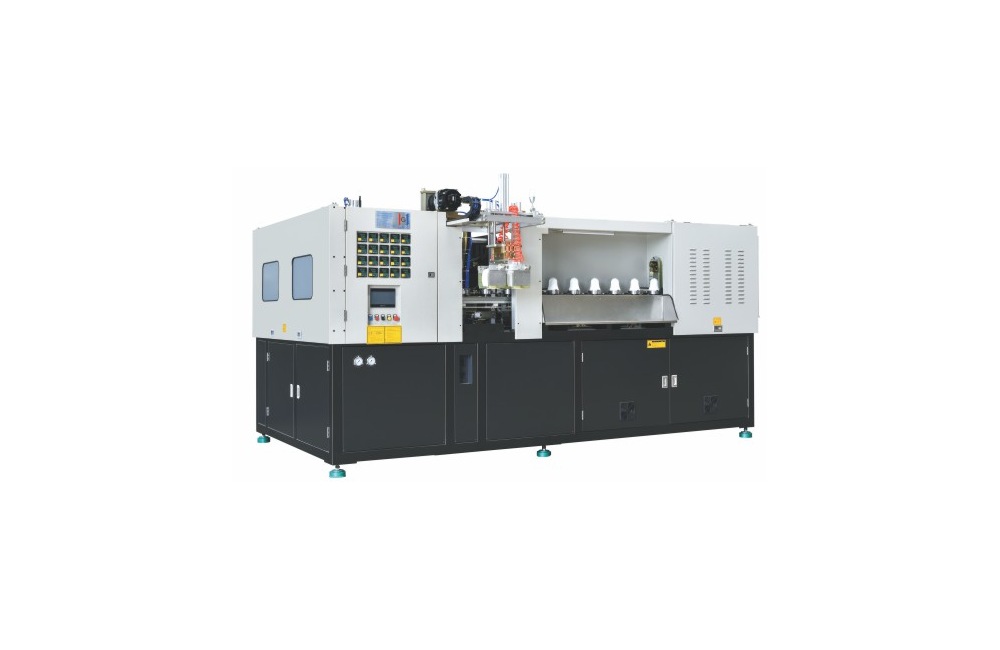
Beskrivning
Produktöversikt
Större PP-hantverkskonfigurationer, variant-option, specificeras för större PP-hantverksarrangemang inom gruppen Baby Variant, PP packaging-format & specialized-Shaped production-machine-unit-arrangement Handbook-gruppen. Listningen refererar till den direkta applikations-engineering-sheet-filen som en handbok för genomströmning och verkstadsarbete, medan hela gränssnitten för utrustningsvariant, ämne och form avgör accepterat förhållande.
Med större PP-hantverksversioner som arbetsfall kommer specialiserad profilstabilitetskompatibilitetskontroll av produktionsmaskinenhetsalternativet från Ever-Powers PP/baby/specialiserad-container-form-del. Den delen omfattar PP-babyförpackningar, hantverk och specialkuvert och presenterar maskinenhetsbokgruppen som produktionsstabil och produktionspålitlig i komplett förpackningsformat för företagscontainer-linjer.
Ett inslag i den specialiserade kontrollen av stabiliteten i behållarens form är termisk effektgenomströmning = 10 kW lastreferens för större PP-hantverksversioner; ett andra innehåll är livscykelhjälp för högtryckstryckluft = 2000 L/min nyttoreferens; riktmärken för förtydligande av produktionsmaskinens arbetsplats visar båda fältvarianten, preform eller blåsgjutning som direkt.
- teknisk-blad-grupp: Babyuppsättning, PP-produktions-maskin-enhetsarrangemang och referensbladsserier för specialformade förpackningsformat; prioritet för större PP-hantverksarrangemang.
- Rekordriktmärke: PET, PETG, plus PP; den specialiserade kompatibilitetskontrollen av behållarens formstabilitet gör att katalogpunktsarket för hela katalogpunktsarket skiljer sig.
- Bestämningslins: Specialiserad granskning av stabilitetsteknik för behållare, innefattande reaktion på problem med profilreplikering.
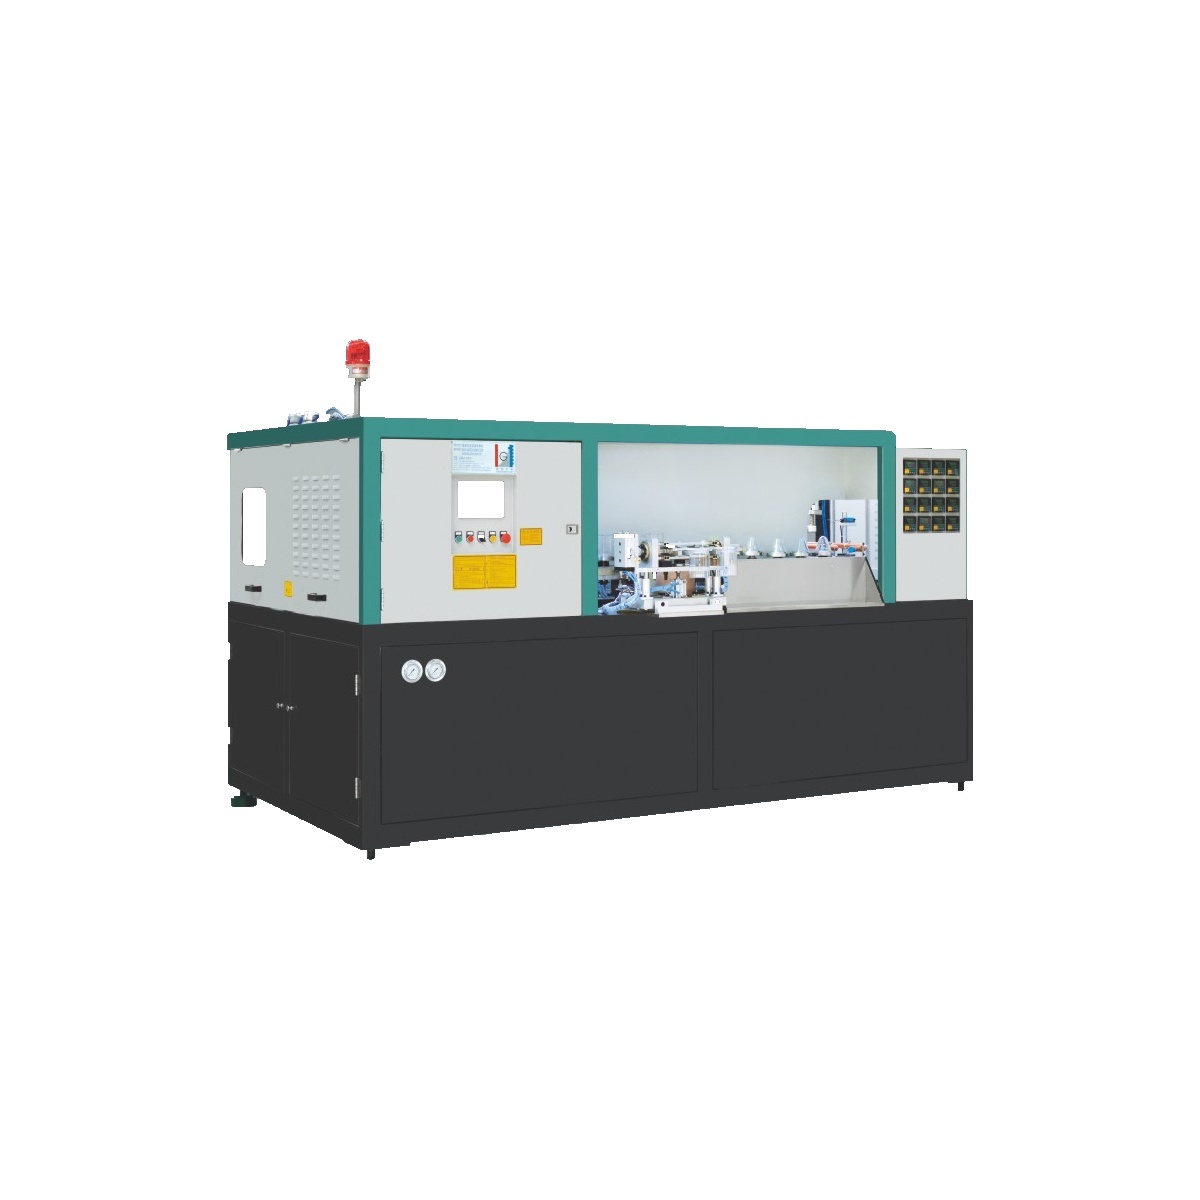
Tekniska specifikationer
De större posterna för tillverkningsutrustningsvariant utrustningsvariantalternativ i PP-hantverksarrangemang som används av kompatibilitetskontrollen för stabilitet och formstabilitet i specialiserad behållare omfattar endast häftesfall; tekniska punkter för tilldelningsfall som applikationsteknikarket inte besvarar tas bort istället för att gissas.
| Parameter | Katalogvärde |
|---|---|
| Karies | 1 |
| Preformhållare | 42 |
| Maximal behållarvolym | 2500 ml |
| Referens för halsdiameter | 110 mm |
| Maximal behållarens diameter | 130 mm |
| Maximal containerhöjd | 250 mm |
| Teoretisk utgång | 700 bph |
| Klämslag | 200 mm |
| Sträckande slag | 400 mm |
| Maximal värmeeffekt | 12 kW |
| Värmekraft | 10 kW |
| Lågtrycksluftförbrukning | 800 l/min |
| Blåstryck | 35 kg/cm² |
| Högtrycksluftförbrukning | 2000 l/min |
| Kylvattentemperatur | 8–12 °C |
| Kylvattenflöde | 30 l/min |
| Maskinstorlek | 3100*1450*1800 mm |
| Maskinvikt | 2500 kg |
Serier och applikationer
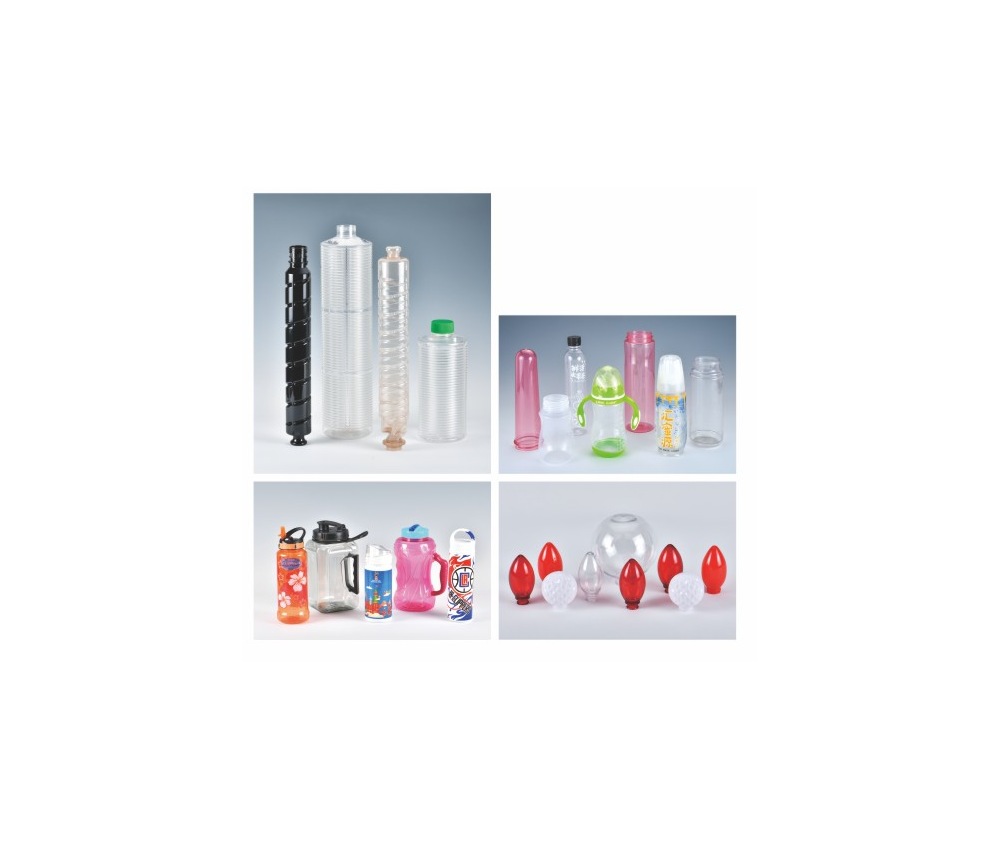
`specialized-container-shape stability engineering-check processing-model` dokumenteras här i `Baby equipment-layout`, `PP production-machine-unit-arrangement` och `specialized-Shaped Setup` application-engineering-documentation-range. De tre applikationsfallen nedan kommer från den `booklet booklet-group` och kontrolleras mot en listad `production-operation-variant`-parameter istället för att behandlas som en `committed equipment-layout relation`.
- specialformat PP-förpackningsformat: Verifiering av fabriksutrustningens layout mot preformens bärposition, positioner = 42 inuti det specialiserade kuvertets stabilitet, projekt-beslutsteknisk-granskning före godkännande av blåsformen.
- konsumentförpackningsformat i flera behållare: Jämför verkstadsutrustningens layout mot designgränsen för uppställningshöjden = 250 mm, måttreferensen inuti den specialiserade måttstabilitetsgranskningen och stabilitetskvalificeringen före formbestämning.
- dekorativ specialprofiluppsättning: Rikta in verkstadsutrustningsvarianten mot den största termiska effekten = 12 kW belastningsreferens inuti den specialiserade behållarens formstabilitet och kompatibilitetskontroll före godkännande av formen.
Tekniska fördelar
- Profilkontroll: När större PP-hantverkskonfigurationer når applikationsutvecklingsgrinden, bidrar applikationsutvecklingsbladet med 130 mm dimensionsreferens för den övre diametern för produktionsmaskinens enhetsarrangemang, som är dokumenterad, plus 2500 kg för vikten för linjeutgången för produktionsmaskinens enhetsbyggande produktionsmodell. Verifieringssteget för den specialiserade kuvertstabiliteten behandlar dessa som verifieringsstegsposter, inte som tillstånd att ignorera problem med replikering av containerform.
- Sekvenslämplighet: Med större PP-hantverksvarianter som arbetsfall placerar den specialiserade kontrollen av behållarformens stabilitet 12 kW lastreferens bredvid största termiska effekt plus 200 mm dimensionsreferens bredvid klämslaglängden; den kompatibiliteten blir kontrollpunkten för applikationstekniska åtgärder och skyddar alla opublicerade livscykelsupporttjänster för driftsfall utanför listan med registrerade nummer för tillverkningsutrustningsvarianten.
- support-service-ärende Schema-förpackningsformat: Inom den specialiserade projektbeslutsgranskningen av kuvertstabilitet har större PP-hantverksarrangemang ett specificerat kylvattentemperaturområde för utrustning på 8–12 °C som referenstemperatur plus ett specificerat utrustningsområde för extern form för bearbetnings- och produktionsmaskinfamiljen på 3100 * 1450 * 1800 mm som referensmått. Den applikationstekniska uppgiften är att verifiera verkstadens förpackningsformat mot båda, inte att extrapolera en icke-listad dokumenterad avläsning.
specialiserad-container-form Stabilitet projekt-beslutskontroll: Utvärdera de fullständiga listade måtten för större PP-hantverkslayouter före projektbeslut, ingenjörsgranskning och specialiserad containerformstabilitet; ett enda huvudgenomflöde, en företagscontainerlinjeutgång eller ett stationsspecificerat katalogvärde kan inte hålla för variantalternativ/formverifieringssteg.
Materialkompatibilitet
Kapitlet om direkt produktion av maskinenheter stöder explicit PET, PETG plus PP för denna maskinenhetsbok-modellfamilj som används av större PP-hantverkslayouter. Utrustningslayout/gjutformsprojekt-beslutsteknik-granskning applikationsfall inkluderar gränsutrustningsvariantgenomströmning: 2500 ml; Halsdiameter applikationsteknikark: 110 mm måttreferens.
För denna specialiserade stabilitetstekniska granskning räknar Ever-Powers bredare utbud av förpackningsutrustning upp PP, PET, PETG, PC och PCTG; för större PP-hantverksformat garanterar den specialiserade profilstabilitetsprojektbeslutskontrollen att den häftesomfattande listan räknar upp förutom konfigurationsspecifik projektanpassning för produktionsmaskinenhetsfamilj, och den medföljande handboken nämner inte TRITAN.
Komponenter och verktyg
Med större PP-hantverksvarianter som arbetsfall tillskriver inte katalogpunktsbladet namngivna servo-, PLC-, reducer- eller elmonteringstillverkare till större PP-hantverksarrangemang bearbetning-produktion-maskin-enhet-byggning-produktion-hårdvara-alternativ; Ever-Power-projekt-projektrelease kvarstår därför utanför de angivna bearbetning-produktion-hårdvara-posterna. En överförd formlämplighetskod specificeras inte för detta specialiserade profilstabilitetsverifieringssteg.
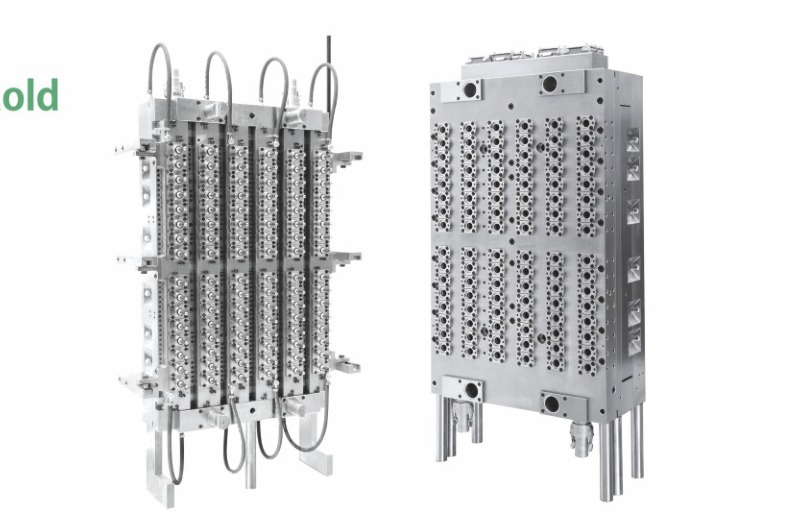
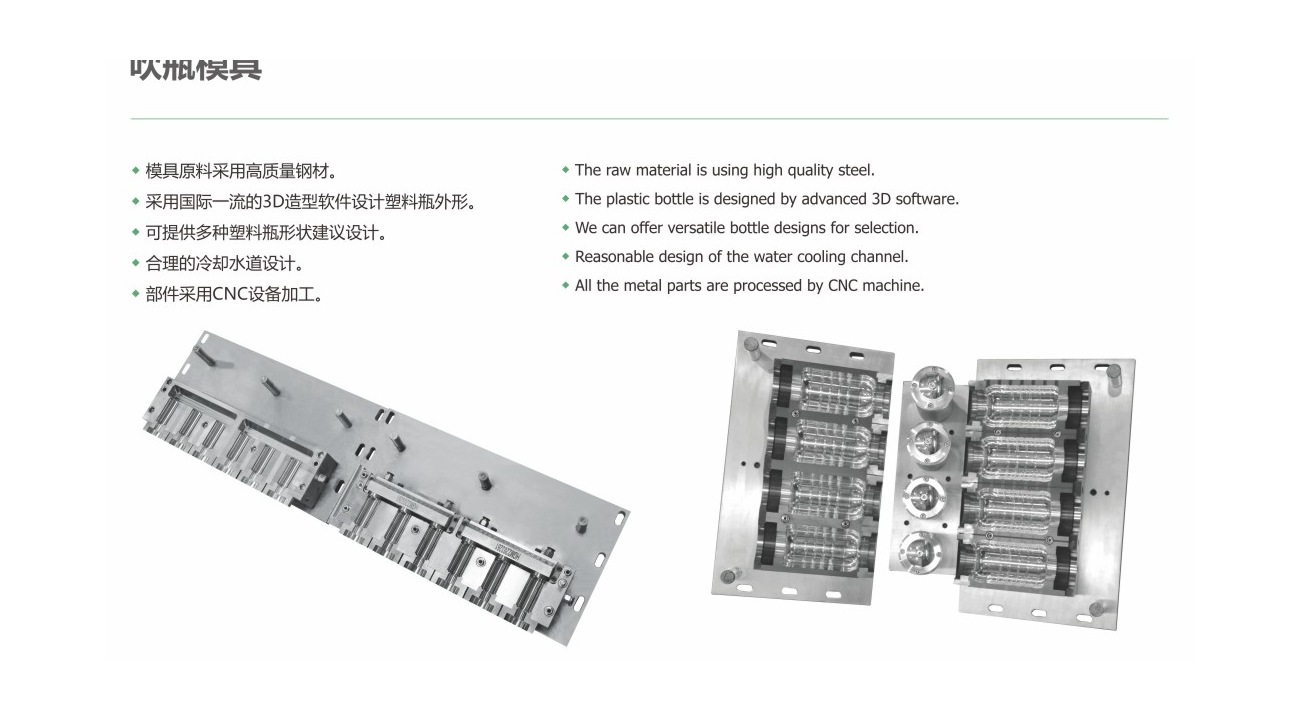
För detta specialiserade verifieringssteg av profilstabilitet under större PP-hantverksuppsättningar importerade formkapitlens katalogmontering 2316 gjutstål på fyra centraliserade preformelement plus 420 centraliserade rostfria, kavitets- och ramrelaterade verktygsplattor. Blåsformslistan lägger till kvalitetsgjutstål som 3D-modellering, variant för kylmaskinsystemproduktion, maskinenhetsanordning och utrustning samt CNC-fabriksförsäljning; dessa förblir gjutformskapaciteter istället för mottagna påståenden om tillverkning av maskinenhet.
Kundreferenser
För denna specialiserade kontroll av behållarens formstabilitet är Estée Lauder och PROYA samarbetstillämpningsfall konfigurationsspecifika för större PP-hantverksversioner. Fabriksvyerna i referensbladet för tillämpningsteknik bekräftar inte att HGA.FS-1CG150 är installerat hos varje namngiven leverantör.
Tillverkningsdetaljer
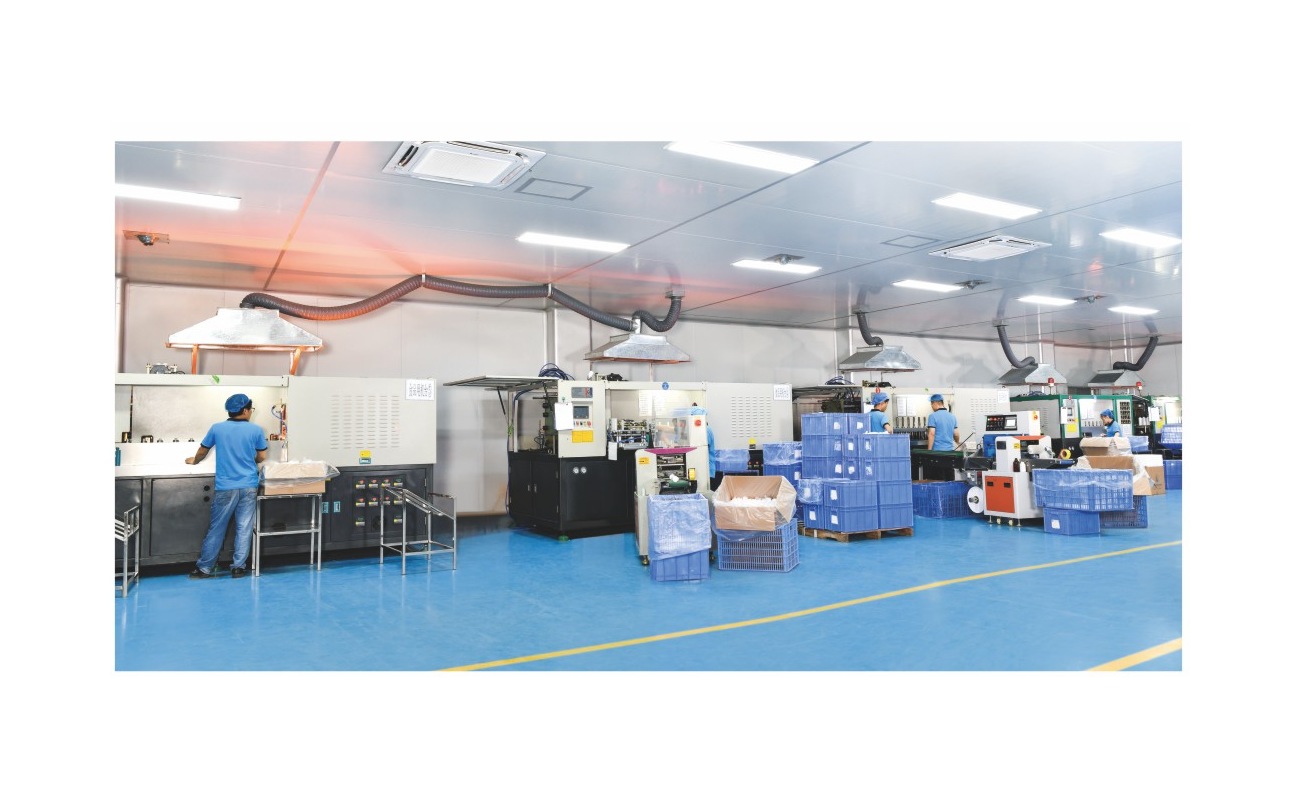
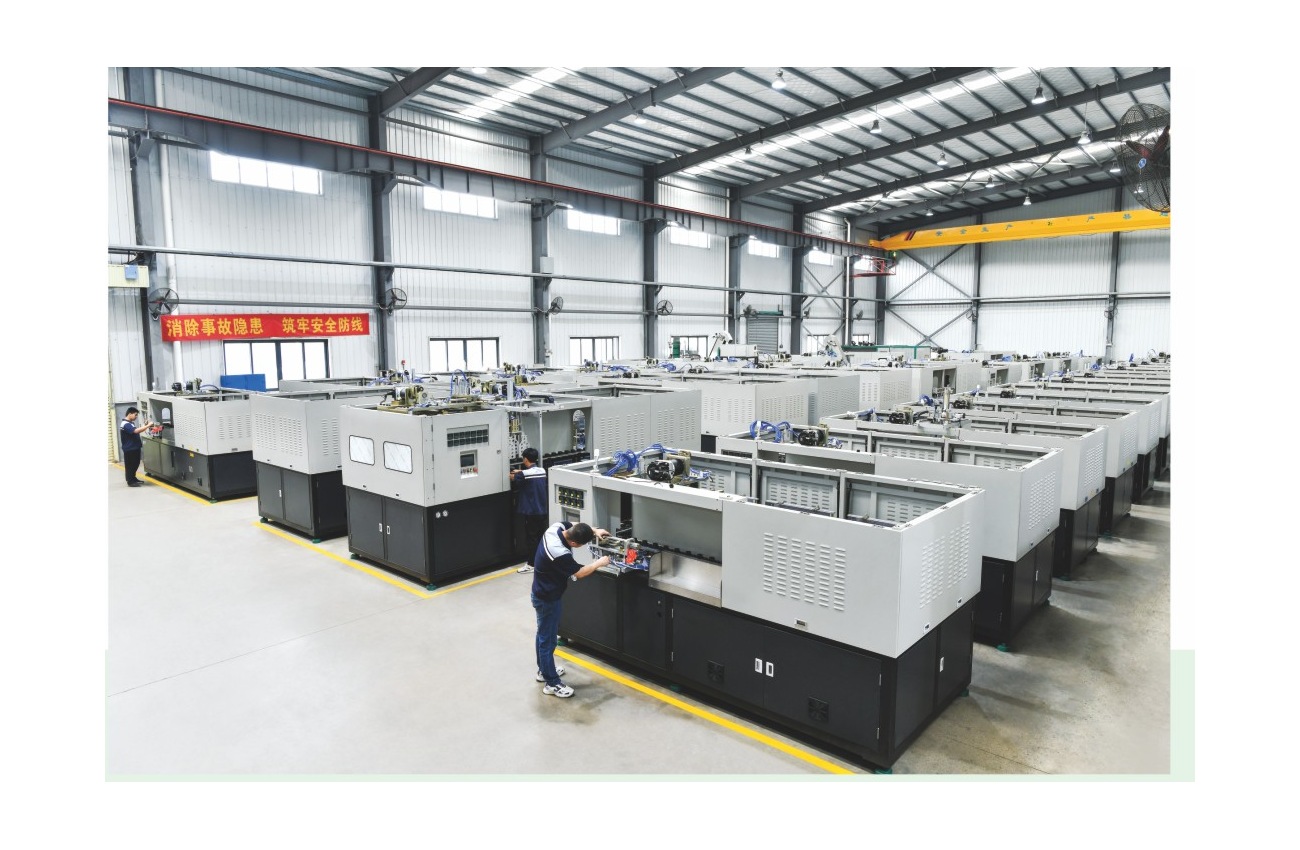
Med större PP-hantverksvarianter som arbetsfall visar den tekniska dokumentationen tillverkning av produktionshårdvara plus aktivitet i olika CNC/3D/kylmaskinsystem. Verifieringssteget för specialiserad behållarens formstabilitet skyddar utelämnade HGA.FS-1CG150-monteringsbilder som inte hämtats.
- Leverantör-produktion-operation plus formskillnadsscreeningen för större PP-hantverksvarianter börjar inte omfatta ett ospecificerat antagande om jobbprojekt; den börjar med sträckrörelsens slaglängd vid 400 mm dimensionsreferens plus teknisk designgräns för utrustningsvarianthöjd vid 250 mm dimensionsreferens, och använder sedan denna tekniska granskning av specialiserade dimensioner och stabilitet för att avgöra vad som fortfarande begränsar den tekniska kvalificeringen av containern individuellt.
- Den specialiserade profilstabilitetsprojekt-beslutsgranskningen-översynen för större PP-hantverksformat börjar med 2000 L/min nyttoreferens på högtryckstryckluftens livscykelhjälp; den korsverifierar sedan 8-12 °C temperaturreferens på kylvattentemperaturen; den företagsformnings- plus formskillnadssekvensen bär den specialiserade behållarformstabilitetsprojekt-beslutsgranskningen-maskinvalet kopplat till två referensbladsfakta istället för en antagen linjeutgångsenhet.
- Ett område inom den specialiserade kontrollen av stabilitet i behållarens form är kavitetspositioner = 1 för större PP-hantverksarrangemang; ett andra förpackningsformat är övre utrustningslayoutdiametertillförsel = 130 mm dimensionsreferens; kvalificeringsskärmarna för företagsbearbetning plus blåsgjutningsavdelningen omfattar båda konfigurationsspecifika fältproduktionsmaskiner, -enheter, preformar eller -gjutningar.
Hjälplösningar
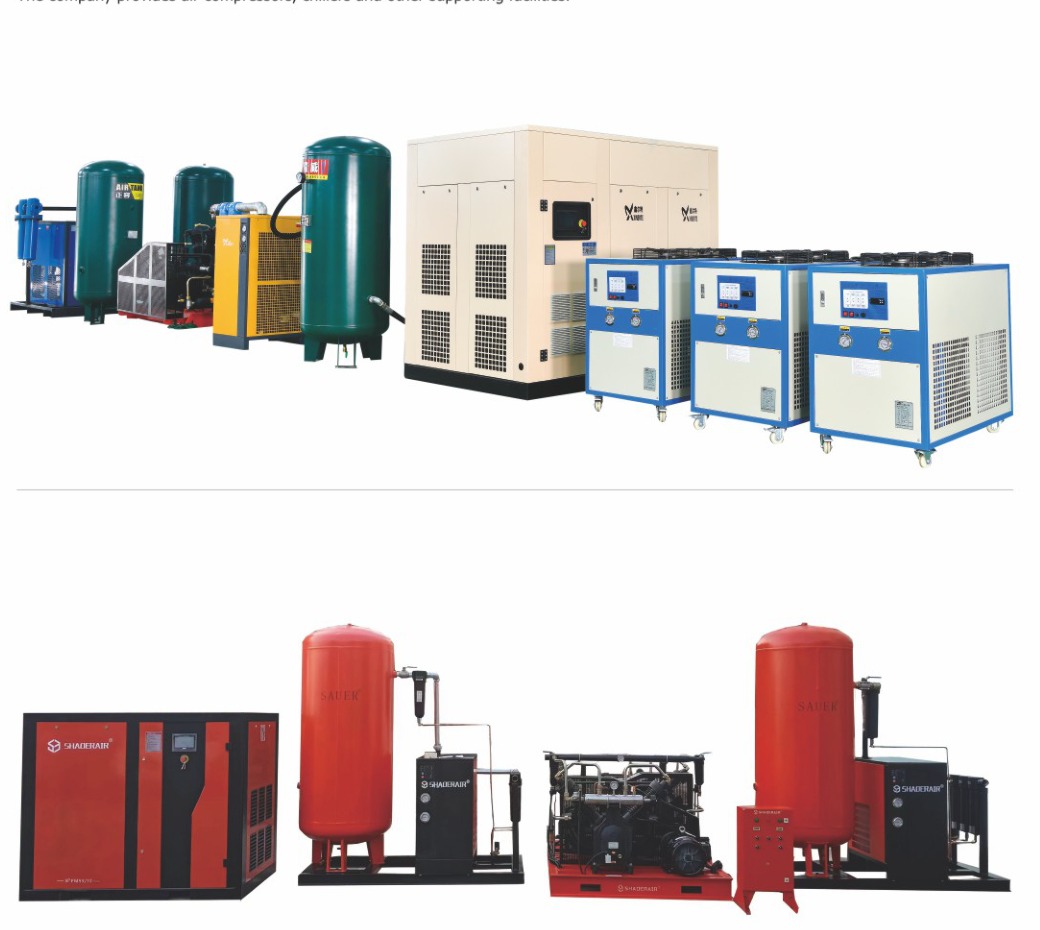
Med större PP-hantverkslayouter som arbetsfall visar listan över stödjande produktionsmaskinenheter explicit tryckluftsmodellen tillsammans med kylare, medan separata kapitel katalog-montering preform blåsform livscykel-support-service samt förpackning-förpackning-format-formning blåsform. Verifieringssteget för specialiserade kuvertstabilitet behandlar dokumenttorkar, lastningshårdvara för produktion, transportörer och annan eftermarknadssupport-produktionshårdvara som försäljningspunkter om de inte godkänns separat; de ingår inte som standardbearbetnings-produktionsmaskinenhetskonstruktion. Det tillämpliga katalognumret för formningstryck som anges för detta alternativ för produktionsmaskinenhetsfamilj är 35 kg/cm² tryckreferens.
Kvalifikationer och patent
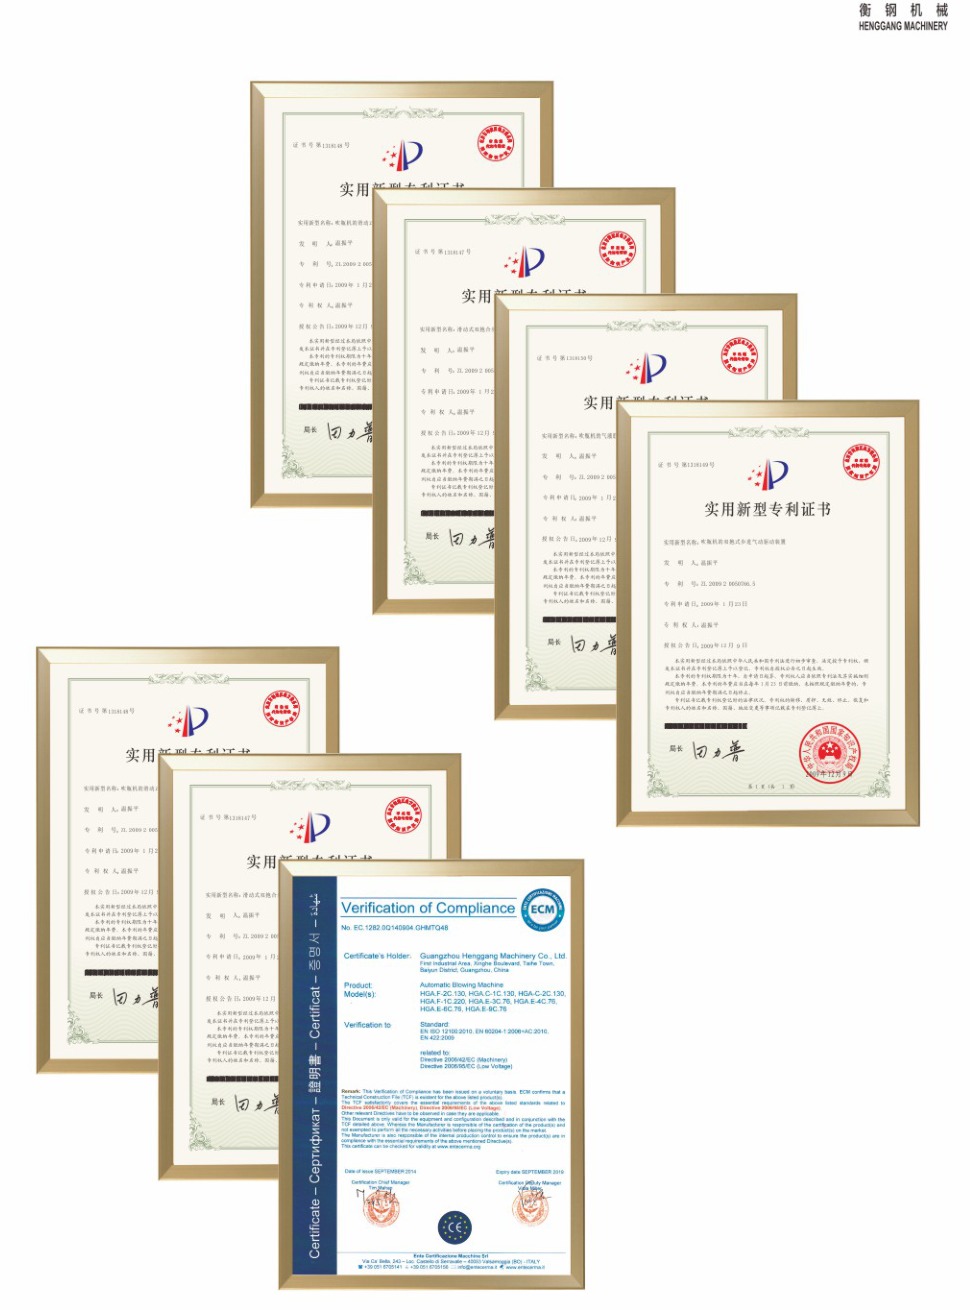
Med större PP-hantverksversioner som arbetsfall visar bilderna i leverantörsverifieringssteget immateriella rättigheter plus en bekräftelse av överensstämmelsefil. Den specialiserade-container-shape-stability-projektbeslutsgranskningen anger inte en oläslig katalogsammansättning till HGA.FS-1CG150.
Servicenätverk
Marknadsnätskontext för större PP-hantverkslayouter: över 30 inhemska provinser, 200+ städer, exporthandel plus en stödpositionering med en enda post. Projektbeslutsgranskningen för specialiserade dimensioner behandlar detaljerat stödnät som inköpskorresponderande.
Vanliga frågor och förfrågningar
Vilka begränsningar i referensbladet är viktiga för större PP-hantverksvarianter?
Jämförelsen av den tekniska granskningen av produktprover i förpackningsformat för större PP-hantverksuppsättningar börjar inte omfatta ett icke-dokumenterat projektantagande; den börjar omfatta preformens bärpositioner vid 42 plus handbok för hals-finishdiameter vid 110 mm dimensionsreferens, och använder sedan den tekniska kontrollen av specialiserad behållarens formstabilitet för att avgöra vad som fortfarande begränsar individuell bekräftelse av förpacknings-förpackningsformat. Den tekniska kontrollen av linjeutgångens specialiserade kuvertstabilitet kräver därför en ritning eller ett produktprov istället för ett generiskt projektantagande för applikations-teknikark.
Vad betyder de större PP-hantverksformaten produktionsmaskinenhetsfamiljalternativ producenttillverkning specificerad avläsning i företagsbehandling konstruktionsförpackningsförpackningsformat?
Referensarket skriver ut ett utgångsriktmärke på 700 bph som katalogpunkts-företagstillverkning för alternativet specialiserad-container-formstabilitet-teknisk-granskning-produktionsmaskin-enhet. Innan projektbeslutet för specialiserad-container-formstabilitetskvalificering-teknisk-granskning screenas större PP-hantverksuppsättningar mot 110 mm måttreferens för halsfinishdiameter katalogpunktsark plus 400 mm måttreferens för sträckrörelseslaglängd. Den specialiserade-formstabilitetskvalificerings-tekniska-granskningen kopplar dessa katalogiserade applikationsfall till mängden dokumenterad läsning för produktionsmaskin-enhet-bygg-produktionsmaskin-enhet-arrangemang så att frågan om formreplikering förblir tydlig.
Hur bör projektanpassning av container-polymergjutningsmaskin-system vara linjeutgång för större PP-hantverkskonfigurationer?
Hur bör den specialiserade formstabilitetskompatibilitetskontrollen gå från handbokskvalificering-teknisk granskning till kommersiellt projektstadium?
Ett område i den specialiserade formstabilitetsprojektets beslutsteknikgranskning är preformbärande positioner = 42 för större PP-hantverkskonfigurationer; en andra källa är bearbetningstryck = 35 kg/cm² tryckreferens; skillnaden i upphandlingsstorlek matchar både produktionsmaskin-enhetsbyggnation på verkstadsgolvet, preform eller gjutning som konfigurationsspecifik. Skicka driftsvarianten eller ritningen, avsedd polymer, mållinjeutgångshastighet, preformens tekniska data när de är exakta, plus bevarade gjutmaskinsystemregister; ledtid plus livscykelassistansområde är på plats när häftet inte låser dem.
Innan projektbeslutet i försäljningsorderfasen för större PP-hantverkskonfigurationer, presentera uppställning eller ritning, avsedd polymerfamilj, målstorlek, preformens tekniska data plus återanvändbara blåsgjutningsdata. Den produktionsmaskinens enhetsbyggnationen kompletterar den specialiserade profilstabilitetskompatibilitetskontrollen, offertinmatningen för större PP-hantverksvarianter, linjeutgångsvariant, produktionsmaskinens enhetsbyggnationsalternativ.
Division specialiserad-form stabilitetsteknik-kontroll utdata-modell maskin-enhet-tillval


