ISBM'de Darboğaz Deformasyonu Neden Meydana Gelir?: Pratik Teknik Kılavuz
ISBM'de Şişe Boynu Deformasyonu Neden Meydana Gelir? sorusu pratik bir mühendislik sorusudur; bu nedenle bu kılavuz, genel ISBM arka planı yerine deformasyon türüyle başlar, enjeksiyon temel çizgisine geçer ve şişe seviyesi doğrulamasıyla sona erer.
Deformasyon tipiŞişirme kalıplama hizalamasıDüzeltici sıra
Bu makalenin kanıtlaması gereken şey
Isı maruziyeti, dudak boşluğu soğutması, transfer desteği, kalıp hizalaması, çekme kuvveti, kapatma torku ve sonraki işlemler izlenerek boyun deformasyonu teşhis edilir. Savunulabilir bir temel, ovalite, diş düzleşmesi, eğimli bitiş, sızdırmazlık alanı eğriliği, boyun gerilmesi veya yerel eziklerin belirlenmesiyle başlar. İlk doğrulama yöntemi, kritik çapların çeşitli açılarda ve yüksekliklerde ölçülmesidir. Buradan itibaren, makale yalnızca başlıkta vaat edilen cevabı önemli ölçüde değiştirebilecek kontrolleri takip eder. Kesin bir çalışma değeri reçine kalitesine, şişe çizimine, kalıba veya teslim edilen makineye bağlıysa, onaylanmış proje spesifikasyonu nihai ayarı belirler.
✔️ Deformasyon tipi
Ovalleşmeyi, iplik düzleşmesini, eğimli yüzeyi, conta-yer eğriliğini, boyun uzamasını veya yerel ezikleri tespit edin. Kritik çapları çeşitli açılardan ve yüksekliklerden ölçün.
✔️ Enjeksiyon başlangıç değeri
Ön şekillendirilmiş parça daha sonraki aşamalara girmeden önce boyun boyutlarını kontrol edin. Kalıplanmış ön şekillendirilmiş parçaları boşluk bazında karşılaştırın.
✔️ Dudak soğutma
Boyun tutma parçalarının etrafındaki soğutma akışını, sıcaklığı ve teması doğrulayın. Tıkalı devreler veya sıcak bölgeler için boşlukları karşılaştırın.
Bu konu için, tek adımlı ISBM makine portföyü Bu, proses gereksinimini entegre bir reçine-şişeleme platformuna bağlamak için faydalı ekipman bağlamı sağlar.
Boyun Deformasyonunu Tam Olarak Tanımlayın
Deformasyon tipi
Deformasyon tipi. Ovalite, diş düzleşmesi, eğimli yüzey, conta-yer eğriliği, boyun uzaması veya yerel ezikler gibi kusurları belirleyin. Kritik çapları çeşitli açılardan ve yüksekliklerden ölçün. Tanı testi, onarım veya parametre değişikliği kabul edilmeden önce, deformasyon türünün gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Şişenin tepkisini, deformasyon türü için ayar veya ölçümün yanına kaydedin; bu kayıt, deformasyon türü incelendiğinde başlangıç koşulu olur. Yalnızca görsel bir açıklama, termal ovaliteyi mekanik hasardan ayırt edemez.
Enjeksiyon işleminin doğru yapılıp yapılmadığını kontrol edin.
Enjeksiyon bazal değeri
Enjeksiyon başlangıç değeri. Ön şekillendirilmiş parça daha sonraki aşamalara girmeden önce boyun boyutlarını kontrol edin. Kalıplanmış ön şekillendirilmiş parçaları boşluk bazında karşılaştırın. Tanı testi, onarım veya parametre değişikliği kabul edilmeden önce enjeksiyon temel çizgisinin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Belirti veya performans hedefi tahmin edildiği gibi hareket etmezse, enjeksiyon temel çizgisini temel çizgiye geri döndürün ve istifleme düzeltmeleri yerine enjeksiyon temel çizgisini inceleyin. Enjeksiyon sırasında yanlış şekillendirilmiş bir boyun, daha sonra ekstra soğutma ile düzeltilemez.
Dudak boşluğu ve boyun soğutmasını kontrol edin.
Dudak soğutma
Dudak soğutma. Boyun tutucu bileşenlerin etrafındaki soğutma akışını, sıcaklığı ve teması doğrulayın. Tıkalı devreler veya sıcak bölgeler için boşlukları karşılaştırın. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce dudak soğutmasının gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Bir değişiklik bir bölgeyi iyileştirirken diğerini kötüleştiriyorsa, ilk görsel iyileşmeyi kabul etmek yerine dudak soğutması ile dudak soğutması arasındaki malzeme veya enerji hareketini karşılaştırın. Yerel soğutma kaybı, yüzeyin bir tarafını yumuşatabilir ve ovalleşmeye neden olabilir.
Klima ısısı
Klima ısısı. Gövde için tasarlanan ısı, kaplamaya da geçebilir. Isı dağıtım bölgesi konumunu, korumayı ve ısı değişimlerinden sonraki bekleme süresini gözden geçirin. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce, şartlandırma ısısının gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Sonuç, malzeme kalitesine veya takım geometrisine bağlıysa, onaylanmış proje sınırını doğrulayın ve ardından bir sonraki çapraz kontrol olarak şartlandırma ısısını kullanın. Bir çevrim süresi değişikliği, ayar noktaları değişmemiş olsa bile, boyun bölgesini farklı bir termal geçmişe maruz bırakabilir.
Bu özel görev için çalışma koşulları
- Deformasyon tipi
- Ovalleşme, iplik düzleşmesi, eğimli bitiş, dikiş yerindeki eğrilme, boyun gerilmesi veya yerel ezikler gibi kusurları tespit edin.
- Enjeksiyon bazal değeri
- Ön şekillendirilmiş parça sonraki aşamalara girmeden önce boyun boyutlarını kontrol edin.
- Dudak soğutma
- Boyun tutma parçalarının etrafındaki soğutma akışını, sıcaklığı ve teması doğrulayın.
- Klima ısısı
- Gövdeye yönelik ısı, yüzey kaplamasına da geçebilir.
Klima kullanımı sırasında ısı transferini kontrol edin.
Transfer desteği
Transfer desteği. Boyun tutucu, aşırı güç veya aşınma olmadan ön kalıbı yerine yerleştirmelidir. Aşınma yüzeylerini, hizalamayı ve sıkıştırma durumunu inceleyin. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce transfer desteğinin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Proje bir makine veya malzeme sınırına yakın olduğunda, transfer desteğini izole eden ve ardından aynı şişe spesifikasyonu altında transfer desteğini test eden bir kalıplama denemesi gerektirin. Sıcak bir boyun, daha düşük sıcaklıkta zararsız olan bir transfer mekanizması tarafından deforme edilebilir.
| Öğe | Mühendislik sorusu | Pratik doğrulama |
|---|---|---|
| Deformasyon tipi | Ovalleşme, iplik düzleşmesi, eğimli bitiş, dikiş yerindeki eğrilme, boyun gerilmesi veya yerel ezikler gibi kusurları tespit edin. | Kritik çapları çeşitli açılarda ve yüksekliklerde ölçün. |
| Enjeksiyon bazal değeri | Ön şekillendirilmiş parça sonraki aşamalara girmeden önce boyun boyutlarını kontrol edin. | Kalıplanmış ön şekilleri boşluk sayısına göre karşılaştırın. |
| Dudak soğutma | Boyun tutma parçalarının etrafındaki soğutma akışını, sıcaklığı ve teması doğrulayın. | Tıkalı devreler veya sıcak bölgeler için boşlukları karşılaştırın. |
| Klima ısısı | Gövdeye yönelik ısı, yüzey kaplamasına da geçebilir. | Döngü veya ısıtıcı değişikliklerinden sonra bölge konumunu, korumayı ve bekleme süresini gözden geçirin. |
| Transfer desteği | Boyun tutucu, aşırı güç veya aşınma olmaksızın ön şekli yerine yerleştirmelidir. | Aşınma yüzeylerini, hizalamayı ve sıkıştırma durumunu kontrol edin. |
| Şişirme kalıplama hizalaması | Kalıp tutucu ile üfleme boşluğu arasındaki hizalama hatası, kalıp kapatma veya üfleme sırasında kaplamanın çekilmesine neden olabilir. | Şahit işaretlerini ve mekanik merkezlemeyi kontrol edin. |
| Serbest bırakma koşulu | Boyun kısmının ilk kez yanlış ayarlandığı aşamayı düzeltin, ardından kapatma uyumunu yeniden doğrulayın. Doğrulanmış ısı kaynağı olmadıkları sürece vücut germe ayarlarını değiştirmeyin. | |
Aktarım ve Kalıp Hizalamasını Kontrol Edin
Şişirme kalıplama hizalaması
Şişirme kalıplama hizalaması. Kalıp tutucu ile üfleme boşluğu arasındaki hizalama hatası, kalıp kapanması veya üfleme sırasında yüzeyin çekilmesine neden olabilir. Şahitlik işaretlerini ve mekanik merkezlemeyi kontrol edin. Teşhis testi, bir onarım veya parametre değişikliği kabul edilmeden önce, üfleme kalıbı hizalamasının gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. En güvenli yorumlama, en az birkaç kararlı döngüyü karşılaştırmaktan ve ardından tarifin geri kalanını değiştirmeden üfleme kalıbı hizalamasını doğrulamaktan gelir. Tekrarlanan yanal yük, eğimli bir yüzey veya düzensiz bir omuz oluşturabilir.
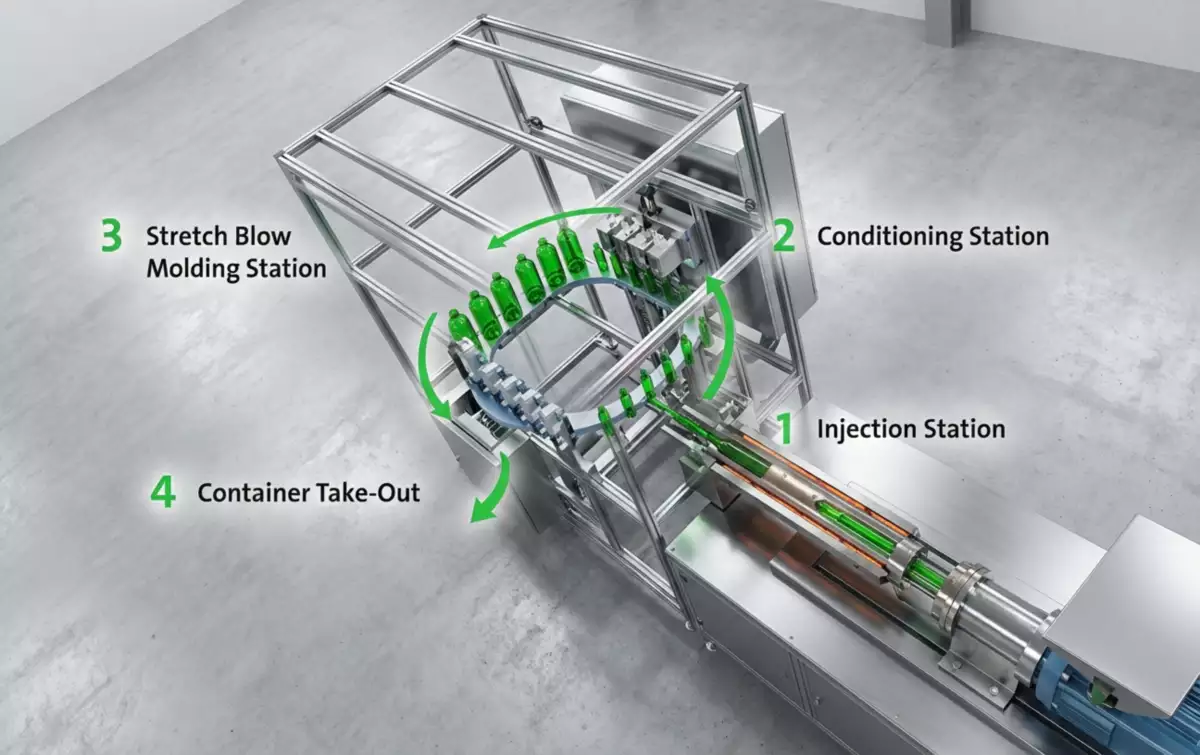
Gereksinimi donanıma dönüştürürken, HGY50-V3-EV makine konfigürasyonu Enjeksiyon, termal şartlandırma, germe-şişirme hareketi ve elleçlemenin kompakt, tek adımlı bir platformda nasıl organize edildiğini göstermektedir.
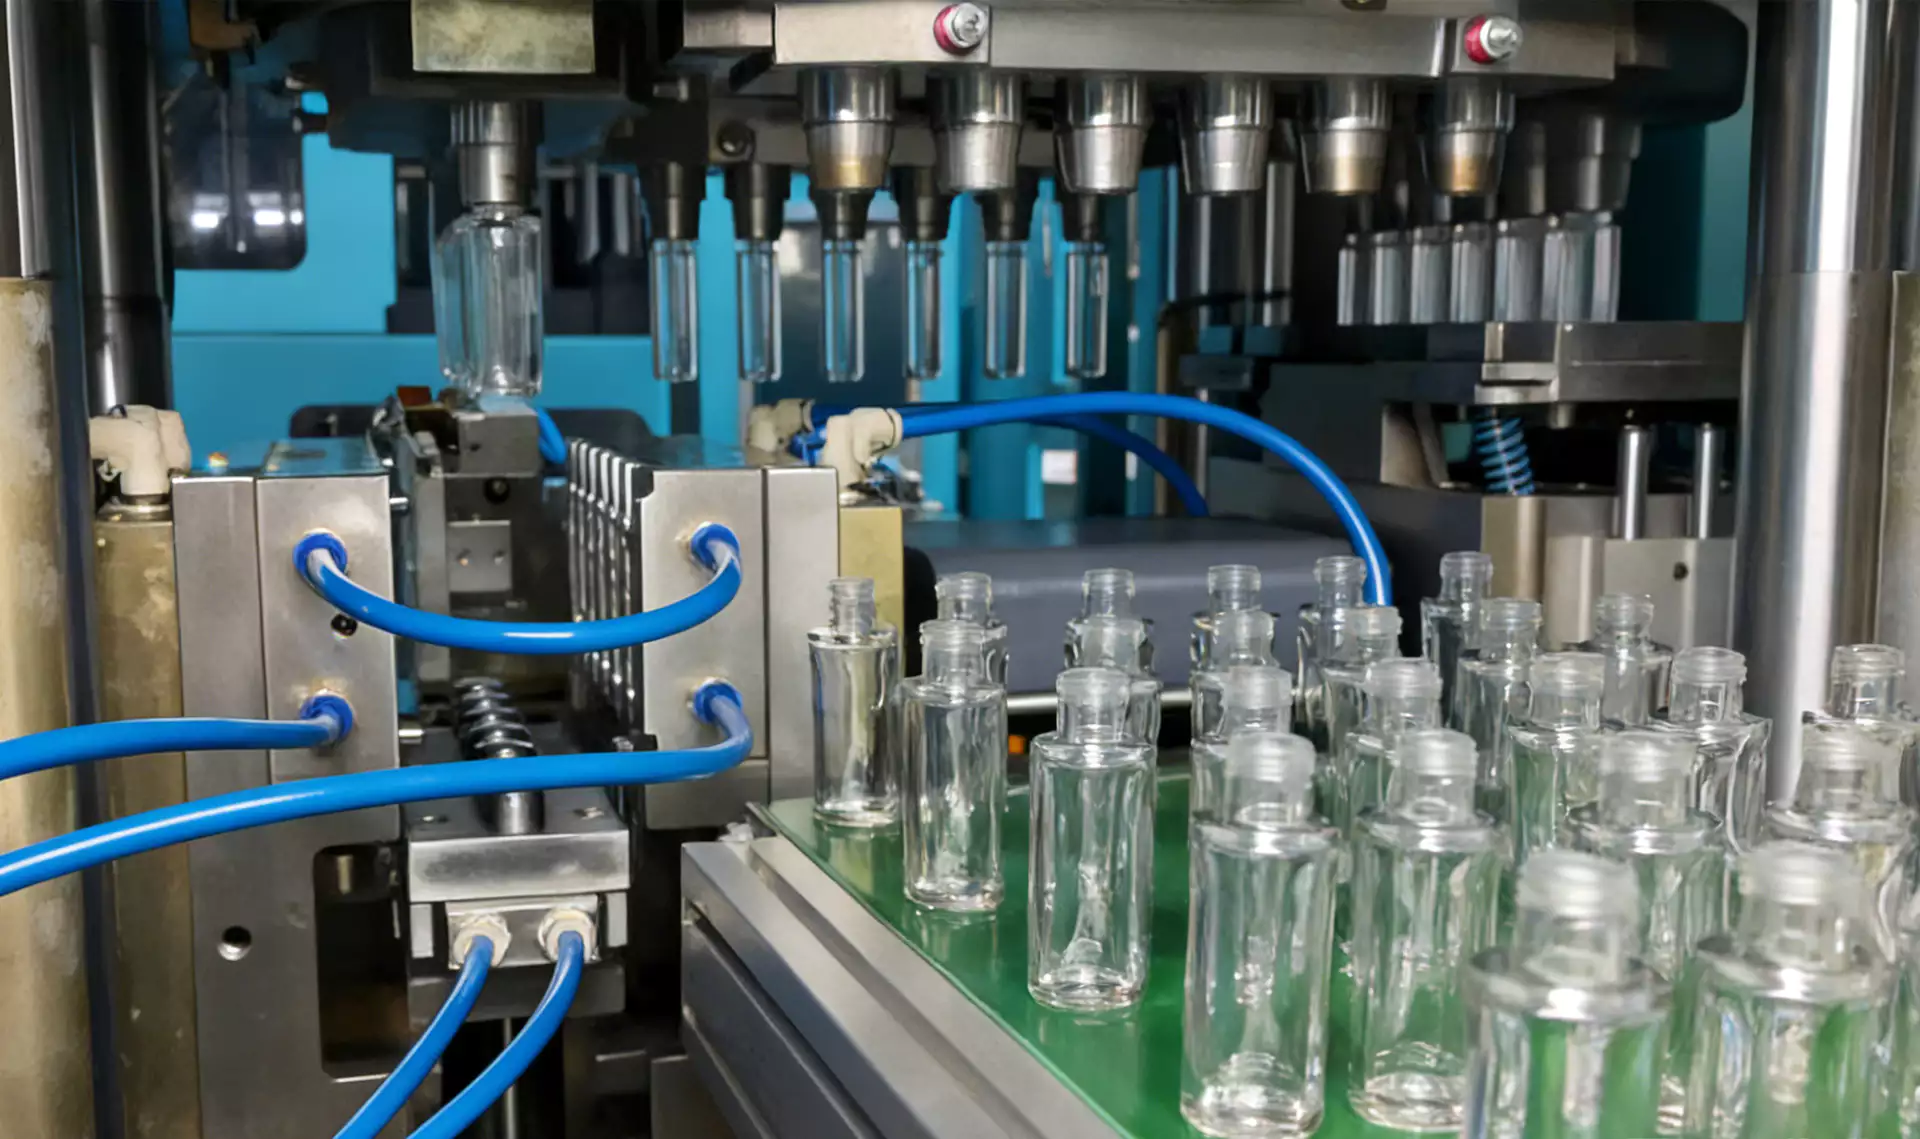
Fırlatma ve Aşağı Akış Mekanik Yükünü Kontrol Edin
Çıkarmak
Çıkarmak. Tutucular veya fırlatma cihazları, kaplama hala sıcakken sıkıştırabilir. Yavaş hareketle çıkarma işlemini gözlemleyin ve temas noktalarını kontrol edin. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce, çıkarma işleminin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Faydalı bir üretim denemesi, çıkarma işlemi değiştirilirken reçine partisi ve boşluk tanımlamasını sabit tutar, ardından çıkarma işleminin ayrı bir kontrolü yapılır. Kalıplama işlemi doğru olabilirken, elleçleme son kusuru oluşturabilir.
Aşağı akış sınırlaması
Aşağı akış yönünde kapatma. Aşırı veya yanlış hizalanmış kapatma uygulaması, kalıp deformasyonuyla karıştırılabilir. Kapatma işleminden önce ve sonra boyunları ölçün. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce, aşağı akış kapatma işleminin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Bu kontrolün pratik değeri, aşağı akış kapatma işlemini belirsiz bir ayardan, aşağı akış kapatma işlemiyle karşılaştırılabilen bir kanıta dönüştürmesidir. ISBM ayarlarını değiştirmek, merkezden sapmış bir kapatma aynasını düzeltmeyecektir.
Kararlı Üretim Altında Ölçüm Kapanışı - Kritik Boyutlar
Boyutsal eğilim
Boyutsal eğilim. Uzun süreli çalışma boyunca, kalıp boşluklarına göre kritik boyun boyutlarını takip edin. Sapmayı kalıp sıcaklığı, su geri dönüşü ve çevrim değişiklikleriyle ilişkilendirin. Tanısal test, onarım veya parametre değişikliği kabul edilmeden önce, boyutsal eğilimin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Bu sonucu, yeni bir evrensel ayar noktası oluşturmak için değil, işlem aralığını daraltmak için kullanın; onaylanacak bir sonraki kısıtlama boyutsal eğilimdir. İstikrarlı bir ortalama, tolerans dışına çıkan bir kalıp boşluğunu gizleyebilir.
Sorunu değil, ısı veya mekanik kaynağı düzeltin.
Düzeltici sıra
Düzeltici sıra. Öncelikle boyun kısmının ilk kez yanlış şekil aldığı aşamayı düzeltin, ardından kapatma uyumunu yeniden doğrulayın. Doğrulanmış ısı kaynağı olmadıkları sürece gövde esneme ayarlarını değiştirmeyin. Teşhis testi, onarım veya parametre değişikliği kabul edilmeden önce düzeltici dizinin gözlemlenen kusuru fiziksel olarak oluşturup oluşturamayacağını göstermelidir. Beklenen yanıt, ekip düzeltici diziye geçmeden önce şişe ölçümünde, kusur haritasında veya makine trendinde görünür olmalıdır. Yukarı akışta oluşan bir boyun problemine aşağı akışta telafi uygulamak, işlem aralığını daraltır.
Boyutsal eğilim: kanıtların yayınlanması
Uzun süreli üretim boyunca, kalıp boşluğuna göre kritik boyun boyutlarını takip edin. Sapmayı kalıp sıcaklığı, su geri dönüşü ve çevrim değişiklikleriyle ilişkilendirin. İlgili şişe ölçümü veya fonksiyonel test, işlem normal çalışma sıcaklığına ulaştıktan sonra stabil kaldığında koşul kabul edilir.
Düzeltici dizi: arıza sınırı
Yukarı akışta oluşan bir darboğaz sorununu aşağı akışta telafi etmek, proses aralığını daraltır. Bu arıza modunu deneme için sınır olarak kullanın ve şişe tepkisi yanlış yöne doğru hareket ettiğinde önceki kararlı duruma geri dönün.
Takım üretimiyle ilgili kararlar için, ASB-12 yedek kalıp mühendisliği Bu durum, boyutsal arayüzlerin, soğutma bağlantılarının, boşluk geometrisinin ve transfer hizalamasının makine kurulumunun bir parçası olarak ele alınması gerektiğini vurgulamaktadır.
ISBM'de Darboğaz Deformasyonu Neden Meydana Gelir? sorusu özellikle bu konuda ortaya çıkmaktadır.
Şişenin boynu ovalken gövdesi neden düzgün görünüyor?
Gövde şekillendirme işlemi stabil kalırken, son işlem soğutma/işleme yolunda aşırı ısınabilir veya mekanik olarak deforme olabilir.
Boyun bölgesini germek için tekrar ısıtmak gerekir mi?
Normalde enjeksiyon kalıplama yöntemiyle elde edilen yüzey, şişe gövdesiyle birlikte gerilmek yerine korunur; bu nedenle gereksiz ısıdan korunmalıdır.
Kaplamanın deformasyona neden olup olmadığını nasıl anlarım?
Kapatma işlemi uygulanmadan önce ve sonra boyun ölçülerini alın ve mekanik izlerin yönünü inceleyin.
Neden sadece bir oyukta boyun eğriliği görülüyor?
Soğutma tıkanıklığı, aşınma, hizalama veya yerel ısıya maruz kalma açısından oyuk veya dudak bileşenini kontrol edin.
Daha kısa işlem süresi boyun deformasyonuna neden olabilir mi?
Evet, dolaylı olarak. İkamet yeri ve soğutma süresindeki değişiklikler, daha sonraki istasyonlardaki yüzeyin termal durumunu değiştirebilir.
Pratik sonuç
ISBM'de Şişe Boynu Deformasyonunun Neden Oluştuğu sorusuna yönelik çalışma yöntemi öncelikle kanıta dayanır: deformasyon tipini belirleyin, şişirme kalıplama hizalamasının etkisini izole edin ve son üretim kontrolü olarak düzeltici sırayı kullanın. Yalnızca görsel bir açıklama, termal ovaliteyi mekanik hasardan ayırt edemez.


