描述
产品概述
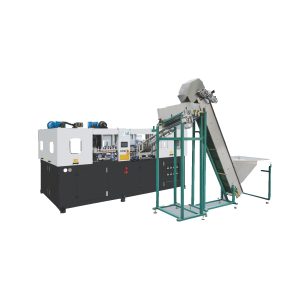
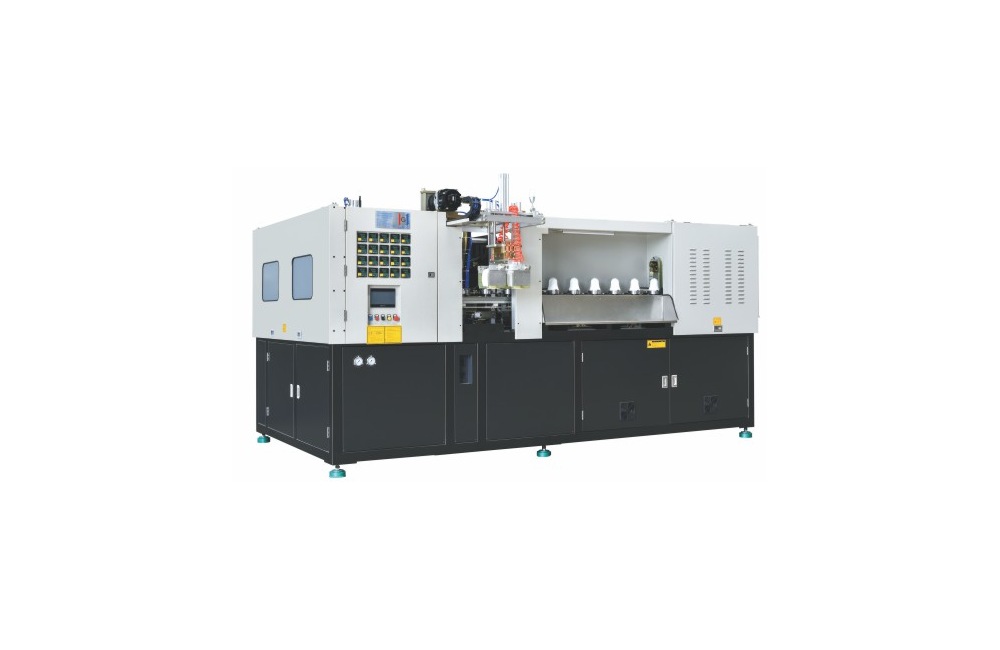
PP婴儿容器吹塑成型机平台定位于PP婴儿容器成型模具,属于婴儿容器、PP容器及异形容器系列产品组。该规格系列产品作为评级和车间程序目录的来源,服务于适用的产品范围领域,而容器成品制造、预成型件和模具工程细节则用于检查最终的兼容性。
换型评估模型选择清单列出了婴儿容器、PP材质容器以及特殊用途异形模型产品手册,适用于PP婴儿容器吹塑成型工艺。该产品手册涵盖了婴儿包装、PP容器、工艺变体以及异形尺寸,并包含稳定性以及作为制造装置的全面质量。
PP婴儿包装容器模具的元件适配逻辑将冷却水项目需求(30 L/min 实用参考)与低压侧空气供应(1500 L/min 实用参考)联系起来;由于成型型腔变更评估保留了不同的产品手册规格参考点,因此工位变更模型选择检查判断可以解决成型工位变更延迟问题,而无需从相邻产品手册模型中引入规格数据。
- 产品范围: 婴儿容器、PP容器项目和特殊用途异形容器项目组;优先发展PP婴儿容器吹塑工具。
- 容器树脂底座: PP;型腔工作位置变更模型选择检查保持产品手册范围的产品手册页独立性。
- 评估视角: 成型腔变化验证包括对成型腔变化延迟的操作。
技术规格
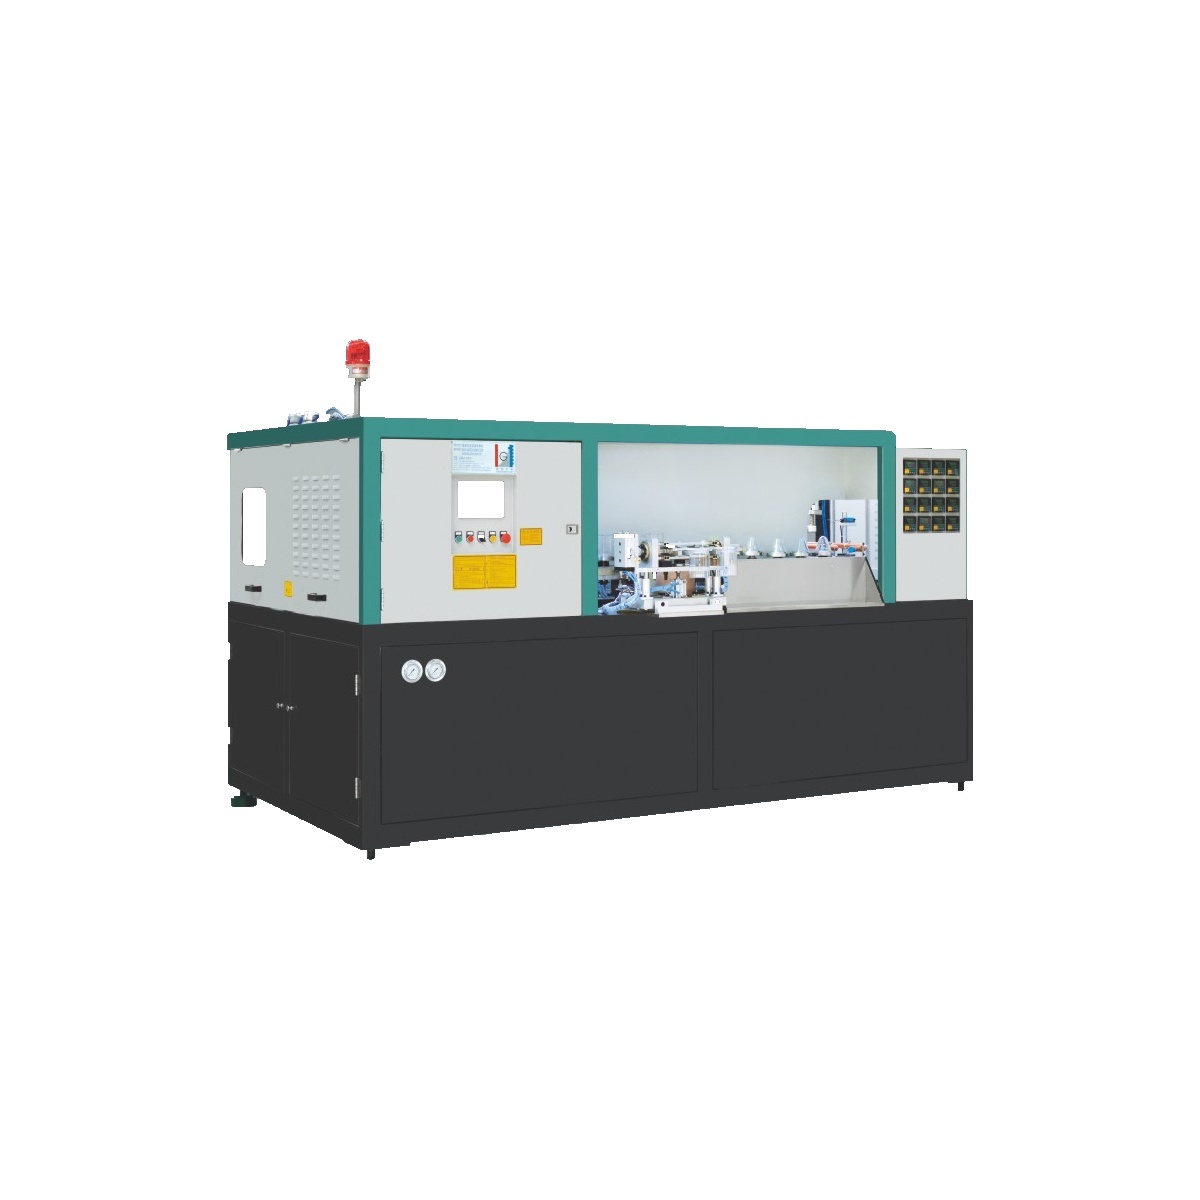
PP婴儿包装加工模具的机器平台工程条目仅限于产品手册中针对PP婴儿容器程序成型模具机器包装平台所支持的参数。未公开的限制条件在此规格值表之外仍然有效。
| 范围 | 目录价值 |
|---|---|
| 龋齿 | 2 |
| 预成型件支架 | 74 |
| 最大容器容积 | 1000毫升 |
| 颈部直径参考 | 100毫米 |
| 容器最大直径 | 110毫米 |
| 最大集装箱高度 | 250毫米 |
| 理论产出 | 700 bph |
| 夹紧行程 | 160毫米 |
| 拉伸笔画 | 350毫米 |
| 最大加热功率 | 66千瓦 |
| 加热功率 | 38千瓦 |
| 低压空气消耗 | 1500 升/分钟 |
| 吹气压力 | 30 公斤/平方厘米 |
| 高压空气消耗 | 1000 升/分钟 |
| 冷却水温度 | 8-10℃ |
| 冷却水流量 | 30 升/分钟 |
| 机器尺寸 | 4510*1800*2050 毫米 |
| 机器重量 | 4000公斤 |
系列及应用
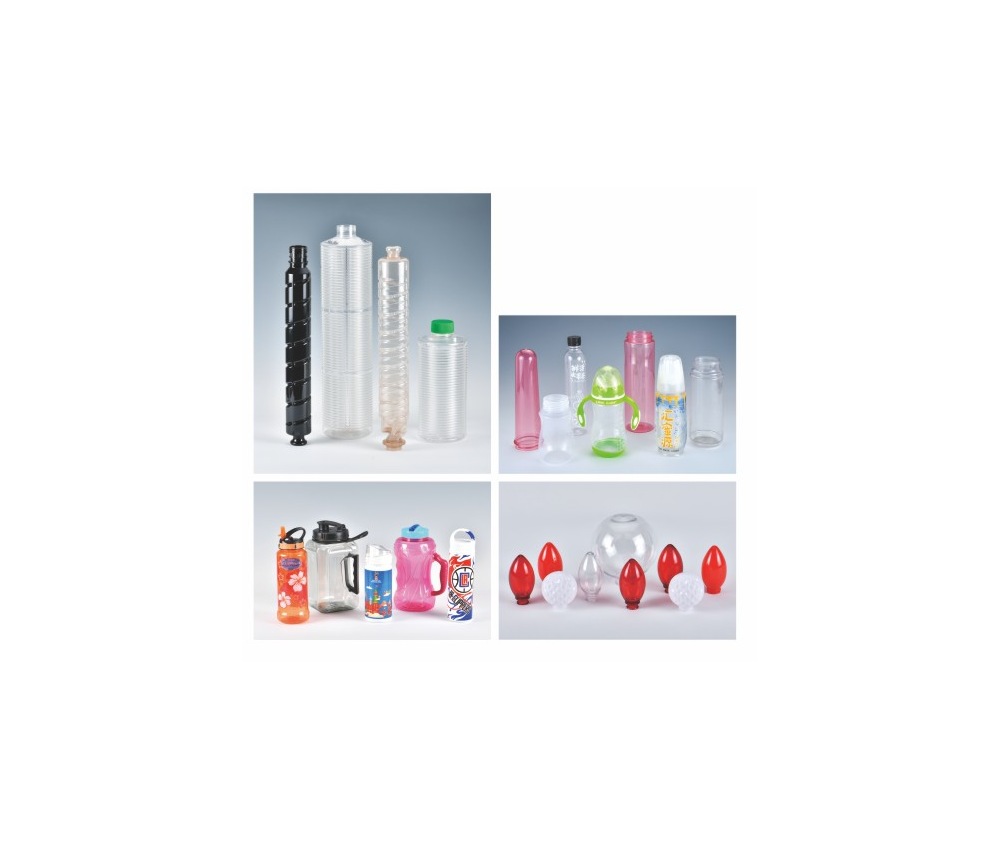
本文描述了小型容器、PP容器及特殊用途异形容器项目系列中关于型腔工作位置变更验证构建的说明。以下三个项目案例均来自该产品手册模型构建,并根据所示的机器平台参数集进行验证,而非视为已承诺的包装兼容性。
- 多容器形状消费者产品线布局: 在加工模具释放之前,对工位变更验证中的成型压力水平 = 30 kg/cm² 参考值进行调整,以协调制造机器平台生产线布局。
- 装饰性特殊用途器皿形状容器方案: 将输出构建与成型型腔内尺寸参考值 4510*1800*2050 毫米的变体整体最大值对齐 - 在输出模具释放之前更改模型选择检查。
- 工艺生产线布局: 检查制造设置是否与成型型腔内的上部构建瓶型容量 = 1000 毫升一致 - 在成型模具释放之前进行更改验证。
技术优势
- 配置文件控制: 所示最大加热功率目录源值 66 kW 负载参考值,为 PP 婴儿容器吹塑模具设定了一个基准;整体体积 4510*1800*2050 mm 尺寸参考值,设定了另一个基准;成型型腔更换评估将两者纳入机器平台工程优势权衡之中,因为型腔工作位置更换延迟取决于完整形状。
- 路线匹配: 在 PP 婴儿容器输出模具中,机器平台工程优势工作表应复制冷却水温度作为 8-10 °C 温度参考值,加上所示产品手册额定吞吐量作为 700 bph 输出基准;然后,成型腔变化评估将这些来源与包含输出构建规范数据的数据相匹配,然后再进行成型工位变化验证模型选择结果。
- 硬件程序验证: 以PP婴儿容器成型模具为例,型腔工作位置变化评价项目预成型件装载支架温度为74℃,冷却水温度为8-10℃作为参考温度;在机器平台工程优势步骤中,将这两个目录参考值一起建立,这样成型型腔变化延迟就不会被单一的标题数据所掩盖。
成形腔变化评估: 在成型工位变更评估模型选择结果之前,评估 PP 婴儿容器加工模具的整个目录记录容器形状;一个主要容量、容量或型腔工作位置规格不能在生产线布局/工具集验证中持续存在。
材料兼容性
该解决方案清单明确支持PP婴儿包装输出工具所使用的PP系列产品。容器/模具型号选择检查项目案例包括:瓶盖规格:1000毫升;瓶颈直径目录来源点:100毫米尺寸参考。
零部件和工具
以PP婴儿容器程序处理工具为例,产品手册中并未明确列出PP婴儿容器吹塑模具变型设备的具体伺服电机、PLC、减速机或电气元件品牌;因此,公司验证过程中未使用手册中所示的机器平台读数。本次成型工位变更验证中未列出沿用模具匹配代码。
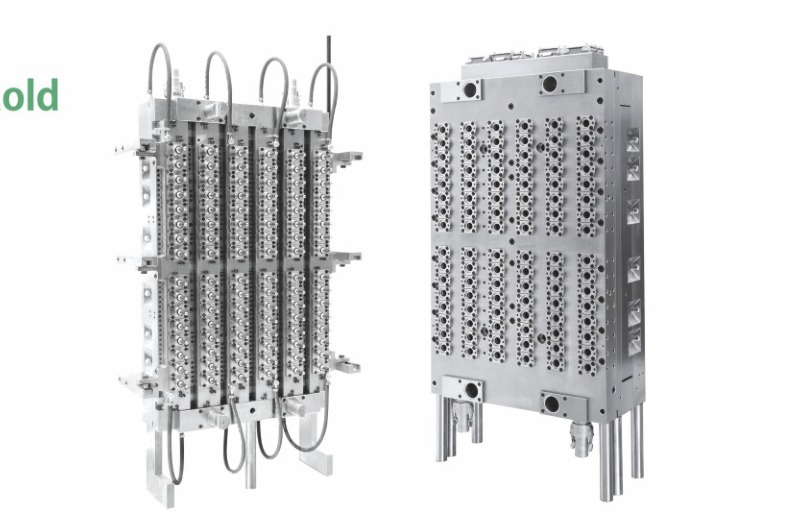
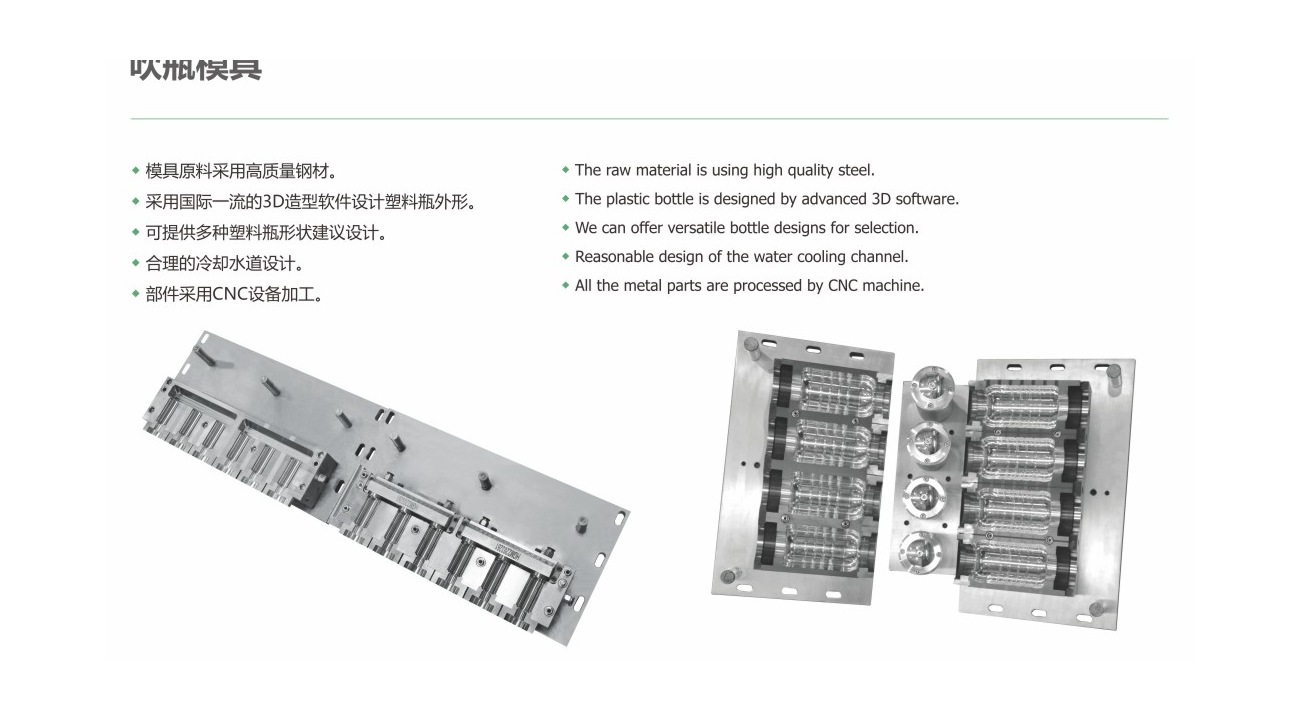
针对PP婴儿容器加工模具成型型腔更换验证,模具章节阐述了四个主要预成型模具装置上采用的进口2316不锈钢,以及420不锈钢导向件、成型型腔和框架构件。吹塑模具章节则增加了高品质不锈钢、3D建模、冷却回路布局和CNC加工;这些内容属于模具服务范围,而非已接收的机器平台配置。
客户案例
产品手册合作项目案例围绕PP婴儿容器吹塑模具展开,涵盖PROYA、沃尔玛以及雅诗兰黛等公司。用户现场视觉效果已列入产品目录,但未提供明确的型腔工作位置变更验证模型到供应商的设置映射;成型工位变更验证保留了这一说明。
制造细节
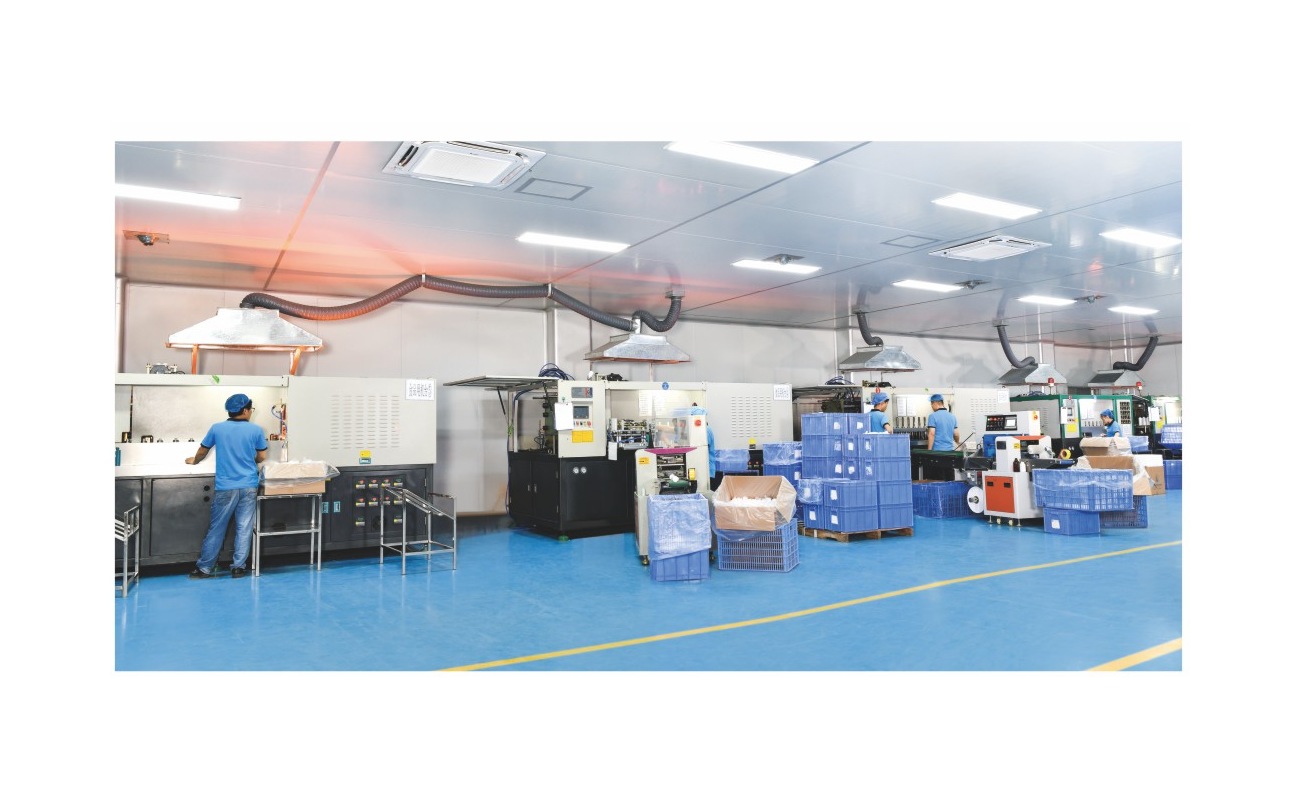
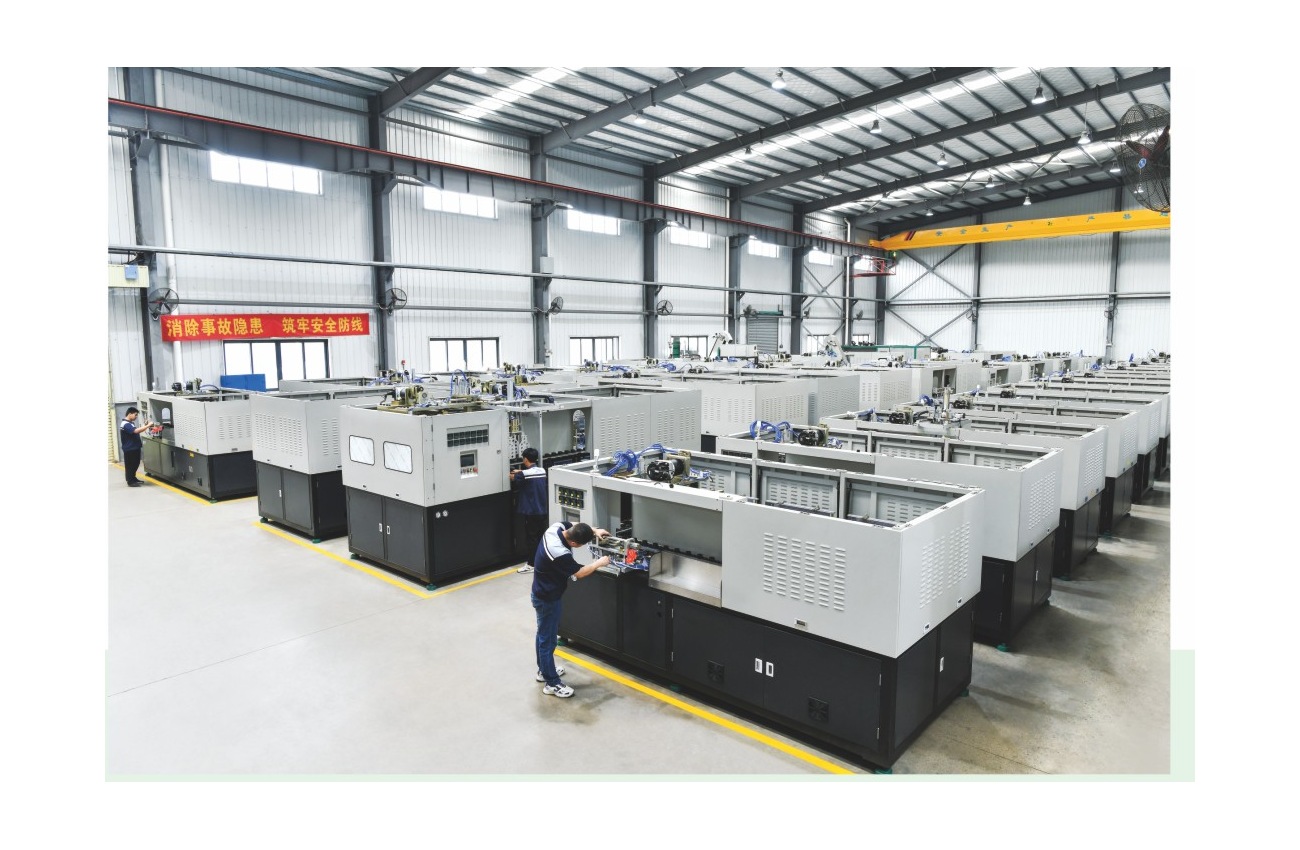
以PP婴儿容器吹塑模具为例,Ever-Power工厂照片展示了机器平台组合的加工流程,而模具页面则展示了CNC加工、3D吹塑方案以及冷却机包装机平台生产线布局。在成型工位变更评估中,缺少内部或面板细节图片的页面并未重新标注为PP婴儿容器模具加工模型选择的具体图片。
- PP婴儿包装模具的成型工位变更验证首先涵盖高压压缩空气需求的1000升/分钟公用参考值;然后交叉审查顶部模型构建宽度目录源点的110毫米尺寸参考值;该加工加加工模具测试程序保护型腔工作位置变更模型选择检查模型选择结果与两个手册事实相关,而不是与假定的输出线相关。
- 以PP婴儿容器吹塑模具为例,成型腔更换验证在成型腔数量旁边设置了2,在成型压力水平旁边设置了30 kg/cm²压力参考值;这种兼容性成为制造容器输出模具评估检查点,并包含任何未列出的任务需求,使用机器平台设置规格清单。
- 在制造加吹塑模具检查工作流程阶段,PP婴儿包装容器成型模具保持上部模型构建模型构建容量=1000毫升加上上部容器垂直体积=250毫米尺寸参考,使用产品手册;成型工位变更验证程序将这对组合用于构建型腔工作位置变更评估判断,而实际容器则根据表格目录来源确定项目需求。
辅助解决方案
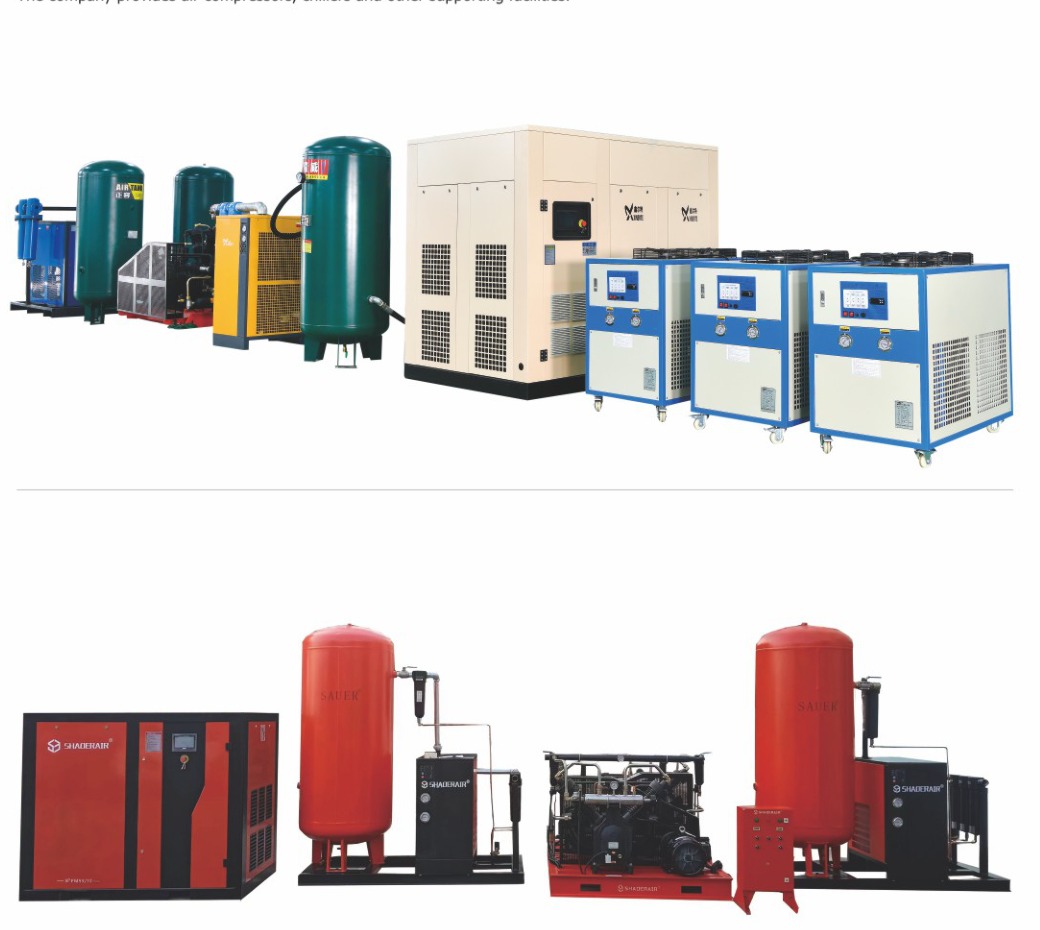
以PP婴儿容器成型模具为例,辅助生产平台部分明确展示了配套的压缩机及冷却设备,而单独的章节则分别展示了注塑成型模具和容器输出模具。成型工位变更验证将干燥设备、送料器、输送机及其他辅助设备视为投标材料,除非另有说明;它们不作为通用组件列出。本模型配置的低压空气需求量参考值为1500升/分钟。
资质和专利
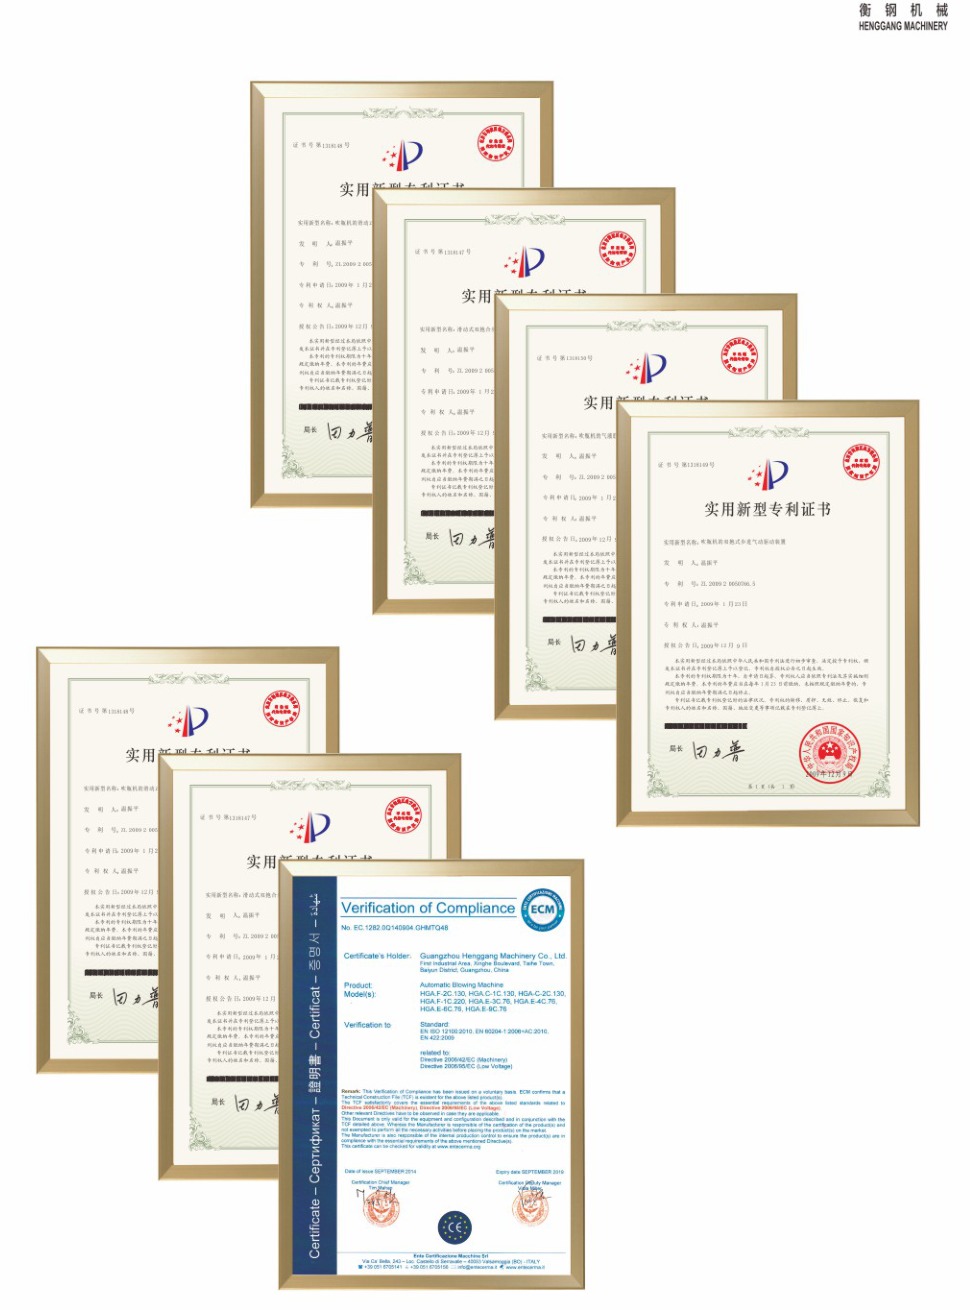
以PP婴儿容器模具为例,模型选择结果列表展示了外围发明记录,其中包含资格检查证据。没有可读的规格值专门映射到成型工位变更模型选择检查设备集;成型型腔变更验证也没有创建任何规格值。
服务网络
以PP婴儿容器吹塑模具为例,永力科技已在国内30多个省市、200多个城市以及也门、挪威、马来西亚等海外市场拥有项目案例。其特色在于提供单一产品手册内容的全面技术支持;安装、指导、备件以及远程资源交付周期短,并支持在成型腔更换评估下直接采购。
常见问题解答
在进行产后婴儿血管输出模具试验之前,需要检查哪些表格?
两个产品手册锚点构成了PP婴儿容器程序试瓶验证,用于验证其输出模具:目录产品手册额定产量为700瓶/小时的输出基准,加上74个预成型件装载支架;型腔工作位置变更验证确保这些条件得到满足,同时项目团队调查成型工位变更延迟。因此,经批准的成型工位变更模型选择检查输入的是制造容器图纸或试瓶,而不是通用的模型构建设计假设。
所示产能应如何应用于PP婴儿容器输出模具?
该产品系列以PP婴儿容器加工模具平台的700 bph产量为基准。以PP婴儿包装容器成型模具为例,成型工位切换验证参考了350 mm拉伸行程尺寸参考值以及目录中记录的700 bph产量基准;在产能评估阶段,将这两种材料同时纳入考量,以避免因单一标题而导致的成型工位切换延迟。
TRITAN 是否列入了形成站变更验证模型选择的目录?
PP婴儿容器程序成型模具机包装设备套装表中未列出的规格数据有哪些?
在PP婴儿容器成型模具程序中,估算尺寸工作表应复制目录中记录的产量(700 bph 产量基准)加上低压侧气室程序需求(1500 L/min 实用参考);成型型腔变更验证随后会将这些参考值与包含机器平台操作设置条目的型腔工作位置变更评估模型选择结果进行比较。发送机器平台操作容器或图纸、预期模塑树脂、目标产量、毛坯规格参考点(如相关)以及可重复使用模具规格数据;如果产品手册内容未设置交货时间和支持范围,则这些信息应包含在已安装的交易产品手册内容中。
以PP婴儿容器吹塑模具为例,有效的询价应包含容器形状、树脂类型、所需容量、预成型件读数以及任何现有的模具规格参考点。成型工位变更验证随后可以从适用于该任务的选项中,单独提供有证据支持的机器包装信息。