Comment choisir le nombre de cavités d'une machine ISBM : Guide technique pratique
Le choix du nombre de cavités pour une machine ISBM ne vise pas à trouver un réglage universel, mais à déterminer la combinaison de demande par heure de production, de masse d'injection et de temps de changement de format permettant de produire la bouteille souhaitée dans des conditions de production stables.
Demande par heure de productionDemande de refroidissementAdaptation du portefeuille
Ce que cet article doit prouver
Choisissez un nombre de cavités qui réponde aux objectifs de production et de coût unitaire sans surcharger l'injection, le refroidissement, le soufflage d'air, l'espace du moule ou la capacité de changement de format. Une base de référence fiable consiste à convertir la demande de ventes en nombre de bouteilles conformes requises par heure de moulage prévue. La première méthode de vérification consiste à inclure les temps d'arrêt planifiés, les rebuts de démarrage et les changements de format lors de la définition de l'objectif de production. Ensuite, l'article ne traite que des vérifications susceptibles de modifier sensiblement la réponse annoncée dans le titre. Lorsqu'une valeur de fonctionnement exacte dépend de la qualité de la résine, du dessin de la bouteille, du moule ou de la machine fournie, le cahier des charges approuvé du projet détermine le réglage final.
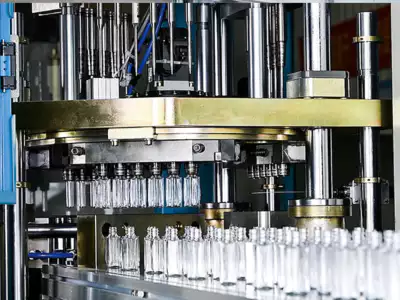
✔️ Demande par heure de production
Convertissez la demande de ventes en nombre de bouteilles conformes requises par heure de moulage prévue. Tenez compte des temps d'arrêt planifiés, des rebuts de démarrage et des changements de production lors de la définition de l'objectif de production.
✔️ Estimation du cycle
Élaborer un cycle réaliste en fonction de la résine, de l'épaisseur de paroi, du col, de la géométrie de la bouteille et de l'architecture de la machine. Identifier le segment limitant en séparant les étapes d'injection, de refroidissement, de transfert, de conditionnement, d'étirage-soufflage et d'éjection.
✔️ Masse de tir
Multipliez la masse de la préforme par le nombre de cavités et comparez-la aux plages de fonctionnement de l'unité d'injection. Demandez le taux d'utilisation réel et le calcul du temps de récupération.
Le comptage des caries est une décision systémique
Demande par heure de production
Demande par heure de production. Convertissez la demande commerciale en nombre de bouteilles conformes requises par heure de moulage prévue. Intégrez les temps d'arrêt planifiés, les rebuts de démarrage et les changements de production lors de la définition de l'objectif de production. Transformez la demande par heure de production en une exigence de projet écrite ou en une plage de fonctionnement avant de comparer les modèles de machines. À cet effet, le journal d'ingénierie doit établir un lien entre la demande par heure de production et l'état observé des bouteilles, puis vérifier si cette demande confirme le diagnostic. Utiliser les heures calendaires au lieu des heures de moulage réelles entraîne un nombre insuffisant de cavités.
Pour une vérification de compatibilité, le Compatibilité avec le moulage par soufflage ASB-12 Ce document présente les types d'interfaces mécaniques et thermiques qui doivent être vérifiées avant la mise en production d'une modification d'outillage ou de processus.
Commencez par de bonnes bouteilles par heure
estimation du cycle
Estimation du cycle. Estimez un cycle réaliste pour la résine, l'épaisseur de paroi, le col, la géométrie de la bouteille et l'architecture de la machine. Distinguez l'injection, le refroidissement, le transfert, le conditionnement, l'étirage-soufflage et l'éjection pour identifier l'étape limitante. Transformez cette estimation en une exigence de projet écrite ou en une plage de fonctionnement avant de comparer les modèles de machines. Ne vous fiez pas uniquement à la valeur affichée sur l'interface homme-machine (IHM) ; comparez-la au résultat réel obtenu avec la bouteille, puis poursuivez l'estimation du cycle seulement une fois la relation clairement établie. Supposer que le temps de cycle reste constant malgré l'augmentation de la cavitation peut surestimer le rendement.
masse de tir
Masse du projectile. Multipliez la masse de la préforme par le nombre d'empreintes et comparez-la à la plage de fonctionnement de l'unité d'injection. Demandez le taux d'utilisation réel et le calcul du temps de récupération. Avant de comparer les modèles de machines, formalisez la masse d'injection dans les exigences du projet ou dans une plage de fonctionnement. Pendant les tests, maintenez la masse d'injection à sa valeur de référence validée afin d'attribuer la réaction de la bouteille à une seule cause. Une taille d'injection excessive peut atteindre les limites de la machine ; des injections trop petites sur une grande unité d'injection peuvent engendrer des problèmes de temps de séjour et de contrôle.
Vérifier la masse de l'injection et la récupération du plastifiant
Largeur et pas du moule
Largeur et pas du moule. Utilisez le diamètre ou la largeur de la bouteille, ainsi que l'épaisseur des parois de la cavité, des passages de refroidissement et le jeu mécanique, pour déterminer l'espacement réalisable. Vérifiez les outillages d'injection et de soufflage, car leurs contraintes d'espacement peuvent différer. Intégrez la largeur et l'espacement du moule dans les exigences du projet ou dans une plage de fonctionnement avant de comparer les modèles de machines. Procédez par la plus petite modification contrôlée permettant de démontrer l'effet de la largeur et de l'espacement du moule, puis rétablissez la configuration de référence avant d'essayer un autre réglage. Il est possible que la bouteille s'adapte d'un côté de la machine, mais pas de l'autre.
Conditions de travail pour cette tâche spécifique
- Demande par heure de production
- Convertir la demande de ventes en nombre de bouteilles conformes requises par heure de moulage prévue.
- estimation du cycle
- Estimer un cycle réaliste pour la résine spécifique, l'épaisseur de paroi, le col, la géométrie de la bouteille et l'architecture de la machine.
- masse de tir
- Multipliez la masse de la préforme par le nombre de cavités et comparez avec la plage de fonctionnement de l'unité d'injection.
- Largeur et pas du moule
- Utilisez le diamètre ou la largeur de la bouteille, ainsi que les parois de la cavité, les passages de refroidissement et le dégagement mécanique, pour déterminer l'inclinaison réalisable.
Vérifier le pas du moule et l'enveloppe de la bouteille
Espacement du cou
Espacement du cou. Vérifiez le diamètre fini du col, la taille de la cavité du goulot et la présence d'un dispositif d'orientation. Positionnez les composants du col selon l'espacement prévu pour les cavités et assurez-vous de prévoir suffisamment de place pour le refroidissement et la fixation. Avant de comparer les modèles de machines, formalisez l'espacement des cols dans les exigences du projet ou définissez une plage de fonctionnement. Ce facteur doit figurer sur la fiche de réglage car il influence directement les conditions d'évaluation de l'espacement des cols. Un col large réduit souvent le nombre de cavités avant même que le diamètre du corps de la bouteille ne soit affecté.
Demande de refroidissement
Demande de refroidissement. Un plus grand nombre de cavités augmente la chaleur évacuée de la résine à chaque cycle et peut nécessiter un débit d'eau de moulage plus important. Vérifiez la conception des canaux, l'élévation de température et la capacité du refroidisseur pour le cycle prévu. Intégrez les besoins de refroidissement dans un cahier des charges ou une plage de fonctionnement avant de comparer les modèles de machines. Si le résultat diffère selon la cavité, comparez les équipements locaux liés aux besoins de refroidissement avant de poursuivre. Un moule à grande cavité insuffisamment refroidi peut allonger le cycle ou déformer les pièces.
| Article | Question d'ingénierie | vérification pratique |
|---|---|---|
| Demande par heure de production | Convertir la demande de ventes en nombre de bouteilles conformes requises par heure de moulage prévue. | Incluez les temps d'arrêt planifiés, les rebuts de démarrage et les changements de production lors de la définition de l'objectif de production. |
| estimation du cycle | Estimer un cycle réaliste pour la résine spécifique, l'épaisseur de paroi, le col, la géométrie de la bouteille et l'architecture de la machine. | Séparer l'injection, le refroidissement, le transfert, le conditionnement, l'étirage-soufflage et l'éjection pour identifier le segment limitant. |
| masse de tir | Multipliez la masse de la préforme par le nombre de cavités et comparez avec la plage de fonctionnement de l'unité d'injection. | Demandez le calcul exact du taux d'utilisation des munitions et du temps de récupération. |
| Largeur et pas du moule | Utilisez le diamètre ou la largeur de la bouteille, ainsi que les parois de la cavité, les passages de refroidissement et le dégagement mécanique, pour déterminer l'inclinaison réalisable. | Vérifiez les outils d'injection et de soufflage car leurs contraintes d'espacement peuvent différer. |
| Espacement du cou | Vérifiez le diamètre de finition du col, la taille de la cavité des lèvres et tout dispositif d'orientation. | Disposez les composants du col selon l'espacement de cavité proposé et vérifiez l'espace disponible pour le refroidissement et les fixations. |
| Demande de refroidissement | Un plus grand nombre de cavités augmente la chaleur extraite de la résine à chaque cycle et peut nécessiter un débit d'eau de moulage plus important. | Vérifier la conception du canal, l'élévation de température et la capacité du refroidisseur pour le cycle proposé. |
| Conditions de libération | Sélectionnez le risque de cavitation en fonction de la combinaison des familles de bouteilles, et non d'une seule prévision. Modélisez séparément les références à fort et faible volume et envisagez le partage d'outillage lorsque cela est possible. | |
Vérifier la demande de refroidissement et de soufflage d'air
Demande d'air soufflé
Demande d'air soufflé. Les cavités se vident simultanément, créant une brève demande de débit élevée. Vérifiez la capacité de la vanne de la machine, le dimensionnement du réservoir, la stabilité de la pression du collecteur et la récupération du compresseur. Avant de comparer les modèles de machines, formalisez la demande d'air de soufflage dans une exigence de projet ou une plage de fonctionnement. Ce problème est considéré comme résolu uniquement si le résultat reste reproductible après stabilisation thermique et si le contrôle suivant, relatif à la demande d'air de soufflage, ne le contredit pas. Un débit moyen du compresseur peut à lui seul masquer une chute de pression pendant l'impulsion de soufflage.
Comparer le coût de l'outillage avec l'économie du cycle
Coût de l'outillage
Coût de l'outillage. Estimez le coût total du moule et des pièces de maintenance pour chaque scénario de cavité. Comparez le coût annuel d'outillage par bouteille conforme plutôt que le seul prix initial. Intégrez le coût d'outillage dans un cahier des charges ou une plage de fonctionnement avant de comparer les modèles de machines. Pour garantir la reproductibilité, définissez qui mesure le coût d'outillage, où la mesure est effectuée et quelles preuves de bouteilles sont requises avant de procéder à la vérification. Une cavitation très élevée peut s'avérer non rentable en cas de modifications fréquentes de la conception ou de courte durée de vie du produit.
Le Conception du moule de remplacement ISBM renforce la nécessité pratique de contrôler la géométrie de montage, le comportement thermique, la position de transfert et l'alignement de la cavité plutôt que de traiter le moule comme un composant isolé.
Temps de changement
Temps de transition. Les moules de plus grande taille sont plus lourds, contiennent davantage de composants et peuvent nécessiter un alignement plus précis. Estimez les pertes de production par changement de format et les besoins en levage pour chaque type d'empreinte. Avant de comparer les modèles de machines, formalisez le temps de changement de format en exigence de projet écrite ou en plage de fonctionnement. Notez la réaction de la bouteille à côté du réglage ou de la mesure du temps de changement de format ; cette donnée servira de référence lors de l'analyse du temps de changement de format. Une machine à grande capacité dans une usine à forte mixité de production risque d'immobiliser trop longtemps le système.
Sélectionnez la cavitation pour le mélange de produits
Adaptation du portefeuille
Adaptation au portefeuille. Sélectionnez la cavitation en fonction de la combinaison des familles de bouteilles, et non d'une seule prévision. Modélisez séparément les références à fort et faible volume et tenez compte des éléments d'outillage partagés lorsque cela est possible. Intégrez l'adéquation du portefeuille dans un cahier des charges ou une plage de fonctionnement avant de comparer les modèles de machines. Si le symptôme ou l'objectif de performance n'évolue pas comme prévu, rétablissez l'adéquation du portefeuille à sa valeur de référence et analysez-la plutôt que d'empiler les corrections. Un nombre de cavités optimisé pour une bouteille phare peut s'avérer inefficace pour le reste du portefeuille.
Délai de transition : preuves de libération
Les moules de plus grande taille sont plus lourds, contiennent davantage de composants et peuvent nécessiter un travail d'alignement plus important. Estimez les pertes de production par changement de format et les besoins en levage pour chaque type de cavité. Cette condition n'est acceptée que si la mesure ou le test fonctionnel de la bouteille concernée reste stable une fois que le procédé a atteint sa température de fonctionnement normale.
Adéquation du portefeuille : limite de défaillance
Un nombre de cavités optimisé pour une bouteille phare peut s'avérer inefficace pour le reste de la gamme. Utilisez ce mode de défaillance comme limite pour l'essai et revenez à l'état stable précédent si la réponse de la bouteille évolue dans la mauvaise direction.
Flux de travail de calcul du nombre de cavités
Commencez par Rendement théorique = nombre de cavités × 3 600 / temps de cycle en secondesCalculez ensuite bon rendement = rendement théorique × rendement du procédéSi l'usine prévoit des changements de production récurrents ou d'autres pertes, appliquez la disponibilité planifiée séparément plutôt que de masquer ces pertes dans une estimation de cycle optimiste.
Pour chaque scénario de cavité, calculez également masse de la grenaille = masse de la préforme × cavités et le débit de résine par heure. Un nombre de cavités doit être rejeté s'il correspond au rendement théorique mais sollicite excessivement l'unité d'injection, le circuit de refroidissement, la largeur du moule ou l'impulsion d'air de soufflage, dépassant ainsi les limites de fonctionnement acceptables.
Le Configuration d'outillage compatible ASB Il est également pertinent de vérifier comment les interfaces des moules et le mouvement de la machine doivent rester compatibles lors du remplacement, du dépannage ou des changements de capacité.
Questions qui se posent spécifiquement concernant le choix du nombre de cavités de la machine ISBM
Le fait de doubler le nombre de cavités double-t-il la puissance ?
Pas nécessairement. La récupération de l'injection, le refroidissement, la taille du moule et la demande en air peuvent allonger le cycle ; il faut donc recalculer le rendement au niveau de la nouvelle cavitation.
Est-il toujours préférable d'avoir un nombre maximal de caries ?
Non. L'optimum correspond au coût total le plus bas permettant de satisfaire aux exigences de production et de changement de série.
Pourquoi les bouteilles à large ouverture réduisent-elles la cavitation ?
Les composants de grande taille au niveau du col et des lèvres occupent un espace plus important et peuvent nécessiter des dégagements mécaniques et de refroidissement plus importants.
Comment la cavitation influence-t-elle le dimensionnement des compresseurs ?
Un plus grand nombre de cavités augmente l'impulsion d'air de soufflage simultanée. Le système doit maintenir la pression et le débit requis au niveau de la machine pendant cet événement.
Les bouteilles de différentes tailles doivent-elles avoir un nombre de cavités différent ?
Souvent oui. Une machine peut prendre en charge plusieurs configurations de moules, et chaque bouteille doit être évaluée en fonction de sa géométrie, de la masse d'injection et de sa rentabilité.
Conclusion pratique
Le choix du nombre de cavités de la machine ISBM dépend de la bouteille elle-même, et non d'un simple paramètre affiché. Il convient d'utiliser la demande par heure de production pour définir les paramètres d'entrée, les besoins en refroidissement pour tester le mécanisme, et l'adéquation à la gamme de produits pour garantir un rendement stable. Un nombre de cavités optimisé pour une bouteille phare peut s'avérer inefficace pour le reste de la gamme.


