Hur man väljer ISBM-maskinens kavitetsräkning: Praktisk teknisk guide
För "Hur man väljer ISBM-maskinens kavitetsräkning" är målet inte att hitta en universell inställning. Det är att bevisa vilken kombination av efterfrågan per produktionstimme, sprutmassa och omställningstid som producerar den erforderliga flaskan under stabila fabriksförhållanden.
Efterfrågan per produktionstimmeKylbehovPortföljanpassning
Vad den här artikeln måste bevisa
Välj ett kavitetsantal som uppfyller målen för produktion och enhetskostnad utan att överbelasta injektion, kylning, blåsluft, gjututrymme eller omställningskapacitet. En försvarbar baslinje börjar med Konvertera försäljningsbehov till nödvändiga bra flaskor per schemalagd gjutningstimme. Den första verifieringsmetoden är Inkludera planerad driftstopp, startkass och omställningar när produktionsmålet fastställs. Därifrån följer artikeln endast kontroller som väsentligt kan ändra det svar som utlovas i titeln. Där ett exakt driftsvärde beror på hartskvalitet, flaskritning, gjutform eller levererad maskin styr den godkända projektspecifikationen den slutliga inställningen.
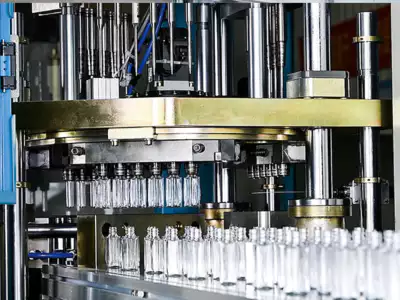
✔️ Efterfrågan per produktionstimme
Omvandla försäljningsbehovet till nödvändiga varor per schemalagd gjutningstimme. Inkludera planerad driftstopp, startkassationer och omställningar när produktionsmålet sätts.
✔️ Cykeluppskattning
Uppskatta en realistisk cykel för det specifika hartset, väggtjockleken, halsen, flaskans geometri och maskinarkitekturen. Separera injektion, kylning, överföring, konditionering, sträckblåsning och utstötning för att identifiera det begränsande segmentet.
✔️ Skottmassa
Multiplicera preformmassan med kavitetsantalet och jämför med injektionsenhetens driftsfönster. Be om beräkning av faktisk sprututnyttjande och återhämtningstid.
Kavitetsräkning är ett systembeslut
Efterfrågan per produktionstimme
Efterfrågan per produktionstimme. Omvandla försäljningsbehovet till nödvändiga bra flaskor per schemalagd gjutningstimme. Inkludera planerad driftstopp, startkassationer och omställningar när produktionsmålet sätts. Omvandla behovet per produktionstimme till ett skriftligt projektkrav eller driftintervall innan maskinmodeller jämförs. För detta ämne bör ingenjörsloggen koppla behovet per produktionstimme till det observerade flasktillståndet och sedan testa om behovet per produktionstimme stöder samma diagnos. Att använda kalendertimmar istället för faktiska gjutningstimmer leder till för få håligheter.
För en kompatibilitetskontroll, ASB-12 blåsformkompatibilitet visar vilka typer av mekaniska och termiska gränssnitt som bör verifieras innan en verktygs- eller processändring släpps för produktion.
Börja från bra flaskor per timme
Cykeluppskattning
Cykeluppskattning. Uppskatta en realistisk cykel för det specifika hartset, väggtjockleken, halsen, flaskans geometri och maskinarkitekturen. Separera injektion, kylning, överföring, konditionering, sträckblåsning och utstötning för att identifiera det begränsande segmentet. Omvandla cykeluppskattningen till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Bedöm inte denna faktor enbart utifrån HMI-värdet; para ihop det med det faktiska flaskresultatet och fortsätt sedan med cykeluppskattningen först efter att sambandet är tydligt. Att anta att cykeltiden förblir konstant när kavitationen ökar kan överskatta produktionen.
Skottmassa
Skottmassa. Multiplicera preformmassan med kavitetsantalet och jämför med injektionsenhetens driftsfönster. Be om den faktiska sprututnyttjandet och beräkningen av återhämtningstid. Omvandla sprutmassan till ett skriftligt projektkrav eller driftområde innan du jämför maskinmodeller. Håll sprutmassan vid dess validerade baslinje medan denna punkt testas så att flaskans respons kan tillskrivas en orsak. För stor sprutstorlek kan nå maskinens gränser; mycket små sprutor på en stor injektionsenhet kan skapa problem med uppehåll och kontroll.
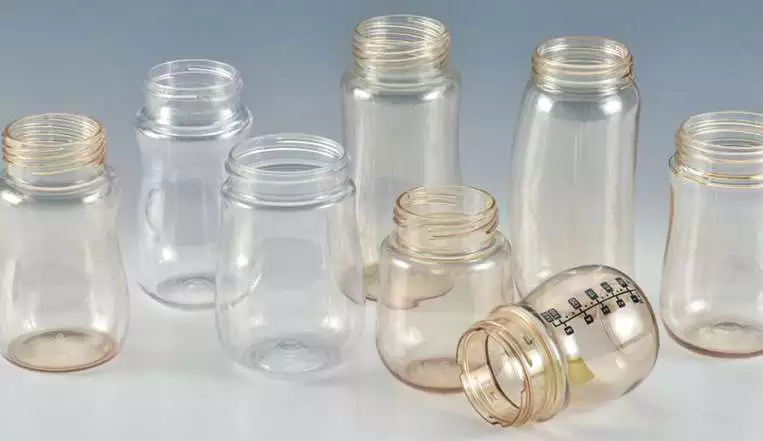
Kontrollera skottmassa och återvinning av mjukgörande medel
Formbredd och stigning
Formbredd och stigning. Använd flaskans diameter eller bredd plus kavitetsväggar, kylkanaler och mekaniskt spel för att bestämma lämplig lutning. Verifiera både formsprutnings- och blåsverktyg eftersom deras avståndsbegränsningar kan skilja sig åt. Omvandla formens bredd och lutning till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Använd den minsta kontrollerade förändringen som kan bevisa effekten av formens bredd och lutning, återställ sedan baslinjen innan en annan justering, såsom formens bredd och lutning, görs. Flaskan kan passa på ena sidan av maskinen men inte på den andra.
Arbetsvillkor för just denna uppgift
- Efterfrågan per produktionstimme
- Omvandla försäljningsefterfrågan till nödvändiga varuflaskor per schemalagd gjutningstimme.
- Cykeluppskattning
- Uppskatta en realistisk cykel för det specifika hartset, väggtjockleken, halsen, flaskgeometrin och maskinarkitekturen.
- Skottmassa
- Multiplicera preformmassan med kavitetsantalet och jämför med injektionsenhetens driftsfönster.
- Formbredd och stigning
- Använd flaskans diameter eller bredd plus hålrumsväggar, kylkanaler och mekaniskt spelrum för att bestämma lämplig delning.
Kontrollera mögelhöjd och flaskkuvert
Halsavstånd
Halsavstånd. Kontrollera halsens diameter, läpp-kavitetsstorlek och eventuella orienteringsanordningar. Placera halskomponenterna vid den föreslagna kavitetsdelningen och bekräfta utrymme för kylning och fästelement. Omvandla halsavståndet till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Denna faktor hör hemma i installationsbladet eftersom den direkt ändrar förhållandena under vilka halsavståndet utvärderas. Breda halsar minskar ofta antalet kaviteter innan flaskans diameter gör det.
Kylbehov
Kylbehov. Fler kaviteter ökar värmeavledningen från hartset varje cykel och kan kräva mer vattenflöde i formen. Verifiera kanaldesign, temperaturökning och kylkapacitet vid den föreslagna cykeln. Omvandla kylbehovet till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Om resultatet skiljer sig åt mellan kaviteterna, jämför den lokala hårdvaran relaterad till kylbehovet innan du går vidare till kylbehovet. En underkyld form med hög kavitet kan förlänga cykeln eller förvränga delar.
| Punkt | Ingenjörsfråga | Praktisk verifiering |
|---|---|---|
| Efterfrågan per produktionstimme | Omvandla försäljningsefterfrågan till nödvändiga varuflaskor per schemalagd gjutningstimme. | Inkludera planerade driftstopp, startkassationer och omställningar när du sätter produktionsmålet. |
| Cykeluppskattning | Uppskatta en realistisk cykel för det specifika hartset, väggtjockleken, halsen, flaskgeometrin och maskinarkitekturen. | Separera injektion, kylning, överföring, konditionering, sträckblåsning och utstötning för att identifiera begränsningssegmentet. |
| Skottmassa | Multiplicera preformmassan med kavitetsantalet och jämför med injektionsenhetens driftsfönster. | Be om den faktiska skottutnyttjandet och beräkningen av återhämtningstid. |
| Formbredd och stigning | Använd flaskans diameter eller bredd plus hålrumsväggar, kylkanaler och mekaniskt spelrum för att bestämma lämplig delning. | Verifiera både injektions- och blåsverktyg eftersom deras avståndsbegränsningar kan skilja sig åt. |
| Halsavstånd | Kontrollera halsens ytfinishdiameter, läpphålighetens storlek och eventuella orienteringsanordningar. | Lägg ut halskomponenterna vid den föreslagna kavitetsdelningen och kontrollera att det finns utrymme för kylning och fästelement. |
| Kylbehov | Fler håligheter ökar värmeavledningen från hartset varje cykel och kan kräva mer vattenflöde i formen. | Verifiera kanaldesign, temperaturökning och kylkapacitet vid den föreslagna cykeln. |
| Frigöringsvillkor | Välj kavitation baserat på kombinationen av flaskfamiljer, inte en enda prognos. Modellera högvolym- och lågvolym-SKU:er separat och överväg delade verktygselement där det är praktiskt möjligt. | |
Kontrollera kylning och blåsluftbehov
Blåsluftbehov
Blåsluftsbehov. Kaviteter blåses vid samma synkroniserade händelse, vilket skapar ett kortvarigt högt flödesbehov. Kontrollera maskinens ventilkapacitet, behållarens dimensionering, tryckstabilitet i grenröret och kompressorns återhämtning. Omvandla blåsluftsbehovet till ett skriftligt projektkrav eller driftområde innan maskinmodeller jämförs. Denna punkt anses vara löst endast när resultatet förblir repeterbart efter termisk stabilisering och nästa kontroll, blåsluftsbehovet, inte motsäger det. Genomsnittligt kompressorflöde ensamt kan dölja ett trycksänk under blåspulsen.
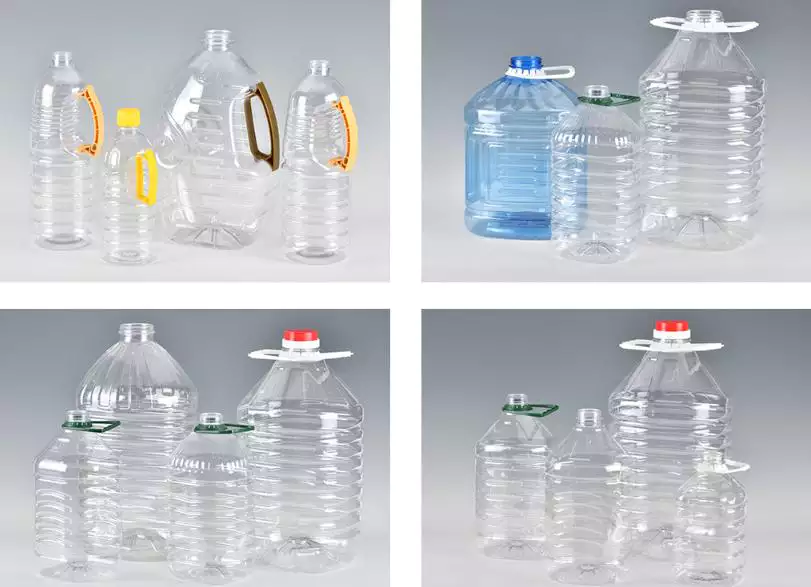
Jämför verktygskostnad med cykelekonomi
Verktygskostnad
Verktygskostnad. Uppskatta den totala formkostnaden och underhållskostnaderna för varje kavitetsscenario. Jämför den årliga verktygskostnaden per bra flaska snarare än bara det initiala priset. Omvandla verktygskostnaden till ett skriftligt projektkrav eller driftintervall innan du jämför maskinmodeller. För repeterbarhet, definiera vem som mäter verktygskostnaden, var den mäts och vilka flaskbevis som krävs innan du kontrollerar verktygskostnaden. Mycket hög kavitation kan vara oekonomisk vid frekventa designändringar eller kort produktlivslängd.
De ISBM-ersättningsformdesign förstärker det praktiska behovet av att kontrollera monteringsgeometri, termiskt beteende, överföringsposition och kavitetsjustering snarare än att behandla formen som en isolerad komponent.
Omställningstid
Omställningstid. Större formar väger mer, innehåller fler komponenter och kan kräva mer uppriktningsarbete. Uppskatta förlorad produktion per omställning och lyftkrav för varje kavitetsalternativ. Omvandla omställningstiden till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Registrera flaskans respons bredvid inställningen eller måttet för omställningstiden; den registreringen blir startvillkoret när omställningstiden granskas. En maskin med hög kavitet i en anläggning för hög blandning kan tillbringa för mycket tid utanför produktion.
Välj kavitation för produktmixen
Portföljanpassning
Portföljens passform. Välj kavitation baserat på kombinationen av flaskfamiljer, inte en prognos. Modellera hög- och lågvolyms-SKU:er separat och överväg delade verktygselement där det är praktiskt möjligt. Omvandla portföljanpassningen till ett skriftligt projektkrav eller driftsområde innan du jämför maskinmodeller. Om symptomet eller prestandamålet inte rör sig som förutspått, återställ portföljanpassningen till baslinjen och undersök portföljanpassningen snarare än att stapla korrigeringar. Ett kavitetsantal som är optimerat för en flaggskeppsflaska kan vara ineffektivt för resten av portföljen.
Övergångstid: släpp bevis
Större formar väger mer, innehåller fler komponenter och kan kräva mer uppriktningsarbete. Uppskatta förlorad produktion per omställning och lyftkrav för varje kavitetsalternativ. Villkoret accepteras endast när relevant flaskmätning eller funktionstest förblir stabilt efter att processen når normal driftstemperatur.
Portföljanpassning: misslyckandegräns
Ett kavitetsantal optimerat för en flaggskeppsflaska kan vara ineffektivt för resten av portföljen. Använd det felläget som gräns för försöket och återgå till det tidigare stabila tillståndet när flaskans svar rör sig i fel riktning.
Arbetsflöde för beräkning av kavitetsräkning
Börja med teoretisk effekt = kaviteter × 3 600 / cykeltid i sekunderBeräkna sedan bra uteffekt = teoretisk uteffekt × processutbyteOm anläggningen schemalägger återkommande omställningar eller andra förluster, tillämpa den planerade tillgängligheten separat snarare än att dölja dessa förluster i en optimistisk cykeluppskattning.
För varje kavitetsscenario, beräkna även kulmassa = preformmassa × hålrum och hartsgenomströmning per timme. En kavitetsräkning bör avvisas när den når utdata på papper men flyttar injektionsenheten, kylkretsen, formbredden eller blåsluftpulsen bortom ett bekvämt driftsfönster.
De ASB-kompatibel verktygskonfiguration är också relevant när man kontrollerar hur formgränssnitt och maskinrörelser måste förbli kompatibla vid utbyte, felsökning eller kapacitetsändringar.
Frågor som uppstår specifikt i Hur man väljer ISBM-maskinens kavitetsantal
Fördubblar en fördubbling av kaviteter utdata?
Inte nödvändigtvis. Återhämtning vid insprutning, kylning, formstorlek och luftbehov kan förlänga cykeln, så utmatningen måste beräknas om vid den nya kavitationen.
Är det maximala antalet karies alltid bäst?
Nej. Det optimala är den lägsta totalkostnaden som uppfyller kraven på god produktion och omställning.
Varför minskar flaskor med bred mynning kavitation?
Stora hals- och läppkomponenter upptar mer tonhöjd och kan behöva större kylning och mekaniskt spelrum.
Hur påverkar kavitation kompressorns dimensionering?
Fler kaviteter ökar den samtidiga blåsluftpulsen. Systemet måste upprätthålla erforderligt tryck och flöde vid maskinen under den händelsen.
Bör olika flaskstorlekar använda olika hålighetsantal?
Ofta ja. En maskin kan stödja flera formkonfigurationer, och varje flaska bör utvärderas med avseende på geometri, sprutmassa och ekonomi.
Praktisk slutsats
Det slutgiltiga beslutet om hur man väljer ISBM-maskinens kavitetsräkning fattas av flaskan, inte av en enda visad parameter. Använd efterfrågan per produktionstimme för att fastställa inmatningen, kylbehovet för att testa mekanismen och portföljens anpassning för att bevisa utmatningen under stabila förhållanden. Ett kavitetsräkning optimerat för en flaggskeppsflaska kan vara ineffektivt för resten av portföljen.


