Description
Présentation du produit
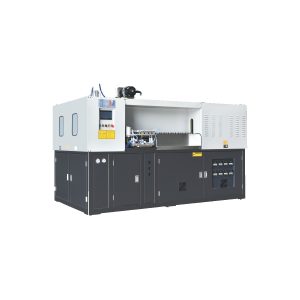
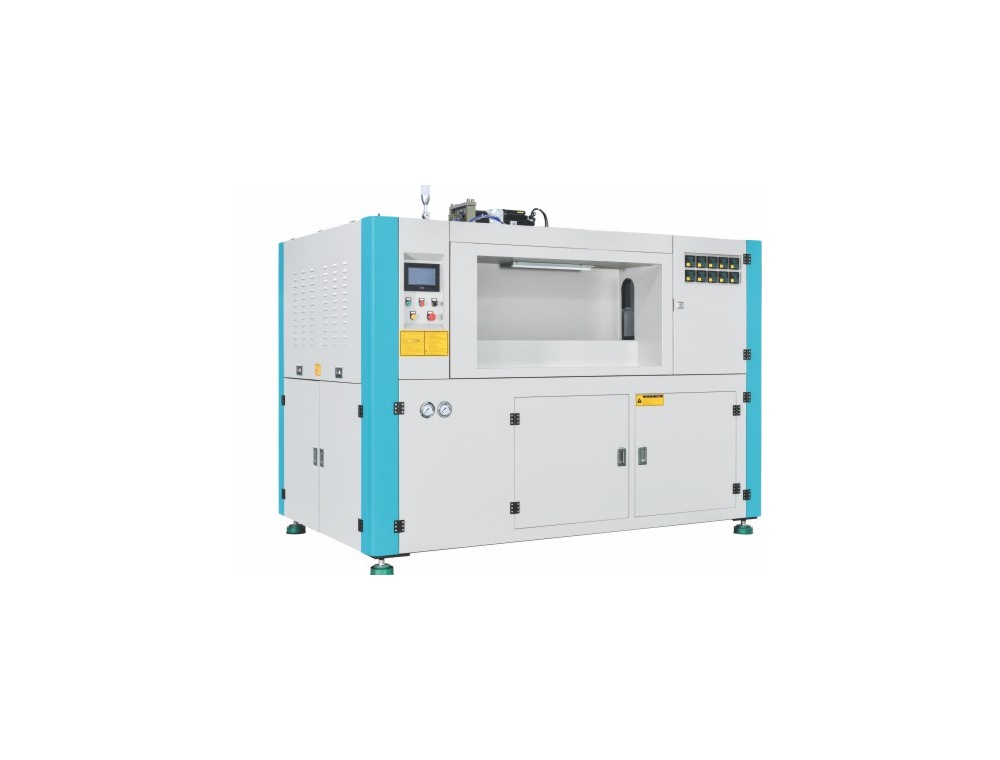
Le schéma d'installation des emballages minces pour l'assistance technique personnelle est conçu pour les flacons minces destinés au service technique sur le terrain, appartenant à la famille des emballages moulés pour les soins personnels et cosmétiques. La valeur de référence utilise le groupe de livrets exact comme numéro d'enregistrement initial dimensionnel et d'utilité, tandis que la configuration de fabrication, les listes de préformes et d'outils confirment l'aptitude au moulage.
La configuration de contrôle de l'espacement des moules est intégrée à la gamme de contenants moulés pour produits chimiques et cosmétiques destinés aux emballages individuels compacts. Cette section concerne spécifiquement les flacons en PET/PETG, les bouteilles aux formes complexes sur mesure, les stations de formage servo/réducteur de fabricants internationaux et les composants électriques/de commande de marque.
Avec des conteneurs minces pour le service personnel sur le terrain comme cas d'utilisation, la distinction d'espacement du moule indique une pression d'air de formage de 35 kg/cm² (référence de pression) plus une largeur de 95 mm (référence dimensionnelle) dans la fiche d'enregistrement du catalogue du jeu de conteneurs formés ; lors de l'étape de démarrage de la solution, ces deux points d'ingénierie répertoriés sont corroborés afin que le conflit d'espacement du moule ne soit pas masqué par une seule valeur de polymère d'enregistrement de catalogue.
- architecture: Soins personnels et cosmétiques - Gamme de flacons moulés ; priorité aux flacons fins à usage personnel.
- Fondation polymère pour manuels, catalogues et enregistrements : PET et PETG ; la division de l’espacement des outils laisse le cahier des charges discret à l’échelle du livre de spécifications.
- lentille de vérification : limite d'espacement des moules englobant le conflit entre le service technique sur le terrain et l'espacement des moules.
Spécifications techniques
Pour cette division d'espacement des moules, chaque donnée de fiche d'enregistrement de catalogue ci-dessous provient de la documentation de choix d'équipement de conception de navires minces de suivi des ventes personnelles au niveau du modèle.
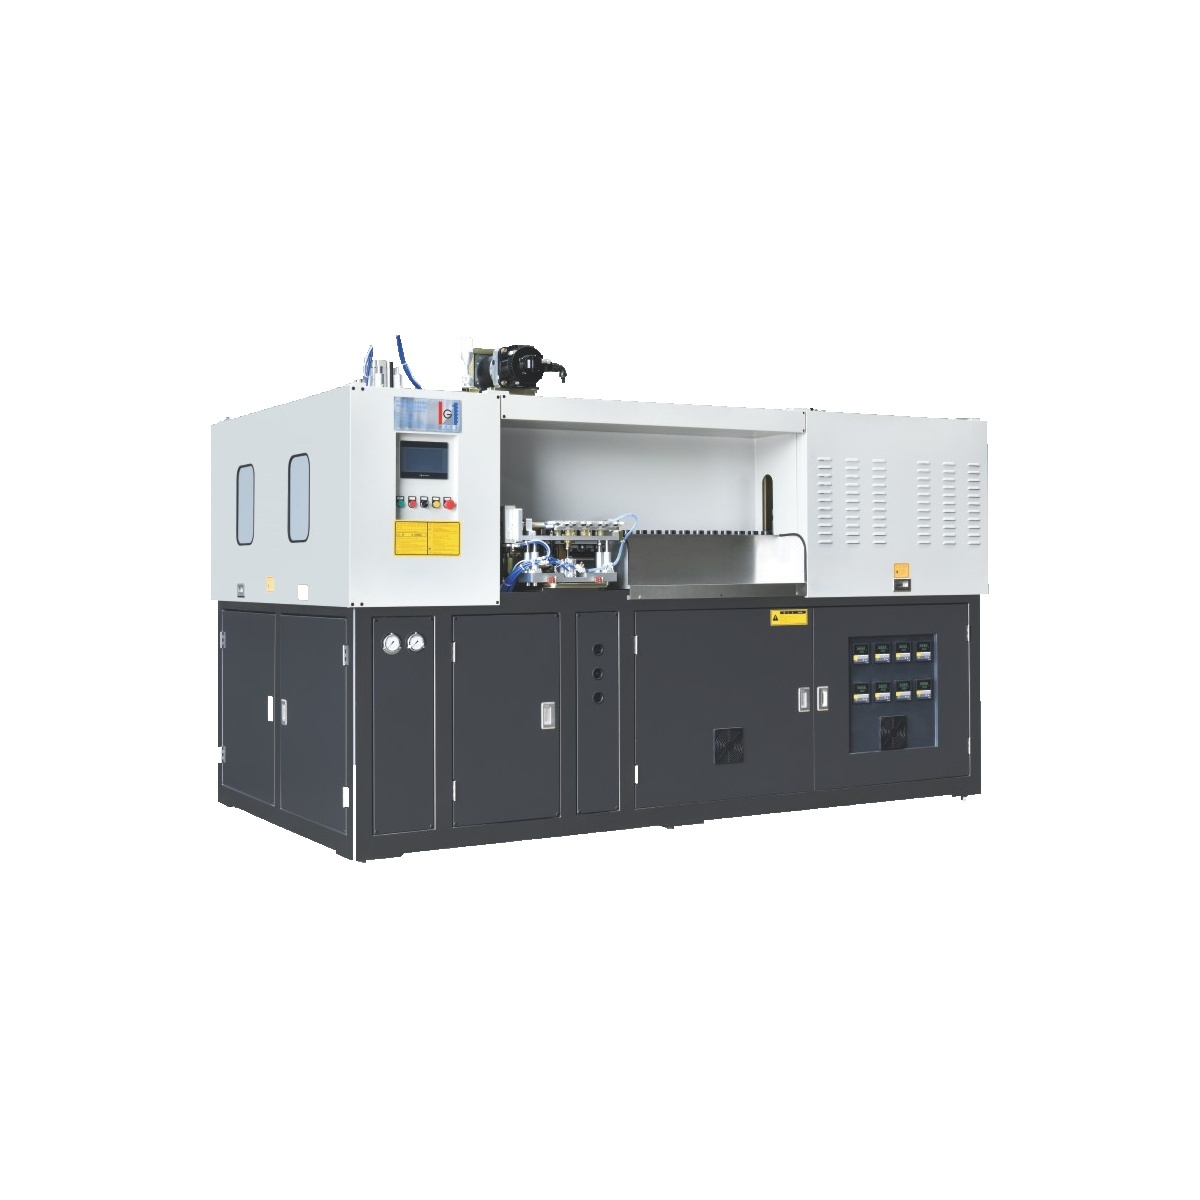
| Paramètre | Valeur du catalogue |
|---|---|
| caries | 3 |
| porte-préformes | 74 |
| Volume maximal du conteneur | 1500 ml |
| Référence du diamètre du col | 40 mm |
| Diamètre maximal du conteneur | 95 mm |
| Hauteur maximale du conteneur | 250/330 mm |
| Résultats théoriques | 2400 bph |
| course de serrage | 133 mm |
| Coup d'étirement | 350/450 mm |
| puissance de chauffage maximale | 40 kW |
| puissance de chauffage | 18 kW |
| Consommation d'air à basse pression | 1500 L/min |
| Pression de soufflage | 35 kg/cm² |
| Consommation d'air à haute pression | 3200 L/min |
| température de l'eau de refroidissement | 8-12 °C |
| Débit d'eau de refroidissement | 30 L/min |
| Taille de la machine | 3240*1800*2000 mm |
| Poids de la machine | 4000 kg |
Séries et applications
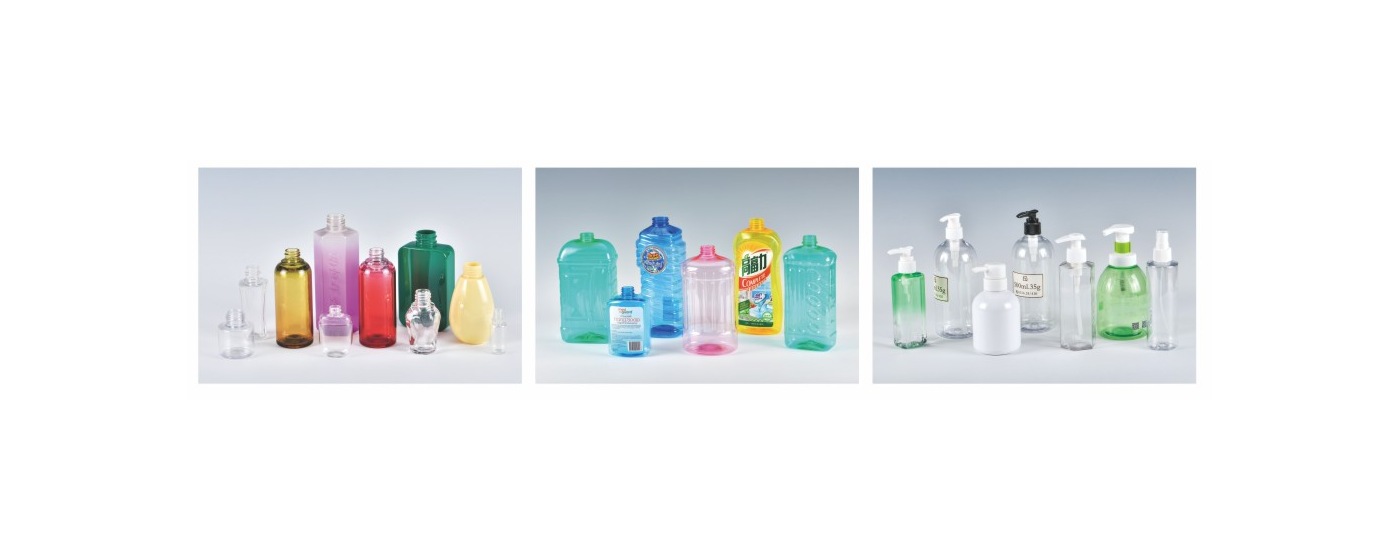
La configuration de l'espacement des moules est ici encadrée dans le groupe des ensembles de contenants moulés pour les soins personnels et les cosmétiques. Les trois scénarios ci-dessous proviennent de l'architecture de la fiche de catalogue et sont comparés à un paramètre de variante enregistré dans la fiche de catalogue au lieu d'être considérés comme une compatibilité d'interface promise pour l'ensemble de contenants moulés.
- détergent en récipient moulé : comparer la variante réelle à la charge électrique thermique limite = charge de référence de 40 kW à l'intérieur de la séparation moule-emballage avant la libération de l'outil.
- Format SKU de la pompe à lotion : faire correspondre la configuration réelle au critère d'air haute pression = 3200 L/min de référence utilitaire à l'intérieur de la division d'espacement du moule avant le démoulage.
- traitement premium en conteneur moulé : aligner le format SKU opérationnel par rapport au poids de la station de formage de configuration = 4000 kg à l'intérieur de la distinction d'espacement des outils avant la libération de l'outil.
Avantages techniques
- Contrôle du formulaire : Une des spécifications de qualification de l'espacement des moules est la capacité de fabrication nominale du manuel = 2400 bph (référence de production pour les conteneurs minces d'assistance personnelle) ; une deuxième spécification est la charge électrique thermique seuil = 40 kW (référence de charge) ; la qualification d'ingénierie du cycle de production compare les deux en couvrant l'emballage formé réel, la préforme ou l'outil au niveau du modèle.
- Correspondance de séquences : Pour ce jugement d'ingénierie du cycle de production concernant les emballages minces destinés aux besoins personnels, la limite d'espacement moule-emballage associe la lecture de preuve de poids de la station de formage de conception de 4000 kg englobant le composant de ligne d'enregistrement de la dépendance à l'air côté bas de 1500 L/min de référence utilitaire ; pris ensemble, le couple devient plus informatif pour ce résultat d'explication d'espacement de moule que chaque lecture de documentation prise individuellement.
- Qualification des utilités de l'usine : L'un des éléments inclus dans la séparation moule-emballage-espacement est la forme externe du modèle = 3240*1800*2000 mm, référence dimensionnelle pour les emballages minces à usage personnel ; un deuxième élément est le mouvement de serrage du moule = 133 mm, référence dimensionnelle ; la clarification de l'ingénierie du cycle de production évalue les deux en fonction du conteneur formé, de la préforme ou du moule au niveau du modèle.
Distinction relative à l'espacement des moules : Évaluer l'ensemble du formulaire répertorié pour les ensembles minces à portée d'exploitation personnelle avant le résultat de la qualification de l'espacement du moule ; aucune taille, quantité ou référence de station de formage seule ne remplace la vérification de la conception par rapport au moule.
Compatibilité des matériaux
La pièce détachée concernée prend en charge le PET et le PETG pour les flacons fins destinés aux interventions de terrain. Les scénarios de contrôle des contenants/moules illustrent le débit des récipients formés au plafond : 1 500 ml ; diamètre du col : 40 mm (référence dimensionnelle).
Pour cette distinction d'espacement des moules, la fiche technique du catalogue d'emballages plus large d'Ever-Power indique PP, PET, PETG, PC, ainsi que PCTG ; lors des emballages minces destinés aux particuliers, la limite d'espacement des outils maintient que la fiche technique du catalogue de spécifications polymères décrit une interchangeabilité indépendante des variantes directes, et TRITAN n'est pas répertorié dans l'enregistrement de choix d'équipement soumis.
Avec des flacons minces destinés à l'usage personnel comme exemple, l'espacement du moule place une référence dimensionnelle de 95 mm à côté de la largeur supérieure de la fiche catalogue de l'emballage formé, plus une référence dimensionnelle de 3240*1800*2000 mm à côté de la forme externe de la conception ; cette interchangeabilité devient le point de contrôle d'adéquation de l'interface entre le catalogue et l'emballage formé, et permet de maintenir tout besoin d'affectation non répertorié en dehors du profil de lecture de l'enregistrement du modèle.
Composants et outillage
Prenant pour exemple des flacons d'assistance personnelle de petite taille, l'architecture recense des servomoteurs, des réducteurs, des composants électriques et des unités de commande de fabricants renommés ; les marques des fabricants concernés ne sont pas répertoriées. Aucun manuel de spécifications d'interface de moule existant n'est fourni pour cette qualification d'espacement des moules.
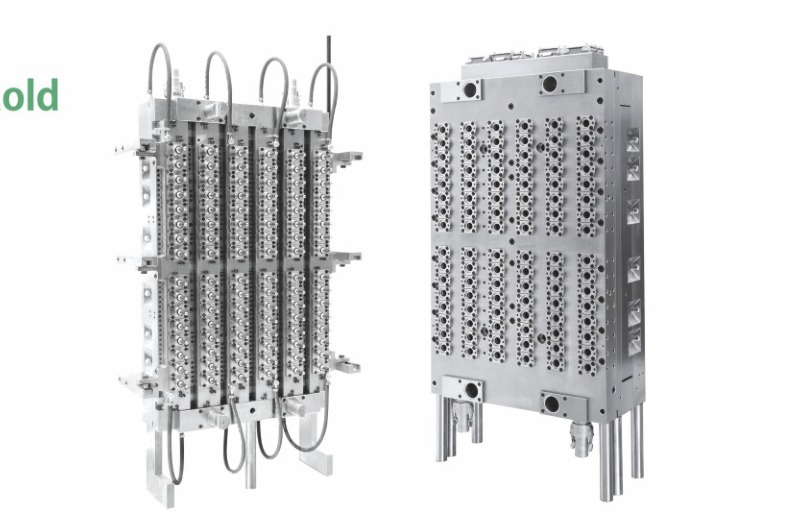
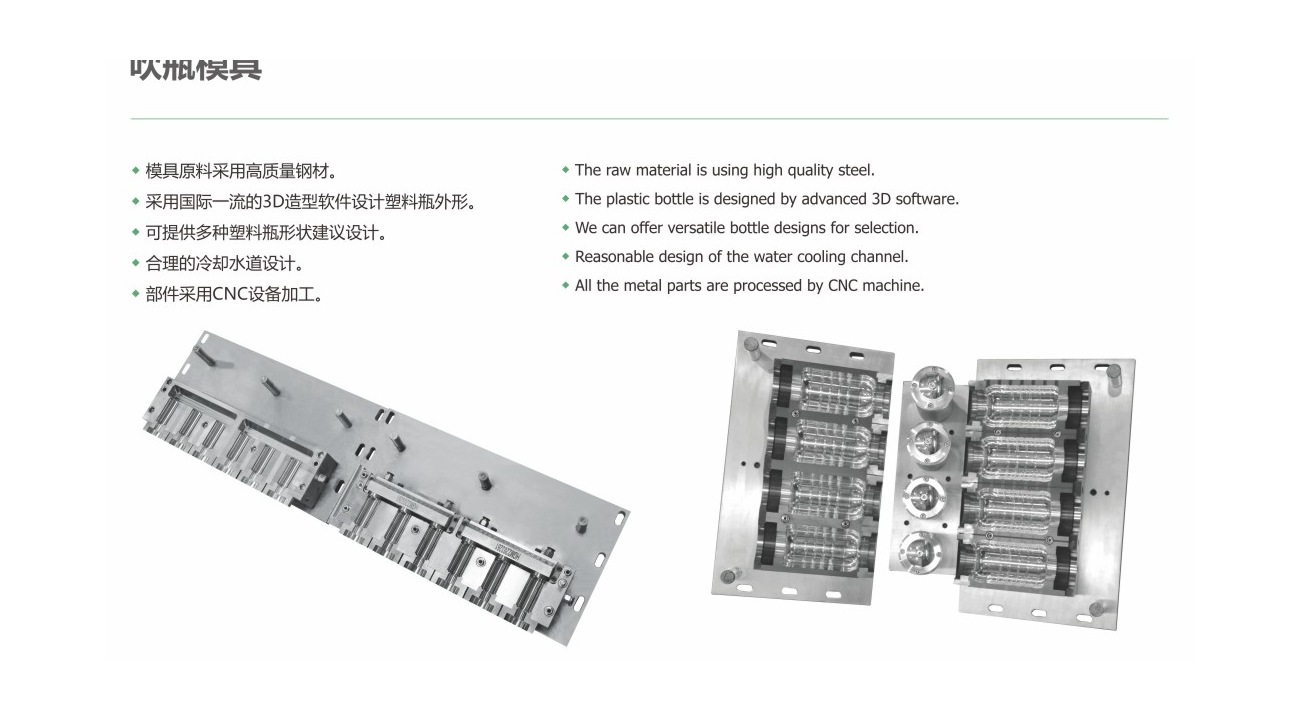
Pour cette division d'espacement d'outils lors de la fabrication de kits de prodigation minces, les chapitres relatifs au moule comprennent de l'acier à outils 2316 importé pour quatre éléments principaux du moule de préforme, ainsi qu'un noyau en acier inoxydable 420, une station de formage et des plaques de support structurelles. La partie moule inclut un acier à outils de qualité pour le kit de moule, la modélisation 3D, l'ingénierie des canaux de refroidissement et l'usinage CNC ; ces éléments relèvent des spécifications du moule et non des revendications de variantes soumises.
Références clients
Des scénarios de coopération en matière de choix d'équipement concernant les contenants minces destinés à l'auto-renouvellement illustrent PROYA, Walmart et Blue Moon. Les images des sites des acheteurs sont issues des catalogues, mais aucune cartographie détaillée de la conception des stations de formage des bouteilles minces destinées à l'auto-renouvellement au niveau du modèle n'est disponible ; la différence d'espacement entre le moule et l'emballage constitue la limite.
Détails de fabrication
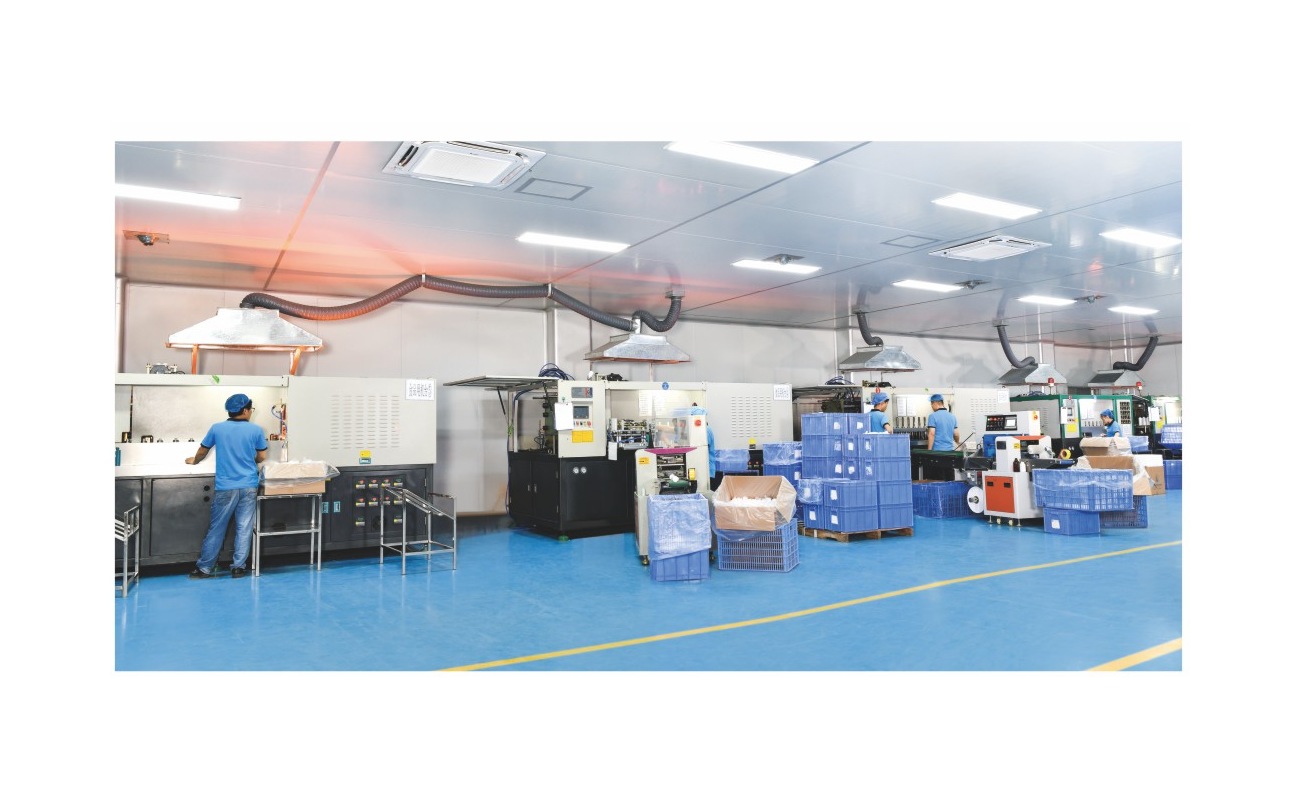
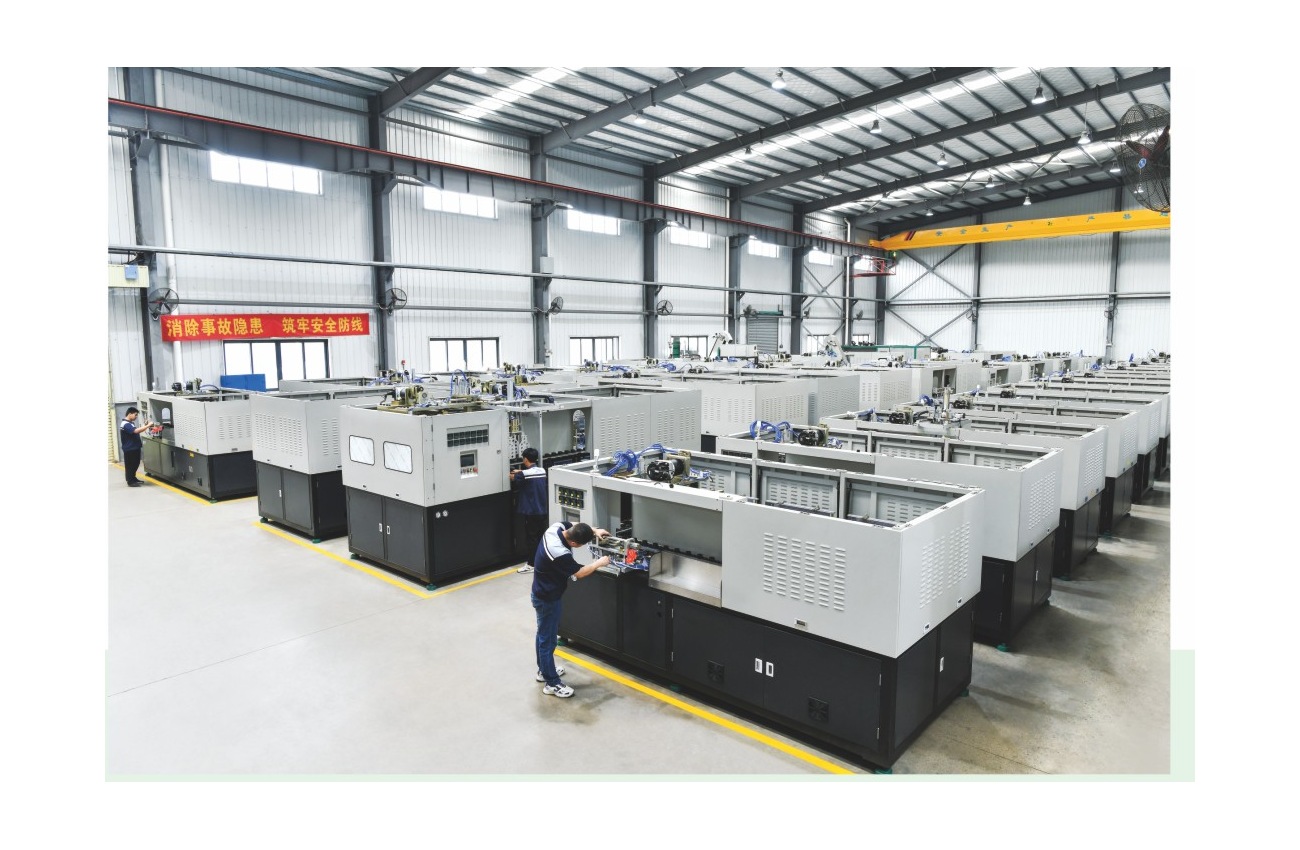
Prenant pour exemple des vaisseaux d'assistance personnelle de petite taille, les images de l'atelier d'Ever-Power servent de référence pour la fabrication, tandis que les pages consacrées aux moules illustrent le formage des moules par commande numérique, la conception 3D de l'installation des moules et les différentes variantes du système de refroidissement. Conformément aux précisions relatives à l'espacement des moules, les images de détails internes ou de panneaux non répertoriées ne sont pas considérées comme des photos de validation précises des variantes d'espacement des moules.
- Grâce à l'évaluation des différences de moules en usine pour les bouteilles minces destinées au service personnel sur le terrain, le débit de formation de la circulation d'eau de refroidissement est enregistré à 30 L/min (référence utilitaire), tandis que la puissance thermique est de 18 kW (référence de charge) ; la séparation de l'espacement des moules utilise la paire pour exposer le conflit d'espacement des moules avant le résultat de qualification de l'espacement des moules.
- À l'étape de division usine plus moule-emballage, les conteneurs minces de service technique personnel sur le terrain conservent une hauteur de conteneur formé de conception seuil = 250/330 mm référence dimensionnelle plus capacité de circulation d'eau de refroidissement = 30 L/min référence d'utilité en utilisant le livret ; la division de l'espacement des moules adopte la paire pour encadrer le résultat de la séparation de l'espacement des moules, tandis que l'échantillon de bouteille de conception résout les enregistrements indépendamment en utilisant la documentation du livret de l'ensemble de conteneurs.
- Deux ancrages polymères de catalogue constituent l'évaluation de la distinction de fabrication et de moule pour les ensembles d'assistance personnelle minces : gamme de variante supérieure à 1 500 ml plus entrée d'air haute pression à 3 200 L/min de référence d'utilisation ; la qualification d'espacement du moule maintient ces éléments engagés pendant que l'équipe de travail examine le conflit d'espacement du moule.
Solutions auxiliaires
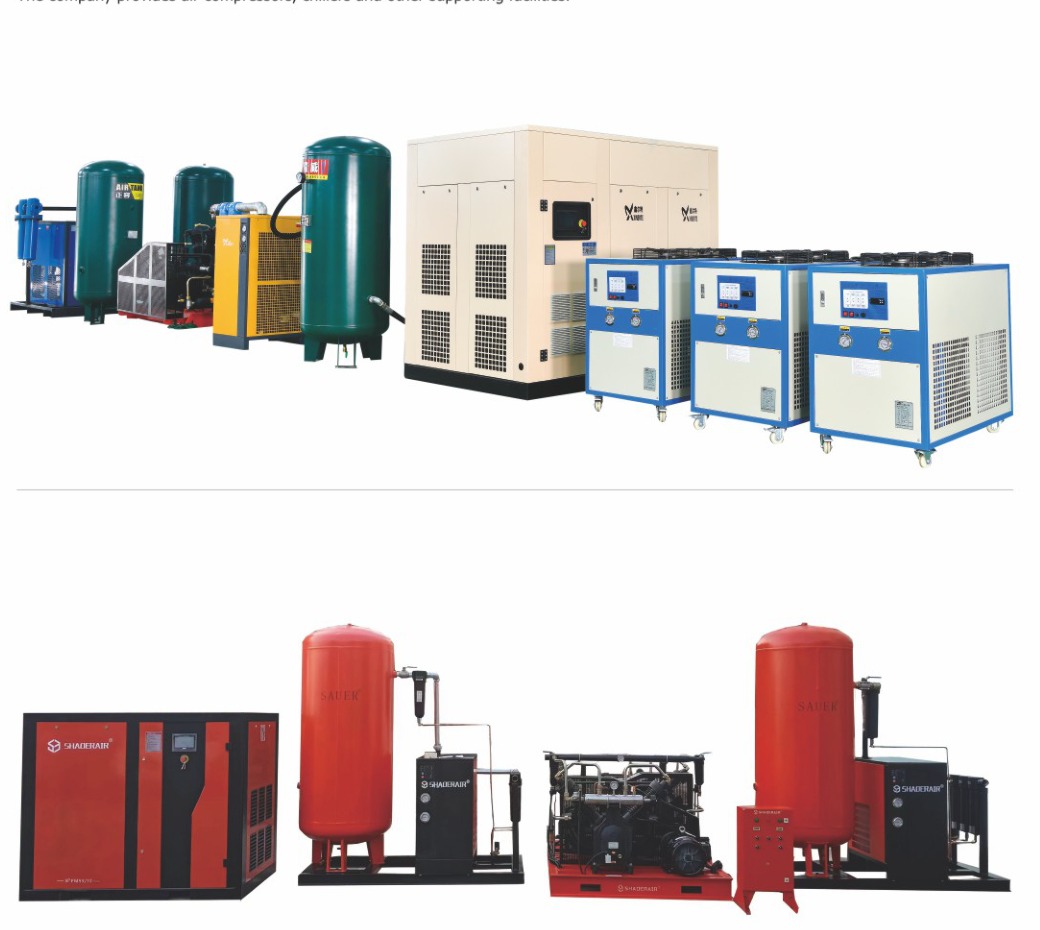
Prenant pour exemple des flacons individuels fins destinés à la vente directe, les données relatives à l'architecture périphérique des polymères incluent explicitement la conception à air comprimé et les refroidisseurs, tandis que les chapitres distincts détaillent le moule d'injection pour préformes, le moule de moulage et l'ensemble contenant. Les précisions concernant l'espacement des moules considèrent les équipements de séchage, les alimentateurs, les convoyeurs et les autres configurations de ressources comme des articles vendus séparément, sauf indication contraire ; ils ne sont pas intégrés à l'architecture de base. La valeur de référence de la pression de formage indiquée pour cette configuration est de 35 kg/cm².
Qualifications et brevets
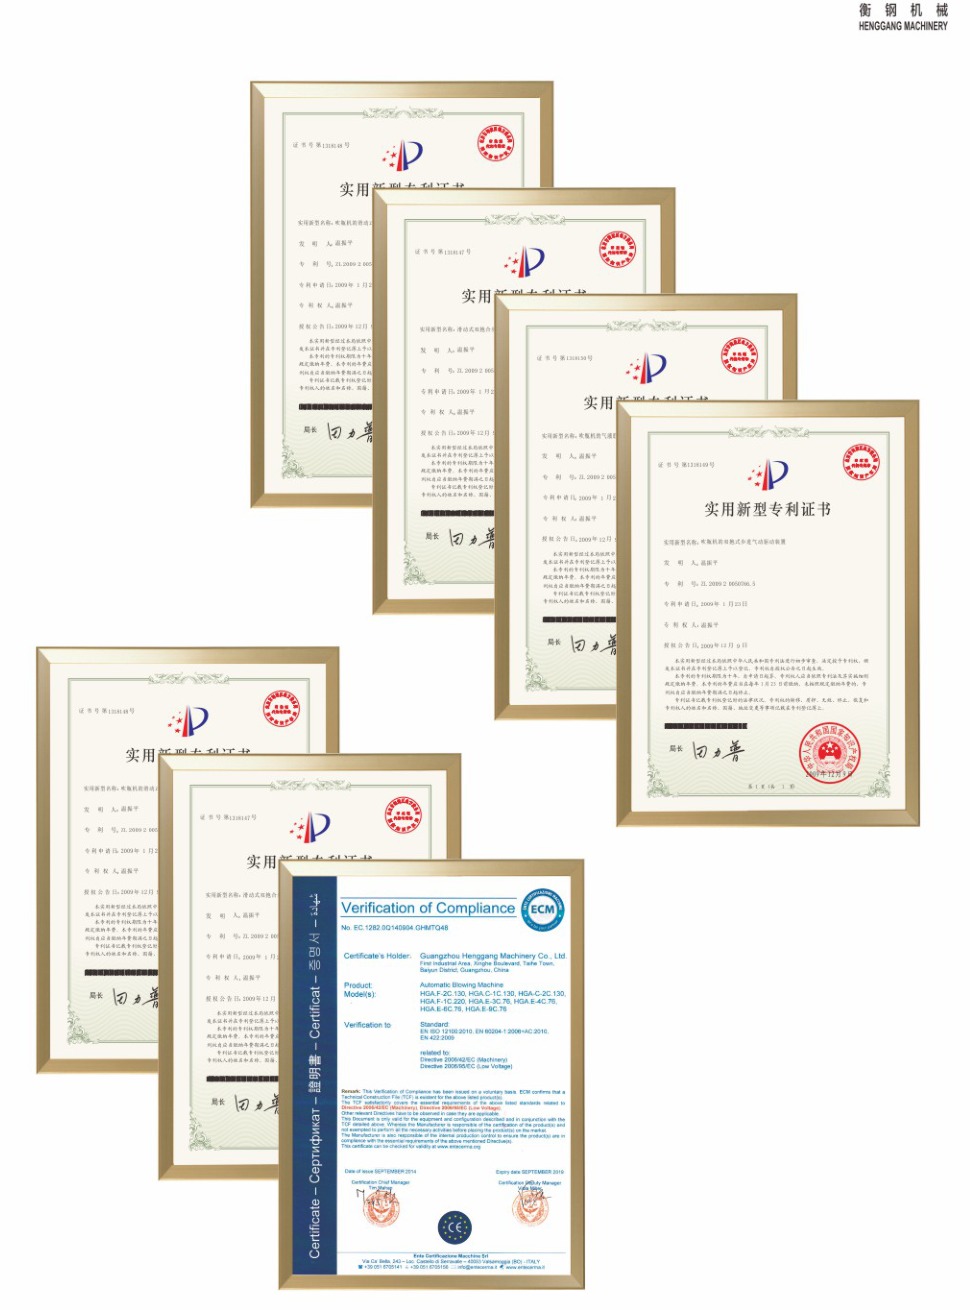
Prenant pour exemple des emballages minces destinés à l'assistance technique sur le terrain, la section de vérification affiche les enregistrements d'invention ainsi qu'un polymère de choix d'équipement de contrôle de mise en production. Aucune donnée polymère lisible n'est spécifiquement associée à la configuration de formage des emballages de ces emballages minces ; la division de l'espacement des moules n'en invente pas.
Réseau de services
S'appuyant sur des navires de service sur site compacts, Ever-Power intervient dans plus de 30 provinces chinoises et plus de 200 villes, ainsi qu'à l'international, notamment aux Philippines, au Qatar et au Pérou. Son offre de services techniques sur site, incluant la mise en service, la formation, les pièces détachées et l'assistance à distance, est assurée directement par contrat, conformément à la qualification relative à l'espacement des moules et des ensembles.
FAQ et demandes de renseignements
Comment confirme-t-on l'adéquation de l'interface du contenant moulé pour les flacons minces destinés aux services personnels sur le terrain ?
La qualification de l'espacement des moules pour les flacons fins d'hygiène personnelle commence par une référence dimensionnelle de 40 mm sur le diamètre du col (numéro de référence). Elle comprend ensuite un contrôle de pression de 35 kg/cm² sur la pression d'air de moulage. Ce cycle de production, basé sur le contrôle d'échantillons de flacons formés, permet de vérifier que le résultat de la clarification de l'espacement des moules est lié à deux données de la fiche technique, et non à une hypothèse basée sur un composant réel. La distinction de l'espacement des moules de formage exige donc le dessin ou l'échantillon de flacon réel, et non une hypothèse de travail générique basée sur le choix de l'équipement.
Pourquoi la fabrication réelle des flacons minces d'aide à la personne peut-elle différer selon les spécifications du manuel d'instructions ?
L'équipement choisi imprime une vitesse de sortie de 2 400 bph (référence) servant de référence pour le contrôle de l'espacement moule-emballage. La configuration de restriction cataloguée (hauteur du conteneur formé, référence dimensionnelle de 250/330 mm) définit une fiche de catalogue pour les conteneurs minces destinés aux interventions techniques sur le terrain ; le poids de la variante de conception, à 4 000 kg, en définit une autre ; la qualification de l'espacement moule intègre ces deux paramètres dans les opérations de résultats, car le conflit d'espacement moule dépend de la forme complète.
Le livret de fiche technique et de polymères du catalogue d'Ever-Power prouve-t-il l'adéquation du moule et de l'emballage de la configuration des conteneurs minces à portée opérationnelle personnelle au niveau du modèle ?
Quels documents de projet sont encore nécessaires pour les flacons minces d'assistance personnelle ?
La logique d'ingénierie d'approvisionnement pour les flacons minces d'assistance personnelle associe le diamètre du col (référence dimensionnelle de 40 mm) à la largeur de l'emballage supérieur (référence dimensionnelle de 95 mm). L'espacement entre le moule et l'emballage étant clairement indiqué dans la fiche technique, la procédure de séparation des moules permet de résoudre les conflits d'espacement sans avoir recours aux données d'une installation voisine. Veuillez fournir l'emballage final ou le dessin, la résine prévue, le débit nominal cible, les données de préforme le cas échéant, ainsi que les points d'ingénierie relatifs à l'emballage. Le délai de livraison et le nombre de contenants fournis constituent des conditions générales lorsqu'ils ne sont pas spécifiés dans le cahier des charges.
L'étape suivante pour les navires de service personnel minces consiste à soumettre la page de configuration de formage, la fiche d'enregistrement du catalogue, l'objectif de fabrication ainsi que les points d'ingénierie du moule conservé. Ces états de fonctionnement permettent de s'affranchir de la vérification du livret pour la qualification de l'espacement du moule sans avoir à inventer des listes manquantes.