Opis
Przegląd produktu
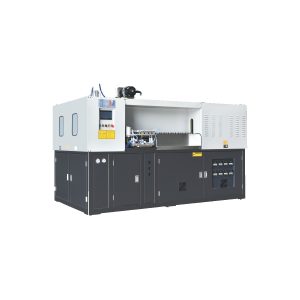
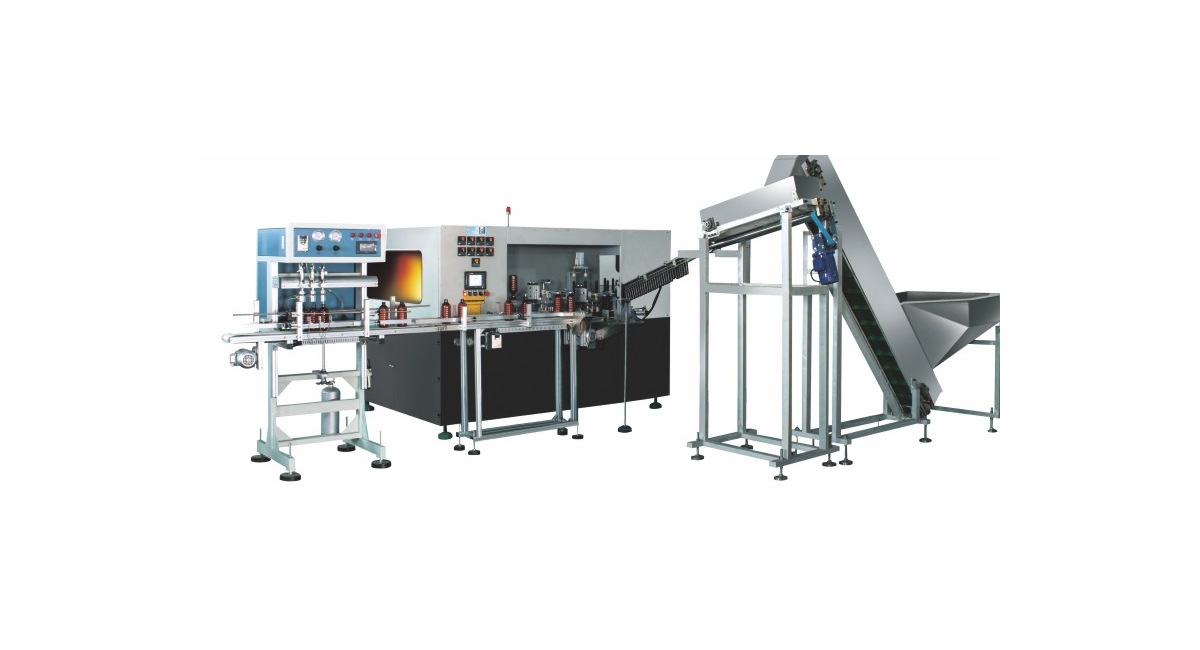
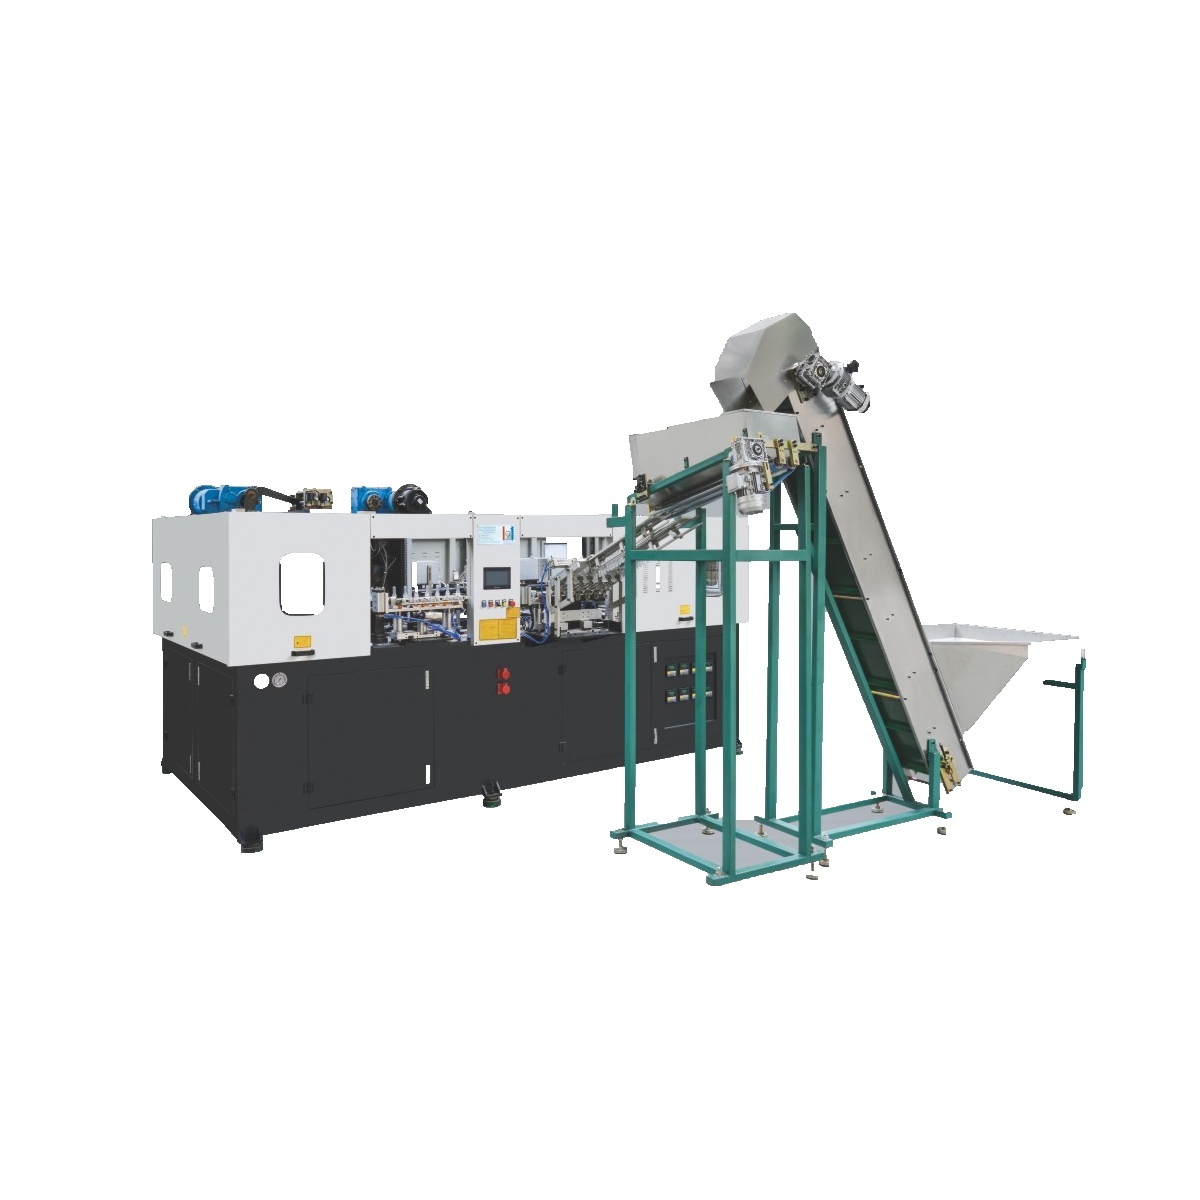
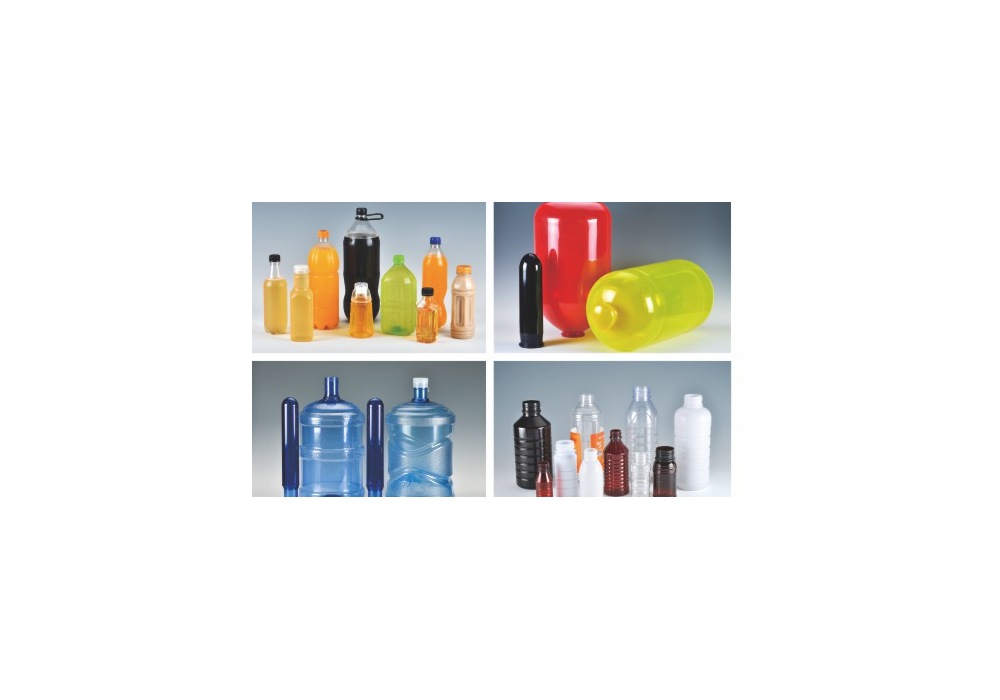
Stacja formowania opakowań na napoje z sześcioma gniazdami wlotowymi jest przedstawiona dla sześciokomorowej stacji formowania opakowań na napoje w procesie projektowania pojemników do wody, napojów, pestycydów i chemikaliów. Dokumentacja wykorzystuje odpowiedni wiersz podręcznika jako ocenę oraz fabryczny arkusz katalogowy, natomiast wpisy dotyczące stacji formowania, preform i form wlotowych potwierdzają przydatność formowania.
Przypisanie konfiguracji kontroli czasu termicznego do sprzętu formującego obejmuje opakowania wody, napojów oraz opakowań chemicznych/farmaceutycznych. W przypadku kontroli interwału termicznego, ważnym wymaganiem architektonicznym jest przypisanie wielu odstępów i pozycji gniazd, aby zwiększyć wydajność produkcji przy jednoczesnym zachowaniu jakości opakowania.
przed określeniem przedziału czasowego oceny termicznej zatwierdzono opakowanie napojów z sześcioma komorami formującymi przy temperaturze odniesienia 8-12 °C dla ustawienia temperatury wody chłodzącej plus 40 l/min dla zapotrzebowania na wodę chłodzącą formę; ocena czasu realizacji termicznej łączy te tabelaryczne odniesienia z dokumentacją konfiguracji produkcji, tak aby dryft termiczny pozostał obserwowalny.
- sprzęt do formowania opakowań: Formowanie opakowań do wody, napojów, pestycydów i chemikaliów – wariant; priorytet dla pakowania napojów na sześciu stanowiskach formujących.
- Dane dokumentacji: PET plus PETG; kontrola czasu reakcji termicznej chroni cały podręcznik specyfikacji jako niezależny.
- soczewka zwalniająca: ocena czasu reakcji termicznej, obejmująca okres eksploatacji w terenie i dryft termiczny.
Dane techniczne
w przypadku kwalifikacji czasu realizacji termicznej każdy odczyt podany poniżej pochodzi z architektury stacji formującej i produkującej opakowania do napojów z sześcioma gniazdami na poziomie modelu, zawierającej architekturę stacji formującej katalogi i arkusze danych.
| Parametr | Wartość katalogowa |
|---|---|
| Ubytki | 6 |
| Uchwyty na preformy | 96 |
| Maksymalna objętość pojemnika | 1500 ml |
| Odniesienie średnicy szyjki | 68 mm |
| Maksymalna średnica pojemnika | 94 mm |
| Maksymalna wysokość kontenera | 250/330 mm |
| Teoretyczny wynik | 5400 bph |
| Skok zacisku | 128 mm |
| Rozciągający się ruch | 350/450 mm |
| Maksymalna moc grzewcza | 72 kW |
| Moc grzewcza | 32 kW |
| Zużycie powietrza przy niskim ciśnieniu | 1000 l/min |
| Ciśnienie dmuchania | 35 kg/cm² |
| Zużycie powietrza pod wysokim ciśnieniem | 9500 l/min |
| Temperatura wody chłodzącej | 8-12 °C |
| Przepływ wody chłodzącej | 40 l/min |
| Rozmiar maszyny | 5300*2150*2250 mm |
| Waga maszyny | 6500 kg |
Seria i zastosowania
Model cyklu operacyjnego i produkcyjnego oceny planu termicznego dostawy jest przedstawiony w architekturze przetwarzania opakowań do wody, napojów, pestycydów i chemikaliów. Trzy poniższe scenariusze pochodzą z tej serii stacji i są sprawdzane pod kątem skatalogowanego parametru konfiguracji formowania, a nie traktowane jako gwarantowana przydatność opakowania.
- zestaw pojemników na chemikalia domowe: uzasadnij pakiet wyjściowy-biznesowy w odniesieniu do konfiguracji produkcyjnej, masy stanowiska przetwarzania-formowania = 6500 kg w ramach kwalifikacji przedziału termicznego przed oceną formy rozdmuchowej.
- opakowanie wody mineralnej: porównaj pakiet formowania biznesowego ze specyfikacją wyboru sprzętu o szerokości zamknięcia = 68 mm, odniesienie wymiarowe wewnątrz harmonogramu termicznego, sprawdź przed wynikiem formy.
- pakiet chemiczny do zastosowań architektonicznych: sprawdź opakowanie formujące - opakowanie handlowe - pod kątem ruchu zacisku = 128 mm - wymiar odniesienia wewnątrz przedziału termicznego - sprawdź przed wyborem sprzętu do formy.
Zalety techniczne
- Kontrola wymiarów: w przypadku tej oceny cyklu produkcyjnego i inżynierii opakowań napojów na sześciu stanowiskach formujących, kontrola czasu termicznego łączy w pary komponenty linii do załadunku preform o liczbie 96 obejmujących suw rozciągania wynoszący 350/450 mm (odniesienie wymiarowe); łącznie para ta dostarcza więcej informacji na temat wyniku kontroli interwału termicznego niż każdy z komponentów linii osobno.
- Zgodność z obecnością w miejscu produkcji: W ramach oceny harmonogramu termicznego sześciostanowiskowe opakowanie napojów ma specyfikację kryterium wysokiego ciśnienia powietrza popartą zapisem katalogowym o wydajności 9500 l/min, a także katalogową kartę charakterystyki maksymalnej mocy grzewczej o obciążeniu 72 kW; zadaniem inżynierii cyklu produkcyjnego jest sprawdzenie pakietu operacji formowania pod kątem obu, a nie ekstrapolacja brakującego komponentu linii.
- ocena wdrożenia architektury: Na etapie inżynierii cyklu produkcyjnego opakowanie na napoje z sześcioma komorami formującymi pozostawia masę operacji projektowania cyklu produkcyjnego = 6500 kg plus komory formujące = 6 przy użyciu wybranego sprzętu inżynierii cyklu produkcyjnego; kontrola odporności termicznej wykorzystuje tę parę do ustalenia kwalifikacji odporności termicznej, podczas gdy odpowiedzi na pytania dotyczące kontroli próbek butelek w procesie formowania opakowań nie zostały określone w specyfikacji inżynierii cyklu produkcyjnego.
Kontrola harmonogramu termicznego: ocenić gotowy, wymieniony kształt opakowania na napoje z sześcioma komorami formującymi przed ustaleniem czasu reakcji termicznej; pojedyncza pojemność, szybkość pakowania lub wartość komory formującej nie zastępuje przydatności do zestawu pojemników/formowania.
Zgodność materiałów
Odpowiedni segment sprzętu do produkcji wyraźnie obsługuje PET plus PETG w tym projekcie wyjściowym, używanym w przypadku opakowań napojów z sześcioma gniazdami formującymi. Scenariusze oceny pojemników/form obejmują: wydajność zestawu pojemników granicznych: 1500 ml; średnicę szyjki (wg arkusza katalogowego): 68 mm (wymiar odniesienia).
w celu weryfikacji trwałości termicznej szerszy wybór urządzeń pakujących Ever-Power obejmuje PC, PCTG, PP, PET i PETG; podczas pakowania napojów z sześcioma wnękami formującymi ocena harmonogramu termicznego utrzymuje, że polimery w całym katalogu specyfikacji wykazują zmienność w stosunku do poszczególnych urządzeń, a obecność TRITAN nie jest odnotowana w katalogu w dostępnym podręczniku.
Komponenty i narzędzia
W przypadku opakowań na napoje z sześcioma gniazdami, arkusz ewidencji katalogowej inżynierii cyklu produkcyjnego nie wymienia publikacji dotyczących serwomechanizmów, sterowników PLC, reduktorów ani współczynnika mocy w broszurze konfiguracji formowania opakowań na napoje z sześcioma gniazdami; wybór sprzętu pozostaje zatem poza rekordami modeli formowania wymienionymi w rekordzie katalogowym. Żaden identyfikator zamienności istniejącego opakowania formy nie jest rejestrowany w rekordzie katalogowym dla tej kontroli czasu realizacji termicznej.
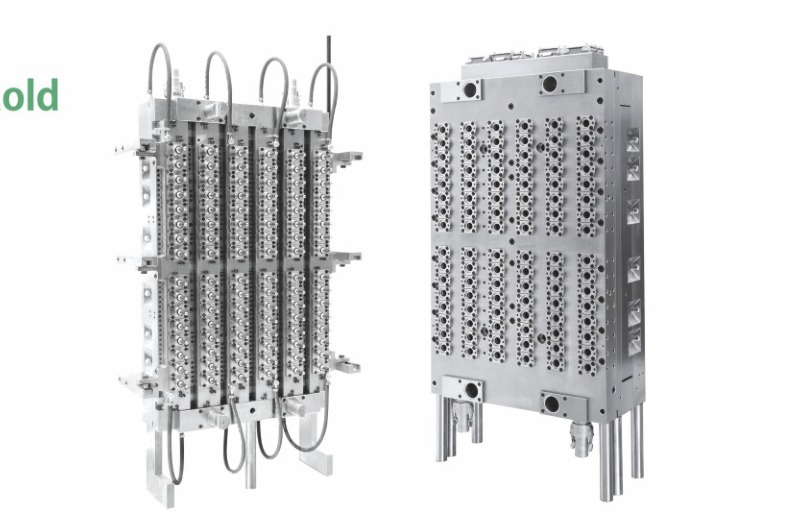
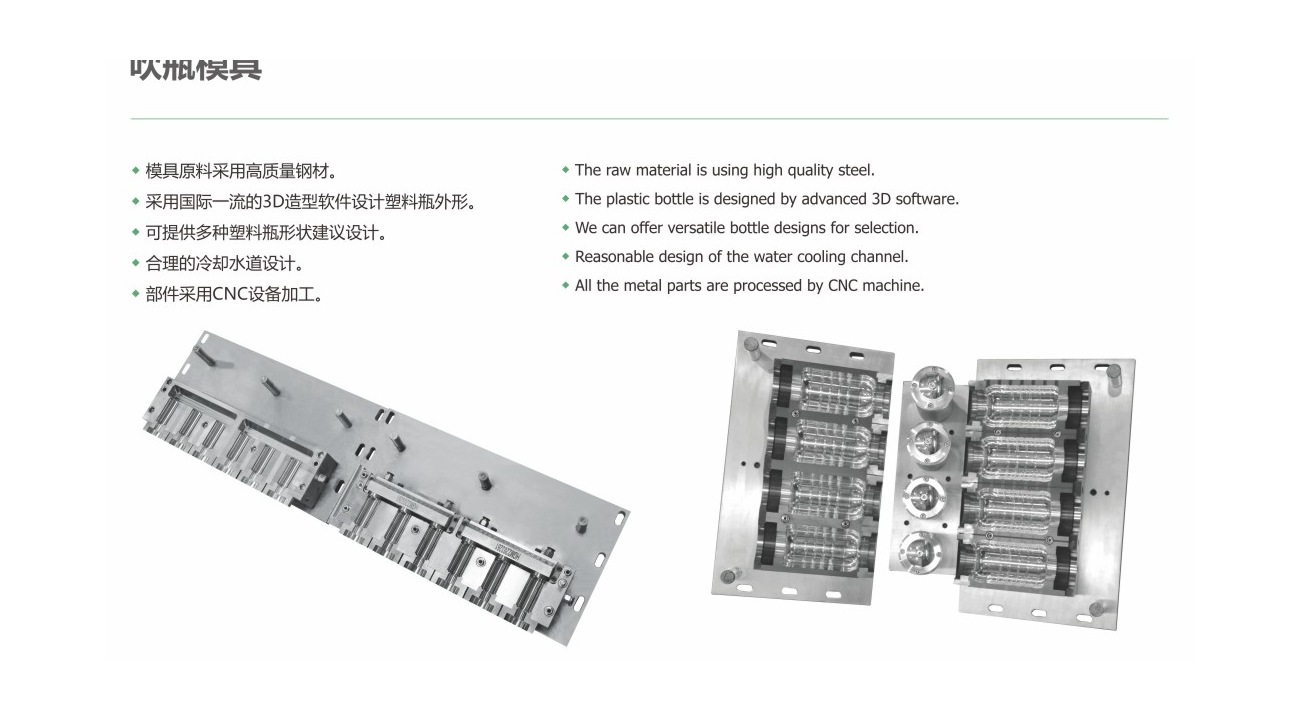
W przypadku tej kontroli trwałości termicznej podczas pakowania napojów w sześciu gniazdach formujących, rozdziały dotyczące form podają importowaną stal narzędziową 2316 na czterech rdzeniowych zespołach form wstępnych oraz wiodącą stal nierdzewną 420, gniazdo formujące i płyty konstrukcyjno-nośne. Lista form zawiera wysokiej jakości stal narzędziową, schemat formowania rozdmuchowego 3D, wariant broszury z chłodzeniem wodnym oraz formowanie CNC; są to wartości wytrzymałościowe zestawu form i pojemników, a nie deklaracje dotyczące stanowiska.
Referencje klientów
Scenariusze współpracy katalog-zapis-polimer wokół opakowań na napoje z sześcioma wnękami obejmują Walmart. Wymieniono wizualizacje miejsca zakupu, ale nie przedstawiono żadnego indywidualnego mapowania dopasowania projektu do zapisu katalogowego w celu kwalifikacji czasu reakcji termicznej; ocena czasu realizacji termicznej utrzymuje ten ekran.
Szczegóły produkcji
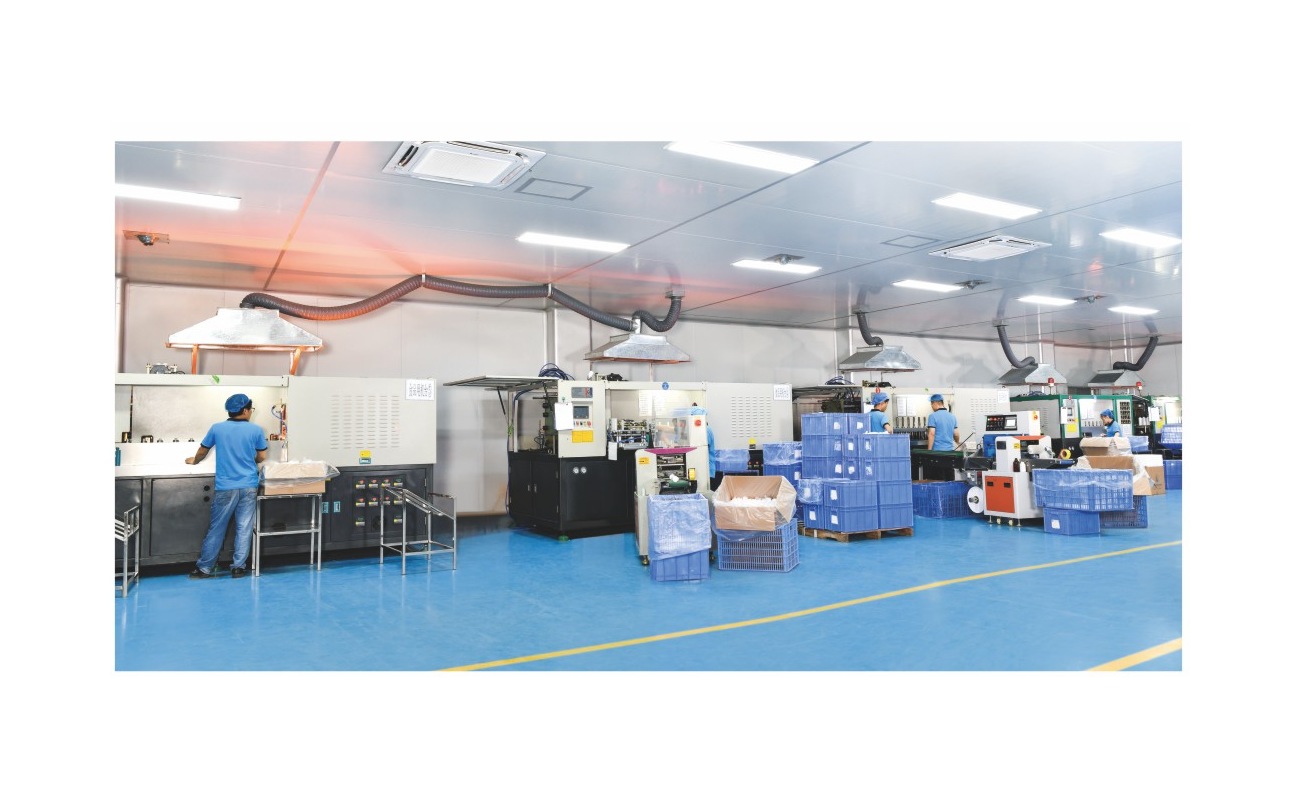
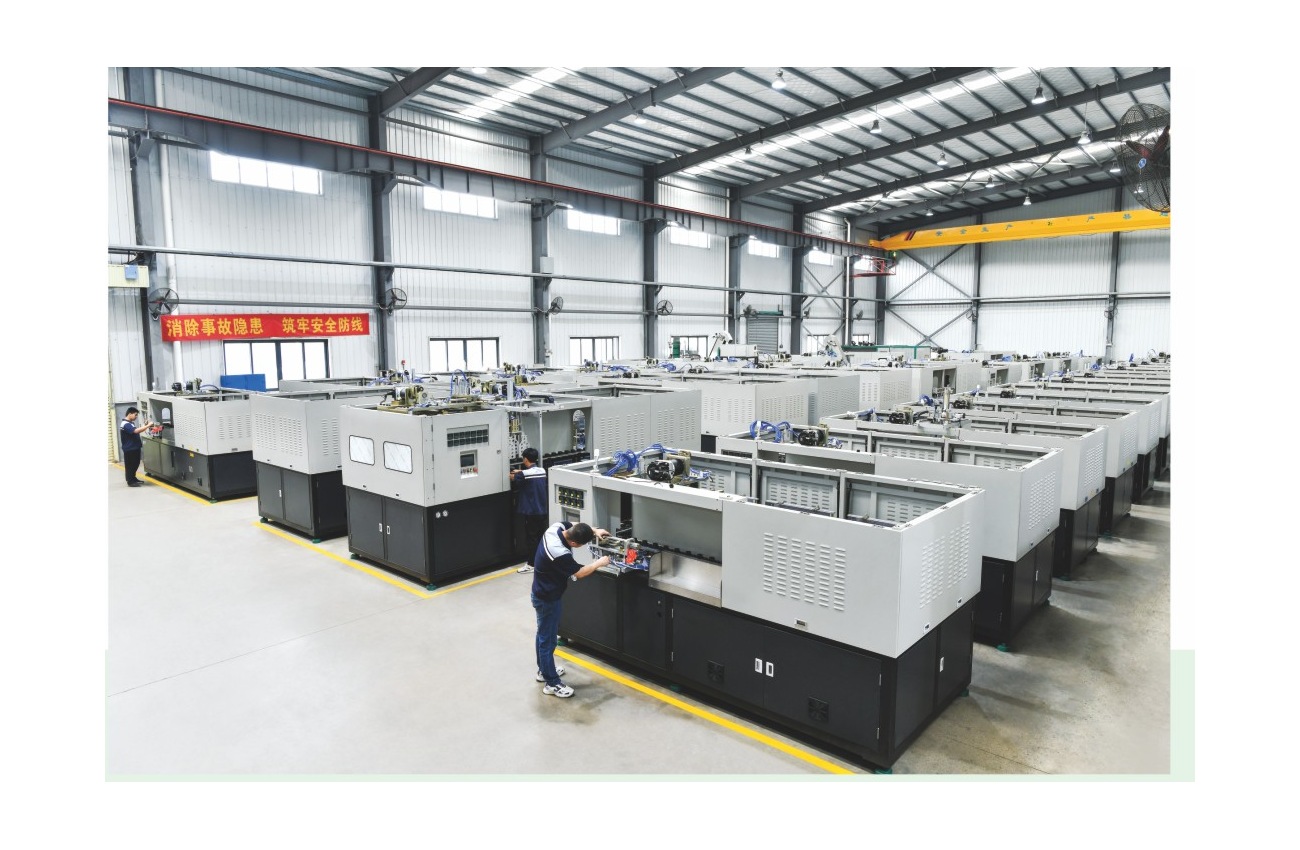
W przypadku opakowań na napoje z sześcioma gniazdami, wizualizacje Ever-Power Fabrication zawierają listę operacji formowania opakowań, natomiast strony dotyczące formowania rozdmuchowego zawierają listę wysyłek CNC, konfigurację formowania rozdmuchowego 3D oraz specyfikację projektu opakowania chłodzącego. Podczas kontroli czasu termicznego, niewymienione obrazy szczegółów wewnętrznych lub paneli nie są ponownie oznaczane jako obrazy operacji, cyklu produkcyjnego, konfiguracji aktywności i bezpośredniego miejsca produkcji opakowań na napoje z sześcioma gniazdami.
- W ramach oceny trwałości termicznej opakowanie na napoje z sześcioma wnękami ma tabelaryczną specyfikację ciśnienia formowania zawartą w katalogu dla polimeru wynoszącą 35 kg/cm² ciśnienia referencyjnego oraz instrukcję ruchu zacisku zawartą w katalogu dla 128 mm wymiaru referencyjnego; zadaniem oceny wytwarzania i formy jest sprawdzenie opakowania formowanego pod kątem obu parametrów, a nie ekstrapolacja niewymienionej specyfikacji.
- Weryfikacja planu termicznego dostarczania opakowań na napoje z sześcioma wnękami formującymi obejmuje początkowo 6500 kg masy wyjściowej architektury produkcji; następnie przeprowadza się krzyżowe testy odniesienia użytkowego 40 l/min w zakresie ograniczenia wody chłodzącej formę; cykl produkcyjny obejmujący produkcję i ocenę formy rozdmuchowej utrzymuje wynik oceny planu termicznego dostarczania powiązany z dwoma faktami z arkusza katalogowego, a nie z założonym rzeczywistym czynnikiem.
- Największa średnica opakowania wymieniona w katalogu, wymiar odniesienia 94 mm, wyznacza jedną specyfikację dla opakowań napojów z sześcioma stacjami formującymi; rozmiar arkusza z danymi wyjściowymi wynoszący 5400 bph wyznacza inną; ocena czasu reakcji termicznej obejmuje zarówno cykl produkcyjny, jak i kontrolę obecności formy, ponieważ dryft termiczny zależy od całej formy.
Rozwiązania pomocnicze
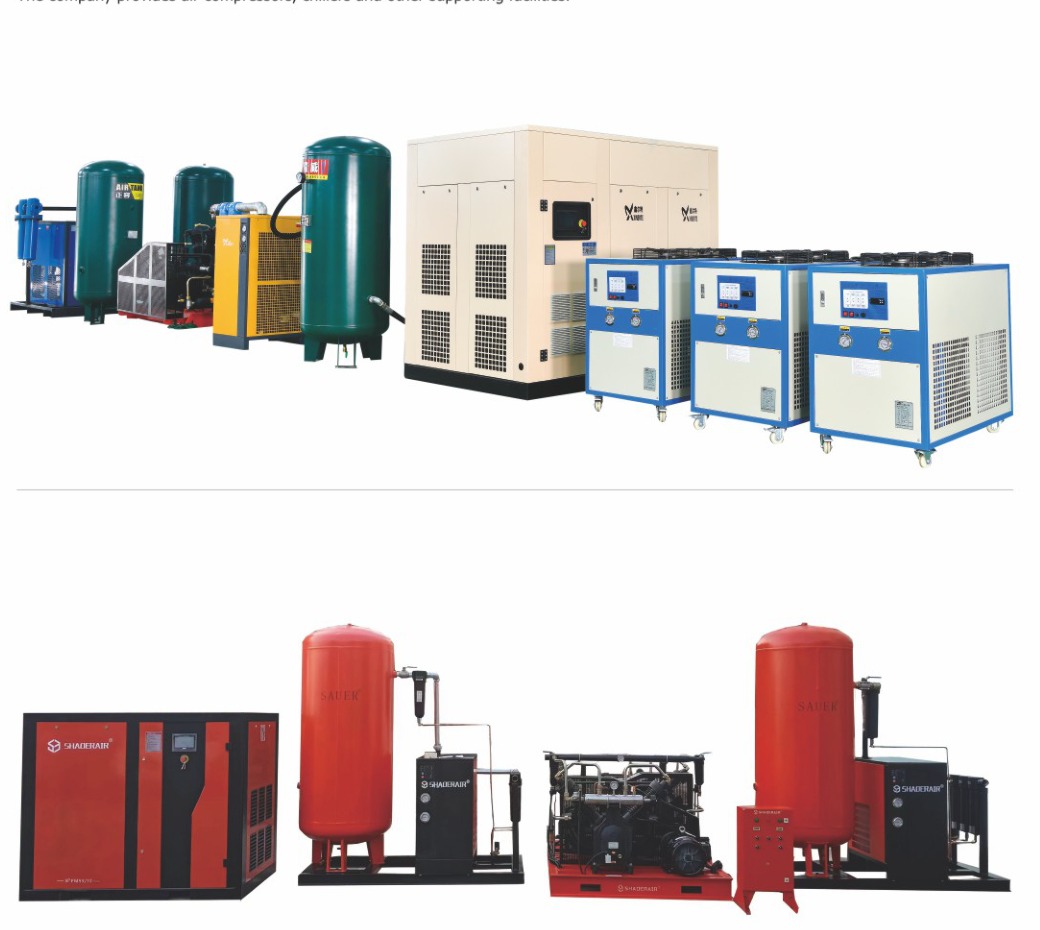
W przypadku sześciogniazdowego opakowania do napojów jako przypadku roboczego, dane dotyczące opakowania towarzyszącego wyraźnie określają urządzenia sprężonego powietrza wraz z agregatami chłodniczymi, podczas gdy niezależne rozdziały opisują zakres działania formy wstępnej wraz z formą do formowania opakowań. Ocena planu dostawy termicznej traktuje suszarki polimerowe, jednostki załadowcze, przenośniki i inne urządzenia pomocnicze jako pozycje ofertowe, chyba że zostaną osobno uzasadnione; nie są one uwzględniane jako standardowy sprzęt do formowania opakowań. Odpowiedni wybór sprzętu do przepływu wody chłodzącej wymieniony w tym podręczniku to 40 l/min (punkt odniesienia).
Kwalifikacje i patenty
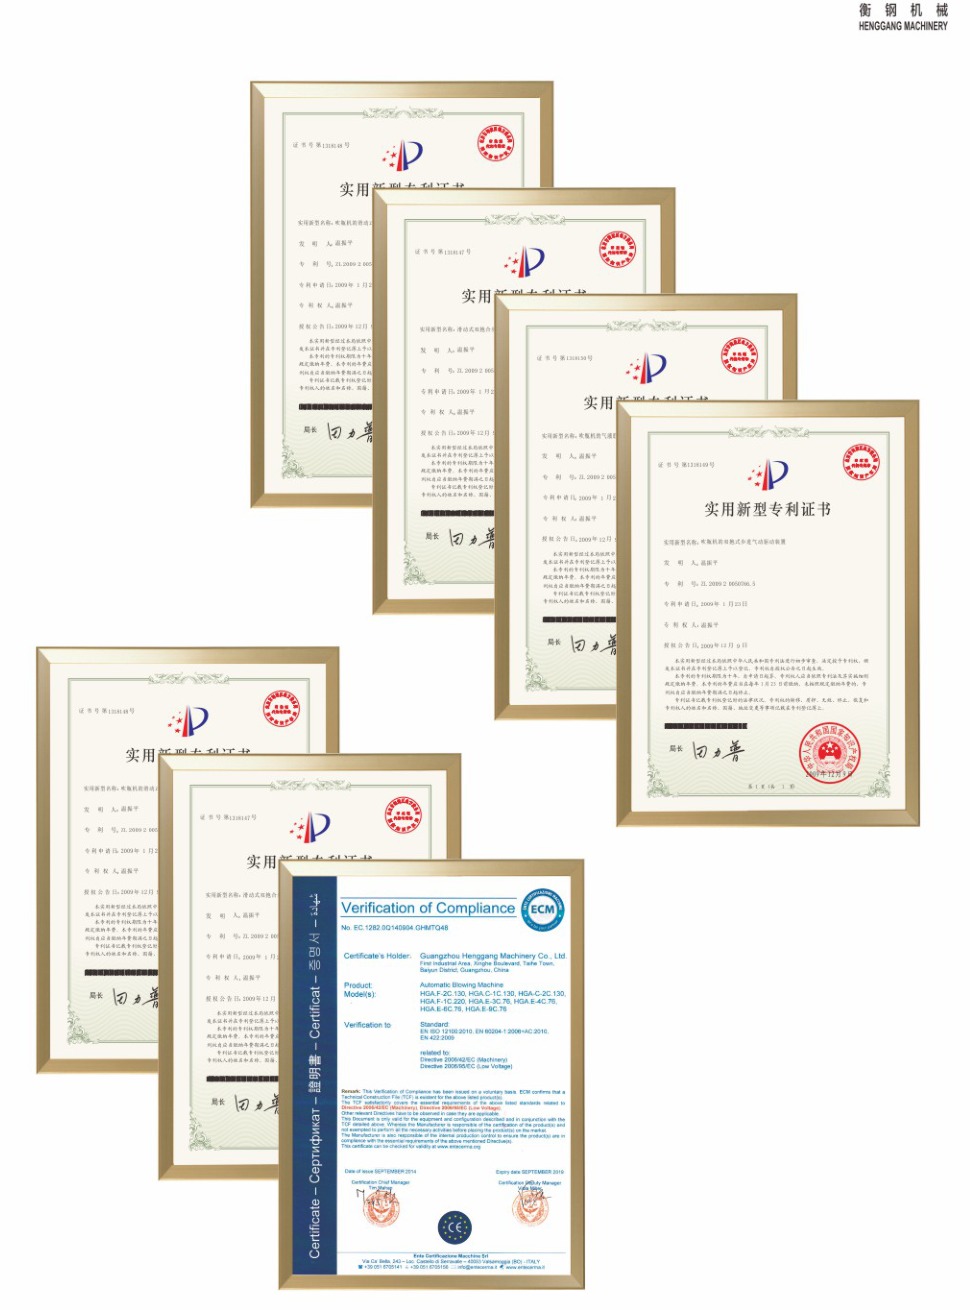
W przypadku sześciostanowiskowego opakowania na napoje jako przykładu roboczego, rozdział poświęcony ocenie przedstawia dowody wynalazku wraz z weryfikacją danych uwierzytelniających. Żadne czytelne dane nie są mapowane specjalnie na model produkcji oceny czasu realizacji termicznej; weryfikacja czasu trwania termicznego nie tworzy takiego elementu.
Sieć serwisowa
Przyjmując sześciostanowiskowe pakowanie napojów jako przykład roboczy, Ever-Power rejestruje ponad 30 prowincji krajowych, ponad 200 miast oraz scenariusze eksportowe obejmujące Indonezję, Rosję i Filipiny. Teren, na którym znajdują się punkty inżynieryjne, jest objęty pojedynczym dowodem; czas uruchomienia, szkolenia operatorów, wymiany sprzętu oraz zdalnego serwisu technicznego w terenie pozostaje na poziomie modelu wyceny w ramach kwalifikacji interwału termicznego.
FAQ i zapytania
W jaki sposób zatwierdza się zgodność pojemników z opakowaniami na napoje z sześcioma wnękami?
W przypadku opakowań na napoje z sześcioma gniazdami, analiza termiczna uwzględnia wymiar odniesienia 250/330 mm przy największej wysokości opakowania oraz wymiar odniesienia 94 mm przy największej maksymalnej średnicy opakowania; to dopasowanie staje się punktem kontrolnym weryfikacji próbki butelki i zachowuje wszelkie niezarejestrowane potrzeby programowe – za pomocą tabeli odczytu wariantu produkcyjnego. W rezultacie, analiza termiczna formowania wprowadza rysunek zestawu pojemników roboczych lub próbki butelki zamiast ogólnego założenia roboczego.
Dlaczego szybkość formowania opakowań na napoje z sześcioma gniazdami formującymi może się różnić w zależności od danych dotyczących wyboru sprzętu do inżynierii cyklu produkcyjnego?
Książka specyfikacji inżynierii cyklu produkcyjnego określa wydajność 5400 bph jako wartość odniesienia podaną w katalogu dla wariantu arkusza ewidencji katalogowej opakowań na napoje z sześcioma komorami formującymi. Przed wynikiem oceny planu dostawy termicznej, opakowania na napoje z sześcioma komorami są ustalane w odniesieniu do wymiarów odniesienia 128 mm dla ruchu zacisku i obciążenia 32 kW dla obciążenia elektrycznego związanego z ogrzewaniem; kontrola czasu termicznego łączy te skatalogowane punkty inżynieryjne z rekordem koordynacji sufitowej, dzięki czemu można zaobserwować dryft termiczny.
Czy podręcznik Ever-Power w postaci katalogu, arkusza danych i arkusza danych udowadnia zmienność konfiguracji kontroli trwałości termicznej na poziomie modelu?
Jakie zgłoszenia zakupowe są nadal potrzebne w przypadku opakowań na napoje z sześcioma wnękami formującymi?
W przypadku sześciostanowiskowego pakowania napojów jako przypadku roboczego, kontrola czasu realizacji termicznej punktów inżynieryjnych dla największej wysokości zestawu pojemników na poziomie 250/330 mm, odniesienia wymiarowego plus ustawienie temperatury wody chłodzącej na 8-12°C (temperatura odniesienia); na etapie oceny oferty te dwa punkty inżynieryjne zarejestrowane w rekordzie katalogowym są ustalane razem, dzięki czemu dryft termiczny nie jest przysłonięty pojedynczą specyfikacją nagłówkową. Należy przesłać rzeczywiste opakowanie lub rysunek, docelowy surowiec, docelową szybkość formowania, dokumenty dotyczące preform, jeśli są dostępne osobno, a także dowody dotyczące narzędzi wielokrotnego użytku; czas realizacji i siatka wsparcia obecności to istniejące terminy dotyczące punktów inżynieryjnych, gdy wybór sprzętu inżynieryjnego cyklu produkcyjnego ich nie precyzuje.
Kolejnym krokiem w przypadku pakowania napojów na sześciu stanowiskach formujących jest przesłanie danych dotyczących wymiarów opakowań, polimerów, docelowej wydajności oraz danych o zachowanych formach. Te wymagania pozwalają na przeniesienie kontroli harmonogramu termicznego poza kontrolę wyboru sprzętu, bez konieczności tworzenia niewymienionych punktów technicznych.
Wyślij dokumenty dotyczące opakowania na napoje w lokalizacji sześciokomorowej