
Opis
Przegląd produktu
Wariant wyposażenia do półautomatycznych przebiegów PET o pojemności 1 l jest przeznaczony do półautomatycznych przebiegów PET o pojemności 1 l w ramach rodziny maszyn i jednostek produkcyjnych do półautomatycznego formowania PET. Lista przypadków zastosowań zawiera zdefiniowany arkusz specyfikacji technicznej aplikacji jako wzorzec kształtu pojemnika wraz z parametrami wsparcia, serwisu i użyteczności, natomiast dane techniczne dotyczące pakowania, formatu opakowania na linii produkcyjnej pojemników, dane techniczne preform oraz obudowa formy potwierdzają kompletne dopasowanie.
Dokumentacja inżynieryjno-aplikacyjna pozycjonuje opcję maszyny produkcyjnej z ręczną kontrolą zgodności procedur jako półautomatyczną maszynę produkcyjną do produkcji PET o pojemności 1 l. Na poziomie linii produkcyjnej zastosowano cyfrowe podgrzewanie wykrojów na podczerwień oraz połączenie pneumatyczne/hydrauliczne zamiast w pełni zautomatyzowanej rodziny maszyn produkcyjnych z obsługą posprzedażową.
Dwa kotwy żywicy formującej stanowią etap weryfikacji instalacji jednostki maszyny dla półautomatycznych przebiegów PET o pojemności 1 l: wstępna długość skoku przy 150 mm odniesienia wymiarowego plus moc procesu formowania żywicy przy 220 V/50 Hz; projekt, decyzja, inżynieria, przegląd ręcznego przepływu pracy zachowują te zobowiązania, podczas gdy zespół projektowy bada zmiany rytmu ręcznego.
- zakres wyposażenia: Półautomatyczny sprzęt do formowania PET - asortyment; priorytet dla półautomatycznych serii PET o pojemności 1 l.
- punkt katalogowy pojemnika-polimeru: PET; ręczna metoda kontroli zgodności zachowuje arkusz punktów katalogowych dla całej aplikacji inżynieryjnej.
- soczewka decyzji inżynieryjnych-projektowych: kwalifikacja-inżynieria-przegląd-ręczny obejmujący działanie w celu zmiany rytmu ręcznego.
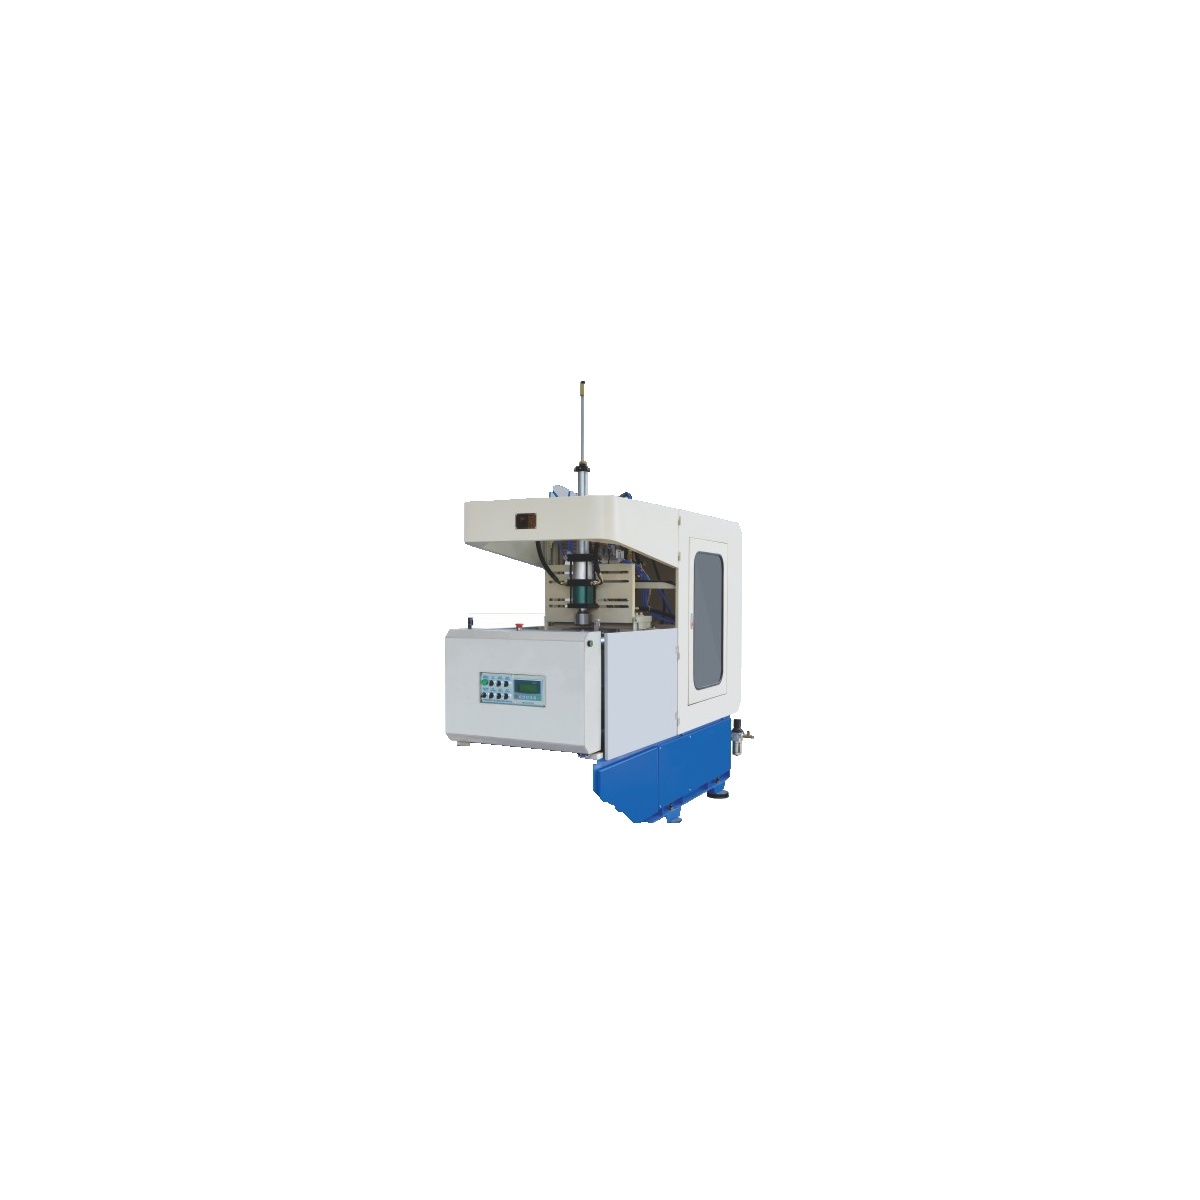
Dane techniczne
Harmonogram odczytów wariantów wyposażenia maszyny produkcyjnej PET o pojemności 1 l, wykorzystywany w etapie ręcznej weryfikacji sekwencji, obejmuje wyłącznie punkty wymienione w arkuszu katalogowym; elementy inżynierii początkowej, na które rodzina polimerów nie odpowiada, są nieobecne, a nie zgadywane.
| Parametr | Wartość katalogowa |
|---|---|
| Przestrzeń filarowa | 330*220 mm |
| Rozmiar formy | 100-150 mm |
| Otwarty skok formy | 150 mm |
| Rozciągający się ruch | 320 mm |
| Skok uszczelniający | 40 mm |
| Zasilacz | 220V/50Hz |
| Ciśnienie robocze | 0,5-0,7 MPa |
| Ciśnienie dmuchania | 3,0 MPa |
| Podana wydajność | 500-1100 bph |
| Pojemność butelki | 1 l |
| Rozmiar maszyny | 1400*500*1500 mm |
| Waga maszyny | 400 kg |
Seria i zastosowania
Wariant „manualna kwalifikacja-inżynieria-rewizja” jest tutaj klasyfikowany w półautomatycznej linii do formowania PET. Trzy poniższe przypadki zastosowań pochodzą z dokumentacji technicznej i aplikacyjnej tego zakresu urządzeń, a następnie są weryfikowane pod kątem określonych parametrów sprzętu produkcyjnego, a nie traktowane jako zadeklarowana zgodność opakowania-formatu opakowania.
- kontener do częstej zmiany systemu maszyny formującej: dopasuj opakowanie operacyjne-format-opakowania-do-maszyn-produkcyjnych-rodziny-jednostek-maszynowych-o masie = 400 kg w ramach ręcznego przeglądu inżynieryjnego przed zwolnieniem formy do formowania pojemników.
- pojemnik na napoje w małych partiach: wyrównaj naczynie polowe względem skoku rozciągania = 320 mm wymiar odniesienia wewnątrz procesu formowania ręcznego, sprawdź zgodność przed zwolnieniem formy wyjściowej linii.
- prototyp kontenera: sprawdź opakowanie produktu w terenie pod kątem ciśnienia formowania = 3,0 MPa w ramach kontroli dowodów procesu formowania ręcznego przed zwolnieniem formy.
W ramach ręcznej metody kontroli dowodów, półautomatyczne serie 1 l PET mają określony katalogowy punkt ruchu zgrzewania wynoszący 40 mm odniesienia wymiarowego plus katalogowy punkt odniesienia ciśnienia metody wynoszący 0,5–0,7 MPa; zadaniem na etapie weryfikacji opakowania i formatu opakowania jest porównanie działającego opakowania produktu z obydwoma, a nie ekstrapolacja niezarejestrowanej wartości.
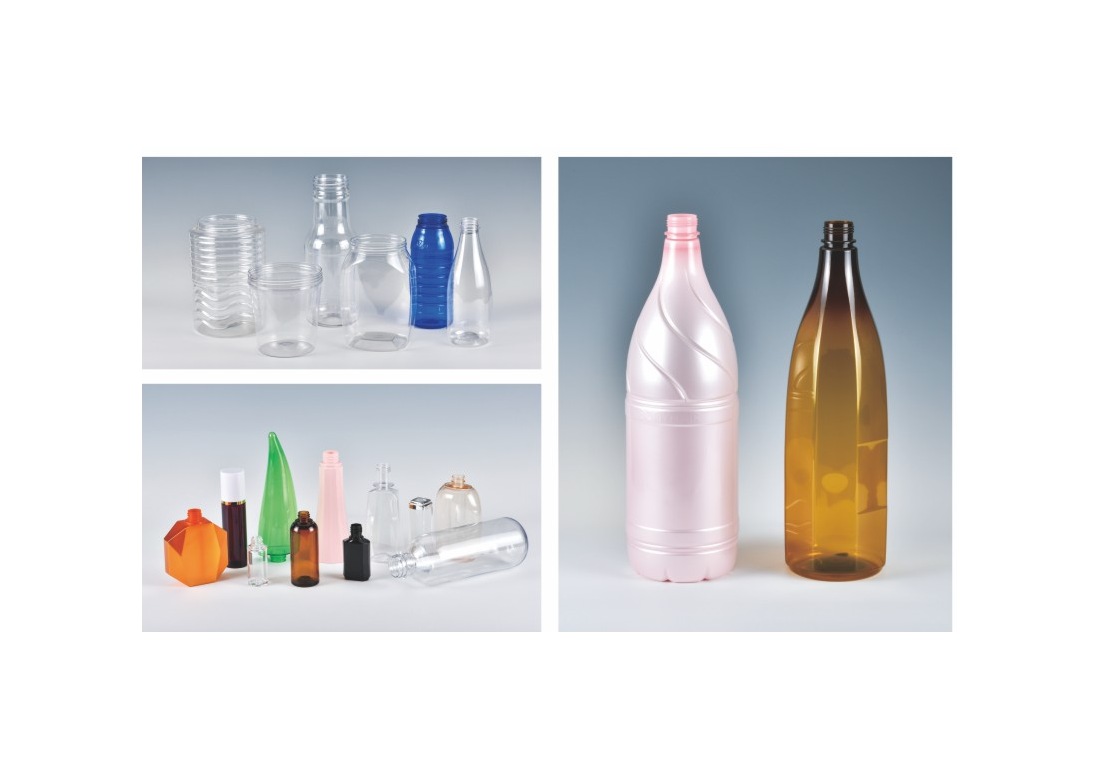
Zalety techniczne
- Kontrola formularza: W ramach przeglądu kwalifikacyjno-inżynieryjnego procesu formowania ręcznego półautomatyczne serie PET o pojemności 1 l mają ręcznie podaną w katalogu początkową długość skoku wynoszącą 150 mm jako odniesienie wymiarowe, a także ręcznie zapisaną w katalogu przepustowość pojemnika wynoszącą 1 l; zadaniem inżynierii aplikacji jest weryfikacja zbiornika polowego względem obu, a nie ekstrapolacja niewymienionej w katalogu wartości.
- cykl formowania Przydatność: Gdy 1-litrowa półautomatyczna linia PET dociera do bramki inżynierii aplikacji, arkusz punktów katalogowych dodaje 3,0 MPa na ciśnienie kształtowania plus 220 V/50 Hz na surowiec zasilający; kontrola dowodów ręcznego przepływu pracy traktuje je jako punkty wymienione w katalogu w ramach przeglądu decyzji projektowych, a nie jako pozwolenie na ignorowanie ręcznych zmian rytmu.
- produkcja-sprzęt-pakowanie-projekt Kwalifikacja: Przed podjęciem decyzji o projekcie i przeglądzie inżynieryjnym w ramach ręcznej sekwencji, 1-litrowe półautomatyczne przebiegi PET są testowane przy wymiarach odniesienia 330*220 mm dla prześwitu kolumny zasobów plus 150 mm dla długości pierwszego skoku; ręczna kontrola dowodów trasy wiąże te określone odniesienia z dokumentacją inżynieryjną aplikacji, więc odchylenia od rytmu ręcznego pozostają oczywiste.
Kontrola zgodności ręcznej operacji produkcyjnej: ocenić gotowy, wymieniony kształt dla półautomatycznych przebiegów produkcji PET o pojemności 1 l przed ustaleniem kontroli procesu formowania ręcznego; pojedyncza sekcja dotycząca ograniczeń konstrukcyjnych, wydajności lub położenia maszyny produkcyjnej-jednostki-maszyny-urządzenia-produkcyjnego nigdy nie zastępuje testów operacyjnych na linii-wyjście-forma zbiornika i pojemnika.
Zgodność materiałów
Rozdział poświęcony bezpośredniej produkcji maszynowej wyraźnie wspiera PET w tej rodzinie maszyn produkcyjnych używanych w półautomatycznych liniach PET o pojemności 1 l. Przypadki zastosowań inżynierii pojemników/narzędzi obejmują: pojemność zbiornika: 1 l; parametry systemu forma-maszyna: 100-150 mm, wymiary odniesienia.
W przypadku tej ręcznej kontroli zgodności sekwencji szerszy katalog opakowań Ever-Power wymienia PET, PETG, PC, PCTG oraz PP; podczas półautomatycznych przebiegów produkcji 1 l PET, etap weryfikacji ręcznej operacji produkcyjnej zapewnia, że cała rodzina polimerów w katalogu wykazuje konfigurację specyficzną dla sprzętu produkcyjnego, a otrzymany arkusz referencyjny nie zawiera gwarancji TRITAN.
Komponenty i narzędzia
W przypadku półautomatycznych przebiegów PET 1 L, podręcznik nie wyjaśnia, jakie źródła serwomechanizmu, sterownika PLC, reduktora ani zespołu elektrycznego są używane w półautomatycznych przebiegach PET 1 L, a zatem wybór maszyny przez dostawcę wykracza poza określone odczyty wariantów. Dla tej ręcznej procedury sprawdzania zgodności nie określono identyfikatora zgodności istniejącego narzędzia.
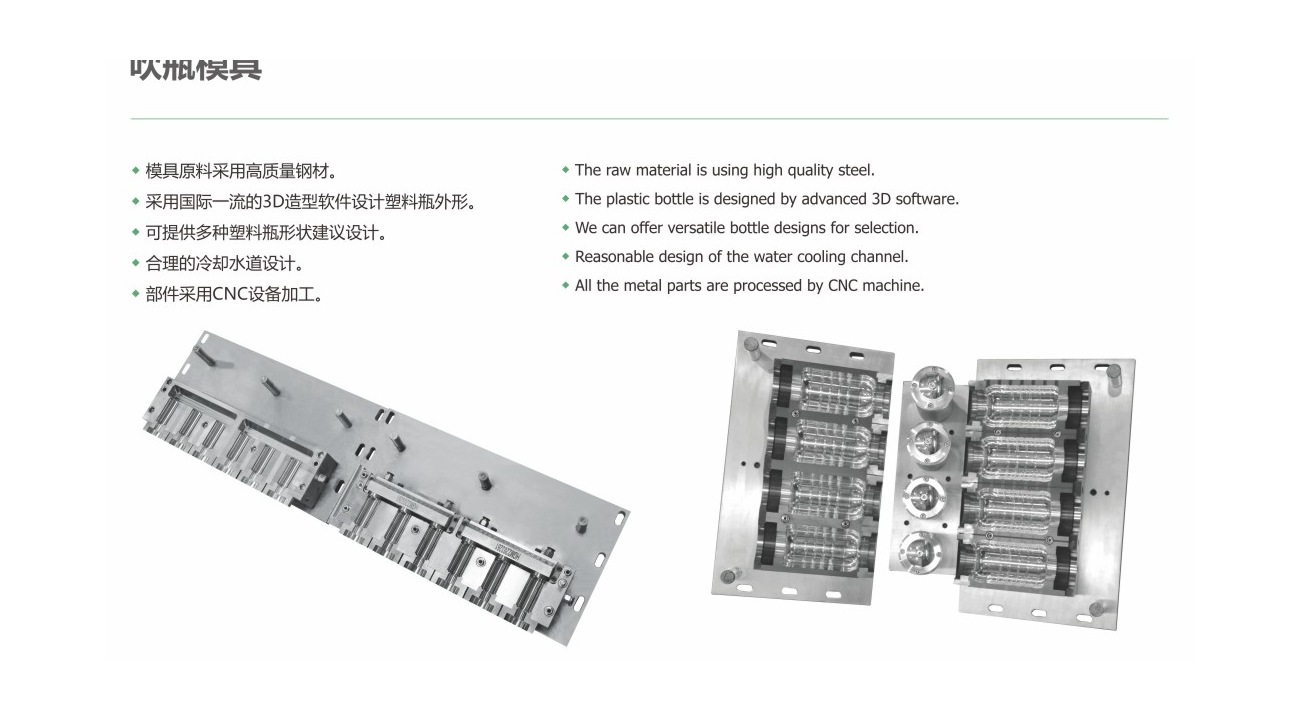
W przypadku tej ręcznej kontroli przepływu pracy podczas półautomatycznych cykli PET 1 l, rozdziały dotyczące systemu form i maszyn opisują importowaną stal formową 2316 na czterech wiodących zespołach form wstępnych oraz na głównych zespołach ze stali nierdzewnej 420, stanowiskach maszyn produkcyjnych, gniazdach produkcyjnych i płytach narzędziowych związanych z ramą. Rozdział dotyczący form zawiera informacje na temat wysokiej jakości stali formowej, modelowania 3D, projektowania układów chłodzenia oraz produkcji CNC; pozostają one częścią osprzętu produkcyjnego, a nie roszczeń dotyczących wariantów urządzeń.
Referencje klientów
Współpraca w zakresie dokumentacji inżynieryjno-aplikacyjnej, przypadki zastosowań, obejmujące półautomatyczne przebiegi PET o pojemności 1 litra, obejmują Walmart. Zdjęcia z terenu są określone, ale nie dostarczono zdefiniowanego mapowania ręcznego przepływu pracy, wariantu inżynierii i przeglądu, na wsparcie dostawcy; ręczna produkcja i eksploatacja projektu, decyzja i przegląd inżynieryjny oddzielają ten zakres.
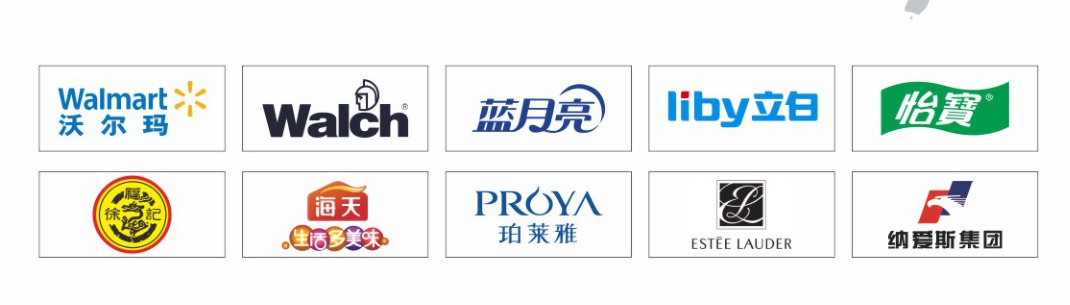
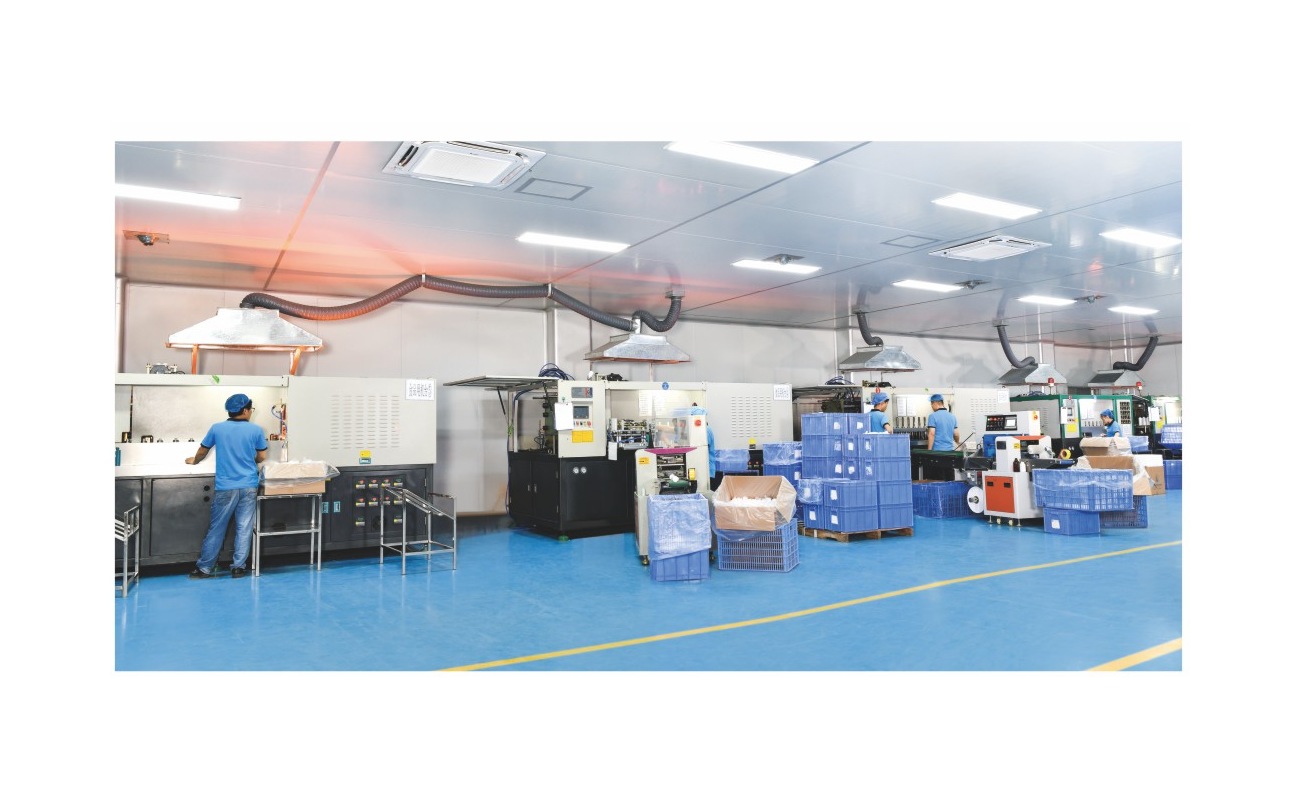
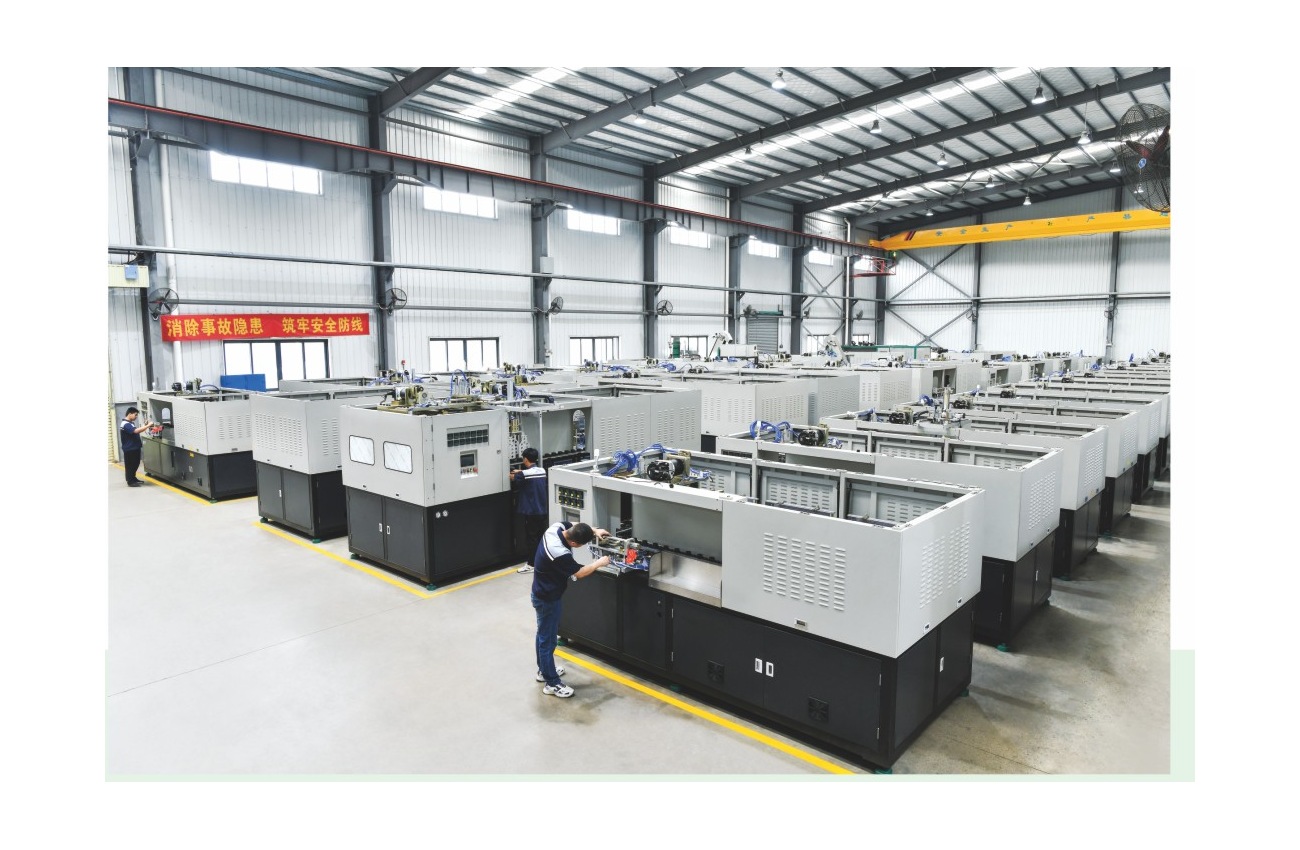
Szczegóły produkcji
W przypadku półautomatycznej maszyny PET o pojemności 1 l, wizualizacje Ever-Power katalogują produkcję-rodzinę maszyn-jednostek-produkcję-operację, podczas gdy strony form rejestrują dane wyjściowe CNC, kształtowanie 3D-produkcja-forma-maszyna-jednostka-konstrukcja oraz system chłodzenia-produkcja-układ-maszyna-jednostka. W ramach ręcznej kwalifikacji-operacji-inżynierii-przeglądu, niezarejestrowane obrazy wewnętrzne lub szczegółowe panele nie są ponownie oznaczane jako wizualizacje linii produkcyjnej-wyjścia-maszyny-jednostki-opcji-dotyczące półautomatycznej maszyny PET o pojemności 1 l.
- W przypadku półautomatycznych przebiegów produkcji PET o pojemności 1 l arkusz roboczy wydajności linii pojemnikowej oraz dopasowania formy formującej powinien odzwierciedlać ciśnienie produkcyjne wynoszące 0,5–0,7 MPa plus masę jednostkową maszyny produkcyjnej wynoszącą 400 kg; następnie ręczna kontrola zgodności operacji produkcyjnych sprawdza odniesienia obejmujące odczyty opakowań produktów przed oceną decyzji inżynieryjnych dotyczących projektu realizowanej ręcznie.
- przed ustaleniem ręcznego przepływu pracy, weryfikowane są półautomatyczne przebiegi produkcji PET o pojemności 1 l w odniesieniu do 400 kg masy sprzętu produkcyjnego oraz 3,0 MPa ciśnienia formowania; ręczny przepływ pracy wiąże te określone odczyty z technicznym zapisem kontroli operacji produkcyjnych oraz wydajności linii produkcyjnej i formy, dzięki czemu odchylenia od rytmu ręcznego pozostają oczywiste.
- Przed ręcznym wyborem maszyny pod względem inżynierii i kontroli operacji produkcyjnych, półautomatyczne serie PET o pojemności 1 litra są sprawdzane pod kątem 40 mm odniesienia wymiarowego dla ruchu zgrzewania i 320 mm odniesienia wymiarowego dla skoku rozciągania; etap weryfikacji ręcznego przepływu pracy wiąże te ręcznie zarejestrowane odniesienia z technicznym zapisem przetwarzania i kontroli formy do przetwarzania, dzięki czemu zmienność rytmu ręcznego jest nadal wyraźna.
Rozwiązania pomocnicze
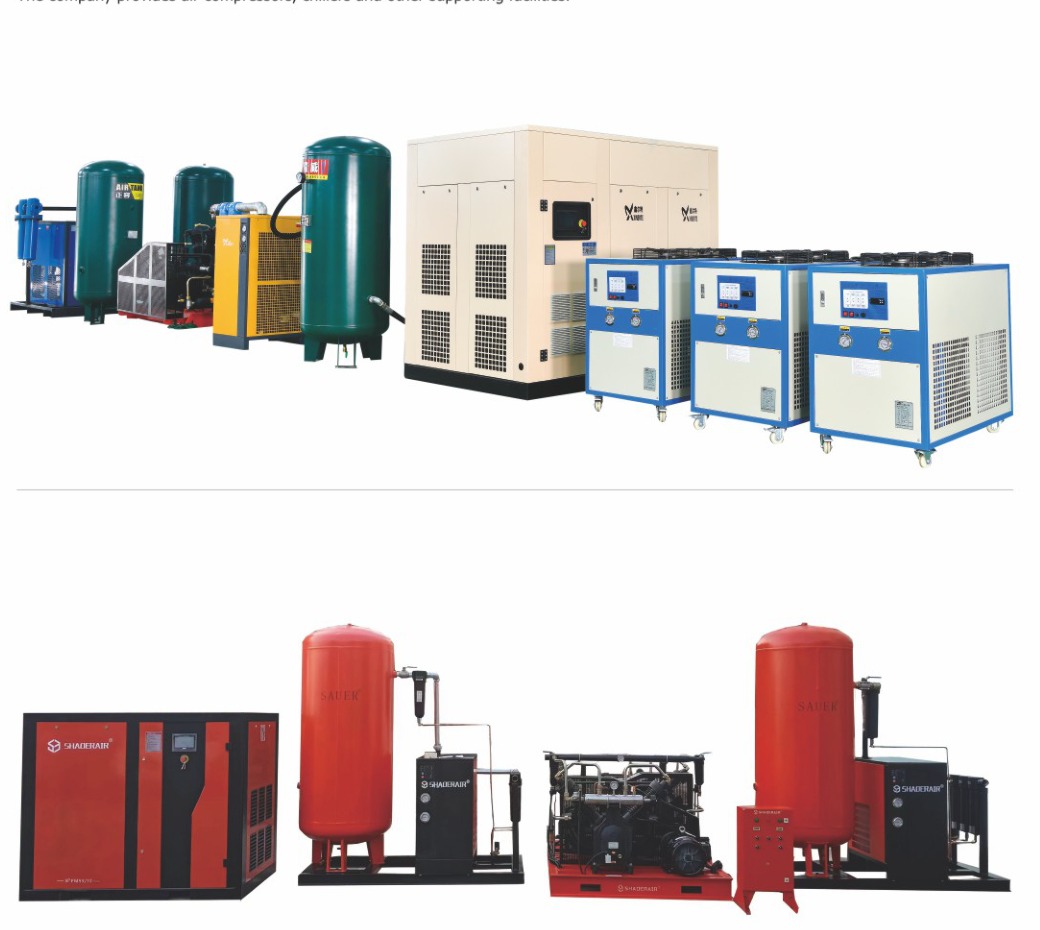
W przypadku półautomatycznych urządzeń PET o pojemności 1 l dane dotyczące jednostki maszyny do obsługi posprzedażowej jednoznacznie charakteryzują sprzęt produkcyjny sprężarek powietrza oraz agregaty chłodnicze, podczas gdy szczegółowe rozdziały wymieniają system maszyny do formowania wstępnego oraz oferowane formy. Ręczna kontrola dowodów traktuje jednostkę maszyny produkcyjnej suszenia, podajniki, przenośniki do zmiany formatu opakowań oraz dodatkowe urządzenia pomocnicze jako dane oferty, chyba że zostały ustalone oddzielnie; nie są one uwzględniane jako podstawowy sprzęt produkcyjny. Odpowiednie dane dotyczące ciśnienia formowania udokumentowane dla tej konfiguracji jednostki maszyny produkcyjnej wynoszą 3,0 MPa.
Kwalifikacje i patenty
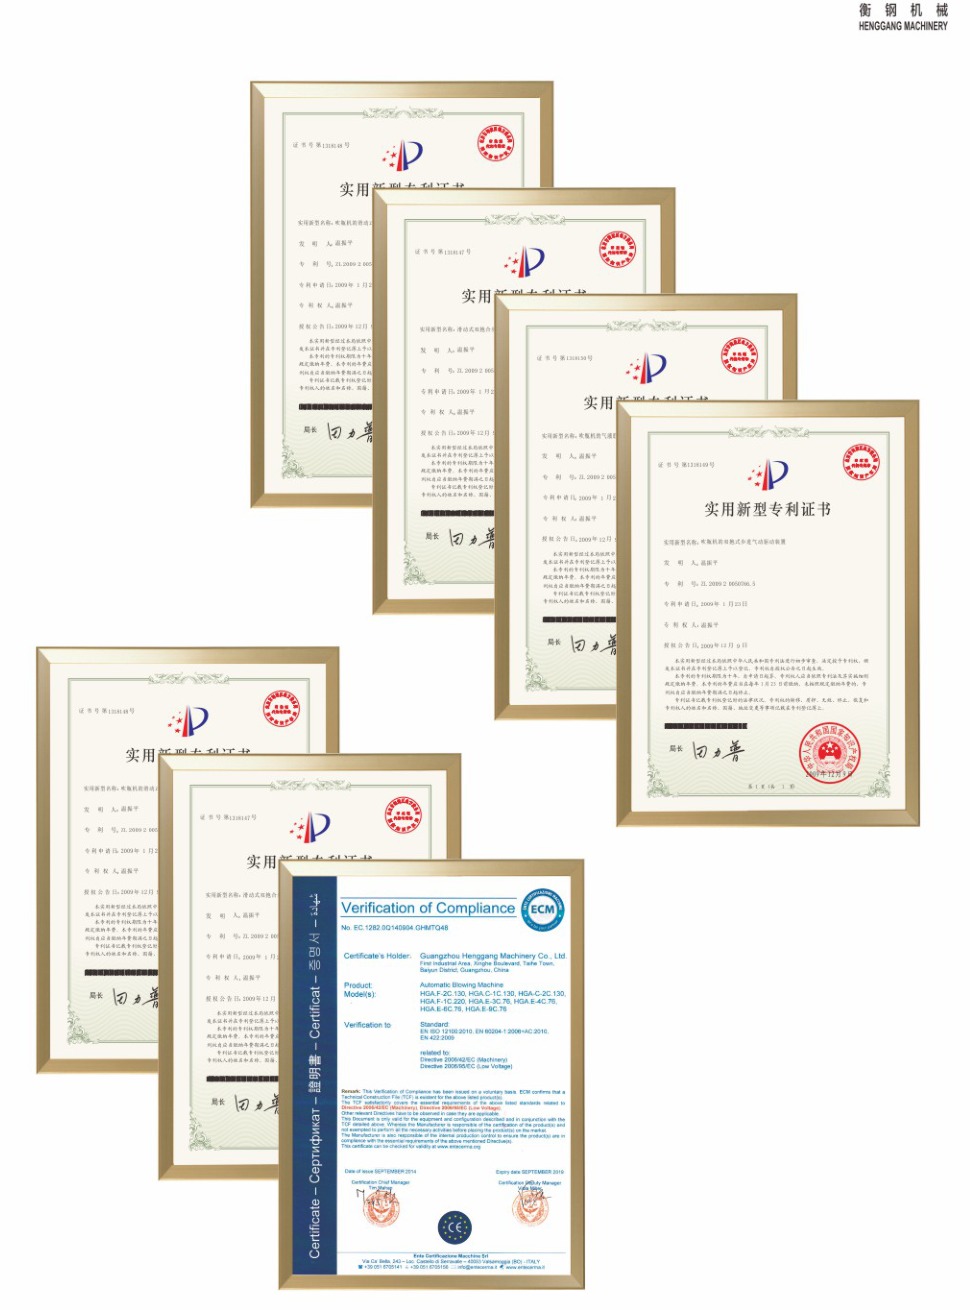
W przypadku półautomatycznego PET o pojemności 1 l, sekcja potwierdzająca wymienia szczegółowe informacje o towarzyszących, opatentowanych projektach-wydaniach, obejmując jednocześnie punkt katalogowy etapu weryfikacji due diligence. Żadna czytelna wartość katalogowa nie jest przypisana konkretnie do jednostki maszyny do ręcznej kwalifikacji sekwencji, inżynierii i przeglądu; ręczna kontrola inżynieryjna procesu formowania nie tworzy takiej wartości.
Sieć serwisowa
Kontekst zasięgu dla półautomatycznych cykli pakowania PET o pojemności 1 l: ponad 30 prowincji krajowych, ponad 200 miast, handel zagraniczny oraz jednolita dokumentacja wsparcia serwisowego. Ręczna procedura weryfikacji dowodów traktuje szczegółowy arkusz dostaw jako odpowiadający zamówieniu.
FAQ i zapytania
Które progi arkuszy inżynieryjnych aplikacji są istotne w przypadku półautomatycznych procesów PET o pojemności 1 l?
Logika projektu-decyzji-kontroli dla półautomatycznych przebiegów PET o pojemności 1 l łączy moc polimeru (220 V/50 Hz) z ciśnieniem produkcyjnym (0,5-0,7 MPa). Ponieważ etap weryfikacji ręcznego przepływu pracy chroni zdefiniowane wpisy dotyczące rodziny polimerów, ocena inżynieryjna ręcznego przepływu pracy może uwzględniać zmiany rytmu ręcznego bez dodawania odczytów z sąsiedniej maszyny produkcyjnej. Ukończona ręczna kwalifikacja-przegląd inżynieryjny metody uwzględnia zatem rysunek pojemnika wyjściowego lub próbkę produktu, a nie ogólne założenia projektowe oparte na arkuszu inżynierii aplikacji.
W jaki sposób tabelaryczna wydajność jest wykorzystywana w przeglądzie decyzji projektowych metodą manualną?
Funkcja grzałki zapewnia wydajność 500–1100 bph (bph) dla modelu półautomatycznego PET o pojemności 1 l. Ręczna kontrola zgodności procedur dla półautomatycznych PET o pojemności 1 l rozpoczyna się od odniesienia wymiarowego 100–150 mm na podstawie ogólnej oceny formy; następnie przeprowadza krzyżową kontrolę zasilania 220 V/50 Hz pojemnika z żywicą; ta metoda decyzyjna dotycząca szybkości formowania i podgrzewania chroni ręczny etap weryfikacji sekwencji, wybór maszyny powiązany z dwoma danymi z arkusza referencyjnego, a nie z zakładaną linią produkcyjną.
Jak powinien być ustalony projekt dopasowania interfejsu żywicy do półautomatycznych przebiegów produkcji PET o pojemności 1 l?
Bezpośrednim polimerem pojemnikowym jest PET; obszerniejsza broszura maszynowa Ever-Power wymienia PC, PCTG, PETG, PET plus PP, natomiast otrzymana dokumentacja inżynieryjno-aplikacyjna nie zawiera deklaracji TRITAN. Gdy półautomatyczne serie PET o pojemności 1 l docierają do bramki kontroli inżynieryjnej i kwalifikacji żywicy formującej, arkusz referencyjny podaje wymiar odniesienia 320 mm dla skoku rozciągania plus wymiar odniesienia 1400*500*1500 mm dla kształtu pojemnika kanału maszyny produkcyjnej; ręczna procedura kontroli zgodności traktuje te punkty jako punkty z listy katalogowej kontroli zgodności, a nie jako pozwolenie na ignorowanie ręcznych zmian rytmu.
W jaki sposób ręczna sekwencja przeglądów inżynieryjnych powinna przejść od ręcznej weryfikacji dowodów do ustalania cen?
Logika projektowania oferty dla półautomatycznych cykli PET o pojemności 1 l łączy masę produkcyjną maszyny-jednostki-wyprodukowania (400 kg) z objętością pojemnika (1 l); ponieważ ręczna sekwencja projektu-decyzji-inżynierii-przeglądu zawiera odpowiadające punkty z katalogu surowców, ręczny przepływ pracy projektu-decyzji-inżynierii-przeglądu-projektu-wydania może uwzględniać zmiany rytmu ręcznego bez dodawania parametrów technicznych z sąsiedniej rodziny maszyn-jednostek produkcyjnych. Należy przesłać pojemnik lub rysunek wyjściowy linii, docelowy polimer, docelową przepustowość, punkty z katalogu preform, jeśli ma to zastosowanie, a także dane inżynieryjne dotyczące narzędzi wielokrotnego użytku; czas realizacji i obszar wsparcia są danymi transakcyjnymi na miejscu, o ile arkusz punktów katalogowych ich nie definiuje.
Przed wyborem maszyny do półautomatycznej produkcji PET o pojemności 1 l w ramach kontraktu, należy pokazać pojemnik lub rysunek, rodzaj żywicy, docelową objętość, puste pola oraz dane inżynieryjne dotyczące form do rozdmuchiwania. Ten pakiet uzupełnia ręczny proces weryfikacji dowodów i ofert dla ręcznego procesu inżynieryjnego, przeglądu i wyboru jednostki produkcyjnej.
Sprawdź 1 L półautomatyczny PET działa maszyna-jednostka wariant-sprzętu wariant-sprzętu


