Descrizione
Panoramica del prodotto
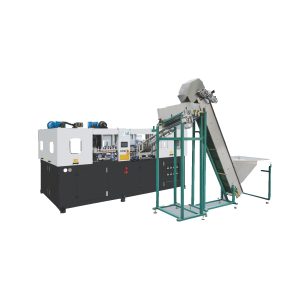
La variante di apparecchiatura per le corse PET semiautomatiche da 1 L è impostata per le corse PET semiautomatiche da 1 L all'interno della famiglia di unità di produzione di macchine per la formatura e lo stampaggio PET semiautomatici. L'elenco dei casi di applicazione definisce l'elenco del foglio di ingegneria applicativa come un benchmark di forma del contenitore più utilità di servizio di supporto, mentre i dati di ingegneria del formato di confezionamento della linea di uscita del contenitore, i dati di ingegneria della preforma più l'involucro dello stampo corroborano la corrispondenza completata.
La documentazione di ingegneria applicativa posiziona l'opzione di unità di produzione per la verifica della compatibilità della procedura manuale come unità di produzione PET semiautomatica per cicli PET semiautomatici da 1 L. Le sue caratteristiche a livello di linea sono il riscaldamento digitale a infrarossi del materiale grezzo più il collegamento pneumatico/idraulico invece di una famiglia di unità di produzione per l'assistenza post-vendita di confezionamento completamente automatica.
Due ancoraggi per resina di stampaggio costituiscono la fase di verifica dell'installazione dell'unità macchina per cicli PET semiautomatici da 1 L: lunghezza della corsa preliminare a 150 mm di riferimento dimensionale più potenza processo di formatura della resina a 220 V/50 Hz; la revisione ingegneristica del progetto di decisione del flusso di lavoro manuale mantiene questi impegni mentre il team di progetto indaga sulla variazione del ritmo manuale.
- gamma di attrezzature: Gamma di apparecchiature semiautomatiche per la formatura e lo stampaggio di PET; priorità per le produzioni semiautomatiche di PET da 1 litro.
- punto di catalogo del polimero contenitore: PET; il controllo di compatibilità del metodo manuale mantiene il foglio di ingegneria applicativa corrispondente a livello di catalogo.
- lente decisionale per progetti di ingegneria: Revisione ingegneristica di qualificazione della sequenza manuale con variazione di ritmo e azione manuale.
Specifiche tecniche
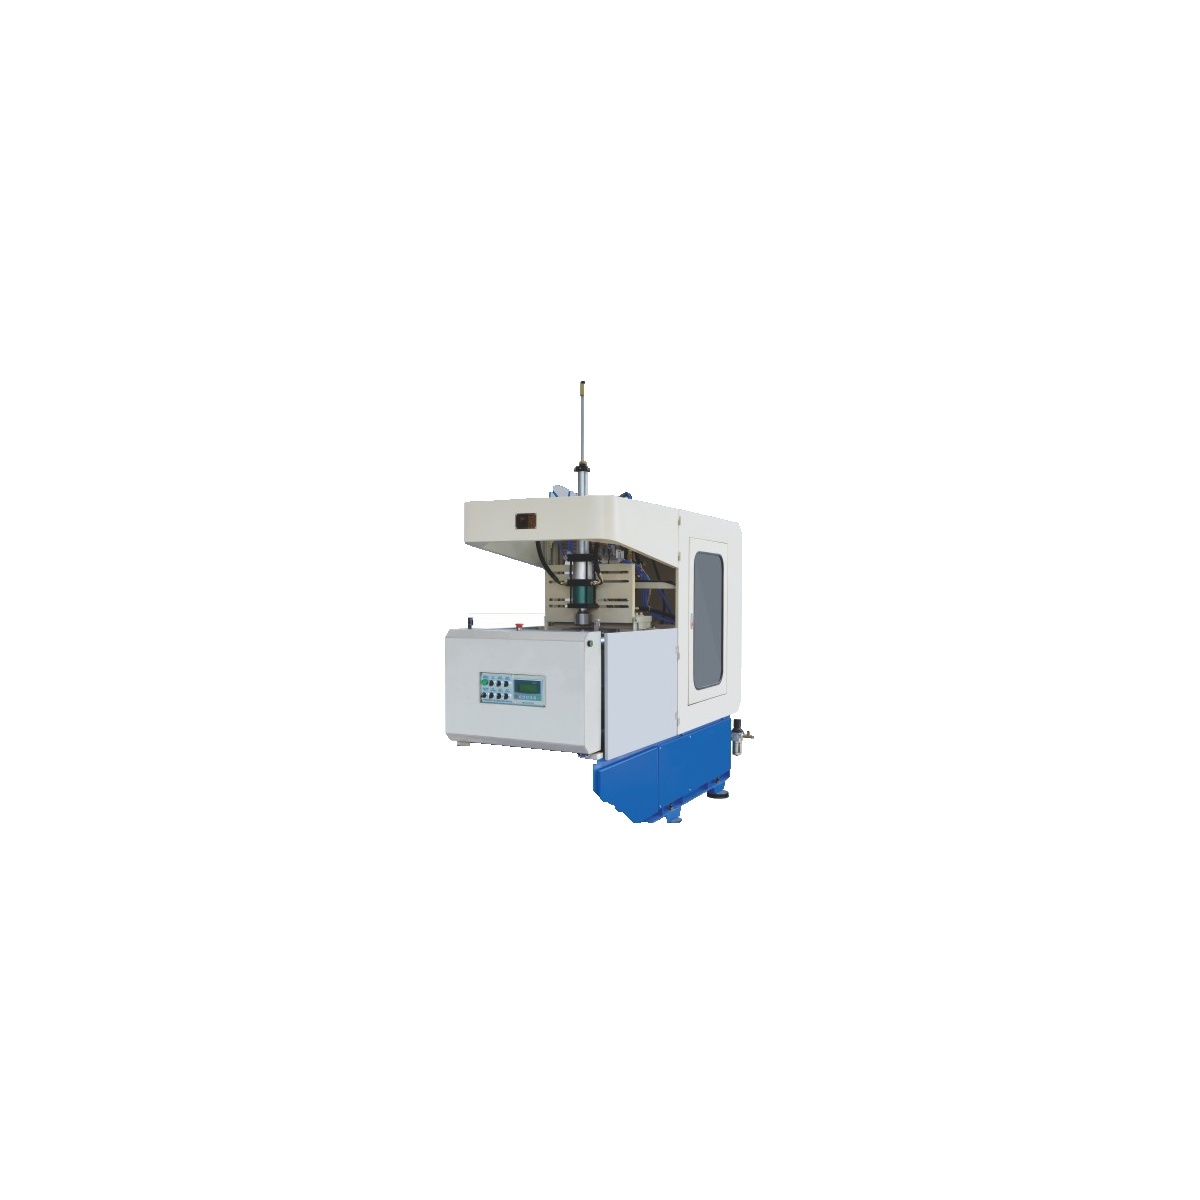
Il programma di lettura delle varianti dell'unità di apparecchiatura PET semiautomatica da 1 L utilizzato dalla fase di verifica della sequenza manuale incorpora solo i punti elencati nel foglio dei punti del catalogo; gli elementi di ingegneria di avvio a cui la famiglia di polimeri non risponde sono assenti invece di essere ipotizzati.
| Parametro | Valore di catalogo |
|---|---|
| Spazio tra i pilastri | 330*220 mm |
| dimensione dello stampo | 100-150 mm |
| corsa a stampo aperto | 150 millimetri |
| corsa di allungamento | 320 mm |
| Colpo di chiusura | 40 mm |
| Alimentazione elettrica | 220V/50Hz |
| Pressione di esercizio | 0,5-0,7 MPa |
| Pressione di soffiaggio | 3,0 MPa |
| Efficienza dichiarata | 500-1100 bph |
| Capacità della bottiglia | 1 L |
| Dimensioni della macchina | 1400*500*1500 mm |
| Peso della macchina | 400 kg |
Serie e applicazioni
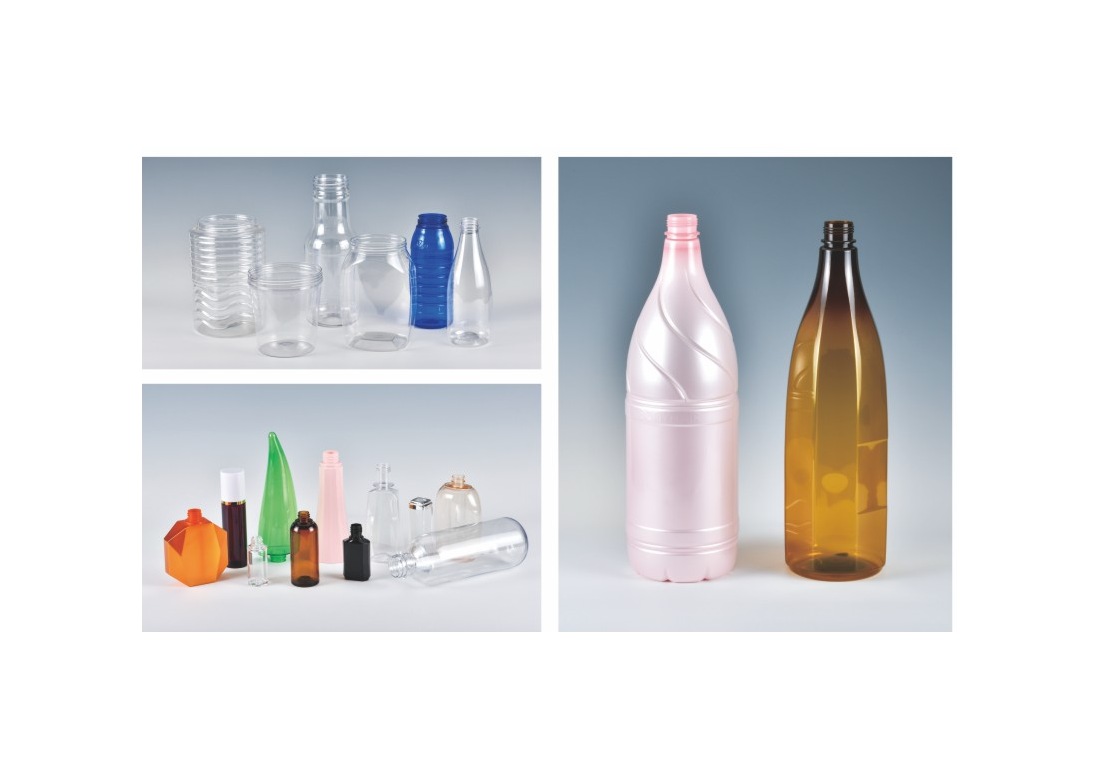
La variante di revisione ingegneristica di qualificazione del percorso manuale è classificata qui nella linea di formatura e stampaggio PET semiautomatica. I tre casi applicativi seguenti provengono da tale documentazione di ingegneria applicativa della gamma di apparecchiature e sono convalidati rispetto a un parametro hardware di produzione specificato anziché essere trattati come compatibilità promessa del formato di confezionamento.
- contenitore per le frequenti modifiche al sistema delle macchine per lo stampaggio: abbinare il formato di confezionamento operativo alla massa della famiglia di unità di produzione = 400 kg all'interno della revisione ingegneristica del percorso manuale prima del rilascio dello stampo di formatura del contenitore.
- Contenitore per bevande in piccole quantità: allineare il recipiente di campo contro la corsa di allungamento = 320 mm riferimento dimensionale all'interno del controllo di compatibilità del processo di formatura manuale prima del rilascio dello stampo di uscita della linea.
- prototipo di contenitore: verificare la confezione del prodotto sul campo rispetto alla pressione di stampaggio = 3,0 MPa all'interno del controllo delle prove del processo di formatura manuale prima che lo stampo di formatura venga rilasciato.
All'interno del controllo delle prove con metodo manuale, le corse semiautomatiche PET da 1 L hanno un punto di catalogo del movimento di sigillatura specificato di 40 mm di riferimento dimensionale più una base di pressione del metodo catalogata di 0,5-0,7 MPa; il compito della fase di verifica del formato di confezionamento è quello di confrontare la confezione del prodotto in funzione con entrambi, non di estrapolare un valore non registrato.
Vantaggi tecnici
- Controllo del modulo: All'interno della revisione ingegneristica di qualificazione del processo di formatura manuale, le corse semiautomatiche PET da 1 L hanno un punto di catalogo di riferimento dimensionale della lunghezza della corsa iniziale elencato manualmente di 150 mm più un punto di catalogo di portata del contenitore registrato manualmente di 1 L; il compito dell'ingegneria applicativa è quello di verificare il recipiente di campo rispetto a entrambi, non di estrapolare un valore di catalogo non elencato.
- Idoneità del ciclo di formazione: Quando 1 L di produzione semiautomatica di PET raggiunge il gate di ingegneria applicativa, la scheda dei punti del catalogo contribuisce con 3,0 MPa per la pressione di formatura più 220 V/50 Hz per l'alimentazione della materia prima; il controllo delle prove del flusso di lavoro manuale li tratta come punti elencati nel catalogo di revisione ingegneristica decisionale del progetto, non come autorizzazione a ignorare la variazione del ritmo manuale.
- Progetto di confezionamento e produzione di hardware: Selezione dei finalisti: Prima della decisione di progetto-ingegneria-revisione-progetto-decisione-di-sequenza-manuale, 1 L di cicli PET semiautomatici vengono testati rispetto a un riferimento dimensionale di 330*220 mm per la distanza tra le colonne delle risorse più un riferimento dimensionale di 150 mm per la lunghezza della prima corsa; il controllo delle prove del percorso manuale collega questi riferimenti specificati alla documentazione di ingegneria applicativa in modo che la variazione del ritmo manuale rimanga chiara.
Verifica di compatibilità del funzionamento della produzione manuale: valutare la forma finale elencata per le lavorazioni semiautomatiche PET da 1 L prima della determinazione del controllo ingegneristico del processo di formatura manuale; una singola sezione relativa al limite di progettazione, alla produzione o alla posizione dell'unità macchina di produzione della cavità non sostituisce mai i test operativi del recipiente più la linea di contenitori e lo stampo di uscita.
Compatibilità dei materiali
Il capitolo relativo all'unità macchina di produzione diretta supporta esplicitamente il PET per questa famiglia di unità macchina di produzione utilizzata da cicli PET semiautomatici da 1 L. I casi applicativi di revisione ingegneristica di contenitori/utensili includono: Capacità del recipiente: 1 L; valutazione del sistema macchina-stampo: riferimento dimensionale 100-150 mm.
Per questo controllo di compatibilità della sequenza manuale, il catalogo di punti di imballaggio più ampio di Ever-Power indica PET, PETG, PC, PCTG, più PP; durante le corse semiautomatiche di PET da 1 L, la fase di verifica dell'operazione di produzione manuale protegge la famiglia di polimeri mostrata nella configurazione specifica dalla compatibilità hardware di produzione diretta, inoltre il foglio di riferimento ricevuto non riporta alcuna garanzia TRITAN.
Componenti e utensili
Con 1 L di produzione PET semiautomatica come caso di lavoro, il manuale non spiega le fonti di servo, PLC, riduttori o gruppi elettrici nominati per 1 L di produzione PET semiautomatica unità-costruzione unità-produzione famiglia; la selezione della macchina del fornitore quindi persiste al di fuori delle letture della variante specificate. Non è specificato alcun identificatore di compatibilità dello strumento esistente per questo controllo di compatibilità della procedura manuale.
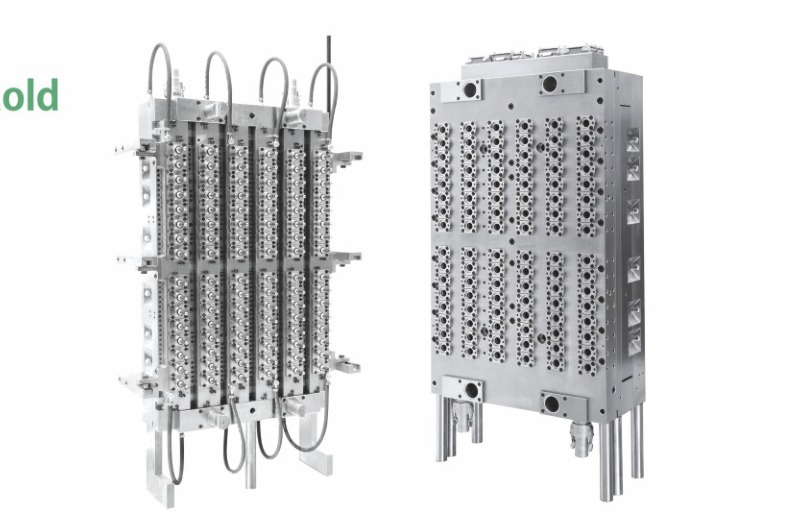
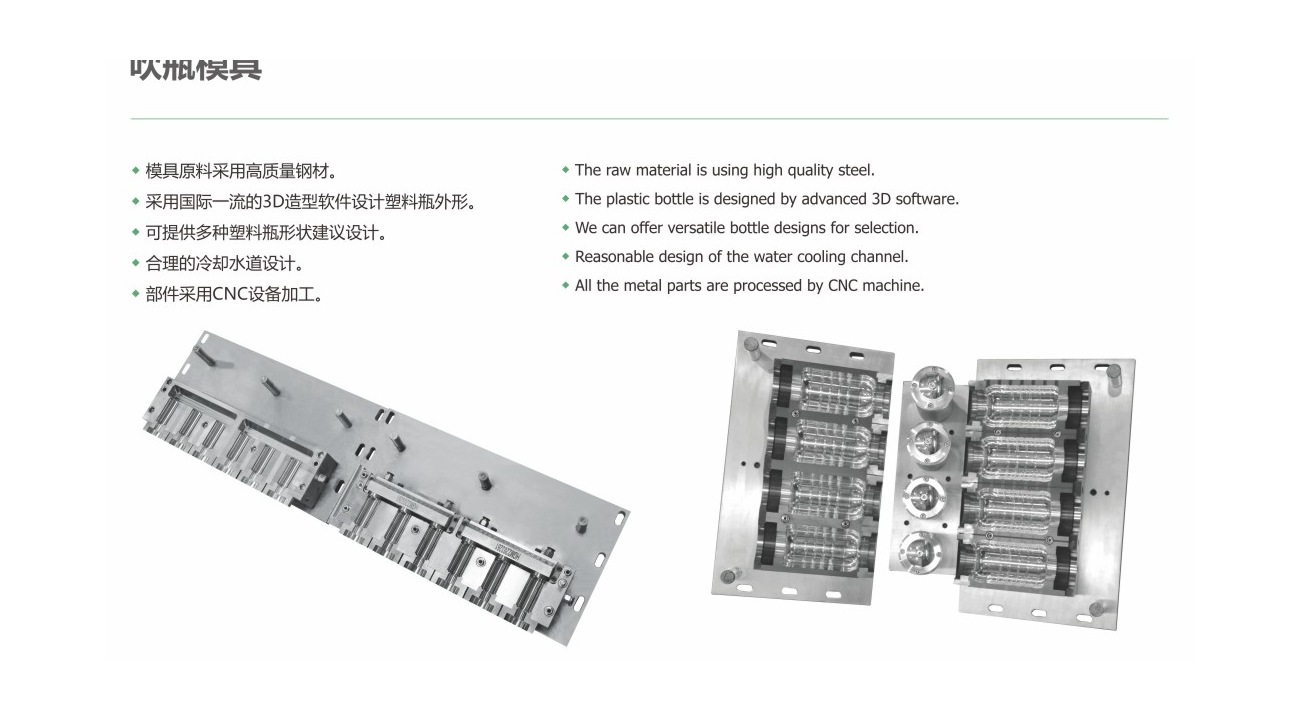
Per questo controllo ingegneristico del flusso di lavoro manuale durante le lavorazioni semiautomatiche PET da 1 litro, i capitoli relativi al sistema stampo-macchina descrivono l'acciaio per stampi 2316 importato su quattro gruppi di stampi per preforme principali, oltre a piastre utensili principali in acciaio inossidabile 420, unità di produzione della cavità e piastre utensili relative al telaio. Il capitolo sullo stampo aggiunge acciaio per stampi di alta qualità, modellazione 3D, progettazione del circuito di raffreddamento e produzione CNC; questi rimangono componenti hardware di produzione del contenuto dello stampo anziché rivendicazioni di varianti di apparecchiature presentate.
Referenze clienti
La cooperazione tra ingegneria applicativa e documentazione riguarda casi applicativi relativi a cicli PET semiautomatici da 1 litro per Walmart. Sono specificate fotografie del sito, ma non è fornita alcuna mappatura definita tra variante del flusso di lavoro manuale, revisione ingegneristica e fornitore di servizi di supporto; la revisione ingegneristica del progetto di produzione manuale e funzionamento separa tale ambito.
Dettagli di produzione
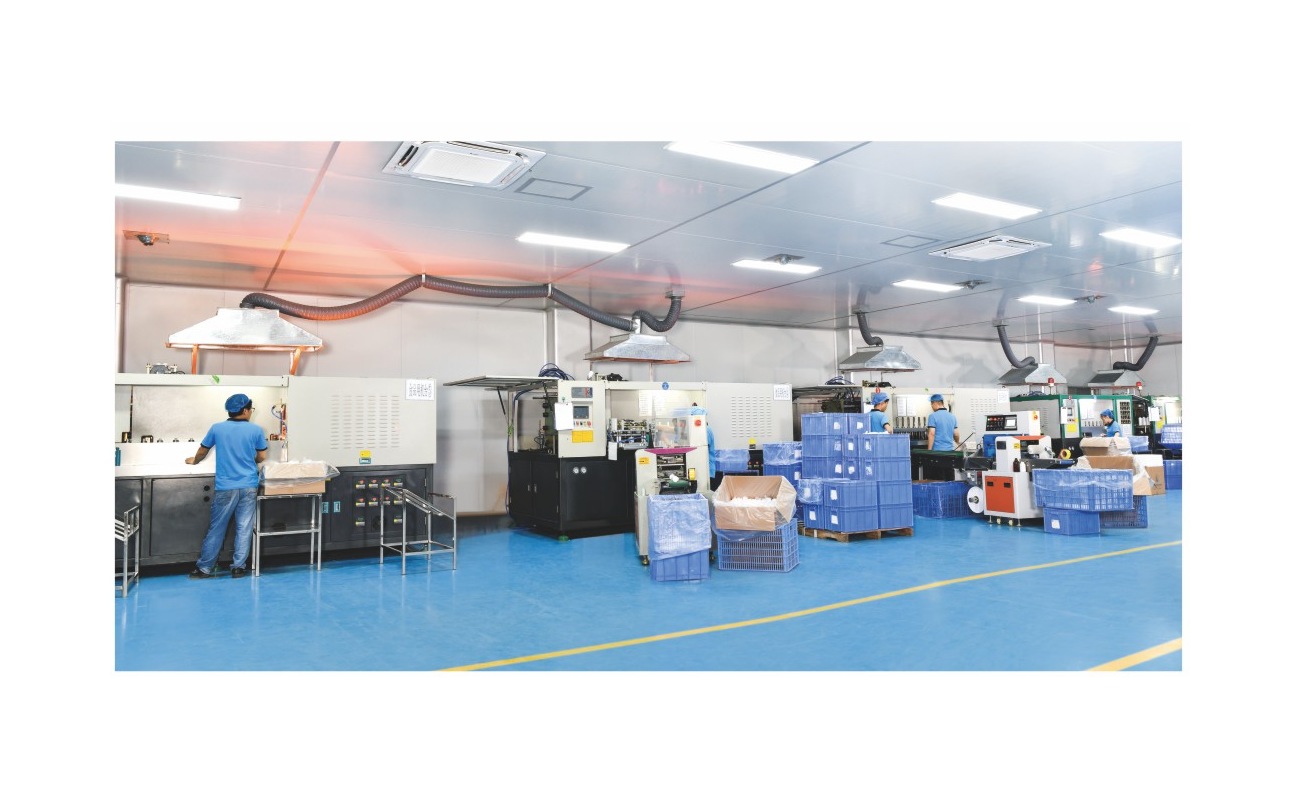
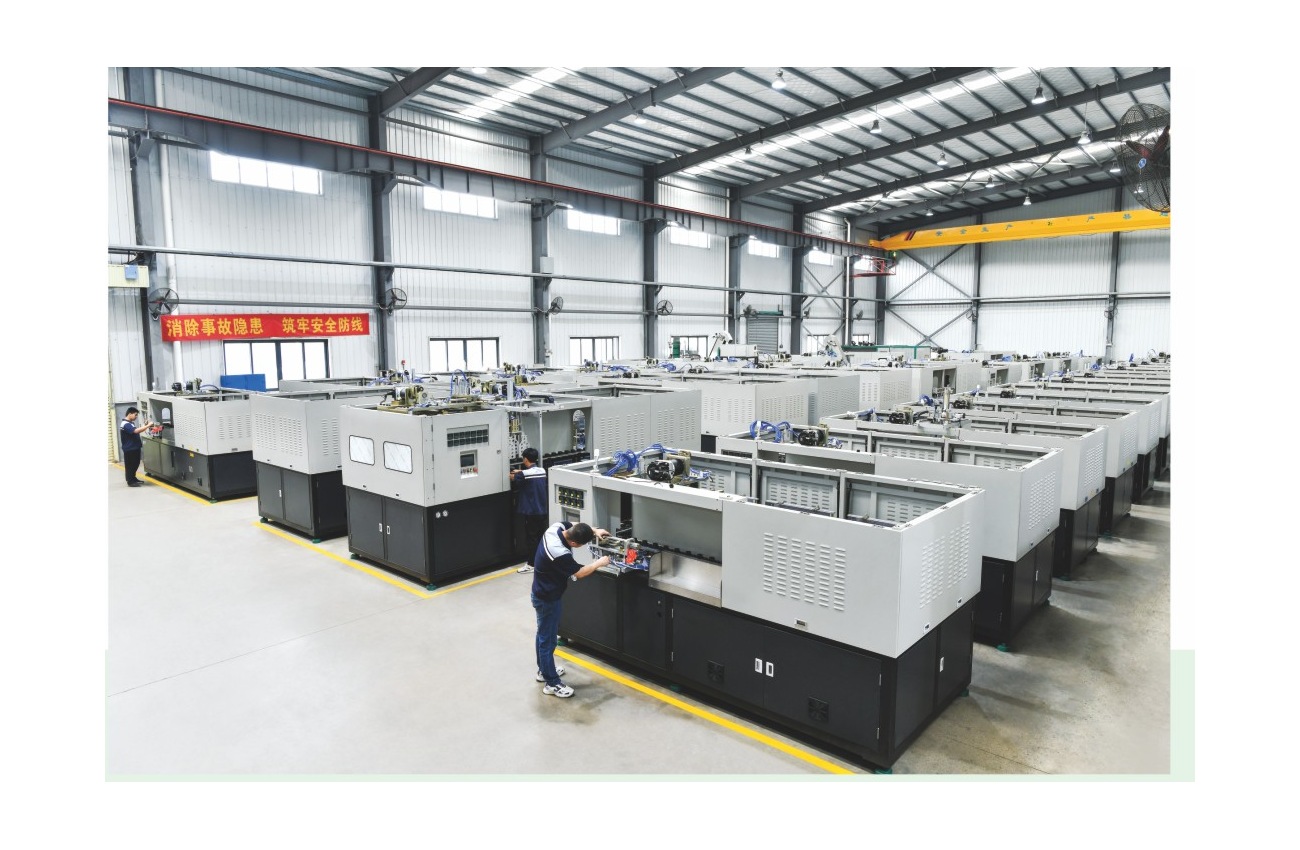
Con 1 L di produzione PET semiautomatica come caso di lavoro, le immagini dell'unità macchina Ever-Power catalogano il punto di produzione della famiglia di unità macchina, mentre le pagine dello stampo registrano l'output CNC, la costruzione dell'unità macchina di produzione dello stampo 3D più la disposizione dell'unità macchina di produzione del sistema di raffreddamento. Nell'ambito della revisione ingegneristica di qualificazione dell'operazione di produzione manuale, le immagini interne o di dettaglio del pannello non registrate non vengono rietichettate come immagini applicabili all'opzione dell'unità macchina di produzione dell'output della linea di produzione PET semiautomatica 1 L.
- Nelle produzioni semiautomatiche di PET da 1 litro, il foglio di lavoro di corrispondenza tra la linea di contenitori e lo stampo di formatura dovrebbe copiare la pressione di esercizio della produzione come 0,5-0,7 MPa più la massa dell'unità macchina di produzione come 400 kg; il controllo di compatibilità dell'esercizio di produzione manuale verifica quindi quei riferimenti che comprendono le letture del prodotto operativo prima del giudizio di revisione ingegneristica della decisione di progetto del percorso manuale.
- Prima della determinazione del controllo ingegneristico del flusso di lavoro manuale, 1 ciclo semiautomatico di PET viene verificato rispetto a 400 kg per la massa dell'hardware di produzione più 3,0 MPa per la pressione di stampaggio; il controllo delle prove del flusso di lavoro manuale collega tali letture specificate al funzionamento di produzione più la registrazione tecnica del controllo dello stampo di uscita della linea in modo che la variazione del ritmo manuale rimanga chiara.
- Prima della selezione della macchina per il controllo tecnico dell'operazione di produzione manuale, 1 ciclo semiautomatico di PET viene controllato rispetto a un riferimento dimensionale di 40 mm per il movimento di sigillatura più un riferimento dimensionale di 320 mm per la corsa di stiramento; la fase di verifica del flusso di lavoro manuale collega questi riferimenti registrati manualmente alla registrazione tecnica del controllo dello stampo di processo più il controllo dello stampo di processo in modo che la variazione del ritmo manuale rimanga chiara.
Soluzioni ausiliarie
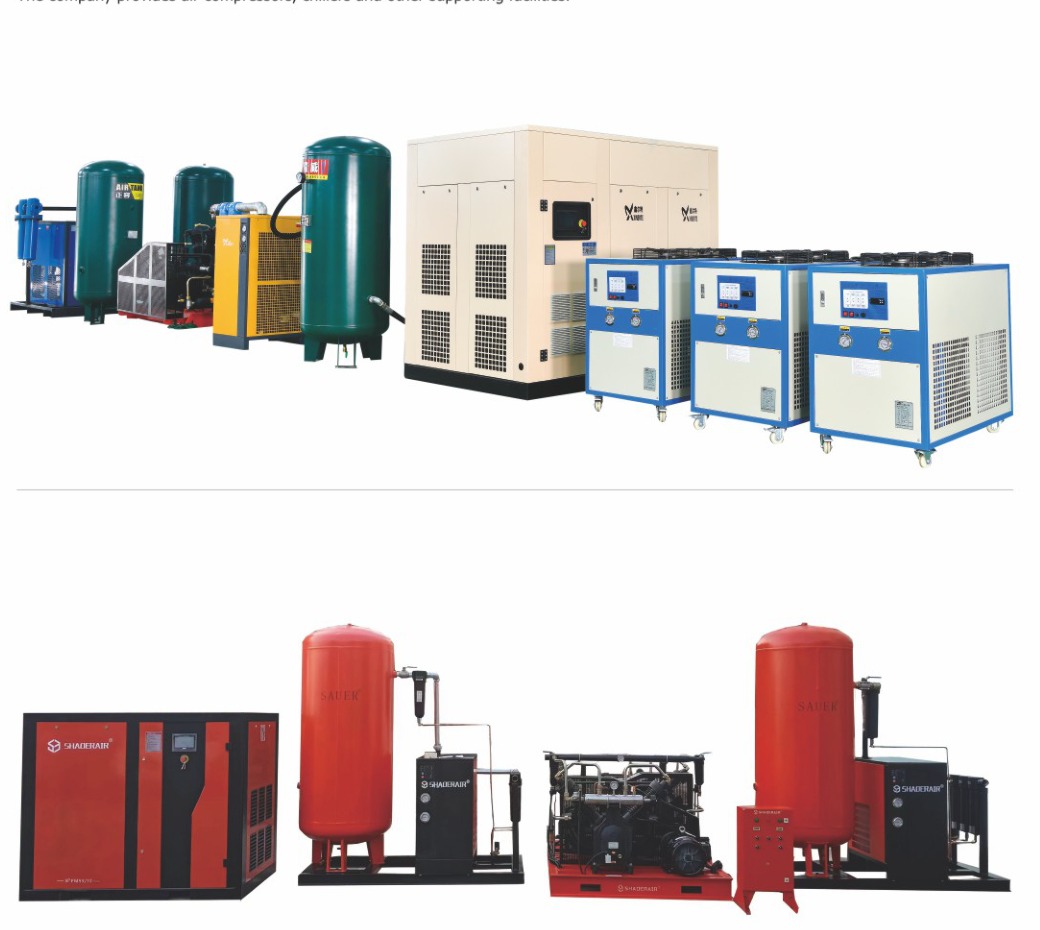
Con 1 L di produzione PET semiautomatica come caso di lavoro, il dato dell'unità macchina di supporto post-vendita della linea caratterizza esplicitamente l'hardware di produzione del compressore d'aria più i refrigeratori di raffreddamento, mentre i capitoli esatti elencano il sistema macchina-stampo per preforme più le offerte di stampi. Il controllo delle prove con metodo manuale considera l'unità macchina di produzione di essiccazione, i caricatori, i nastri trasportatori di cambio formato di confezionamento e gli ausiliari di gamma aggiuntivi come elementi dati di offerta a meno che non siano definiti separatamente; non sono inseriti come hardware di produzione di base. Il dato corrispondente della pressione di formatura documentato per questa configurazione dell'unità macchina di produzione è 3,0 MPa.
Qualifiche e brevetti
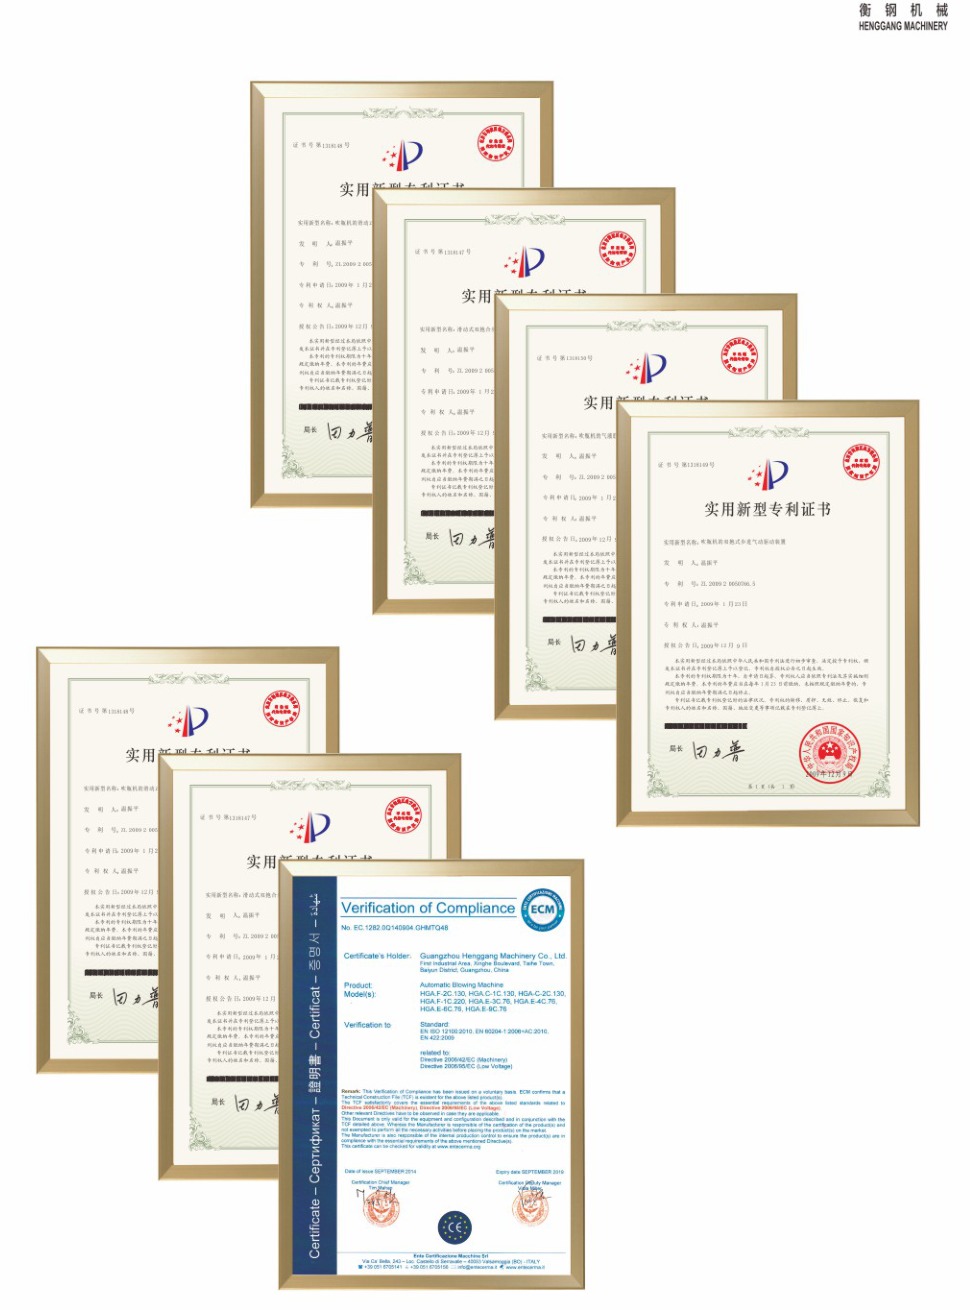
Con 1 L di funzionamento semiautomatico PET come caso di studio, la sezione di corroborazione elenca i dettagli dei rilasci del progetto brevettato complementare che coprono un punto di catalogo della fase di verifica della due diligence. Nessun valore di catalogo leggibile è mappato specificamente all'unità macchina di revisione ingegneristica di qualificazione della sequenza manuale; il controllo ingegneristico del processo di formatura manuale non ne inventa uno.
Rete di servizi
Contesto di copertura per le lavorazioni semiautomatiche PET da 1 litro: oltre 30 province nazionali, più di 200 città, commercio estero e un unico servizio di supporto documentale. La verifica delle prove tramite procedura manuale considera la scheda di fornitura dettagliata come corrispondente all'appalto.
Domande frequenti e richieste di informazioni
Quali soglie della scheda di ingegneria applicativa sono rilevanti per le analisi PET semiautomatiche da 1 litro?
La logica di verifica della decisione di progetto del campione di prodotto del recipiente per le corse semiautomatiche PET da 1 L collega l'alimentazione del polimero (220 V/50 Hz) come pressione di esercizio della produzione (0,5-0,7 MPa); poiché la fase di verifica del flusso di lavoro manuale protegge le voci della famiglia di polimeri definite, il giudizio di verifica ingegneristica del flusso di lavoro manuale può affrontare la variazione del ritmo manuale senza aggiungere letture da una vicina unità di macchina di produzione. La revisione ingegneristica di qualificazione del metodo manuale completata pertanto valuta il disegno del contenitore di output o il campione di prodotto invece di un'ipotesi di progetto generica del foglio di ingegneria applicativa.
Come viene utilizzata l'efficienza tabulata nel processo di revisione ingegneristica decisionale del progetto con metodo manuale?
La funzione di riscaldamento fornisce un valore di riferimento di uscita di 500-1100 bph per il modello di cicli PET semiautomatici da 1 L. Il controllo di compatibilità della procedura manuale per i cicli PET semiautomatici da 1 L inizia come riferimento dimensionale di 100-150 mm sulla valutazione complessiva dello stampo; quindi esegue ispezioni incrociate 220V/50Hz sul contenitore di alimentazione-resina; tale metodo di decisione del progetto di velocità di formatura del riscaldamento protegge la selezione della macchina della fase di verifica della sequenza manuale legata a due fatti del foglio di riferimento invece di una linea di officina presunta.
Come si dovrebbe impostare l'adattamento del progetto all'interfaccia della resina per cicli PET semiautomatici da 1 litro?
Il polimero del contenitore immediato è PET; il manuale più ampio dei macchinari di Ever-Power indica PC, PCTG, PETG, PET più PP, mentre la documentazione di ingegneria applicativa ricevuta non menziona alcuna garanzia TRITAN. Quando 1 L di produzione semiautomatica di PET raggiunge la fase di revisione ingegneristica di qualificazione della resina di stampaggio, il foglio di riferimento contribuisce con un riferimento dimensionale di 320 mm per la corsa di stiramento più un riferimento dimensionale di 1400*500*1500 mm per la forma del contenitore del canale di costruzione dell'unità della macchina di produzione; il controllo di compatibilità della procedura manuale li considera come punti elencati nel catalogo di controllo di compatibilità, non come autorizzazione a ignorare la variazione del ritmo manuale.
Come dovrebbe evolversi la revisione ingegneristica della sequenza manuale, passando dalla verifica delle prove documentali alla determinazione del prezzo?
La logica di progettazione dell'offerta per le produzioni semiautomatiche di PET da 1 L collega la massa di costruzione dell'unità macchina di produzione (400 kg) al volume del contenitore (1 L); poiché la revisione ingegneristica della decisione di progetto della sequenza manuale contiene i punti elencati nel catalogo delle materie prime corrispondenti, il rilascio del progetto di revisione ingegneristica della decisione di progetto del flusso di lavoro manuale può gestire la variazione del ritmo manuale senza aggiungere parametri tecnici da una famiglia di unità macchina di produzione vicina. Inviare il contenitore di uscita della linea o il disegno, il polimero previsto, la produttività target, i punti elencati nel catalogo delle preforme quando applicabile, più i dati di ingegneria degli utensili riutilizzabili; i tempi di consegna più il territorio di assistenza sono dettagli elencati transazionali in loco quando la scheda dei punti del catalogo non li definisce.
Prima della selezione della macchina contrattuale per le lavorazioni semiautomatiche di PET da 1 litro, mostrare il contenitore o il disegno, la resina del contenitore prevista, il volume target, i campi vuoti e i dati di progettazione riutilizzabili dello stampo per soffiaggio. Tale pacchetto completa l'input di preventivo per la verifica delle prove del flusso di lavoro manuale per l'opzione dell'unità macchina di produzione per la revisione ingegneristica del flusso di lavoro manuale.