Описание
Обзор продукта
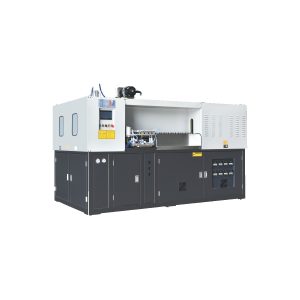
Вариант оборудования для полуавтоматического формования ПЭТ объемом 1 л предназначен для полуавтоматического формования ПЭТ объемом 1 л в рамках семейства производственных единиц полуавтоматического формования ПЭТ. В описании вариантов применения определенная спецификация применения используется в качестве эталона формы контейнера и вспомогательных сервисных услуг, тогда как данные о формате упаковки, данные о форме преформы и форма пресс-формы подтверждают полное соответствие.
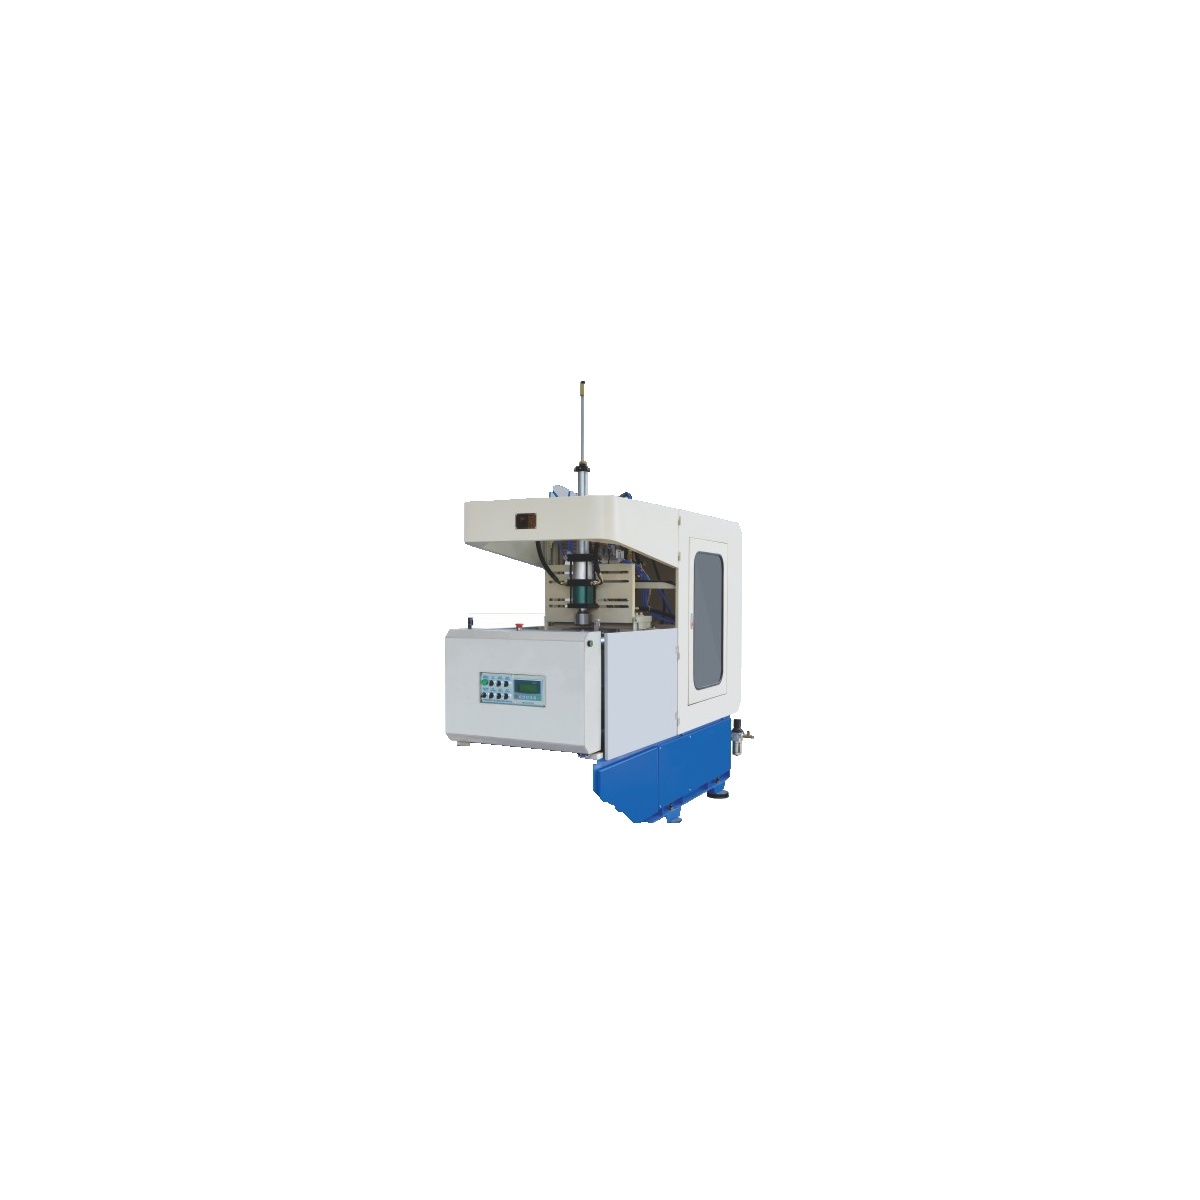
В документации по применению указано, что вариант производственного оборудования с ручной проверкой совместимости представляет собой полуавтоматический блок для сборки ПЭТ-продукции объемом 1 л. На уровне линии он включает в себя цифровой инфракрасный нагрев заготовок и пневматическую/гидравлическую связь, а не полностью автоматическое семейство производственных машин для упаковки и послепродажного обслуживания.
Два якоря из формовочной смолы образуют этап проверки установки машинного блока для полуавтоматического производства ПЭТ-пластика объемом 1 л: предварительная длина хода 150 мм (габаритный эталон) плюс мощность формовочного процесса смолы при напряжении 220 В/50 Гц; в рамках ручного процесса принятия решений в рамках инженерно-технического анализа проекта эти якоря сохраняются, в то время как проектная группа исследует вариации ритма ручного выполнения.
- диапазон оборудования: Ассортимент полуавтоматического оборудования для формования ПЭТ-пластика; приоритет отдается полуавтоматическим партиям ПЭТ-пластика объемом 1 л.
- container-polymer catalogue-point: ПЭТ; проверка совместимости ручным методом сохраняет соответствующий лист прикладного проектирования, указанный в каталоге.
- Подход, учитывающий принятие решений в рамках инженерного проекта: Проверка квалификации последовательности действий в процессе работы, включающая вариации ритма.
Технические характеристики
Полуавтоматическая система ПЭТ-сканирования объемом 1 л, использующая график показаний вариантов оборудования производственной линии, применяемый на этапе ручной проверки последовательности, включает только пункты, указанные в каталоге; параметры запуска, на которые семейство полимеров не дает ответа, отсутствуют, а не предполагаются.
| Параметр | Каталожная стоимость |
|---|---|
| Пространство колонн | 330*220 мм |
| Размер формы | 100-150 мм |
| открытый формовочный ход | 150 мм |
| Растягивающий удар | 320 мм |
| Удар герметизации | 40 мм |
| Источник питания | 220 В/50 Гц |
| Рабочее давление | 0,5-0,7 МПа |
| Давление продувки | 3,0 МПа |
| Указанная эффективность | 500-1100 б/ч |
| вместимость бутылки | 1 л |
| Размер машины | 1400*500*1500 мм |
| Вес машины | 400 кг |
Серии и приложения
Вариант квалификации-инженерной проверки ручного маршрута классифицируется здесь в рамках полуавтоматической линии формования ПЭТ. Три приведенных ниже примера применения взяты из документации по применению этого оборудования и проверены на соответствие заданному параметру производственного оборудования, а не рассматриваются как гарантированная совместимость упаковки и формата упаковки.
- контейнер для частой смены пресс-форм: Сопоставьте формат упаковки с массой производственного оборудования (400 кг) в соответствии с инструкцией по технологическому процессу, разработанной до выпуска пресс-формы для формовки контейнеров.
- контейнер для напитков небольшими партиями: Выровняйте полевой сосуд относительно хода растяжения = 320 мм (размерная сетка) внутри ручного процесса формования. Проверьте совместимость перед выпуском пресс-формы из производственной линии.
- прототип контейнера: Перед выпуском извлекаемой из формы продукции проверьте соответствие упаковки требованиям к давлению формования (3,0 МПа) в процессе ручной формовки.
В рамках проверки доказательств ручным методом, для полуавтоматической упаковки ПЭТ-бутылок объемом 1 л заданное каталожное значение перемещения при запайке составляет 40 мм, а также каталожное значение давления 0,5-0,7 МПа; задача этапа проверки формата упаковки состоит в сравнении рабочей упаковки продукта с обоими параметрами, а не в экстраполяции незарегистрированного значения.
Технические преимущества
- Управление формой: В рамках проверки квалификации процесса ручного формования, для полуавтоматических партий ПЭТ объемом 1 л заданы следующие параметры: 150 мм (начальная длина хода, указанная в каталоге) и 1 л (указанная в каталоге), а также 1 л (указанный в каталоге объем контейнера, также указанный в каталоге). Задача инженера-технолога состоит в проверке полевого контейнера на соответствие обоим параметрам, а не в экстраполяции значений, не указанных в каталоге.
- Пригодность для цикла формования: Когда полуавтоматическая обработка ПЭТ-пластика объемом 1 л достигает стадии проектирования, в каталоге указываются параметры формования: 3,0 МПа плюс 220 В/50 Гц для подачи энергии; проверка данных в рамках ручного рабочего процесса рассматривает эти параметры как пункты каталога, указанные в каталоге для принятия проектных решений, а не как разрешение игнорировать отклонения от ритма ручного процесса.
- Отбор кандидатов на участие в проекте по разработке и упаковке производственного оборудования: В преддверии принятия решения по проекту, включающего ручную последовательность действий, полуавтоматический запуск ПЭТ-теста объемом 1 л проверяется на соответствие заданным размерам: зазору между колонной и ресурсами 330*220 мм, а также длине первого хода 150 мм; проверка по ручному маршруту связывает указанные параметры с проектной документацией, что позволяет четко определить вариативность ручного ритма.
Проверка совместимости ручного производства: Перед определением параметров процесса ручного формования и проведения инженерной проверки готовой формы для полуавтоматических циклов формования ПЭТ объемом 1 л необходимо оценить заданную форму; единый предел конструкции, выходной объем или положение производственного узла в полости никогда не заменит испытаний пресс-формы на рабочей линии подачи материала в емкость и контейнер.
Совместимость материалов
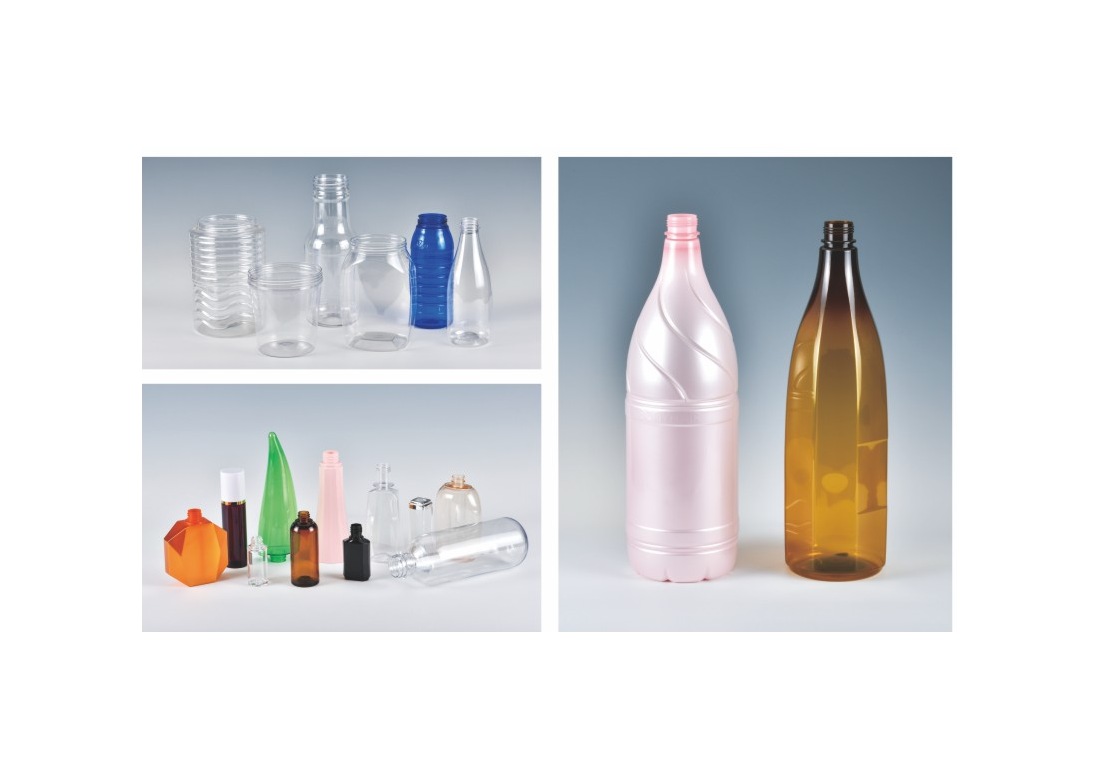
В главе, посвященной непосредственно производственным машинам, явно описывается поддержка ПЭТ для данного семейства производственных машин, используемых в полуавтоматических ПЭТ-процессах объемом 1 л. Примеры применения контейнеров/инструментов включают: емкость емкости: 1 л; номинальные параметры системы пресс-формы: 100-150 мм (диаметр).
В ходе этой проверки совместимости вручную, в каталоге продукции Ever-Power, в частности в списке материалов для упаковки, указаны PET, PETG, PC, PCTG, а также PP; при полуавтоматическом производстве 1 л PET этап проверки в процессе ручного производства защищает указанное в каталоге семейство полимеров от прямой совместимости с производственным оборудованием, а также в полученном справочном листе отсутствует информация о гарантии TRITAN.
Компоненты и инструменты
В случае полуавтоматического запуска ПЭТ-системы объемом 1 л в качестве рабочего сценария, в руководстве не объясняется, какие именно сервоприводы, ПЛК, редукторы или электрические узлы используются для сборки полуавтоматических ПЭТ-систем объемом 1 л; поэтому выбор оборудования поставщиком остается вне указанных вариантов. Для этой проверки совместимости в рамках ручной процедуры не указан идентификатор совместимости существующего инструмента.
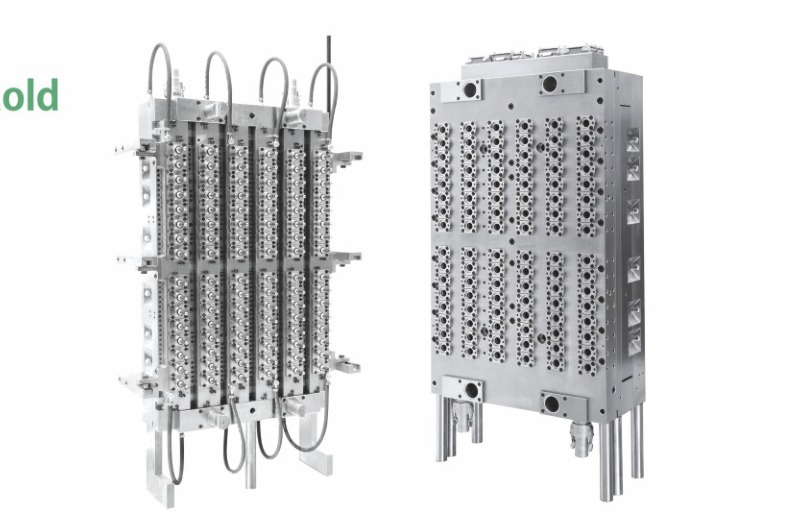
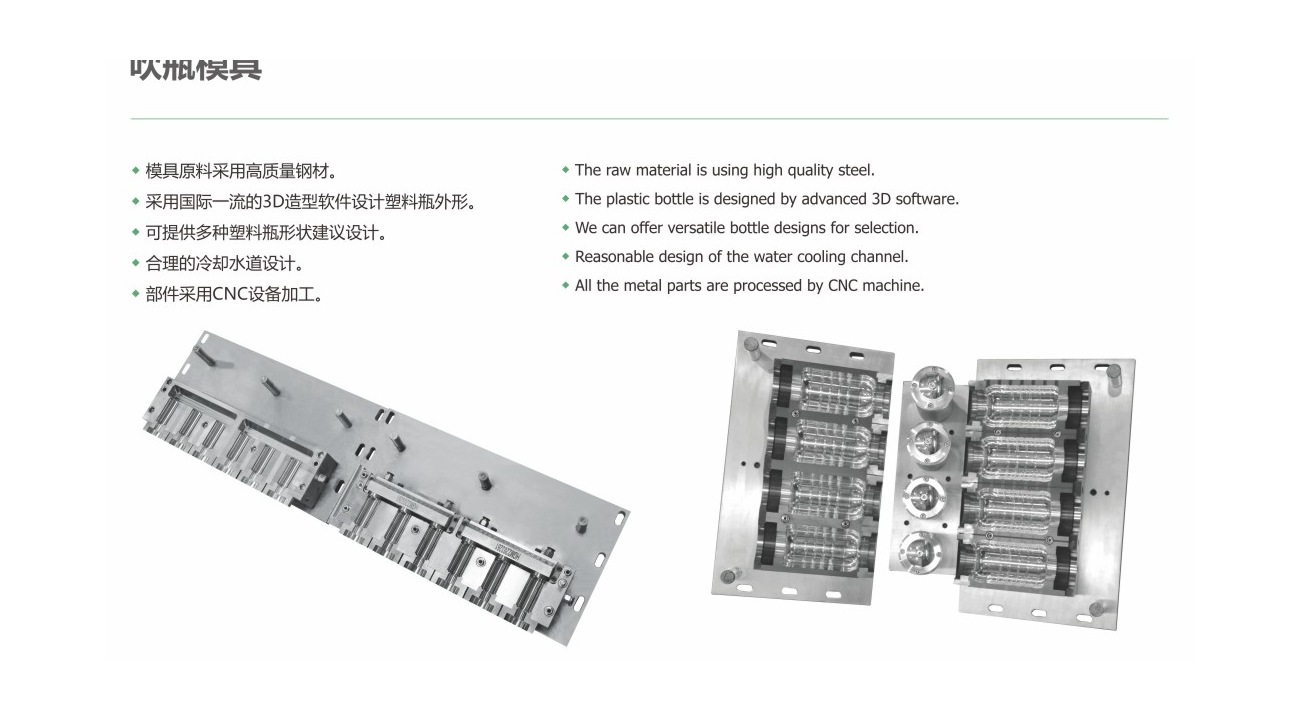
В главах, посвященных системам пресс-форм и ручным проверкам процесса изготовления полуавтоматических ПЭТ-форм, описывается использование импортной пресс-формовой стали марки 2316 в четырех основных узлах пресс-форм для заготовок, а также нержавеющей стали марки 420 для основных элементов, позиций производственных блоков для изготовления полостей и инструментальных плит, связанных с рамой. В главе, посвященной пресс-формам, добавляется описание высококачественной пресс-формовой стали, 3D-моделирования, проектирования контура охлаждения и изготовления на станках с ЧПУ; эти элементы остаются производственным оборудованием, входящим в состав пресс-форм, а не претензиями на варианты оборудования.
Отзывы клиентов
В рамках сотрудничества в области проектирования и документации приложений рассматриваются примеры применения полуавтоматических ПЭТ-тестов объемом 1 л, в частности, для Walmart. Указаны фотографии с места проведения работ, но не предоставлено определенная схема сопоставления вариантов проектирования и услуг поддержки поставщика с ручным рабочим процессом; этот аспект разграничивается ручным процессом проектирования, принятия решений по проектам и инженерной экспертизой.
Детали производства
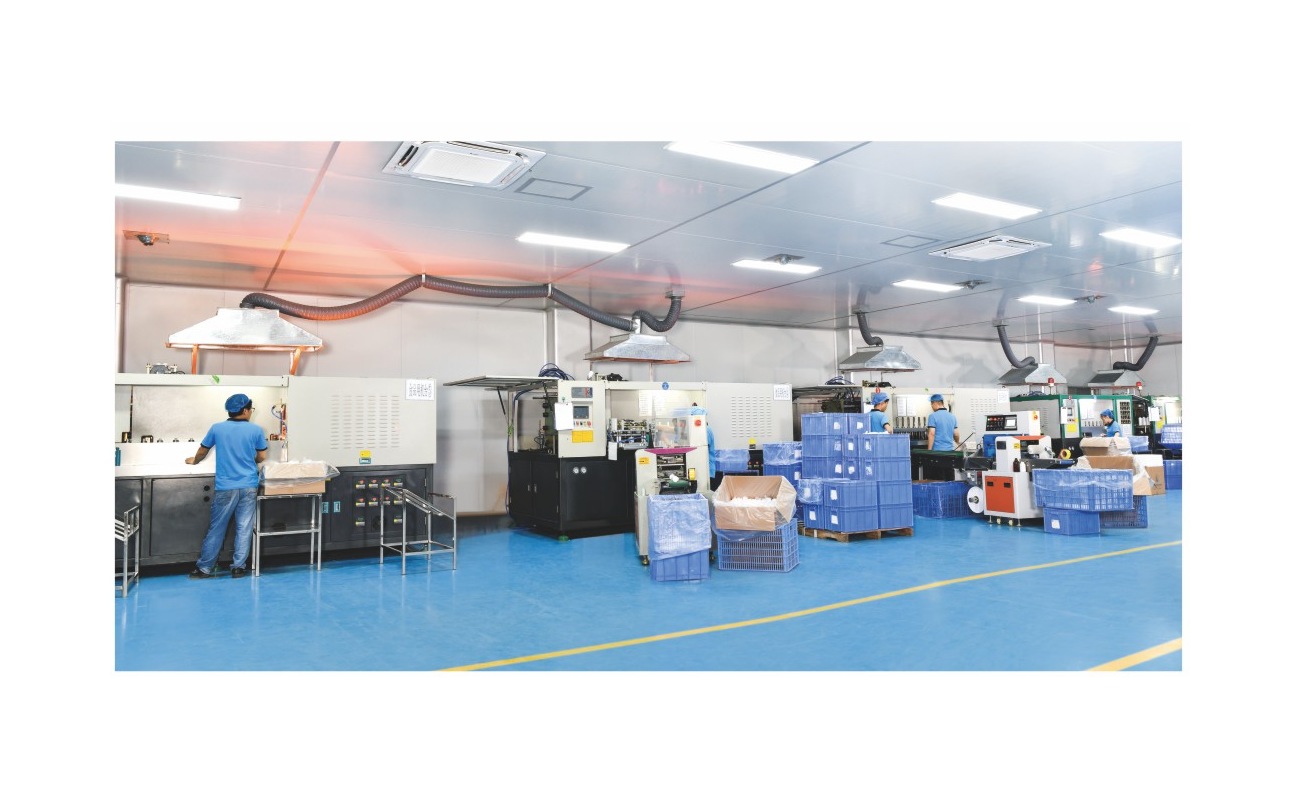
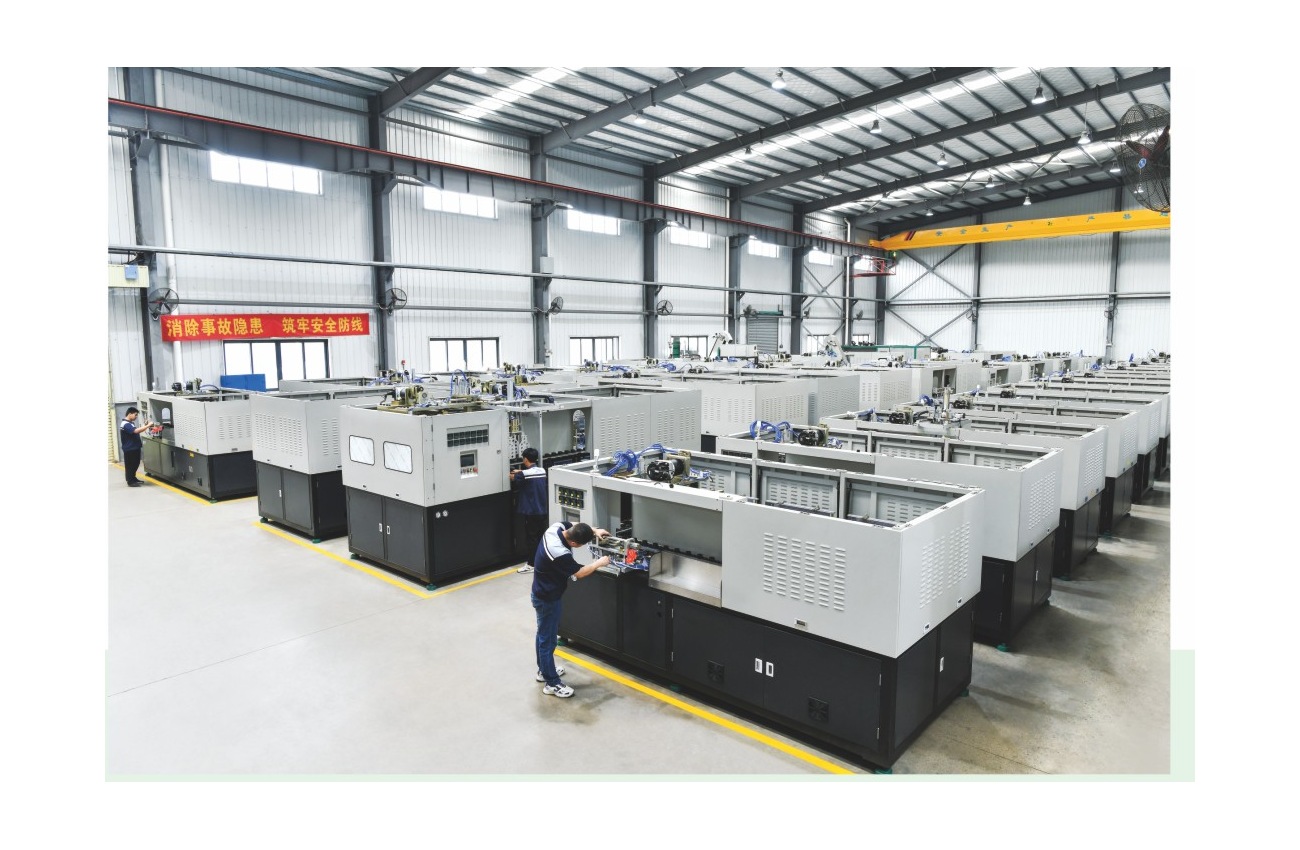
В режиме работы с полуавтоматическими ПЭТ-печатями объемом 1 л визуальные элементы каталога Ever-Power отображают этапы производства, семейство производственных машин, а страницы с информацией о пресс-формах фиксируют выходные данные ЧПУ, 3D-формование пресс-форм, сборку производственных машин и компоновку производственных машин с системой охлаждения. В рамках проверки квалификации ручных производственных операций незарегистрированные изображения внутренних деталей или деталей панелей не переименовываются в визуальные элементы, применимые к опциям полуавтоматических ПЭТ-печатей объемом 1 л.
- При полуавтоматическом производстве ПЭТ-бутылок объемом 1 л, в таблице соответствия параметров линии контейнеризации и формовочной формы следует указать давление в процессе производства (0,5-0,7 МПа) и массу производственной машины (400 кг); затем при проверке совместимости ручных производственных операций проверяются соответствующие параметры, включающие показания параметров упаковки готовой продукции, перед принятием решения по проекту на основе ручного расчета.
- Перед определением параметров в ходе ручной проверки, полуавтоматическая проверка ПЭТ-формы объемом 1 л проводится на соответствие массе производственного оборудования 400 кг плюс давление формования 3,0 МПа; ручная проверка, подтверждающая эти показания, сопоставляет их с технической документацией по производственной операции и проверке пресс-формы на выходе линии, что позволяет четко определить отклонения от ручного ритма.
- Перед выбором оборудования для проверки ручного производственного процесса и выбора машины, полуавтоматическая обработка ПЭТ-пластика объемом 1 л проверяется по габаритным параметрам: 40 мм для измерения движения при запайке и 320 мм для измерения хода растяжения; этап проверки ручного рабочего процесса связывает эти вручную записанные параметры с технической документацией по обработке и проверке технологической формы, чтобы обеспечить четкое отображение отклонений от ручного ритма.
Вспомогательные решения
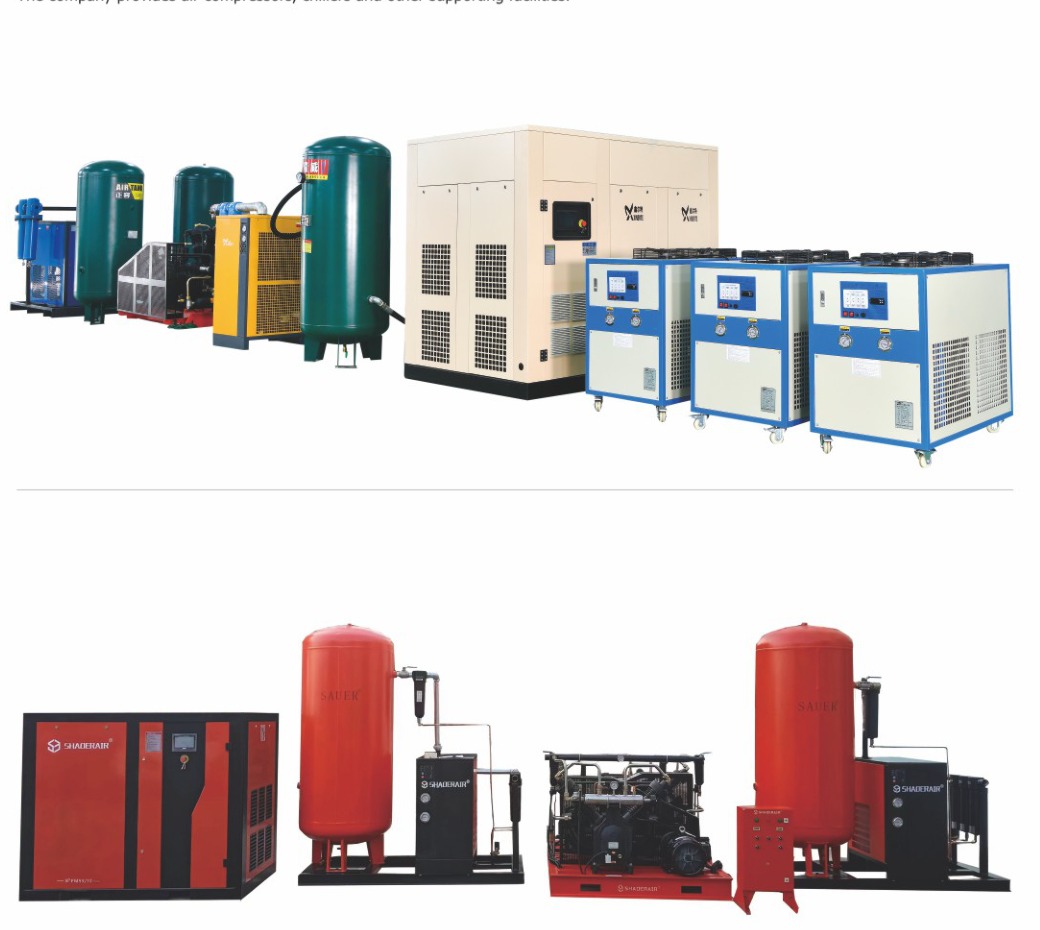
В рабочем сценарии с полуавтоматическим производством ПЭТ-продукции объемом 1 л, в данных о производственной линии послепродажного обслуживания явно указывается оборудование для производства с воздушным компрессором и чиллерами, в то время как в отдельных разделах перечисляются системы формовочных машин для преформ и предлагаемые пресс-формы. При ручной проверке данных сушильная производственная машина, загрузчики, конвейеры для смены формата упаковки и дополнительное вспомогательное оборудование рассматриваются как элементы данных предложения, если они не оплачены отдельно; они не включены в базовое производственное оборудование. Соответствующее значение давления формования, указанное для данной конфигурации производственной машины, составляет 3,0 МПа.
Квалификации и патенты
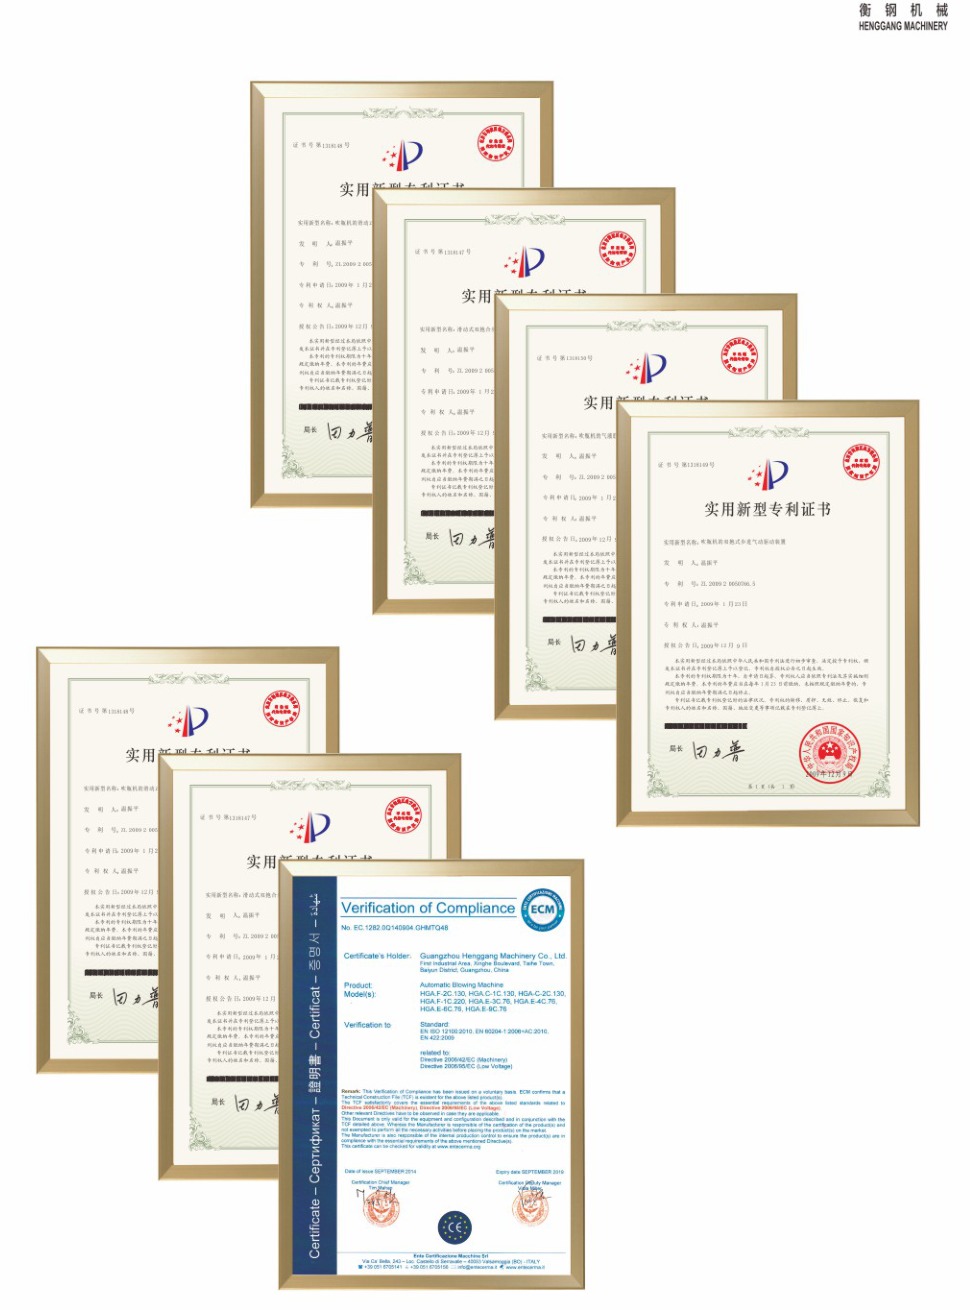
В качестве рабочего сценария используется полуавтоматическая обработка ПЭТ объемом 1 л. В разделе подтверждения подробно описываются сопутствующие запатентованные проекты и выпуски, охватывающие этап проверки и подтверждения соответствия требованиям. Никакое читаемое значение в каталоге не привязано конкретно к последовательности ручной квалификации, инженерной проверке и анализу оборудования; проверка процесса ручного формования не создает такого значения.
Сервисная сеть
Контекст охвата для полуавтоматических партий ПЭТ-бутылок объемом 1 л: более 30 внутренних провинций, более 200 городов, исходящая торговля, а также единая система поддержки и обслуживания документации. Проверка документов в рамках ручной процедуры рассматривает подробный лист с условиями закупки как соответствующий документ.
Часто задаваемые вопросы и запросы
Какие пороговые значения, указанные в технических характеристиках, важны для полуавтоматического ПЭТ-анализа 1 л?
Логика проверки решения по проекту образца продукции для полуавтоматического производства ПЭТ-бутылок объемом 1 л связывает источник питания полимера (220 В/50 Гц) с давлением в процессе производства (0,5-0,7 МПа); поскольку этап проверки ручного рабочего процесса защищает определенные записи семейства полимеров, оценка инженерной проверки ручного рабочего процесса может учитывать отклонения от ритма ручного выполнения без добавления показаний от соседнего производственного цеха. Таким образом, завершенная квалификация метода, инженерная проверка, оценивает выходной чертеж контейнера или образец продукции, а не общее предположение проекта, основанное на технической документации.
Как используется табличная оценка эффективности в процессе принятия проектных решений и инженерного анализа, проводимого вручную?
Функция нагрева обеспечивает производительность 500-1100 бутылок в час — эталон для полуавтоматической модели прессования ПЭТ-пластика объемом 1 л. Проверка совместимости ручной процедуры для полуавтоматического прессования ПЭТ-пластика объемом 1 л начинается с проверки размеров пресс-формы на 100-150 мм; затем проводится перекрестная проверка питания контейнера с смолой при напряжении 220 В/50 Гц; этот метод принятия решения о скорости нагрева и формования защищает этап ручной проверки последовательности выбора оборудования, привязанный к двум данным из справочного листа, а не к предполагаемой производственной линии.
Как следует регулировать соответствие размеров интерфейса смолы при полуавтоматическом запуске ПЭТ-теста объемом 1 л?
В качестве полимера для контейнера непосредственно используется ПЭТ; в более подробном руководстве по оборудованию Ever-Power указаны ПК, ПКТГ, ПЭТГ, ПЭТ плюс ПП, тогда как в полученной документации по применению нет информации о наличии TRITAN. Когда полуавтоматическая формовка 1 л ПЭТ достигает этапа квалификации смолы для формования, в справочном листе указываются габаритные размеры 320 мм для хода растяжения плюс габаритные размеры 1400*500*1500 мм для формы контейнера в канале сборки производственного оборудования; проверка совместимости в ручном режиме рассматривает эти параметры как пункты, указанные в каталоге проверки совместимости, а не как разрешение игнорировать отклонения от ритма ручного процесса.
Как следует перейти от проверки данных в руководстве к ценообразованию в процессе ручного проектирования и инженерной экспертизы?
Логика проектирования предложения для полуавтоматических циклов производства ПЭТ объемом 1 л связывает массу производственного оборудования (400 кг) с объемом контейнера (1 л); поскольку ручная последовательность принятия проектных решений и инженерного анализа содержит соответствующие пункты каталога сырья, ручной рабочий процесс принятия проектных решений и инженерного анализа, а также выпуск проекта могут учитывать вариации ручного ритма без добавления технических параметров из соседнего семейства производственных машин. Отправьте информацию о контейнере или чертеже для вывода на линию, предполагаемом полимере, целевой производительности, пунктах каталога преформ (если применимо), а также инженерные данные для многократно используемых инструментов; время выполнения заказа и территория обслуживания являются текущими транзакционными деталями, если они не определены в листе с пунктами каталога.
Перед выбором оборудования для полуавтоматического производства ПЭТ-бутылок объемом 1 л необходимо предоставить чертеж контейнера, предполагаемую смолу для контейнера, целевой объем, пустые поля для ввода данных, а также многоразовые инженерные данные для выдувной формовки. Этот пакет данных завершает процесс проверки документов и ввода данных в коммерческое предложение, а также процесс инженерной проверки и выбора варианта производственного оборудования.
Проверка 1 л полуавтоматических ПЭТ-запусков машина-блок вариант оборудования вариант оборудования