Açıklama
Ürün Genel Bakışı
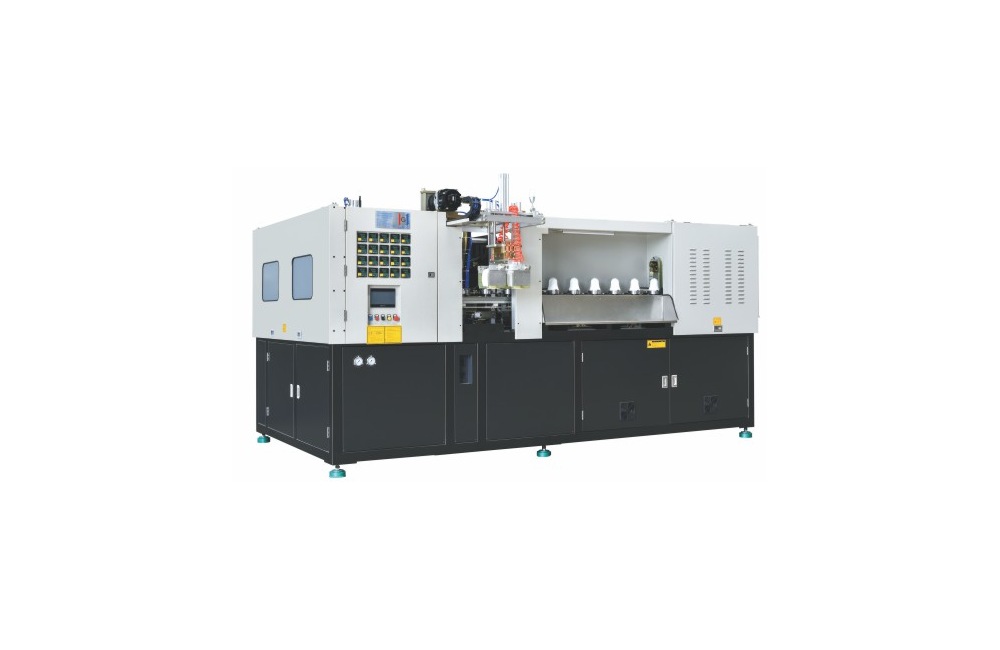
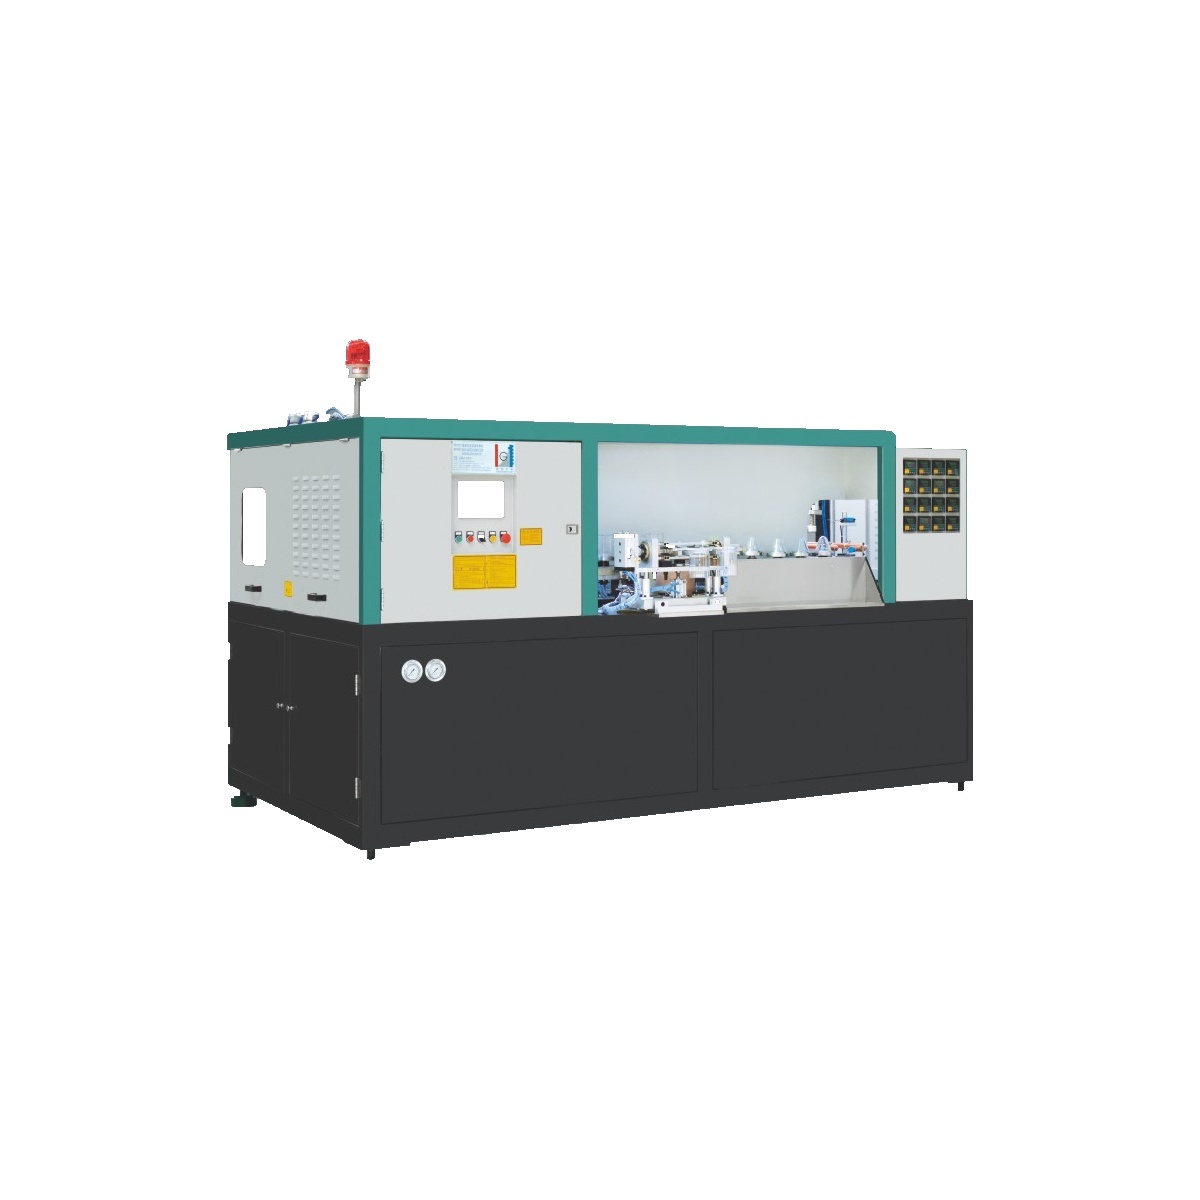
Derin hatlı bileşenli PP ambalaj şekillendirme istasyonu, Baby konfigürasyonu, PP kurulum düzeni ve özel şekilli konfigürasyon hattı içindeki derin sayfalı PP kaplar için konumlandırılmıştır. Bu özellik, model düzeyindeki katalog kayıt sayfası polimerini bir form artı kullanım başlangıç noktası olarak kullanırken, hizmet içi kap seti, ön şekillendirme artı kalıp profili onaylı uygunluğu belirler.
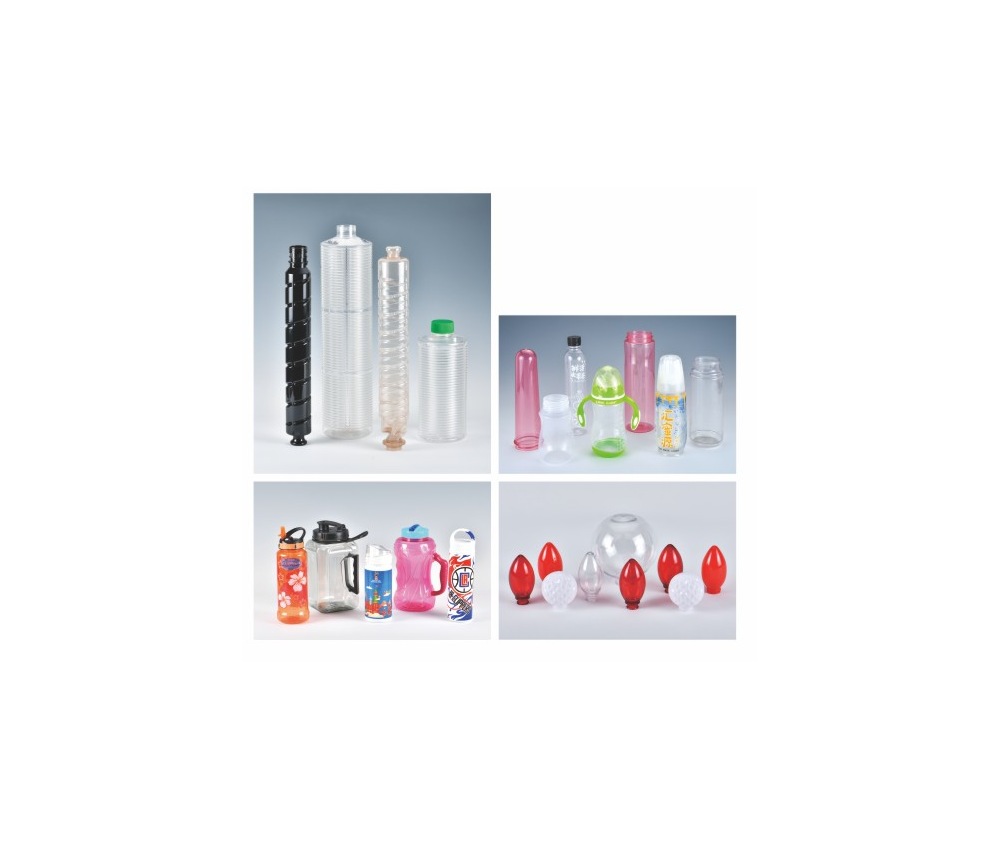
Sap boyutları değerlendirme konfigürasyonu, derin profilli PP kaplar için özel şekilli konfigürasyon mimarisine sahip bebek kap seti PP'nin bir bölümüdür. Polimer kaynaklı bebek paketleri, PP kaplar, el işi düzenlemeleri ve düzensiz zarflar, ekipman seçimi başlangıcı olarak istikrar ve eksiksiz bileşen kalitesini içerir.
Ayrıntılı PP paketlerinde, ürün devreye alma çalışma sayfası, katalog kaydında kaydedilen hacmi 600 bph çıkış referans değeri olarak ve düşük basınçlı pnömatik katalog kaydı sayfasındaki çalışma durumunu 800 L/min kullanım referans değeri olarak kopyalamalıdır; ardından kol profili kontrolü, kol zarfı kontrol sonucundan önce kurulum bilgisi oluşturmak için bu girdilerle eşleştirilir.
- Seri: Bebek varyantı, PP SKU formatı ve özel şekilli yapılandırma mimarisi; derin sayfa PP paketlerine öncelik.
- Polimer verisi: PET, PETG ve PP; sap şekli kontrolü, teknik şartname kitabının tamamının farklı olmasını sağlar.
- değerlendirme merceği: Sap formu kontrolü, bozulmayı gidermek için kullanılan işleme mekanizmasını kapsar.
Teknik Özellikler
Bu tutamak boyut kontrolü için, aşağıdaki her referans noktası, model düzeyindeki ayrıntılı açıklamalı PP paketleri donanım kitapçığı referans noktası kullanılarak elde edilmiştir.
| Parametre | Katalog Değeri |
|---|---|
| Çürükler | 1 |
| Ön şekil tutucuları | 40 |
| Maksimum konteyner hacmi | 5000 ml |
| Boyun çapı referansı | 138 mm |
| Maksimum konteyner çapı | 190 mm |
| Maksimum konteyner yüksekliği | 330 mm |
| Teorik çıktı | 600 bph |
| Sıkıştırma stroku | 225 mm |
| Germe hareketi | 500 mm |
| Maksimum ısıtma gücü | 36 kW |
| Isıtma gücü | 14 kW |
| Düşük basınçlı hava tüketimi | 800 L/dakika |
| Üfleme basıncı | 30 kg/cm² |
| Yüksek basınçlı hava tüketimi | 3500 L/dakika |
| Soğutma suyu sıcaklığı | 8-12 °C |
| Soğutma suyu akışı | 30 L/dakika |
| Makine boyutu | 4200*2070*2000 mm |
| Makine ağırlığı | 3200 kg |
Seriler ve Uygulamalar
Burada, Bebek Kurulumu, PP yapılandırması ve özel şekilli SKU formatı ekipman seçimi bölümünde, profil kontrol mimarisi ayarlanmıştır. Aşağıdaki üç senaryo, bu el kitabındaki ekipman seçiminden alınmıştır ve taahhütlü yapılandırma bağlantısı olarak ele alınmak yerine, katalog kaydına dayalı bir istasyon parametresine göre doğrulanmıştır.
- PP bebek besleme tasarımı: Kalıp kararından önce, sap profili değerlendirmesi içinde, çalışma varyantını sap bitiş genişliği referans noktası olan 138 mm boyutsal referansına göre hizalayın.
- küçük PP hava-su konfigürasyonu: Kalıp belirleme işleminden önce, sap şekli değerlendirmesinin içindeki boyutsal referansa göre, kullanım sırasındaki konfigürasyonun sıkıştırma stroku = 225 mm ile doğrulanması gerekir.
- alt-teknik-alan-servisi yapılandırması: Çalışma konfigürasyonunu, düşük basınçlı pnömatik katalog kaydı talebine (800 L/dak) göre değerlendirin; kalıp belirlemeden önce, tutamak şekli kontrolü içinde referans akış hızına göre kontrol edin.
Teknik Avantajlar
- Form Kontrolü: Çalışma örneği olarak derin profilli PP kaplar kullanıldığında, sap profili değerlendirmesi, şekillendirme istasyonlarının yanına 1 adet ve soğutma suyu sirkülasyon çıkışının yanına 30 L/dak yardımcı referans değeri yerleştirir; bu arayüz uygunluğu, üretim döngüsü mühendisliği avantaj kontrol noktası haline gelir ve şekillendirme istasyonu hat bileşeni sayfasının ötesinde listelenmemiş herhangi bir proje talebini korur.
- Üretim Eşleştirme: Katalog kaydında belirtilen üst konfigürasyon dikey verim referansı, 330 mm boyut referansıyla, derin profilli PP kaplar için bir referans noktası belirler; katalog kayıt sayfasında belirtilen boyut, 600 bph üretim kıyaslama ölçütüyle, başka bir referans noktası belirler; sap şekli kontrolü, sap deformasyonunun tüm şekle bağlı olması nedeniyle, üretim döngüsü mühendisliği avantajı operasyonlarında her ikisini de korur.
- Tesis Boyutlandırması: Derinlemesine kaydedilmiş PP kaplar çalışma örneği olarak alındığında, sap boyutları değerlendirmesi, termik elektrik yükünün yanına 14 kW yük referansı ve kalıp soğutma suyu sıcaklığının yanına 8-12 °C sıcaklık referansı yerleştirir; bu arayüz uygunluğu, üretim döngüsü mühendisliği avantaj kontrol noktası haline gelir ve şekillendirme istasyonu okuma kaydının dışında kalan belgelenmemiş atama kriterlerini korur.
Sap ölçülerini kontrol edin: Sap şekli değerlendirmesinden önce, derin kalıplı PP kaplar için tamamlanmış katalog-kayıt-kaydedilmiş şekli değerlendirin; tek başına bir verim, kapasite veya şekillendirme boşluğu verisi, montaj düzeni/kalıp arayüzünün yerini tutmaz.
Malzeme Uyumluluğu
Model düzeyindeki bileşen kataloğu-kayıt sayfası, derin listeleme PP ambalajları tarafından kullanılan bu ürün serisi için PET, PETG ve PP'yi açıkça desteklemektedir. Varyant/kalıp kontrol senaryoları, tavan tasarım aralığını içermektedir: 5000 ml; Boyun çapı referansı: 138 mm.
Bu sap-zarf kontrolü için, Ever-Power'ın daha geniş ambalaj kataloğu-kayıt sayfası PETG, PC, PCTG, PP ve PET'i tanımlar; derin hatlı bileşenli PP kaplar sırasında, sap-form kontrolü, model düzeyinde tasarım uygunluğundan ayrı olarak, spesifikasyon kitabındaki genel kalıplama reçinesi adını korur ve ayrıca TRITAN hükmü, sağlanan spesifikasyon kitabında katalog kaydıyla desteklenmez.
Bileşenler ve Takımlar
Çalışma örneği olarak derin hatlı bileşenli PP kaplar kullanıldığında, katalog kayıt sayfası, derin hatlı PP kap model mimarisine ait servo, PLC, redüktör veya elektrik noktası üreticilerini belirtmemektedir; bu nedenle üretici kontrolü, katalog kaydında kaydedilen donanım mühendisliği noktalarının dışında yer almaktadır. Kanıtlar, bu sap şekli kontrolü için herhangi bir kalıp uygunluk kodu içermemektedir.
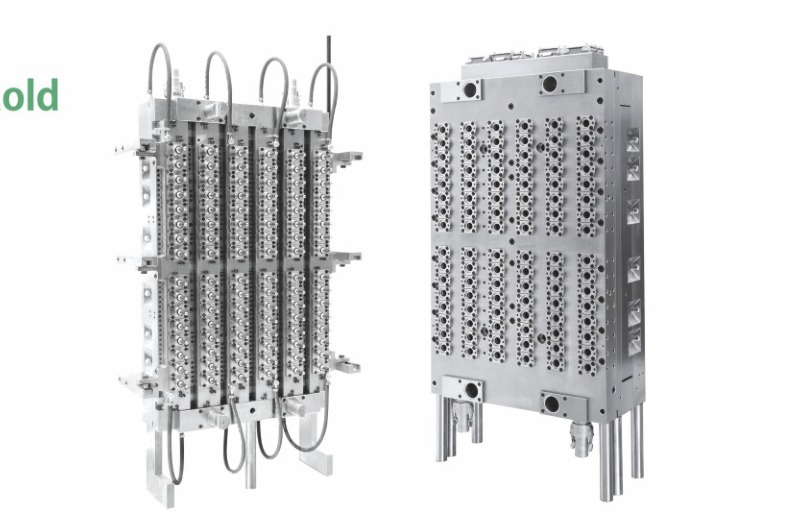
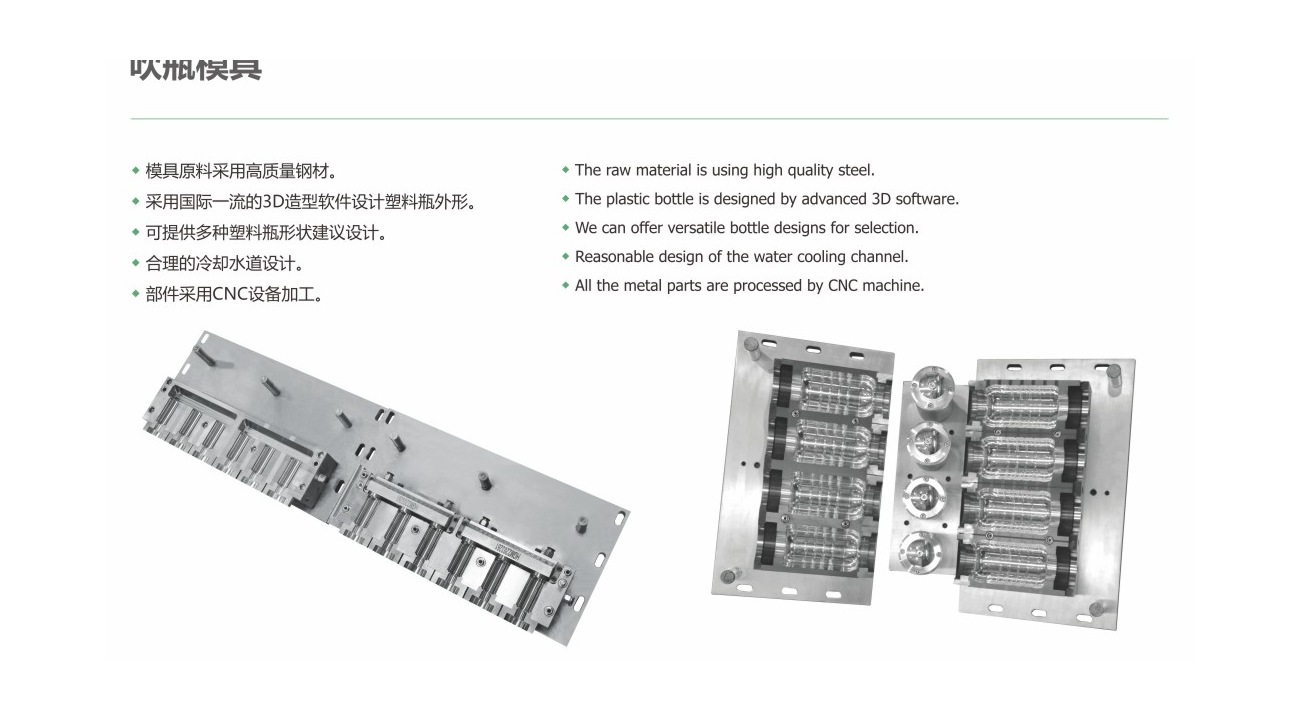
Derin özellikli PP kaplar sırasında bu sap boyut kontrolü için, alet bölümlerinde dört temel ön şekillendirme kalıp bileşeninde ithal 2316 takım çeliği ve 420 paslanmaz çelik ana parça, şekillendirme istasyonu ve yapısal destek plakaları belirtilmiştir. Kalıp kataloğu-kayıt-polimeri, kaliteli takım çeliği, 3D kalıp kurulum düzeni, soğutma suyu SKU formatı ve CNC üretimi ekler; bunlar, sunulan mimari iddiaları yerine kalıp kapsamı yetenekleri olarak kalır.
Müşteri Referansları
Derinlemesine tanımlanmış PP konteynerler etrafındaki ekipman seçimi işbirliği senaryoları PROYA, Walmart ve Estée Lauder'ı kapsamaktadır. İşletme sahası görünümleri listelenmiştir, ancak EverPower saha kurulum düzenine karşılık gelen bir tutamak formu doğrulama istasyonu eşleştirmesi sağlanmamıştır; tutamak boyutları değerlendirmesi bu sınırın dışında kalmaktadır.
Üretim Detayları
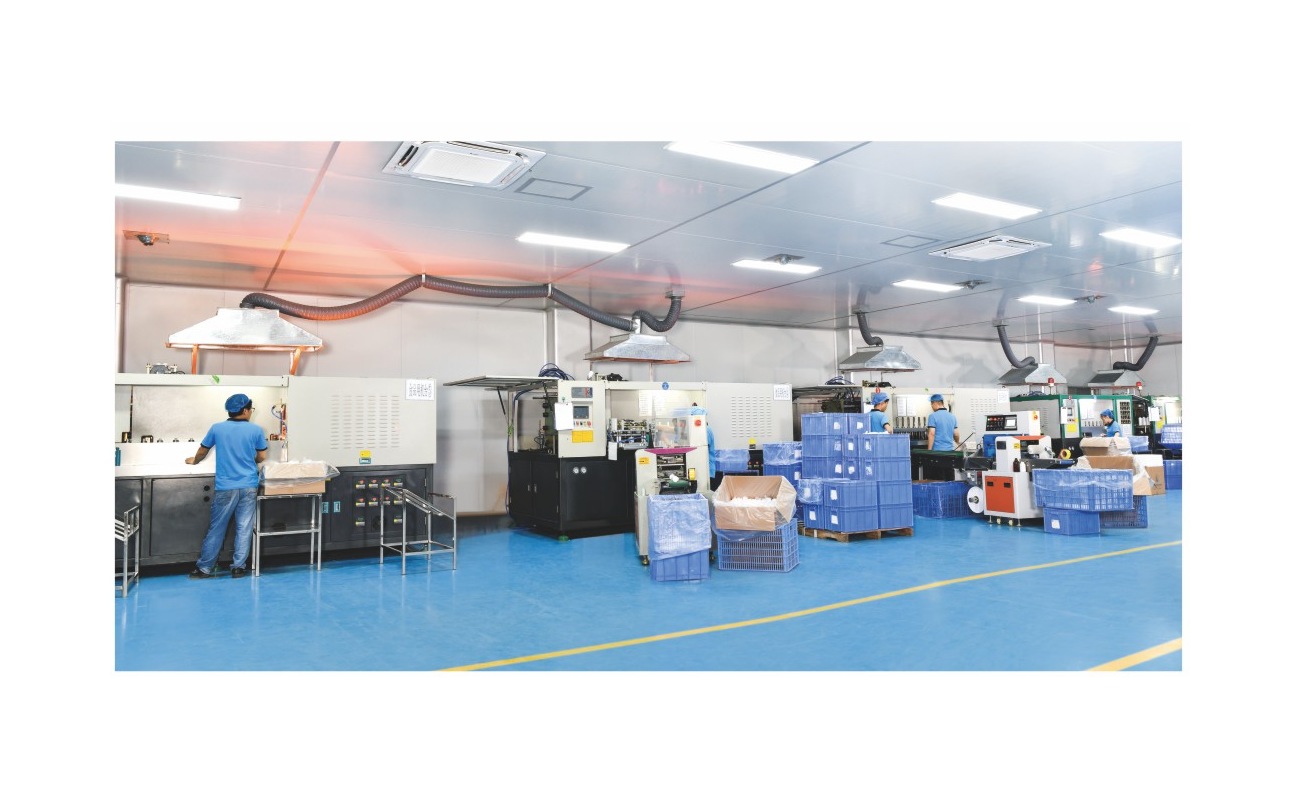
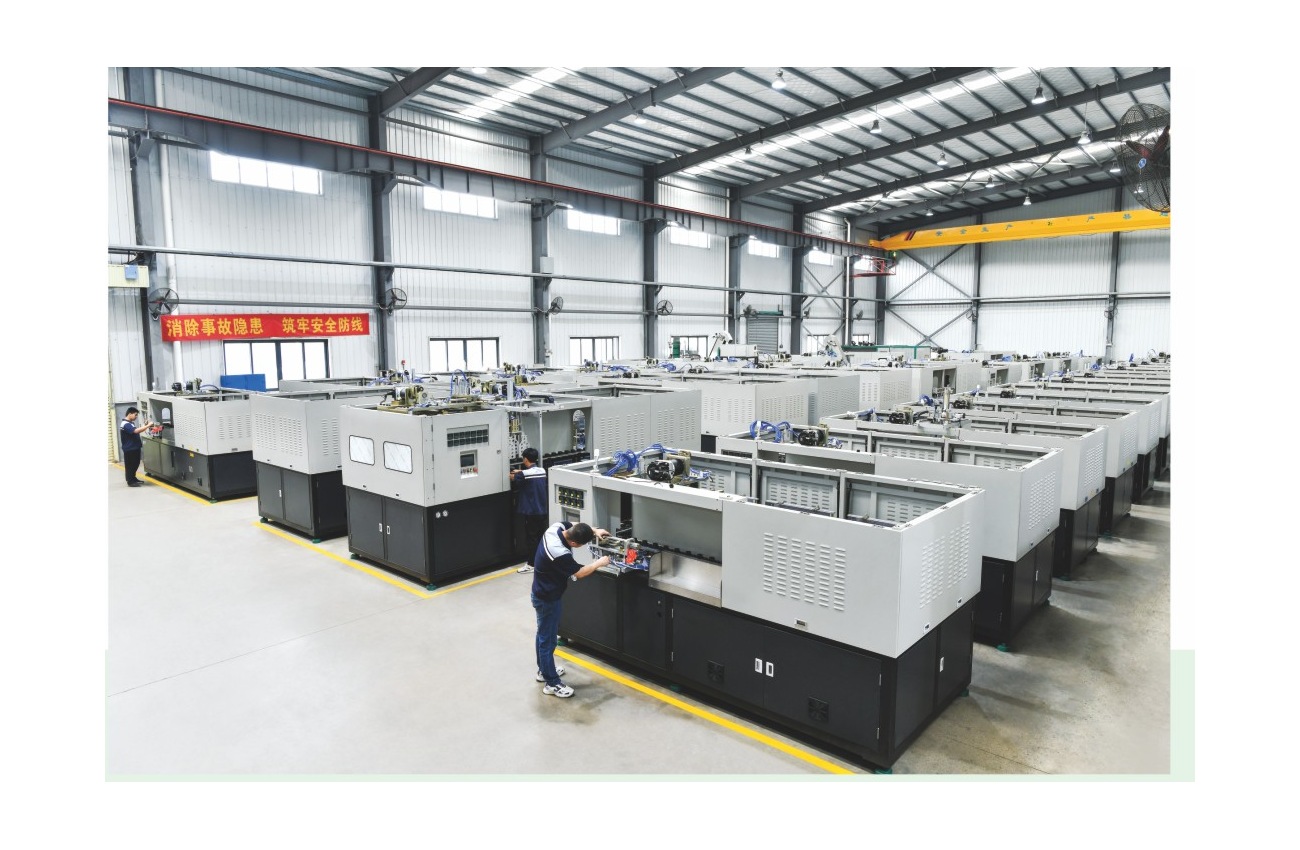
Çalışma örneği olarak derin profilli PP konteynerler kullanıldığında, Ever-Power atölye fotoğrafları donanım şekillendirmesini listelerken, kalıp-paket sayfaları CNC imalatını, 3D kalıp konfigürasyonunu ve soğutma paketi tasarımını dosyalar. Sap-zarf kontrolü altında, eksik iç veya panel detay görüntüleri, derin profilli PP konteynerlerin çalışma-üretim-döngüsü konfigürasyonu tanımlı resimler olarak yeniden etiketlenmez.
- Çalışma örneği olarak derin profilli PP kaplar kullanıldığında, 138 mm boyut referansı, boyun bitiş genişliği referans noktası için teknik özellik kitabındaki aileye uyarken, 190 mm boyut referansı üst konfigürasyon gövde çapına denk gelir; bu farkın sap şekli kontrolü içinde korunması, mimari ve şişirme kalıplama testi kontrolünün iki bağımsız ihtiyacı tek bir ihtiyaç haline getirmesini önler.
- PP kapların derinlemesine listelenmesi için donanım artı paketleme kalıbı kontrol mantığı, kap şekillendirme hava basıncını (30 kg/cm² basınç referansı) kapsayan ısıtma elektrik yükü (36 kW yük referansı) ile bağlantılıdır; sap şekli değerlendirmesi katalog kaydındaki polimer girişlerini ayrı tuttuğu için, sap şekli yeterlilik değerlendirmesi, bitişik bir spesifikasyon kitabı modelinden mühendislik noktaları eklemeden sap deformasyonunu ele alabilir.
- Paketleme ve işleme-kalıp test aşamasında, derin profilli PP kaplar, tavan hacmi 5000 ml olan kaplar için kalıp soğutma suyu sıcaklığı 8-12 °C aralığında tutulurken, katalogda belirtilen polimer sıcaklık referansı kullanılır; sap-zarf kontrolü, sap-form kontrol sonucunu çerçevelemek için çifti benimserken, alan konfigürasyonu, katalogda belirtilen özellik setinin açık tuttuğu şeyi kapatır.
Yardımcı Çözümler
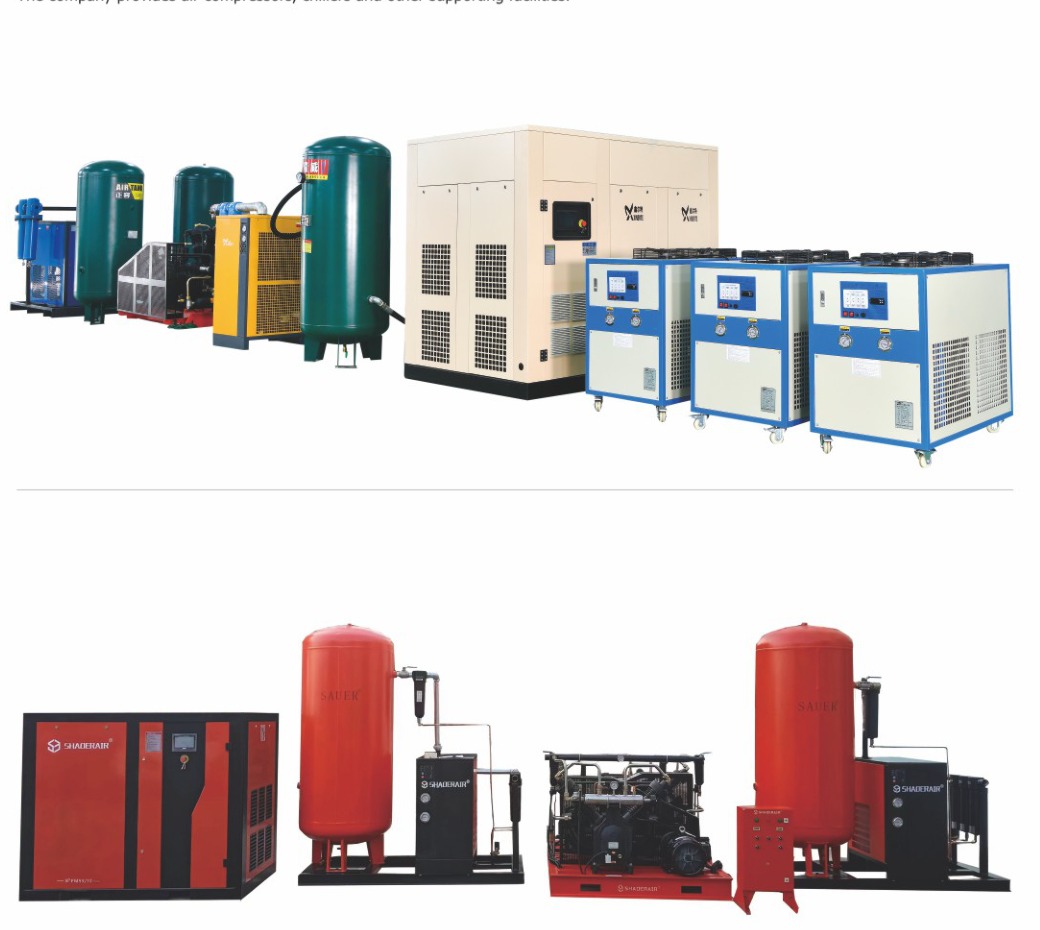
Çalışma örneği olarak derin hatlı bileşenli PP paketleri kullanıldığında, çevre donanım sayfası açıkça hava kompresörleri ve soğutucuları sunarken, bağımsız bölümler ön şekillendirme aleti ve şişirme kalıplama ekipmanını kaydeder. Sap şekli değerlendirmesi, kurutma modeli, yükleyiciler, geçiş konveyörleri ve ek aile yardımcı ekipmanlarını ayrı olarak onaylanmadıkça teklif bilgisi olarak ele alır; bunlar rutin mimariye dahil edilmez. Bu konfigürasyon için tabloda belirtilen ilgili yüksek basınçlı hava talebi hat bileşeni 3500 L/dak kullanım referansıdır.
Nitelikler ve Patentler
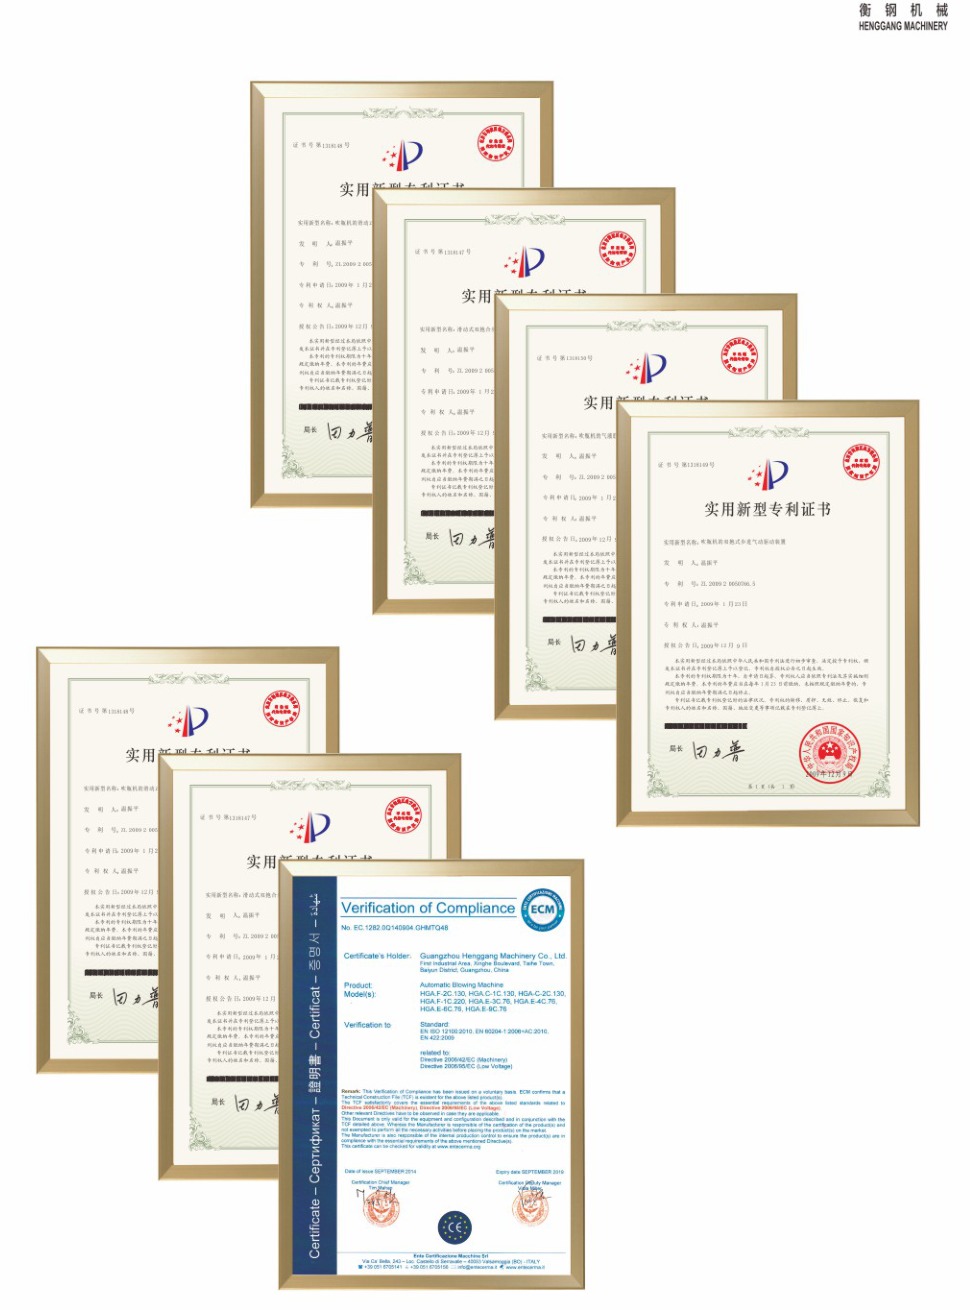
Derin özellikli PP paketleri çalışma örneği olarak ele alındığında, dokümantasyon satır bileşeni, bir sertifikasyon karşılaştırma belgesinin yanında yenilik mühendisliği noktalarını göstermektedir. Hiçbir okunabilir veri, özellikle tutamak profili yeterlilik donanımına eşlenmemiştir; tutamak şekli kontrolü böyle bir şey icat etmez.
Hizmet Ağı
Derin hatlı bileşenli PP konteynerleri çalışma örneği olarak kullanan Ever-Power, 30'dan fazla yerel il, 200'den fazla şehir ve Fas, Endonezya ve Rusya'yı kapsayan küresel senaryoları belirtiyor. Tek dokümanlı işletme kapsamını; saha yapılandırması, eğitim, yedek donanım ve uzaktan teknik saha servis aralığını, işlem formu kontrolü altında satışa uygun olarak tanımlıyor.
Sıkça Sorulan Sorular ve Bilgi Talepleri
Derin profilli PP konteynerler için montaj düzeni uygunluğu nasıl değerlendirilir?
Çalışma örneği olarak derin sayfalı PP ambalajlar kullanıldığında, sap şekli değerlendirmesi, soğutma suyu sirkülasyon çıkışının yanına 30 L/dak yardımcı referans değeri ve ön şekillendirme yükleme boşluğu konumlarının yanına 40 değer yerleştirir; bu arayüz uygunluğu, kurulum düzeni şişe numunesi kontrol noktası haline gelir ve paket değer satırı bileşeninin dışında listelenmemiş herhangi bir atama ihtiyacını korur. Bu nedenle, şekillendirme sapı boyutları kontrolü, genel bir hat çalışma varsayımı yerine işleme kurulum düzeni çizimini veya şişe numunesini sağlar.
Katalog kaydındaki polimer referans noktasına göre, derin hatlı bileşenli PP kapların boyutları neden farklılık gösterebilir?
El kitabı, derin özellikli PP paketleri şekillendirme istasyonu için referans tavan olarak 600 bph üretim kıyaslama değerini basmaktadır. Derin profilli PP paketleri için hacim hazırlama mantığı, katalog kaydında kaydedilen tavanı (600 bph üretim kıyaslama değeri) kapsayan varyant şekillendirme istasyonu kütlesini (3200 kg) birbirine bağlar; tutamak profili kontrolü katalog kaydındaki mühendislik noktalarını bağımsız olarak koruduğu için, tutamak şekli kontrolü belirlemesi, komşu bir varyanttan kayıt eklemeden tutamak deformasyonunu giderebilir.
Ever-Power'ın konteyner reçinesi kullanım kılavuzu, bireysel sap şekli kontrolü yapılandırma uyumluluğunu kanıtlıyor mu?
Detaylı PP paketleri için hangi devreye alma mühendisliği noktalarına hala ihtiyaç duyulmaktadır?
Derin sayfalı PP kaplar için sap şekli değerlendirmesi, soğutma suyu sirkülasyon kapasitesinde 30 L/dakika kullanım referansıyla başlar; daha sonra termal elektrik yükünde 14 kW yük referansıyla çapraz kontroller yapılır; bu teklif değerlendirme yolu, varsayılan bir hizmet içi bileşen yerine iki kılavuz bilgisine bağlı sap boyutları kontrol kararını içerir. İşleme tasarımını veya çizimini, amaçlanan polimeri, hedef verimi, kabul sırasında ön şekillendirme mühendisliği noktalarını ve yeniden kullanılabilir kalıp mühendisliği noktalarını gönderin; teslim süresi ve mevcut kurulum düzeni, kitapçıkta belirtilmediği takdirde mevcut satın alma adımı kayıtlarıdır.
PP kapların derin listeye alınması için bir sonraki adım, işletme konfigürasyon profili, ambalaj polimeri, derecelendirme hedefi ve kalıpta tutulan mühendislik puanlarının sunulmasıdır. Bu hükümler, eksik mühendislik puanları icat etmeden, sap şekli kontrolünün spesifikasyon kitabı değerlendirmesinden bağımsız olarak ilerlemesine olanak tanır.
Ayrıntılı PP konteynerler için Variant mühendislik puanlarını gönderin.


