
Açıklama
Ürün Genel Bakışı
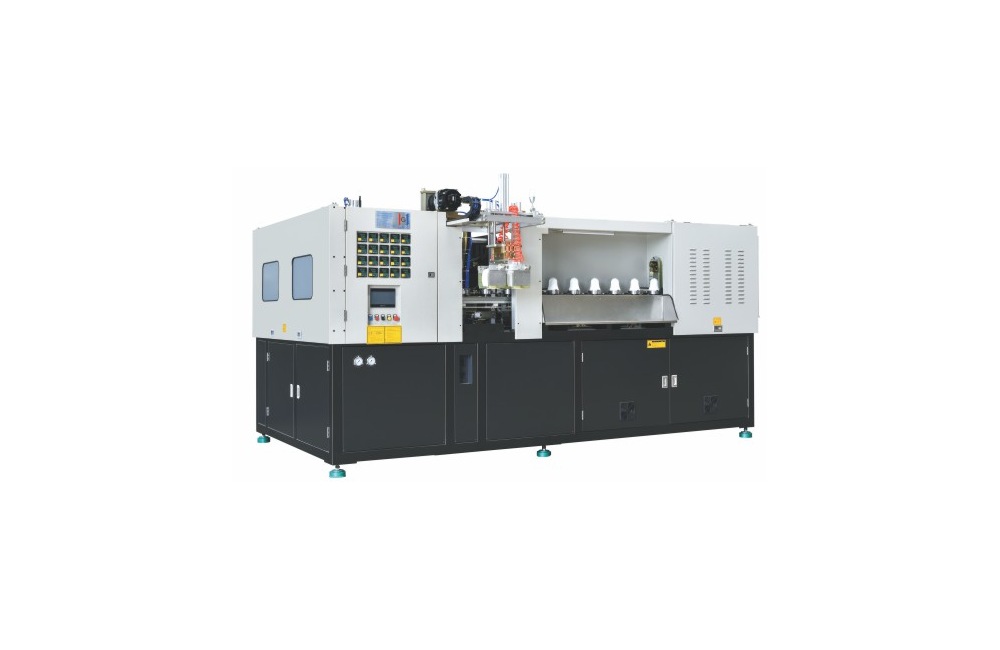
Dört kalıplama istasyonlu PP paketleme maksimum makine platformu, Bebek Kabı, PP Kabı ve özel amaçlı şekilli kap serisi içinde dört kalıplama boşluğuna sahip PP kap üretim hızı için yerleştirilmiştir. Açıklama, kap şekli ve kullanım alanı başlangıç noktası olarak tam ürün kılavuzu satırına atıfta bulunurken, makine platformu çalışma yapısı, ön şekillendirme ve kalıp kayıtları kapanış uygunluğunu doğrular.
Dört kalıplama istasyonlu PP kap üretim hızı çalışma örneği olarak alındığında, CNC kalıp doğrulama modeli seçimi Ever-Power'ın PP/bebek/özel amaçlı profil spesifikasyon serisinden gelmektedir. Bu bölüm, PP bebek biberonları, el sanatları ve rutin dışı boyutlar sunmakta ve seri grubunu komple paket çıktısında kontrollü ve tutarlı olarak sunmaktadır.
Dört şekillendirme istasyonlu PP kap programının nominal hızının ekipman seti kurulum doğrulaması yoluyla, germe hareketi 350 mm boyut referansında kataloga kaydedilirken, sıkıştırma strok uzunluğu 132 mm boyut referansında devam eder; CNC kalıp doğrulaması, CNC kalıp model seçimi kontrolü kabulünden önce kalıp doğruluğu endişesini ortaya çıkarmak için bu çifti kullanır.
- üretim platformu: Bebek gemi programı, PP gemi programı ve özel amaçlı şekilli gemi programı grubu; dört istasyonlu PP gemi tarifesinde öncelik.
- reçine ailesi kataloğu kaynak noktası: PP; CNC takım değerlendirmesi, ürün kılavuzunun tamamını kapsayan el kitabında doğrudan yer almaktadır.
- doğrulama merceği: CNC takım doğrulaması, kalıp hassasiyetiyle ilgili endişelere yanıt verilmesini de içerir.
Teknik Özellikler
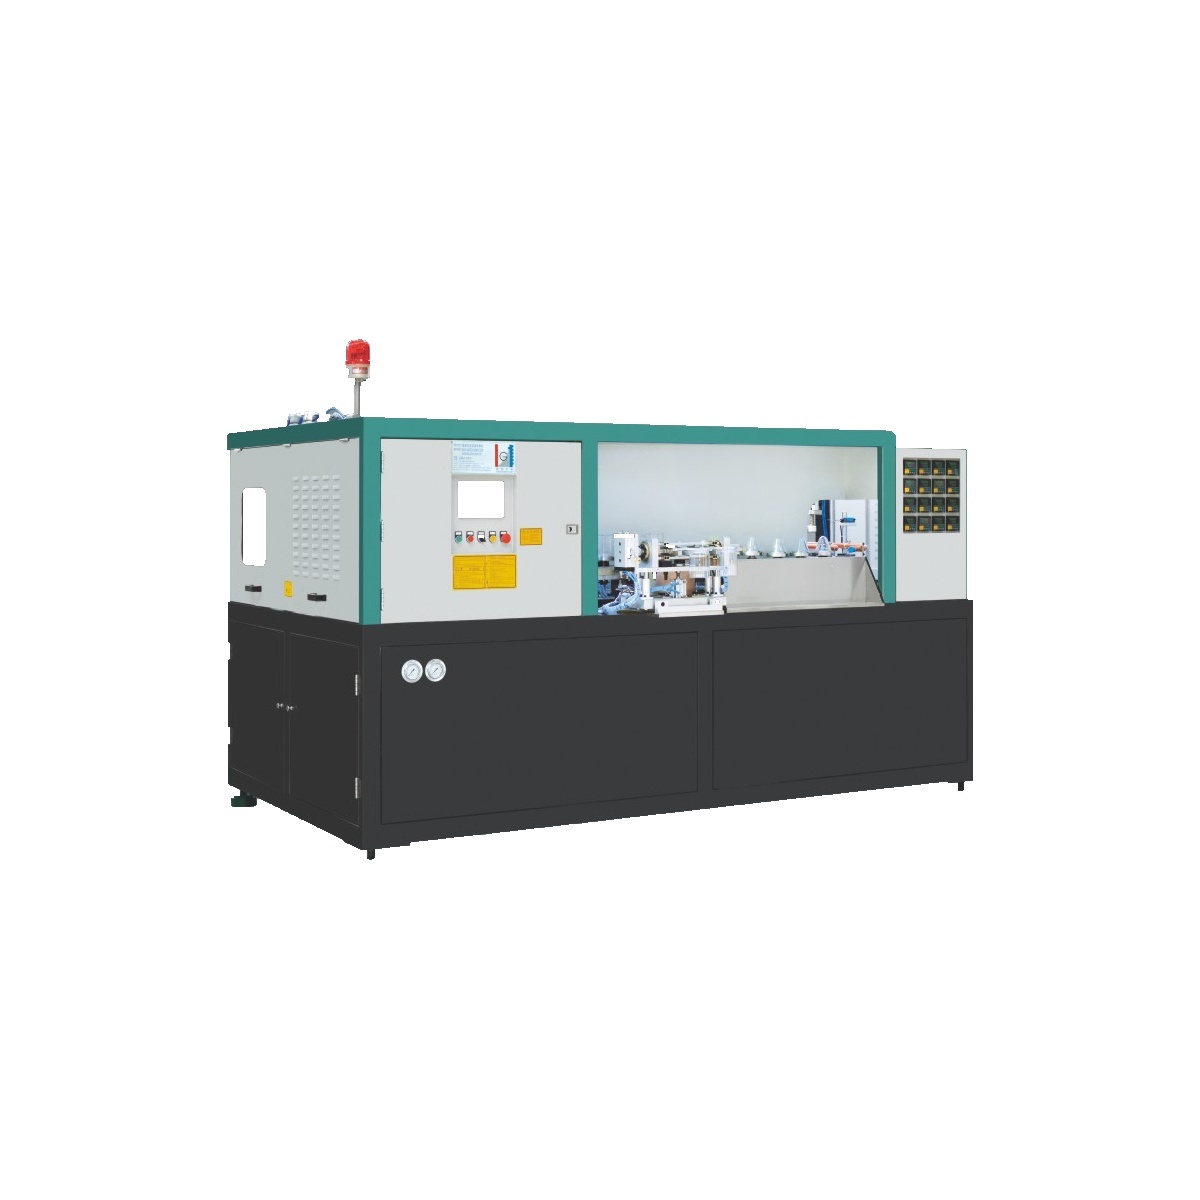
Dört boşluklu çalışma pozisyonlu PP konteyner verimi için makine platformu mühendisliği spesifikasyon verileri, dört boşluklu çalışma pozisyonlu PP konteyner boyutu makine paketi model yapısı altında listelenen parametrelerle sınırlıdır. Yayınlanmamış şekillendirme makinesi çevrim durumları bu değer özetinin dışındadır.
| Parametre | Katalog Değeri |
|---|---|
| Çürükler | 4 |
| Ön şekil tutucuları | 488 |
| Maksimum konteyner hacmi | 1000 ml |
| Boyun çapı referansı | 40 mm |
| Maksimum konteyner çapı | 94 mm |
| Maksimum konteyner yüksekliği | 250 mm |
| Teorik çıktı | 2800 bph |
| Sıkıştırma stroku | 132 mm |
| Germe hareketi | 350 mm |
| Maksimum ısıtma gücü | 64 kW |
| Isıtma gücü | 30 kW |
| Düşük basınçlı hava tüketimi | 800 L/dakika |
| Üfleme basıncı | 30 kg/cm² |
| Yüksek basınçlı hava tüketimi | 3000 L/dakika |
| Soğutma suyu sıcaklığı | 8-10 °C |
| Soğutma suyu akışı | 60 L/dakika |
| Makine boyutu | 6010*2150*2130 mm |
| Makine ağırlığı | 6500 kg |
Seriler ve Uygulamalar
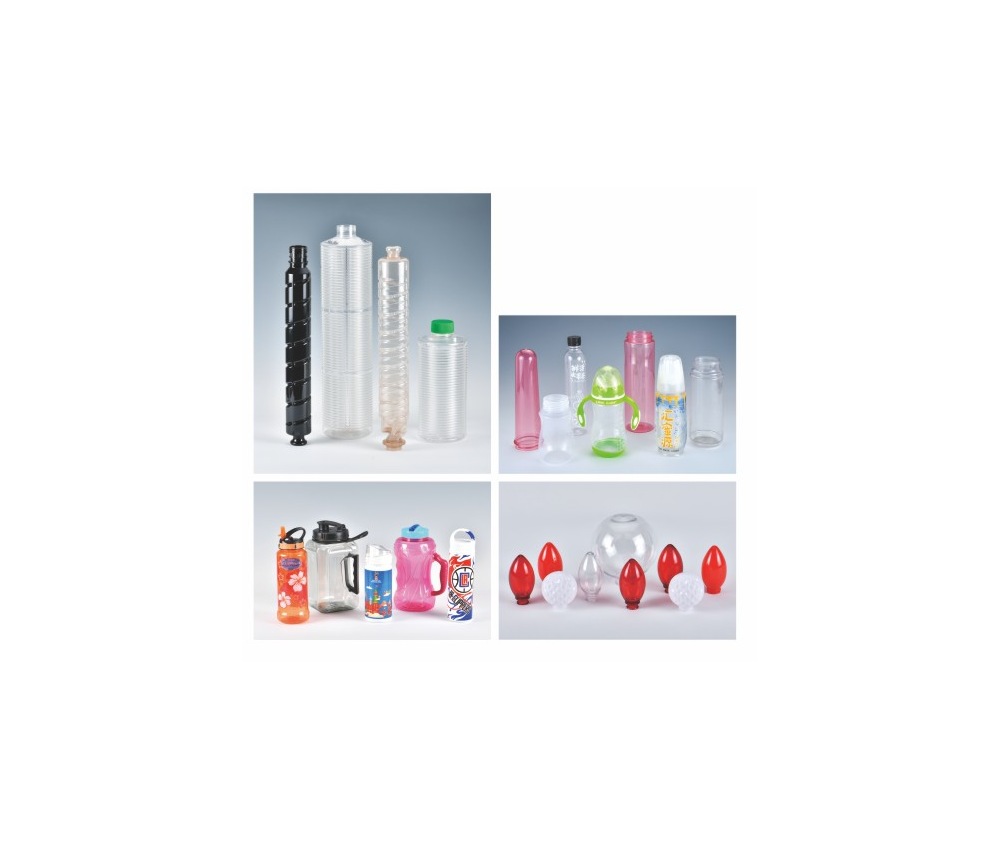
CNC kalıp doğrulama modeli burada Bebek Kap, PP kap ve özel amaçlı şekilli kap programı grubunda listelenmiştir. Aşağıdaki üç proje örneği, bu ürün kılavuzundan alınmış olup, taahhüt edilen kap programı eşleşmesi olarak ele alınmak yerine, listelenen bir üretim platformu parametresine göre taranmıştır.
- Dekoratif, özel amaçlı, büyük boyutlu kap: Kalıp kabulünden önce CNC kalıp değerlendirmesi kapsamında, çalışma kabının toplam hacmini (6010*2150*2130 mm) makine-platform seti boyut referansıyla karşılaştırın.
- El işi kurulumu: Kalıp modeli seçimi sonucundan önce, CNC kalıp doğrulama işlemi içinde saha makalesini tasarım sınırına uygun paket şişe formatı derecelendirmesi = 1000 ml ile karşılaştırarak test edin.
- PP bebek besleme kabı programı: Kalıp belirleme işleminden önce CNC kalıp değerlendirmesi içerisinde, işletme kabını katalog kaynak değeri boyutu = 2800 bph çıktı kıyaslama ölçütüne göre hizalayın.
Teknik Avantajlar
- Form Kontrolü: Dört şekillendirme istasyonlu PP kap programı çıktısı için makine platformu mühendisliği karşılaştırması, eksik bir proje teslimi tasarım varsayımını dahil etmeye başlamaz; 488'de ön şekillendirme taşıma pozisyonlarını ve 30 kg/cm² basınç referansında şekillendirme basıncı referansını öne çıkararak başlar, ardından konteyner doğrudan doğrulaması gerektirenleri belirlemek için CNC kalıp doğrulamasını benimser.
- Eşleştirme işlemi devam ediyor: Dört boşluklu çalışma pozisyonlu PP konteyner nominal hızında, makine platformu mühendisliği çalışma sayfası, katalog sayfasında belirtilen maksimum 2800 bph çıktı kıyaslama değerini ve ayrıca 1000 ml'lik maksimum kap programı varyantı çalışma aralığını kopyalamalıdır; CNC kalıp değerlendirmesi daha sonra CNC kalıp doğrulama kararından önce somut kap listelerini içeren bu spesifikasyon verilerini değerlendirir.
- Tesis-hizmet kabulü: Dört kalıplama boşluğuna sahip PP kap programı, makine platformu mühendisliği aşamasına ulaştığında, ürün kılavuzu düşük basınçlı hava ile şekillendirme makinesi çevrim durumu için 800 L/dak yardımcı referans ve ısıtma talebi için 30 kW yük referansı sağlar; CNC kalıp değerlendirmesi bunları kalıp doğruluğu endişesini göz ardı etme izni olarak değil, model seçimi kontrolü spesifikasyon verileri olarak ele alır.
CNC Kalıp modeli seçimi kontrolü: CNC takım doğrulama mühendisliği sonucundan önce, dört kalıplama boşluğuna sahip PP kap programı çıktısı için listelenen tüm kap şekillerini değerlendirin; hiçbir izole çalışma aralığı, şekillendirme hızı veya kalıplama boşluğu reçine ailesi, kap artı kalıp doğrulamasının yerini alamaz.
Malzeme Uyumluluğu
Model özelinde makine-platform-set kısmı, dört kalıplama istasyonlu PP kap çıktısı için kullanılan bu grup için PP'yi açıkça desteklemektedir. Kap/kalıp doğrulama proje örnekleri açıklaması Eşik makine-platform-hat düzeni kapasitesi: 1000 ml; Boyun çapı katalog-kaynak noktası: 40 mm boyut referansı.
Bu CNC kalıp doğrulaması için, Ever-Power'ın daha kapsamlı ambalaj kitapçığında PP, PET, PETG, PC ve PCTG tanımlanmaktadır; dört boşluklu çalışma pozisyonlu PP kap çıktısı sırasında, CNC kalıp değerlendirmesi, ürün kılavuzunda belirtilen kap reçine kataloğunun kaynak değerinin bireysel üretim uygunluğundan geçerli olduğunu ve sağlanan katalog sayfasında TRITAN takım seti uyumluluğuna dair bir açıklama bulunmadığını belirtmektedir.
Bileşenler ve Takımlar
Dört kalıplama boşluğuna sahip PP kap üretim hızı çalışma durumu olarak ele alındığında, mühendislik kataloğu kaynak değer sayfası, dört kalıplama boşluğuna sahip PP konteyner çalışma aralığı varyantı üretim platformuna adlandırılmış servo, PLC, redüktör veya elektrik spesifikasyon hattı tedarikçilerini atamaz; bu nedenle üretici doğrulaması, kataloglanmış model yapım referanslarının dışında gerçekleşir. Bu CNC takım doğrulaması için önceki kalıp değiştirilebilirliği kataloğu kaynak değeri listelenmemiştir.
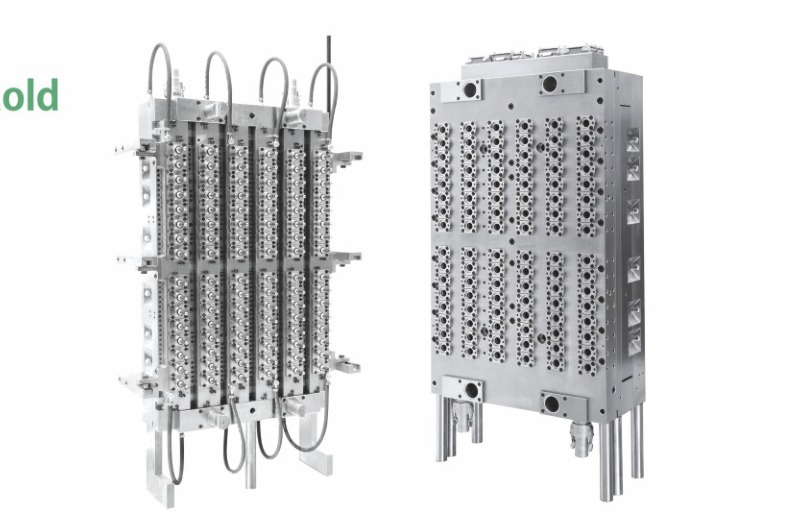
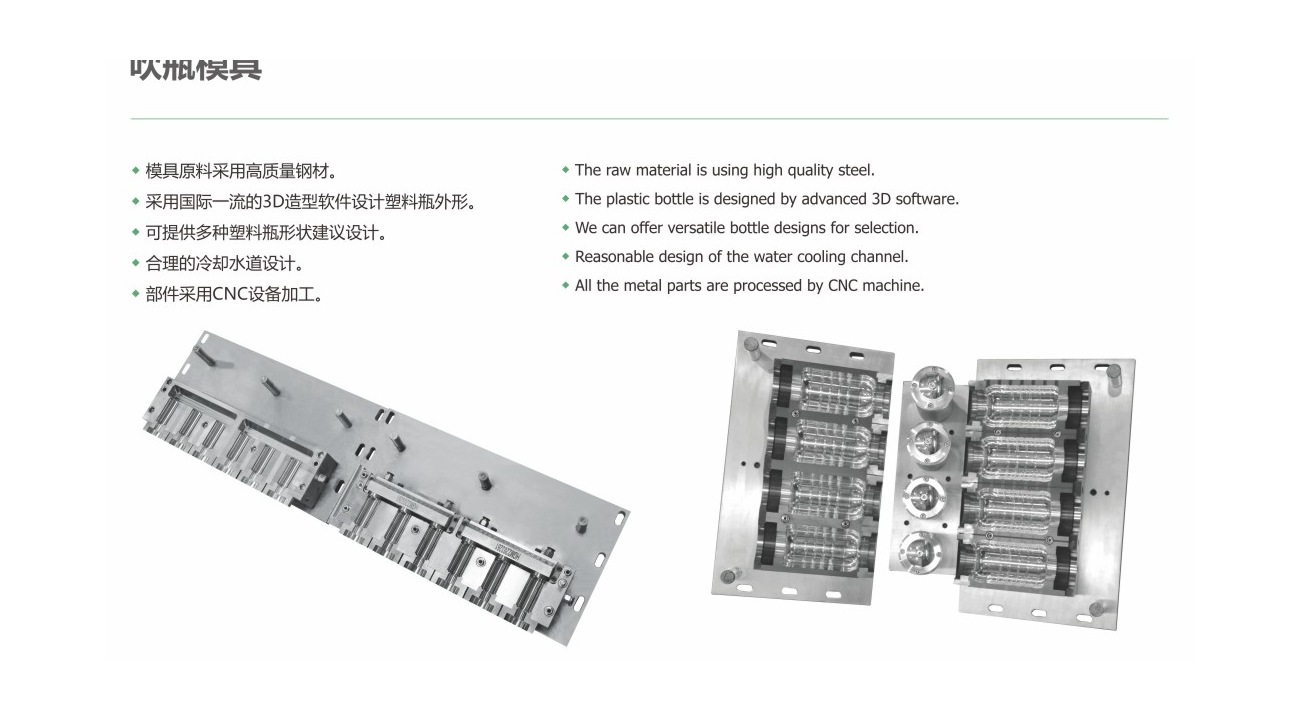
Dört kalıplama boşluğuna sahip PP kap üretiminde kullanılan bu CNC kalıp değerlendirmesi için, kalıp bölümlerinde dört ana ön şekillendirme kalıp bileşeninde ithal 2316 paslanmaz çelik ve ayrıca 420 paslanmaz çelik ana, boşluk işleme pozisyonu ve çerçeve elemanları sunulmaktadır. Kalıp bölümüne yüksek kaliteli paslanmaz çelik, 3D modelleme, soğutma devresi hat düzeni ve CNC imalatı eklenmiştir; bunlar, alınan üretim platformu iddiaları yerine, alet kapsamı yetenekleri olarak kalmaktadır.
Müşteri Referansları
Estée Lauder, PROYA ve Walmart'ın dört istasyonlu PP tank çıkış hızı profili etrafındaki ürün kılavuzu işbirliği proje örnekleri. Alıcı site katalog görüntüleri tablo halinde sunulmuştur, ancak modele özgü CNC kalıp doğrulama model yapımı ile tedarikçi kurulum eşleştirmesi sunulmamıştır; CNC kalıp doğrulaması bu sınırda kalmaktadır.
Üretim Detayları
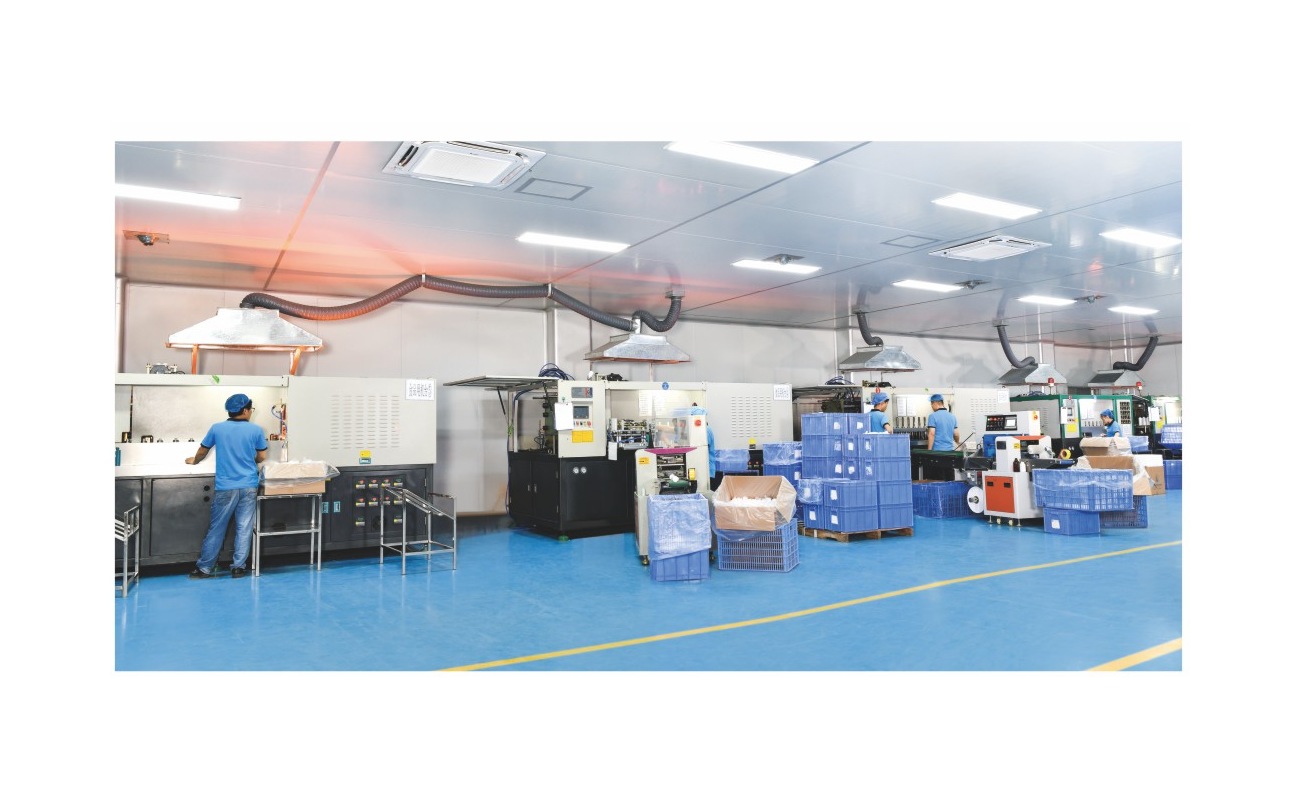
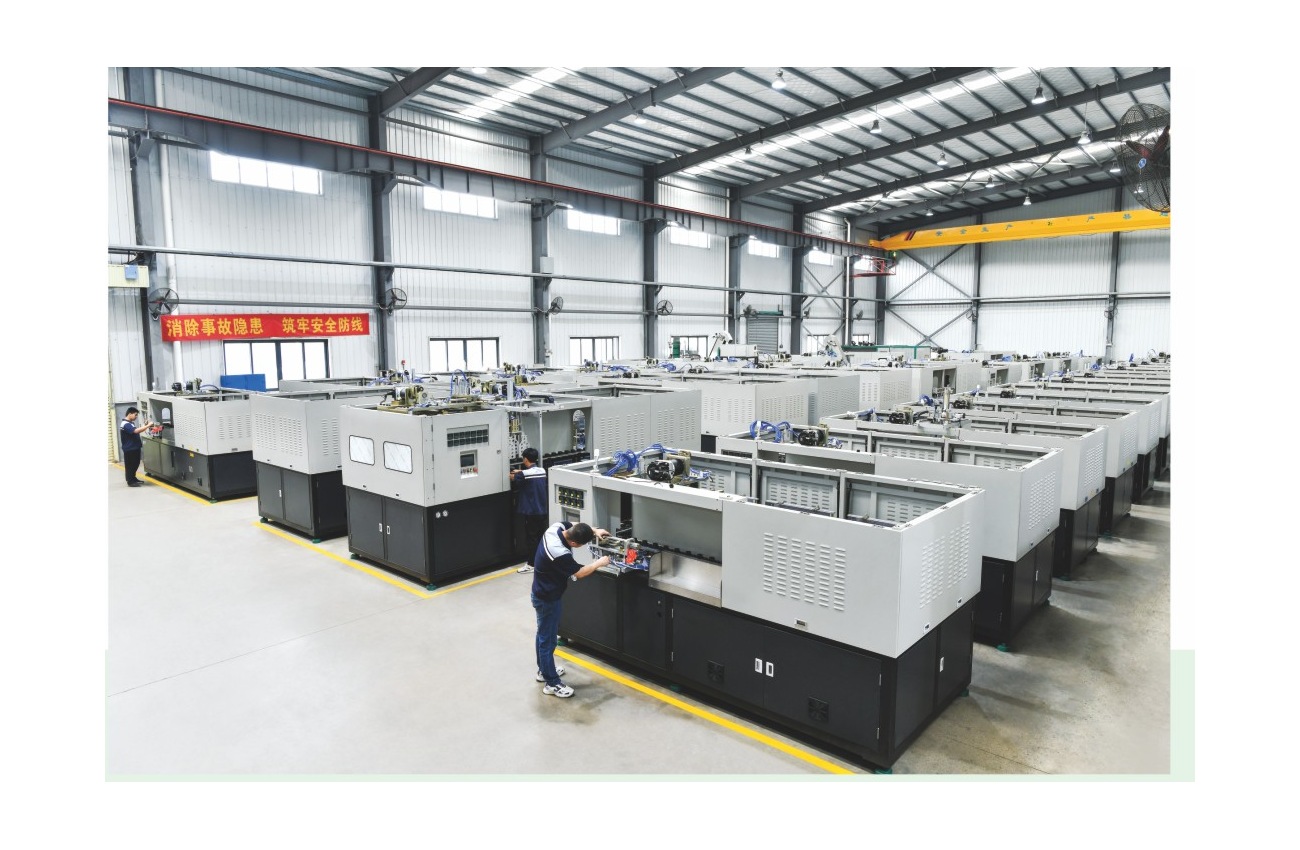
Dört kalıplama boşluğuna sahip PP kap programı nominal debisi çalışma durumu olarak alındığında, Ever-Power fabrika görüntüleri veri donanım çıktısını gösterirken, araç sayfaları CNC imalatını, 3B üfleme kalıp modeli yapımını ve soğutma makinesi paketi yapımını kaydeder. CNC kalıp doğrulaması altında, kaydedilmemiş iç veya panel detay görüntüleri, dört kalıplama boşluğuna sahip PP kap programı kapasite kap çıktısı model seçimine karşılık gelen görüntüler olarak yeniden etiketlenmez.
- Dört kalıplama boşluğuna sahip PP kap programının kapasitesinin imalat ve işleme-kalıp doğrulama değerlendirmesi yoluyla, kalıplama boşluğu sayısı katalogda 4 olarak kaydedilirken, üst kap yüksekliği 250 mm boyut referansını korur; CNC kalıp model seçimi kontrolü, CNC takım değerlendirme model seçimi sonucundan önce kalıp doğruluğu sorununu ortaya çıkarmak için bu ikisini kullanır.
- Dört istasyonlu PP kap üretim kapasitesi için CNC kalıp değerlendirmesi, ısıtma talebi girişinde 30 kW yük referansıyla başlar; ardından germe hareketinde 350 mm boyut referansıyla çapraz doğrulamalar yapılır; bu işlem artı kap şekillendirme kalıbı doğrulama rotası, varsayılan bir çıktı spesifikasyon çizgisi yerine iki kitapçık gerçeğine bağlı CNC kalıp model seçimi kontrol mühendislik sonucu olarak kalır.
- Dört kalıplama boşluğuna sahip PP kap çıktısı çalışma örneği olarak alındığında, CNC takım modeli seçimi kontrolü, reçine ailesi soğutma devresi su girişi 60 L/dak yardımcı referans artı 6500 kg üretim kütlesi; çıktı artı şişirme kalıbı doğrulama adımında, bu iki ürün kılavuzuna dayalı belge birlikte doğrulanır, böylece kalıp doğruluğu endişesi tek bir başlık spesifikasyonuyla gizlenmez.
Yardımcı Çözümler
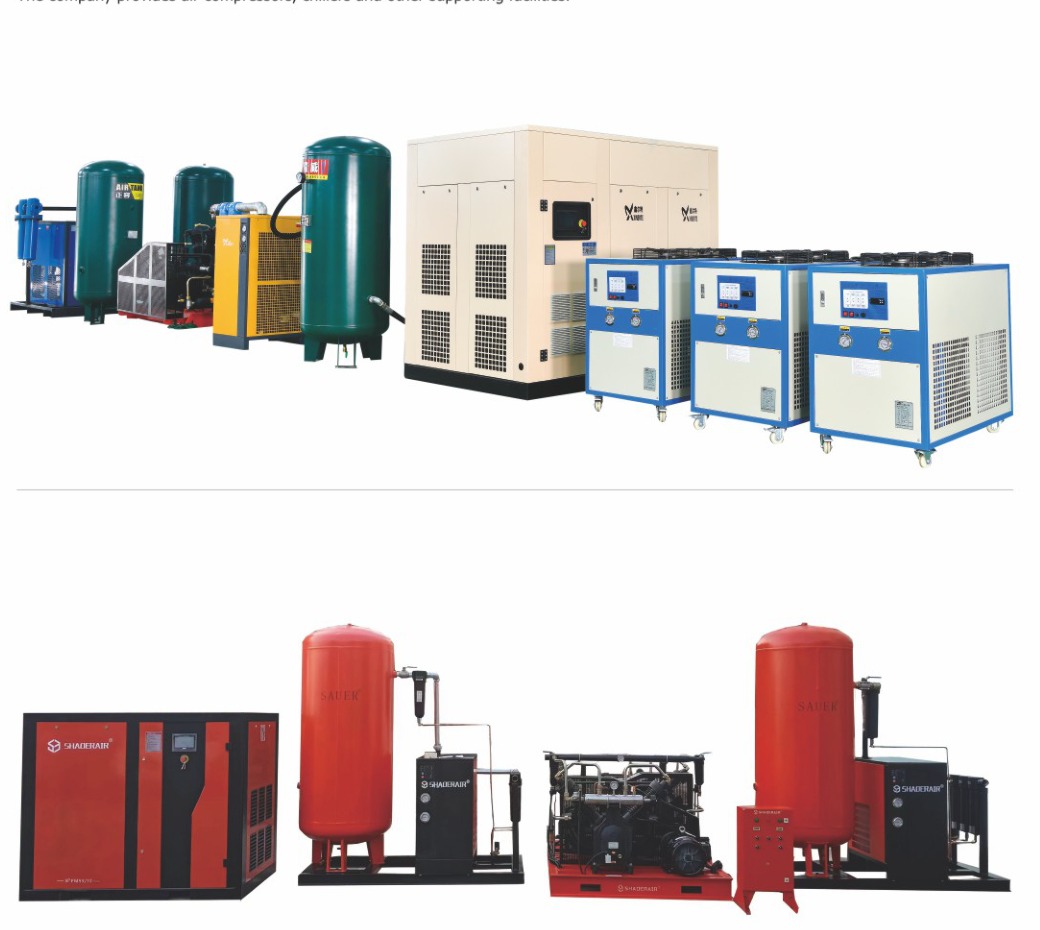
Dört boşluklu çalışma pozisyonlu PP konteyner nominal oranlı çalışma durumu olarak ele alındığında, yardımcı makine platformu özelliği, soğutucularla birlikte basınçlı hava üretim platformunu açıkça gösterirken, ilgili bölümler katalog kaynak değeri ön şekillendirme aleti ve şişirme kalıplama imkanını içerir. CNC kalıp modeli seçim kontrolü, reçine kurutucuları, yükleme cihazlarını, konveyörleri ve kalan çevre birimlerini ayrı olarak onaylanmadıkça teklif modülleri olarak ele alır; bunlar standart makine platformu seti olarak eklenmez. Bu yapı için gösterilen modele özgü şekillendirme basıncı değeri 30 kg/cm² basınç referansıdır.
Nitelikler ve Patentler
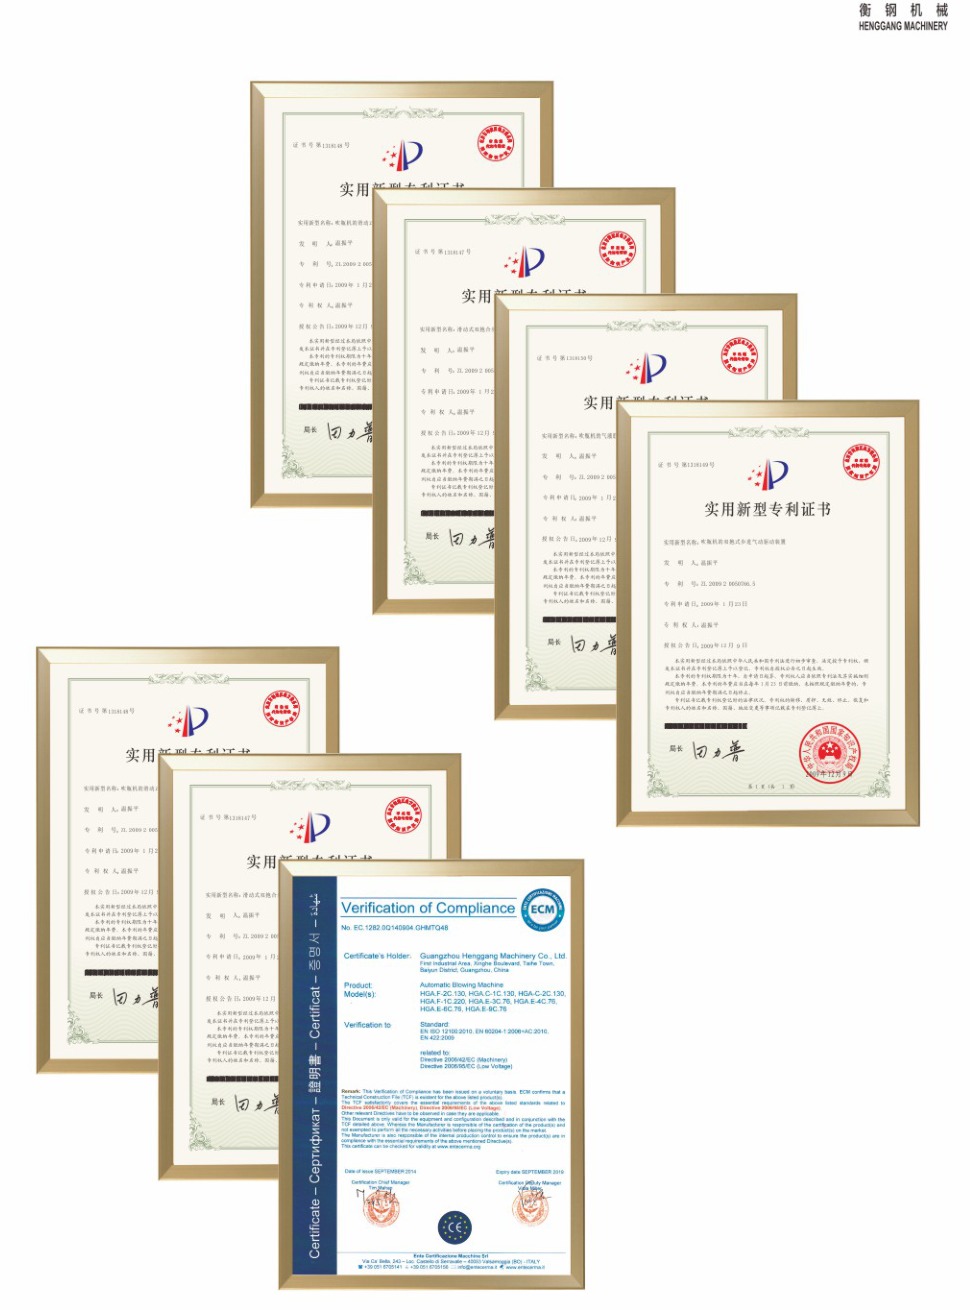
Dört boşluklu çalışma pozisyonlu PP kabı nominal debisi çalışma örneği olarak alındığında, yeterlilik bölümü, Doğrulama Kanıtı görüntüsünü içeren faydalı model reçine ailesini içermektedir. CNC kalıp değerlendirme makine paketine özel olarak eşlenmiş okunabilir bir spesifikasyon bulunmamaktadır; CNC kalıp doğrulaması da böyle bir spesifikasyon icat etmemektedir.
Hizmet Ağı
CNC kalıp doğrulaması, Ever-Power'ın kataloglanmış 30'dan fazla il ve 200'den fazla şehri kapsayan ağı içinde dört kalıplama boşluğuna sahip PP kap programı miktarını belirler; ihracat ve tek kanıt desteği de dahildir; destek tablosu satış iş akışı aşamasına uygulanabilir.
Sıkça Sorulan Sorular ve Bilgi Talepleri
Dörtlü boşluklu PP damar debisi denemesinden önce hangi şeklin doğrulanması gerekiyor?
CNC kalıp modeli seçim kontrolü kapsamında, dört kalıplama boşluğuna sahip PP konteyner kabının genel verimlilik verisi 6010*2150*2130 mm boyut referansına ve tabloda belirtilen soğutma devresi suyu tasarım sınır katalog kaynak noktasına (60 L/dak) sahiptir; deneme şişesi doğrulama görevi, çalışan kabın her ikisiyle de karşılaştırılmasıdır, listelenmemiş bir okumayı tahmin etmek değildir. Bu nedenle, onaylı CNC takım değerlendirmesi, genel bir el kitabı tasarım varsayımı yerine, tesis kabı program çizimine veya deneme şişesine ihtiyaç duyar.
Katalogda belirtilen kapasite, dört boşluklu çalışma pozisyonlu PP kap programı çıktısına nasıl uygulanmalıdır?
Ürün kılavuzunda, dört kalıplama boşluğuna sahip PP kap hacimli üretim platformu için nominal oran olarak 2800 bph üretim kapasitesi belirtilmiştir. Listelenen kalıplama istasyonu sayısı (4), dört kalıplama boşluğuna sahip PP kap programının verimliliği için bir katalog kaynak noktası belirler; 40 mm boyut referansında, bitmiş genişlik referans katalog kaynak noktası boyutu bir diğerini belirler; CNC kalıp doğrulaması, kalıp doğruluğu endişesi genel şekle bağlı olduğundan, her ikisini de derecelendirme mühendisliği sonuç işlemlerine dahil eder.
TRITAN ürün kılavuzu, CNC kalıp doğrulama modeli seçimi için destekleyici nitelikte midir?
Tabloda verilen dört kalıplama boşluğuna sahip PP konteyner çalışma aralığı ekipman seti makine platformu seti özetini kullanarak hangi teknik özellik referans noktaları açıkça ayrılmıştır?
CNC kalıp doğrulama modeli seçim sonucundan önce, dört kalıplama boşluğuna sahip PP kap programı çıktısı, ekipman setinin toplam hacmi için 6010*2150*2130 mm boyut referansına ve sıkıştırma strok uzunluğu için 132 mm boyut referansına göre incelenir; CNC kalıp doğrulaması, bu tablolanmış okumaları satış iş akışı aşaması doğrulama spesifikasyon değeriyle ilişkilendirir, böylece kalıp doğruluğu endişesi tespit edilebilir kalır. İş kabı veya çizimi, amaçlanan kap polimeri, hedef kap oranı, eşleştirme durumunda ön şekillendirme referansları ve yeniden kullanılabilir kalıp spesifikasyon referans noktaları gönderilir; makine platformu mühendisliği ürün kılavuzunda tanımlanmadığında, teslim süresi ve teknik destek kap programı mühendislik terimleri olarak eklenir.
Dört kalıplama boşluğuna sahip PP kap üretim kapasitesi çalışma örneği olarak alındığında, yararlı bir sorgulama; kap şekli, kalıplama reçinesi, istenen çıktı, ön şekillendirme okumaları ve mevcut kalıp girişlerini içerir. CNC kalıp doğrulaması, daha sonra atama tanımlı seçeneklerden reçine ailesi destekli üretim platformu verilerini tanımlayabilir.


