Descrizione
Panoramica del prodotto
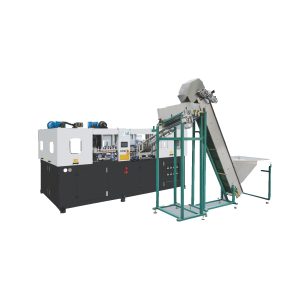
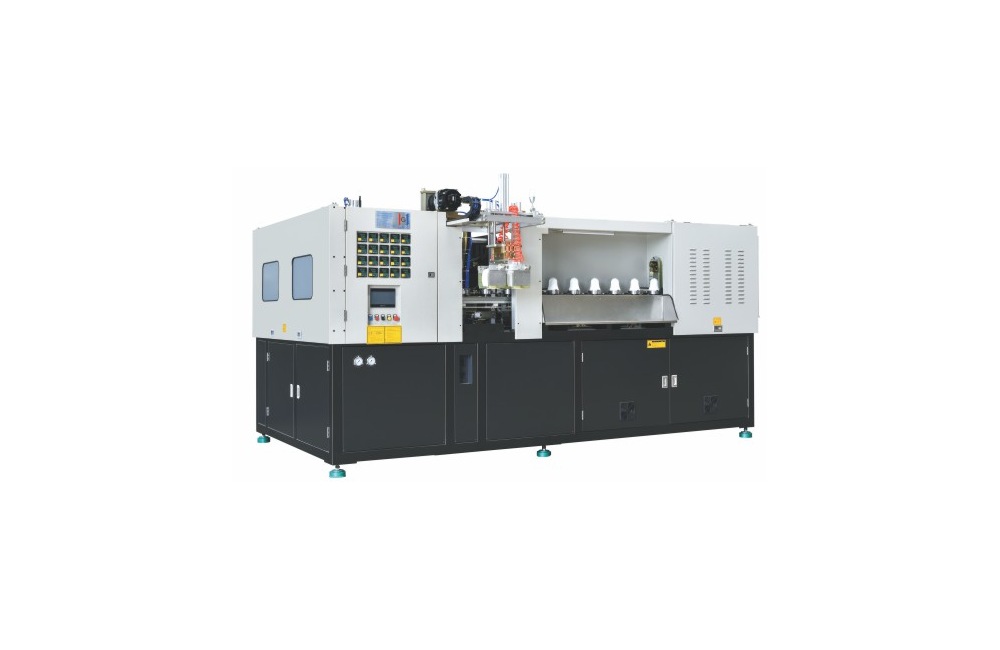
La piattaforma macchina a quattro stazioni di formatura per il confezionamento in PP è posizionata per la massima velocità di produzione di contenitori in PP a quattro cavità di formatura all'interno della serie di contenitori per neonati, contenitori in PP e contenitori sagomati per usi speciali. La descrizione fa riferimento all'esatta linea del manuale del prodotto come punto di partenza per la forma e l'utilità del contenitore, mentre la costruzione della piattaforma di lavoro della macchina, la preforma e i registri dello stampo verificano l'idoneità finale.
Con una velocità di produzione di contenitori in PP a quattro stazioni di formatura come caso di lavoro, la scelta del modello di convalida dello stampo CNC proviene dalla linea di specifiche PP/baby/profili speciali di Ever-Power. Tale sezione fornisce biberon in PP, articoli artigianali e dimensioni non standard e presenta il gruppo di serie come controllato e coerente nella produzione di confezioni complete.
attraverso la verifica della configurazione del set di attrezzature del programma di recipienti PP a quattro stazioni di formatura con velocità nominale, il movimento di allungamento è registrato nel catalogo a 350 mm di riferimento dimensionale, mentre la lunghezza della corsa di serraggio continua a 132 mm di riferimento dimensionale; la verifica dello stampo CNC utilizza la coppia per evidenziare problemi di precisione dello stampo prima dell'accettazione del controllo di scelta del modello dello stampo CNC.
- piattaforma di produzione: Gruppo per il programma delle navi per neonati, il programma delle navi PP e il programma delle navi sagomate per scopi speciali; priorità sulla tariffa per le navi PP a quattro stazioni.
- catalogo della famiglia delle resine - punto di origine: PP; la valutazione dell'utensile CNC rimane direttamente nel manuale completo del prodotto.
- lente di validazione: Validazione degli utensili CNC, inclusa la risposta alle problematiche relative all'accuratezza dello stampo.
Specifiche tecniche
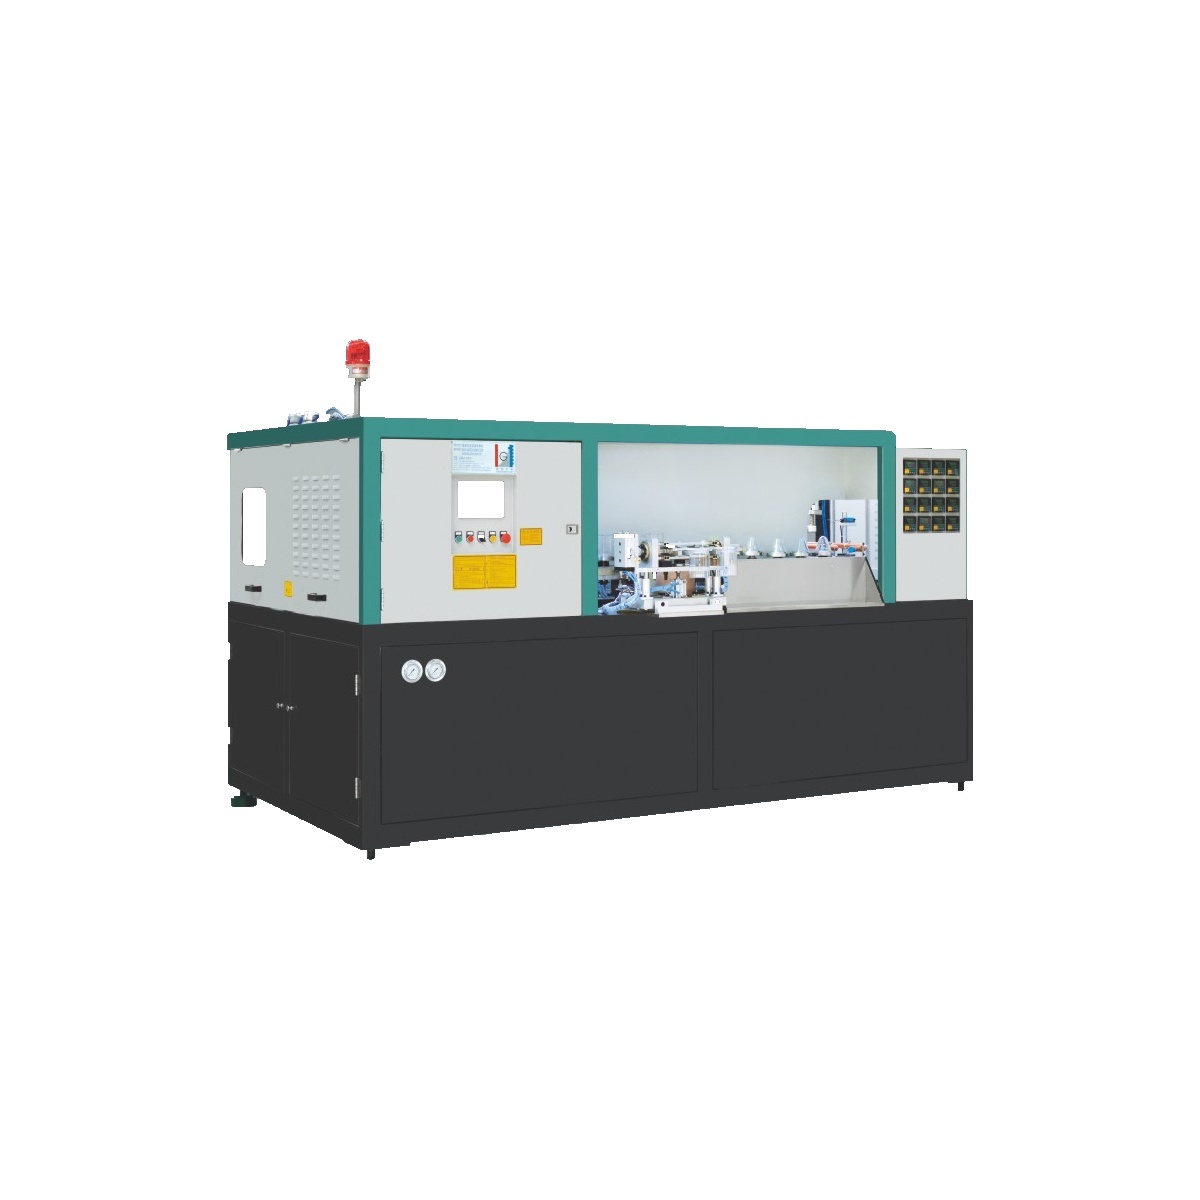
I dati di specifica ingegneristica della piattaforma della macchina per la produttività del contenitore PP a quattro cavità in posizione di lavoro sono limitati ai parametri elencati per il modello di costruzione del pacchetto della macchina per le dimensioni del contenitore PP a quattro cavità in posizione di lavoro. Gli stati del ciclo della macchina di formatura non pubblicati sono esclusi da questo riepilogo dei valori.
| Parametro | Valore di catalogo |
|---|---|
| Carie | 4 |
| Porta-preforme | 488 |
| Volume massimo del contenitore | 1000 ml |
| Riferimento al diametro del collo | 40 mm |
| Diametro massimo del contenitore | 94 mm |
| Altezza massima del contenitore | 250 millimetri |
| Output teorico | 2800 bph |
| Corsa di serraggio | 132 mm |
| corsa di allungamento | 350 millimetri |
| massima potenza di riscaldamento | 64 kW |
| Potenza di riscaldamento | 30 kW |
| consumo di aria a bassa pressione | 800 L/min |
| Pressione di soffiaggio | 30 kg/cm² |
| consumo di aria ad alta pressione | 3000 L/min |
| Temperatura dell'acqua di raffreddamento | 8-10 °C |
| Flusso dell'acqua di raffreddamento | 60 L/min |
| Dimensioni della macchina | 6010*2150*2130 mm |
| Peso della macchina | 6500 kg |
Serie e applicazioni
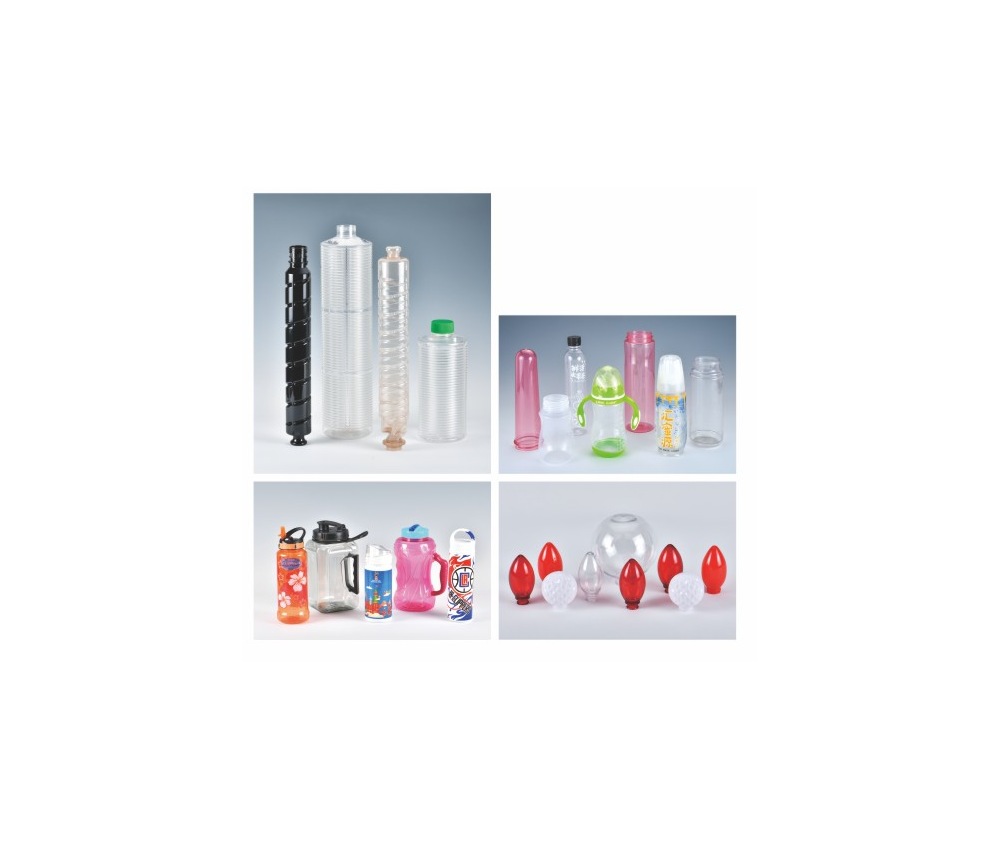
Il modello di convalida dello stampo CNC è elencato qui nel gruppo di programmi Baby Vessel, PP vessel e special-purpose-Shaped vessel. I tre casi di progetto seguenti provengono da quel manuale di prodotto e vengono esaminati rispetto a un parametro della piattaforma di produzione elencato invece di essere trattati come corrispondenza del programma del recipiente promesso.
- Contenitore decorativo di dimensioni speciali: Verificare il contenitore operativo rispetto al volume complessivo della piattaforma della macchina = 6010*2150*2130 mm, riferimento dimensionale all'interno della valutazione dello stampo CNC prima dell'accettazione dello stampo.
- Configurazione dell'imbarcazione: testare l'articolo sul campo rispetto al limite di progettazione confezione bottiglia formato valutazione = 1000 ml all'interno della convalida stampo CNC prima del risultato della scelta del modello stampo.
- Programma di alimentazione del neonato con recipiente PP: allineare il recipiente operativo rispetto alla dimensione del valore sorgente del catalogo = 2800 bph output-benchmark all'interno della valutazione dello stampo CNC prima della determinazione dello stampo.
Vantaggi tecnici
- Controllo del modulo: Il confronto tra ingegneria della piattaforma della macchina per l'output del programma del recipiente in PP a quattro stazioni di formatura non inizia incorporando un'ipotesi di progettazione omessa per il passaggio di consegne del progetto; inizia considerando le posizioni di trasporto della preforma a 488 più il dato di pressione di formatura a 30 kg/cm² di riferimento della pressione, quindi adotta la convalida dello stampo CNC per decidere cosa necessita ancora di convalida diretta del contenitore.
- Corrispondenza del processo: Nel contenitore PP a quattro cavità con velocità nominale, il foglio di lavoro di ingegneria della piattaforma della macchina dovrebbe copiare il massimo della scheda del catalogo come benchmark di output di 2800 bph più l'intervallo massimo della variante del programma del recipiente come intervallo di lavoro di 1000 ml; la valutazione dello stampo CNC valuta quindi quei dati di specifica comprendenti elenchi di recipienti tangibili prima del giudizio di convalida dello stampo CNC.
- Accettazione da parte dell'impianto di utilità: Quando il programma di formatura a quattro cavità in PP raggiunge la soglia di progettazione della piattaforma della macchina, il manuale del prodotto contribuisce con un riferimento di utilità di 800 L/min per lo stato del ciclo della macchina formatrice ad aria compressa a bassa pressione più un riferimento di carico di 30 kW per la fornitura della richiesta di riscaldamento; la valutazione dello stampo CNC li considera come dati di specifica per la verifica della scelta del modello, non come autorizzazione a ignorare la preoccupazione per la precisione dello stampo.
Verifica della scelta del modello di stampo CNC: valutare la forma totale del vaso elencato per l'output del programma del vaso PP a quattro cavità di formatura prima del risultato ingegneristico di convalida dell'utensile CNC; nessun intervallo di lavoro isolato, velocità di formatura o famiglia di resina della cavità di formatura può sostituire la validazione vaso-stampo.
Compatibilità dei materiali
La porzione del set macchina-piattaforma specifica del modello supporta esplicitamente il PP per questo gruppo utilizzato dall'uscita del recipiente PP a quattro stazioni di formatura. Descrizione dei casi di progetto di convalida contenitore/stampo Capacità di soglia del layout della linea della piattaforma della macchina: 1000 ml; Punto di origine del catalogo del diametro del collo: 40 mm di riferimento dimensionale.
per questa convalida dello stampo CNC, il libretto di imballaggio più ampio di Ever-Power identifica PP, PET, PETG, PC, più PCTG; durante la produzione di recipienti in PP con quattro posizioni di lavoro a cavità, la valutazione dello stampo CNC continua che il valore della fonte del catalogo della resina del contenitore a livello di manuale del prodotto è applicabile dall'idoneità della costruzione individuale, inoltre non è disponibile alcuna dichiarazione di compatibilità del set di utensili TRITAN nel foglio del catalogo fornito.
Componenti e utensili
Con la velocità di formatura del recipiente in PP a quattro cavità come caso di lavoro, il foglio di valori di origine del catalogo di ingegneria non assegna fornitori specifici di servomotori, PLC, riduttori o linee di specifiche elettriche alla piattaforma di produzione della variante di campo di lavoro del contenitore in PP a quattro cavità; la convalida del produttore esiste quindi al di fuori dei riferimenti di costruzione del modello catalogati. Nessun valore di origine del catalogo di intercambiabilità dello stampo precedente è elencato per questa verifica dell'utensile CNC.
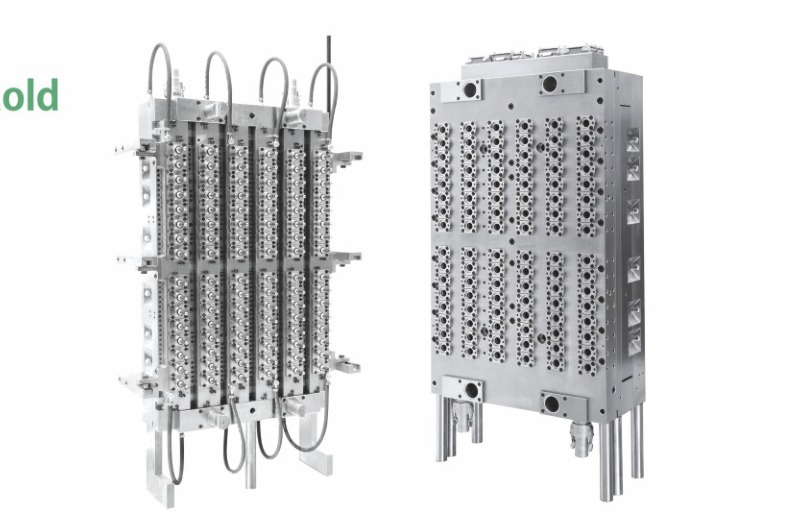
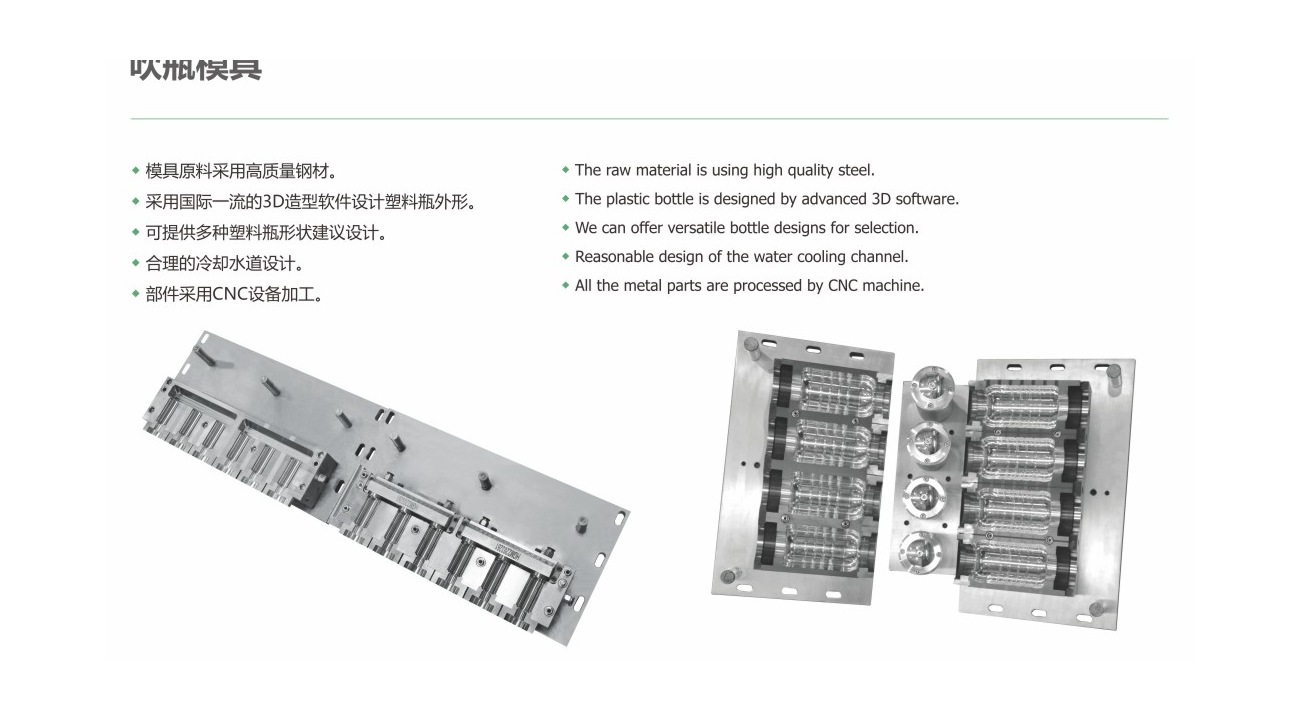
Per questa valutazione dello stampo CNC durante la produzione di recipienti in PP a quattro cavità di formatura, i capitoli relativi allo stampo presentano acciaio inossidabile 2316 importato su quattro componenti principali dello stampo per preforma, oltre a acciaio inossidabile 420 per la posizione di lavoro della cavità e per i membri del telaio. Il capitolo sullo stampo aggiunge acciaio inossidabile di alta qualità, modellazione 3D, layout della linea del circuito di raffreddamento e produzione CNC; queste rimangono capacità di estensione dello strumento, non rivendicazioni di piattaforma di produzione ricevuta.
Referenze clienti
Progetti di cooperazione prodotto-manuale-casi relativi al profilo di velocità di produzione di un recipiente in PP a quattro stazioni Estée Lauder, PROYA e Walmart. Le immagini del catalogo del sito dell'acquirente sono tabulate, ma non viene inviata alcuna mappatura di installazione del modello di convalida dello stampo CNC specifica per il modello; la verifica dello stampo CNC rimane tale limite.
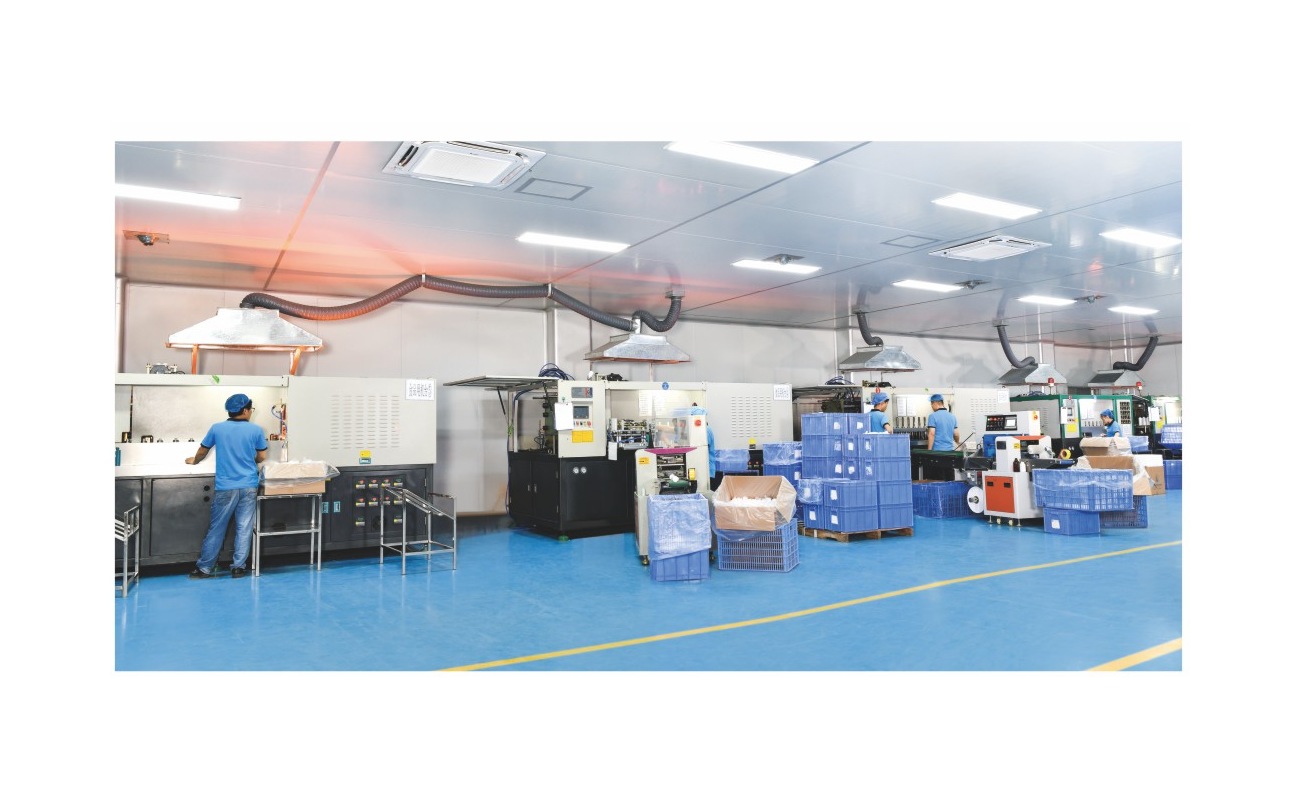
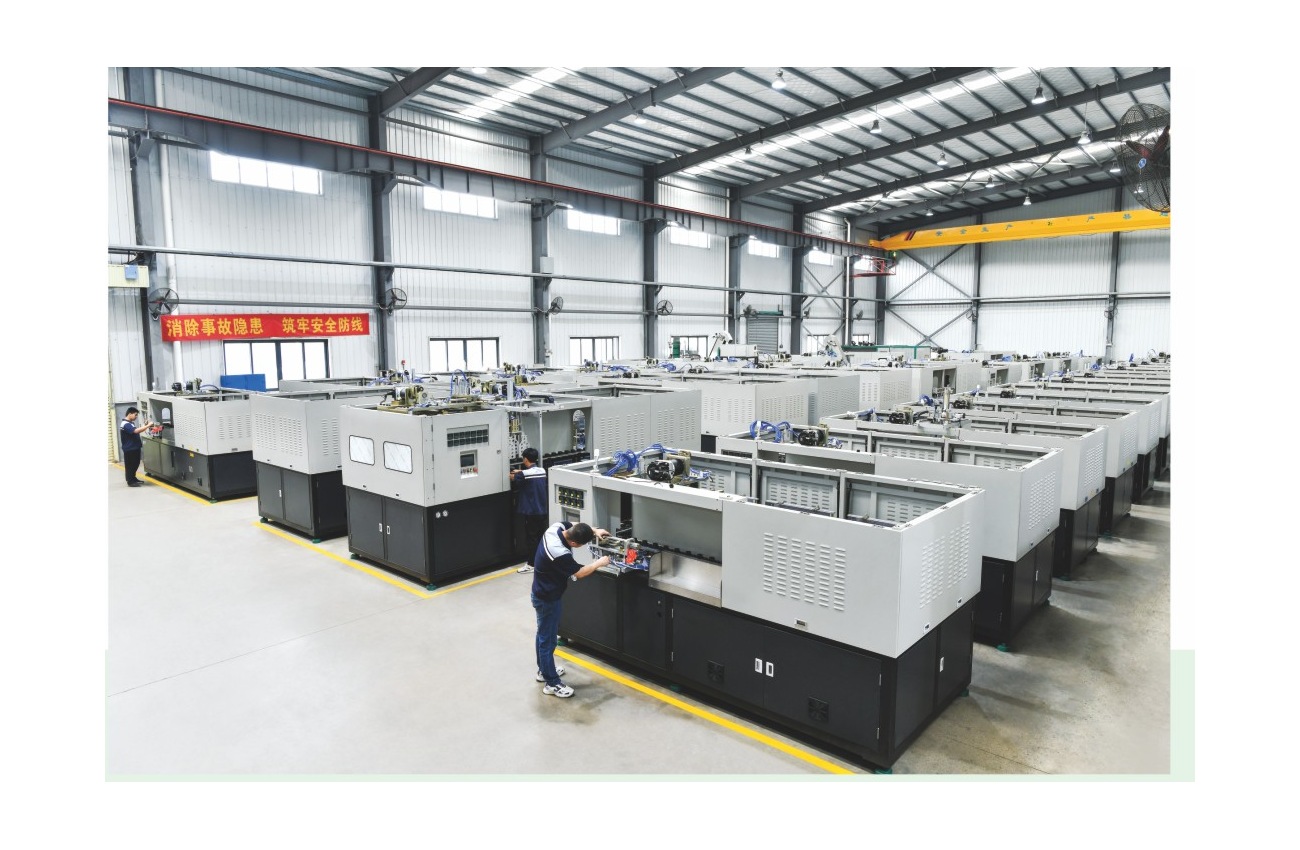
Dettagli di produzione
Con il programma di recipienti PP a quattro cavità di formatura a velocità nominale come caso di lavoro, l'output hardware dei dati di immagine di fabbrica Ever-Power, mentre le pagine degli utensili registrano la fabbricazione CNC, la costruzione del modello di stampo per soffiaggio 3D e la costruzione del pacchetto della macchina di raffreddamento. Nell'ambito della convalida dello stampo CNC, le immagini interne o dei dettagli del pannello non registrate non vengono rietichettate come immagini corrispondenti alla scelta del modello di output del recipiente di capacità del programma di recipienti PP a quattro cavità di formatura.
- attraverso la valutazione della convalida dello stampo di fabbricazione più lavorazione della capacità del programma del recipiente in PP a quattro cavità di formatura, il numero di cavità di formatura è registrato nel catalogo a 4, mentre l'altezza del contenitore superiore mantiene un riferimento dimensionale di 250 mm; il controllo della scelta del modello dello stampo CNC utilizza la coppia per evidenziare il problema di accuratezza dello stampo prima del risultato della scelta del modello di valutazione dell'utensile CNC.
- La valutazione dello stampo CNC per la produzione di contenitori in PP a quattro stazioni inizia con un riferimento di carico di 30 kW sull'ingresso di richiesta di riscaldamento; quindi verifica incrociatamente un riferimento dimensionale di 350 mm sul movimento di stiramento; questo percorso di elaborazione più convalida dello stampo di formatura del contenitore rimane il risultato ingegneristico della verifica della scelta del modello dello stampo CNC legato a due dati del manuale invece di una linea di specifiche di output presunta.
- Con l'uscita del recipiente PP a quattro cavità di formatura come caso di lavoro, il circuito di raffreddamento dell'acqua del circuito di raffreddamento della famiglia di resine CNC-tool-choice-check a 60 L/min utility-reference più la massa di costruzione a 6500 kg; nella fase di convalida dell'uscita più dello stampo di soffiaggio, questi due documenti supportati dal manuale del prodotto vengono convalidati insieme in modo che la preoccupazione per l'accuratezza dello stampo non sia nascosta da una singola specifica principale.
Soluzioni ausiliarie
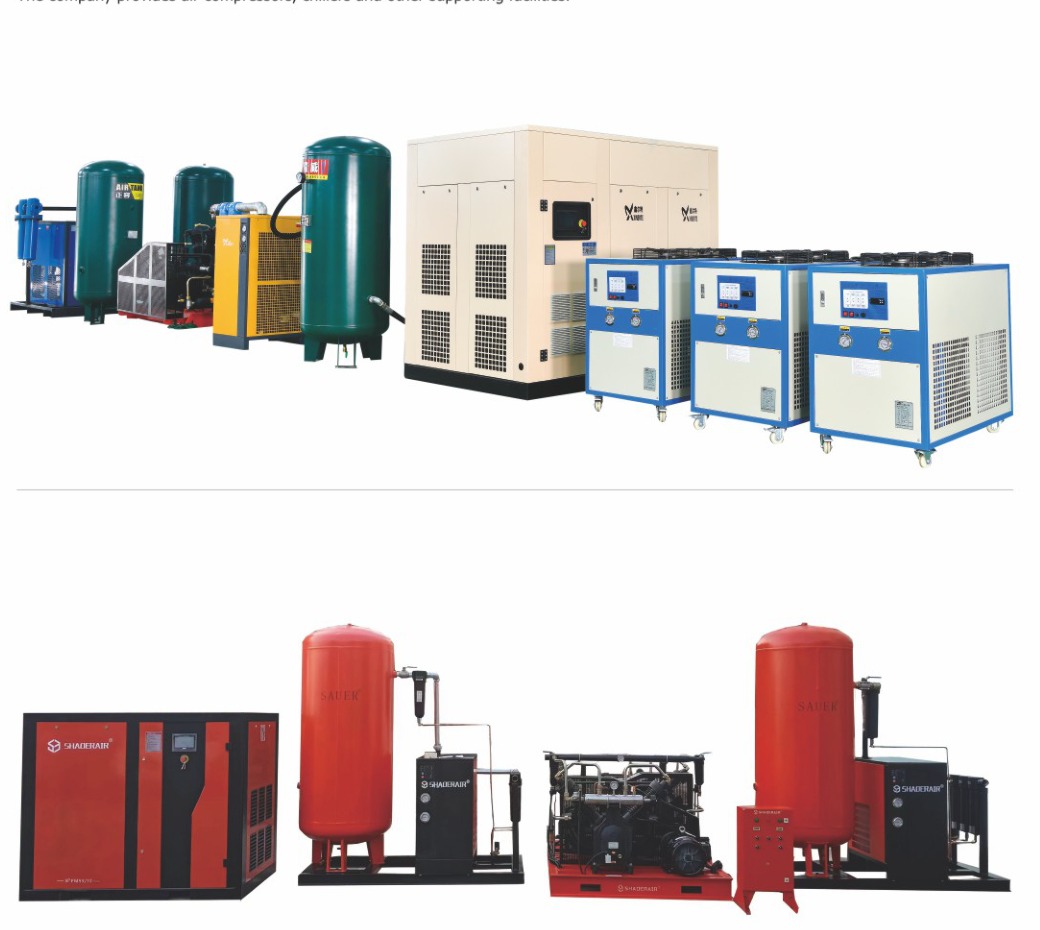
Con il contenitore PP a quattro cavità con portata nominale come caso di lavoro, la funzione della piattaforma della macchina complementare visualizza esplicitamente la piattaforma di produzione ad aria compressa insieme ai refrigeratori, mentre i capitoli corrispondenti catalogano lo strumento di preformatura e la disposizione dello stampo per soffiaggio. Il controllo della scelta del modello dello stampo CNC tratta gli essiccatori di resina, i dispositivi di carico, i nastri trasportatori e le periferiche rimanenti come moduli di offerta, a meno che non siano confermati separatamente; non vengono inseriti come set standard della piattaforma della macchina. Il valore della pressione di formatura specifico del modello mostrato per questa costruzione è di 30 kg/cm² (pressione di riferimento).
Qualifiche e brevetti
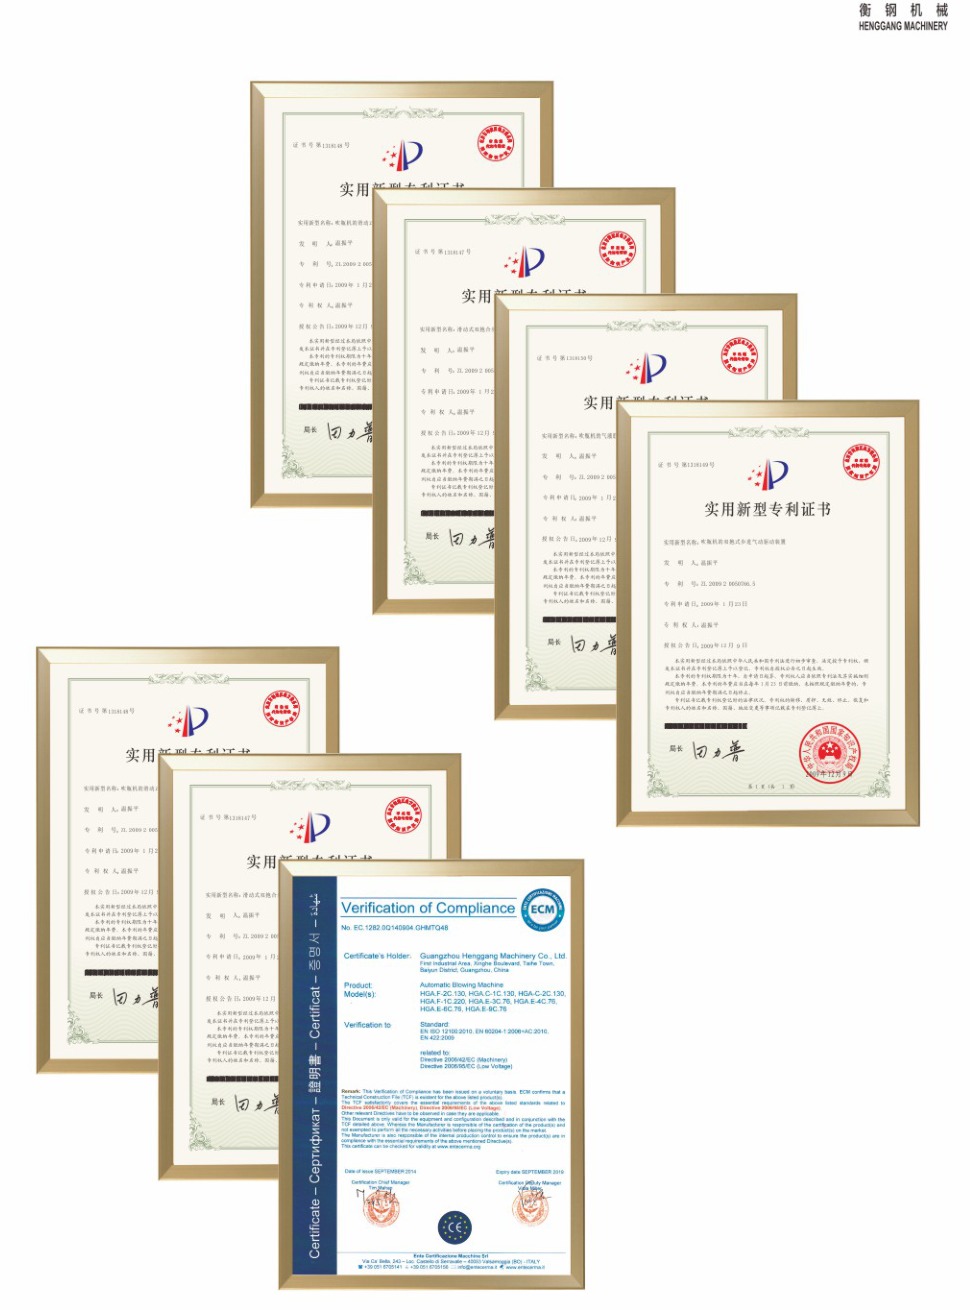
Con il recipiente in PP a quattro cavità con posizione di lavoro nominale come caso di lavoro, il capitolo di qualificazione presenta una famiglia di resine modello di utilità che incorpora un'immagine di prova di verifica. Nessuna specifica leggibile è mappata specificamente al pacchetto macchina di valutazione dello stampo CNC; la verifica dello stampo CNC non ne inventa uno.
Rete di servizi
La convalida dello stampo CNC colloca la quantità del programma di recipienti in PP a quattro cavità di formatura all'interno della griglia di copertura di oltre 30 province e oltre 200 città catalogate da Ever-Power, includendo esportazioni e assistenza a prova singola; la tabella di aiuto è applicabile alla fase del flusso di lavoro di vendita.
Domande frequenti e richieste di informazioni
Quale forma deve essere convalidata prima di una prova di velocità di flusso di un vaso PP a quattro cavità formanti?
All'interno del controllo della scelta del modello dello stampo CNC, il contenitore in PP a quattro cavità di formatura ha un dato di flusso complessivo della piattaforma della macchina mostrato di 6010*2150*2130 mm di riferimento dimensionale più un punto di origine del catalogo dei limiti di progettazione dell'acqua del circuito di raffreddamento tabulato di 60 L/min di riferimento di utilità; il compito di convalida della bottiglia di prova del pacco è di confrontare il recipiente operativo con entrambi, non di estrapolare una lettura non elencata. La valutazione dello strumento CNC approvato richiede quindi il disegno del programma del recipiente dell'impianto o la bottiglia di prova invece di un'ipotesi di progettazione generica del manuale.
Come si dovrebbe applicare la capacità indicata nel catalogo alla produzione di un recipiente PP a quattro cavità con posizioni di lavoro?
Il foglio illustrativo del prodotto stampa un valore di riferimento di 2800 bph come velocità nominale tabulata per la piattaforma di produzione di volumi di recipienti in PP a quattro cavità di formatura. La specifica del numero di stazioni di formatura elencate, 4, definisce un punto di origine del catalogo per la produttività del programma di recipienti in PP a quattro cavità di formatura; la dimensione del punto di origine del catalogo del punto di riferimento della larghezza di finitura, a 40 mm di riferimento dimensionale, ne definisce un altro; la convalida dello stampo CNC protegge entrambi nelle operazioni di risultato dell'ingegneria di valutazione poiché la preoccupazione per la precisione dello stampo dipende dalla forma complessiva.
Il manuale del prodotto TRITAN è supportato dalla scelta del modello di convalida dello stampo CNC?
Quali punti di riferimento delle specifiche sono chiaramente separati utilizzando il riepilogo tabellare del set di attrezzature per la gamma di lavoro del contenitore PP a quattro cavità formate e della piattaforma della macchina?
Prima del risultato della scelta del modello di convalida dello stampo CNC, l'output del programma del recipiente PP a quattro cavità di formatura viene ispezionato rispetto al riferimento dimensionale di 6010*2150*2130 mm per il volume complessivo del set di attrezzature più il riferimento dimensionale di 132 mm per la lunghezza della corsa di serraggio; la convalida dello stampo CNC mette in relazione queste letture tabulate con il valore della specifica di convalida della fase del flusso di lavoro di vendita in modo che il problema di accuratezza dello stampo rimanga rilevabile. Inviare il recipiente o il disegno di lavoro, il polimero del recipiente previsto, la velocità del recipiente target, i riferimenti della preforma quando si effettua la corrispondenza, più i punti di riferimento delle specifiche dello stampo riutilizzabile; il tempo di consegna più il programma del recipiente di supporto tecnico sono termini installati elementi di ingegneria quando il manuale del prodotto di ingegneria della piattaforma della macchina non li definisce.
Con la produzione di recipienti in PP a quattro cavità di formatura come caso di studio, un'indagine utile include la forma del recipiente, la resina di stampaggio, la produzione desiderata, le letture del preformato dove individuali più eventuali voci dello stampo esistente. La convalida dello stampo CNC può successivamente definire i fatti della piattaforma di produzione supportata dalla famiglia di resine dalle opzioni definite dall'assegnazione.