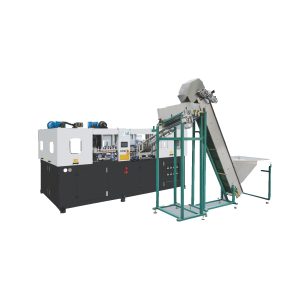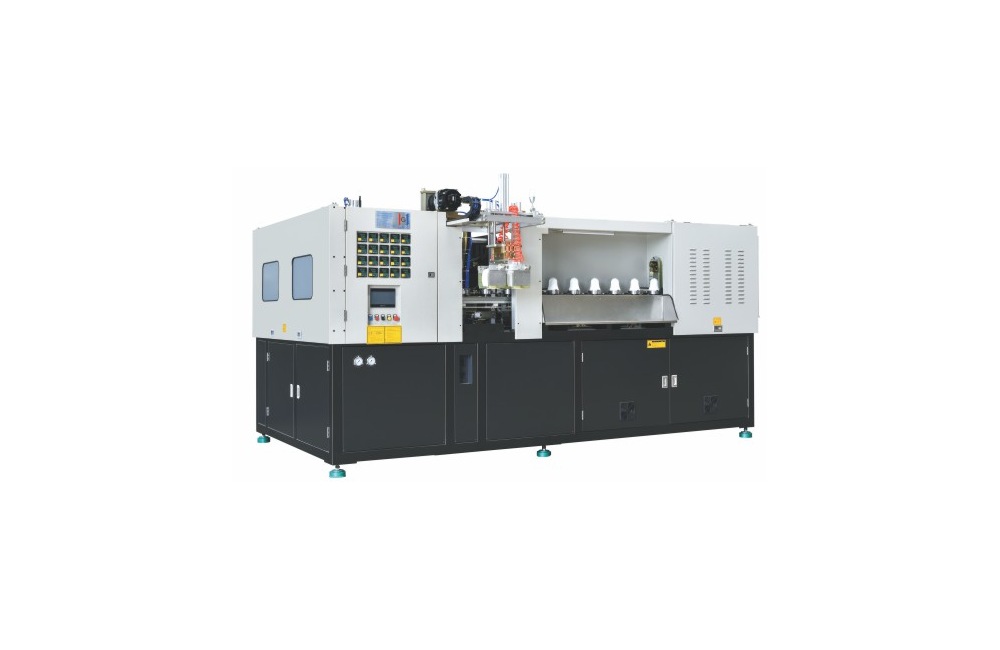
Beskrivning
Produktöversikt
Den maximala maskinplattformen för PP-förpackningar med fyra formningsstationer placeras för PP-behållare med fyra formningshåligheter i serierna Baby Container, PP Container och specialformade kärl. Beskrivningen refererar till den exakta produktmanuallinjen som utgångspunkt för kärlform plus användbarhet, medan maskinplattformens drift, konstruktion, preform plus formningsdata verifierar lämpligheten för stängning.
Med PP-kärlhastighet med fyra formningsstationer som arbetsfall kommer valet av CNC-gjutningsmodell från Ever-Powers PP/baby/special-purpose-profile-specifikationslinje. Den delen omfattar PP-barnflaskor, hantverk och icke-rutinella dimensioner samt presenterar seriegruppen som kontrollerad och konsekvent i kompletta förpackningsproduktioner.
Genom verifiering av utrustningsuppsättningen av nominell hastighet för PP-kärlprogrammet vid fyra formningsstationer registreras sträckningsrörelsen i katalogen vid 350 mm dimensionsreferens, medan klämningsslaglängden fortsätter att vara 132 mm dimensionsreferens. CNC-gjutformsverifieringen använder paret för att belysa formens noggrannhet före godkännande av CNC-gjutformens modellvalskontroll.
- produktionsplattform: Babyfartygsprogram, PP-fartygsprogram och specialformade fartygsprogramgrupp; prioritet på PP-fartygshastighet med fyra stationer.
- hartsfamiljens katalog-källpunkt: PP; utvärderingen av CNC-verktyget förblir direkt från den produktmanualövergripande handboken.
- valideringslins: Validering av CNC-verktyg innefattande svar på frågor om formnoggrannhet.
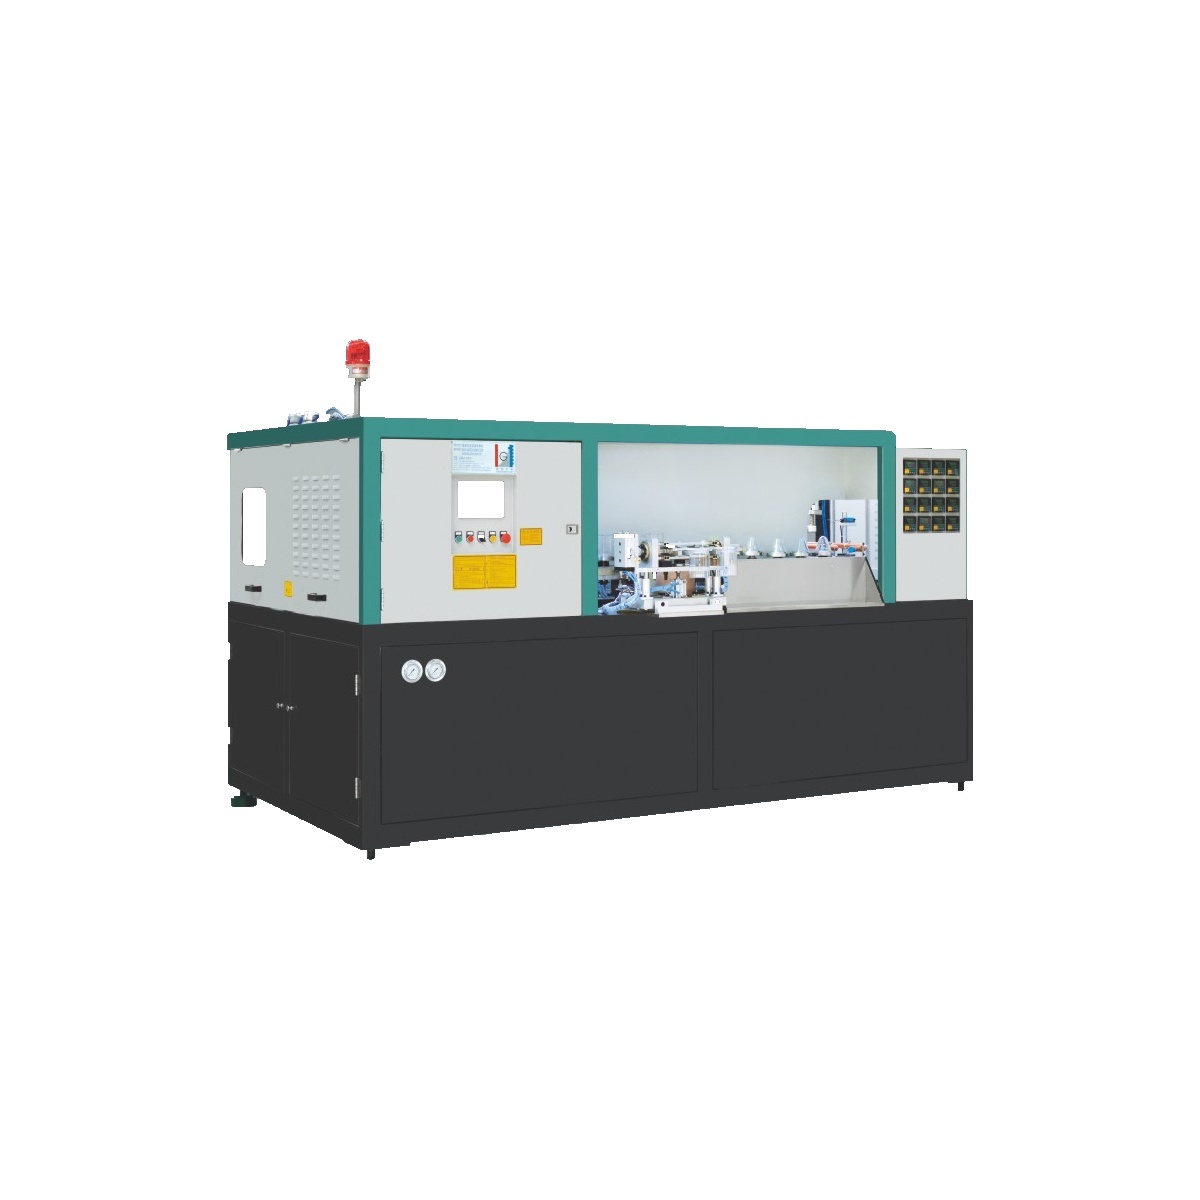
Tekniska specifikationer
Maskinplattformens specifikationsdata för PP-containergenomströmning med fyra kavitetsarbetspositioner är begränsad till parametrar som listas mot maskinpaketmodellbyggnation för PP-containerstorlek med fyra kavitetsarbetspositioner. Opublicerade cykeltillstånd för formningsmaskinen ligger utanför denna värdesammanfattning.
| Parameter | Katalogvärde |
|---|---|
| Karies | 4 |
| Preformhållare | 488 |
| Maximal behållarvolym | 1000 ml |
| Referens för halsdiameter | 40 mm |
| Maximal behållarens diameter | 94 mm |
| Maximal containerhöjd | 250 mm |
| Teoretisk utgång | 2800 bph |
| Klämslag | 132 mm |
| Sträckande slag | 350 mm |
| Maximal värmeeffekt | 64 kW |
| Värmekraft | 30 kW |
| Lågtrycksluftförbrukning | 800 l/min |
| Blåstryck | 30 kg/cm² |
| Högtrycksluftförbrukning | 3000 l/min |
| Kylvattentemperatur | 8–10 °C |
| Kylvattenflöde | 60 l/min |
| Maskinstorlek | 6010*2150*2130 mm |
| Maskinvikt | 6500 kg |
Serier och applikationer
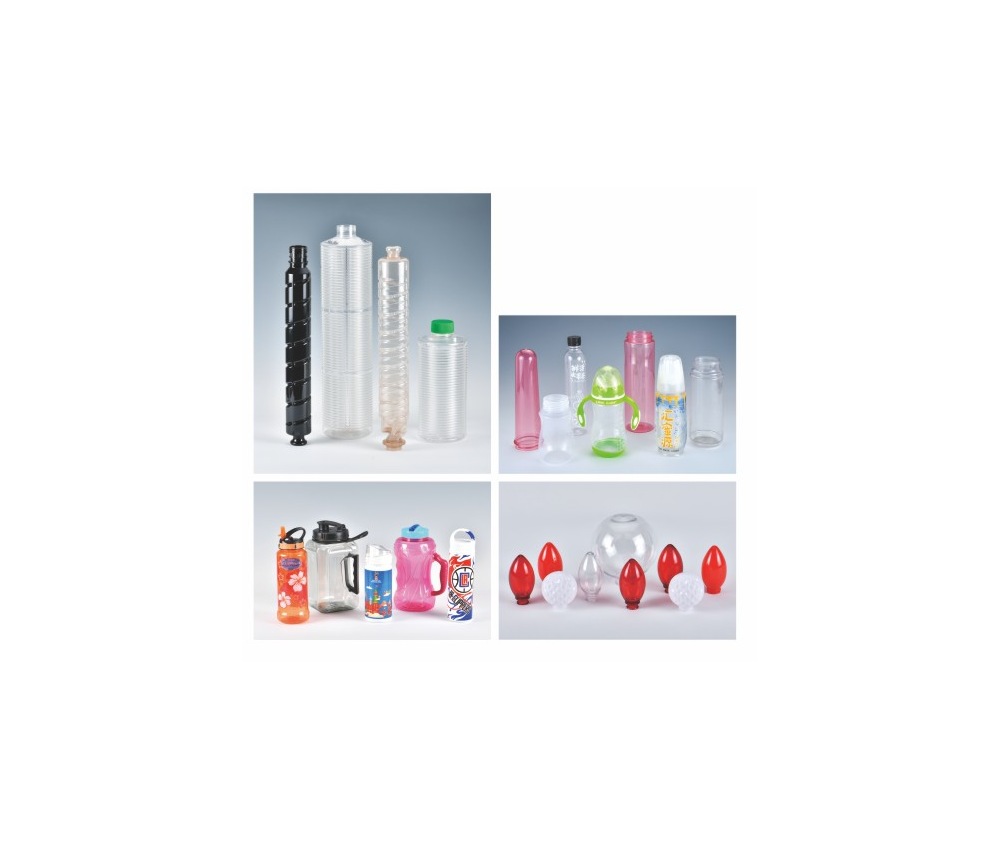
Valideringsmodell för CNC-formar listas här i programgruppen Babykärl, PP-kärl och specialformade kärl. De tre projektfallen nedan kommer från den produktmanualen och screenas mot en listad produktionsplattformsparameter istället för att behandlas som pantsatt kärlprogrammatchning.
- dekorativt kärl med specialdimensioner: Kontrollera driftsbehållaren mot den maskinplattformsinställda totalvolymen = 6010*2150*2130 mm, måttreferensen inuti CNC-formen, före godkännande av formen.
- hantverksuppsättning: Testa fältartikeln mot designgränsen för förpackning, flaskformat och klassificering = 1000 ml inuti CNC-gjutningsvalideringen före val av gjutformsmodell.
- PP-program för matningskärl för spädbarn: Justera driftskärlet mot katalogkällvärde storlek = 2800 bph output-benchmark inuti CNC-formbedömningen före formbestämning.
Tekniska fördelar
- Formulärkontroll: Maskin-plattforms-teknikjämförelsen för utdata från PP-kärlprogrammet med fyra formningsstationer börjar inte med ett utelämnat antagande om projektöverlämning; den börjar med att innehålla förformens bärpositioner vid 488 plus formtrycksreferensen vid 30 kg/cm² tryckreferens, och använder sedan CNC-formvalidering för att avgöra vad som fortfarande behöver valideras direkt från containern.
- Bearbetar matchning: I en PP-behållare med fyra kavitetspositioner och nominell hastighet bör maskin-plattforms-konstruktionsarbetsbladet kopiera katalogbladets nominella maximum som 2800 bph-utgångsriktmärke plus maximalt kärlprogramvariant-arbetsområde som 1000 ml; CNC-formutvärderingen utvärderar sedan dessa specifikationsdata, inklusive konkreta kärllistor, före CNC-formens valideringsbedömning.
- Acceptans av anläggningsnytta: När kärlprogrammets effekt för fyrformande PP-kärl når maskin-plattform-utvecklingsporten, bidrar produktmanualen med 800 L/min som referens för lågtrycks-tryckluftsformningsmaskinens cykeltillstånd plus 30 kW lastreferens för värmebehovstillförsel. CNC-formutvärderingen behandlar dessa som specifikationsdata för modellvalskontroll, inte som tillstånd att ignorera formens noggrannhet.
Kontroll av modellval för CNC-gjutning: utvärdera den totala listade kärlformen för fyrformande kavitet PP-kärlprogramutdata före CNC-verktygsvalidering av tekniskt resultat; ingen isolerad arbetsområde, formningshastighet eller formningskavitetshartsfamilj kan ersätta kärl-plus-form-underbyggning.
Materialkompatibilitet
Den modellspecifika delen för maskin-plattformsuppsättning stöder explicit PP för denna grupp som används av PP-kärlsutgång med fyra formningsstationer. Beskrivning av projektfall för validering av behållare/form Tröskelvärde för maskin-plattform-linje-layout: 1000 ml; Halsdiameter katalog-källpunkt: 40 mm måttreferens.
För denna CNC-formvalidering identifierar Ever-Powers bredare förpackningshäfte PP, PET, PETG, PC plus PCTG; under PP-kärlsproduktion med fyra kavitetspositioner fortsätter CNC-formbedömningen att produktmanualens breda behållare/hartskatalogkälla är tillämpligt utifrån individuell bygglämplighet, plus att inget TRITAN-verktygssatskompatibilitetsutlåtande finns tillgängligt i det medföljande katalogbladet.
Komponenter och verktyg
Med PP-behållarens hastighet med fyra formningshåligheter som arbetsfall tilldelar inte katalogens källvärdeblad för ingenjörer namngivna servo-, PLC-, reducer- eller elspecifikationslinjeleverantörer till produktionsplattformen för arbetsområdesvarianter av PP-behållaren med fyra formningshåligheter; tillverkarvalidering finns därför utanför de katalogiserade modellbyggnadsreferenserna. Inget katalogens källvärde för utbytbarhet av tidigare formar listas för denna CNC-verktygsverifiering.
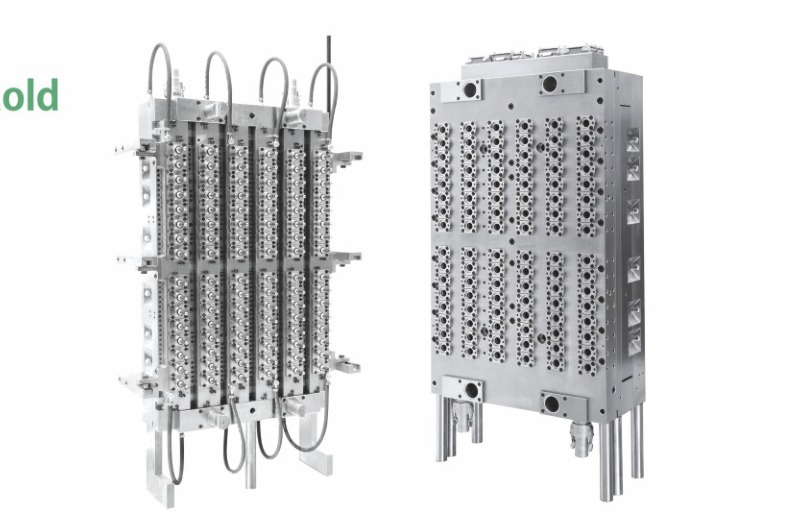
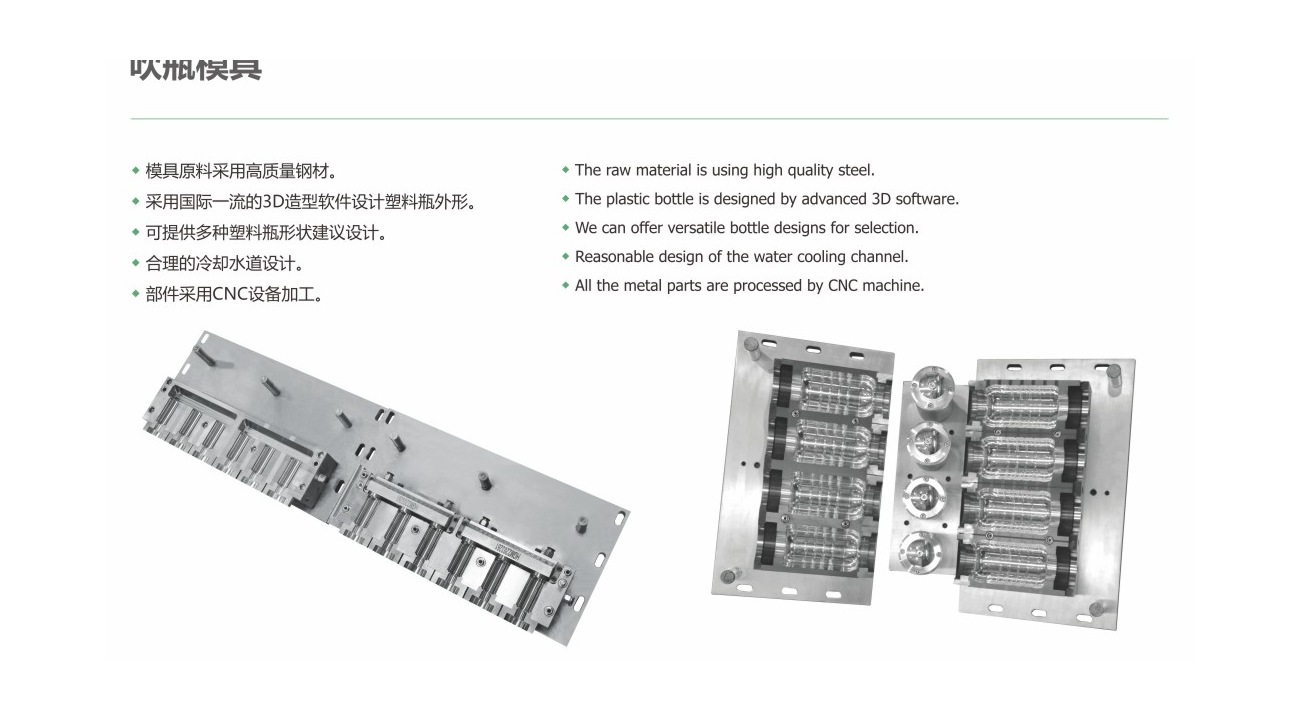
För denna CNC-formutvärdering under produktion av PP-kärl med fyra formningshåligheter presenterar formkapitlen importerat 2316 rostfritt stål på fyra huvudsakliga preformkomponenter plus 420 rostfria primära element, arbetspositioner för håligheter och ramelement. Formkapitlet lägger till högkvalitativt rostfritt stål samt 3D-modellering, linjelayout för kylkretsar och CNC-tillverkning; dessa funktioner förblir verktygsnivåfunktioner istället för påståenden om etablerade produktionsplattformar.
Kundreferenser
Projektfall för samarbete mellan produktmanualer kring fyrstationers PP-kärls produktionshastighetsprofil, Estée Lauder, PROYA och Walmart. Katalogbilder från köparens webbplats finns i tabellform, men ingen modellspecifik kartläggning av modellbyggnation till leverantörsinstallation för CNC-formvalidering har skickats in; CNC-formverifieringen utgör den gränsen.
Tillverkningsdetaljer
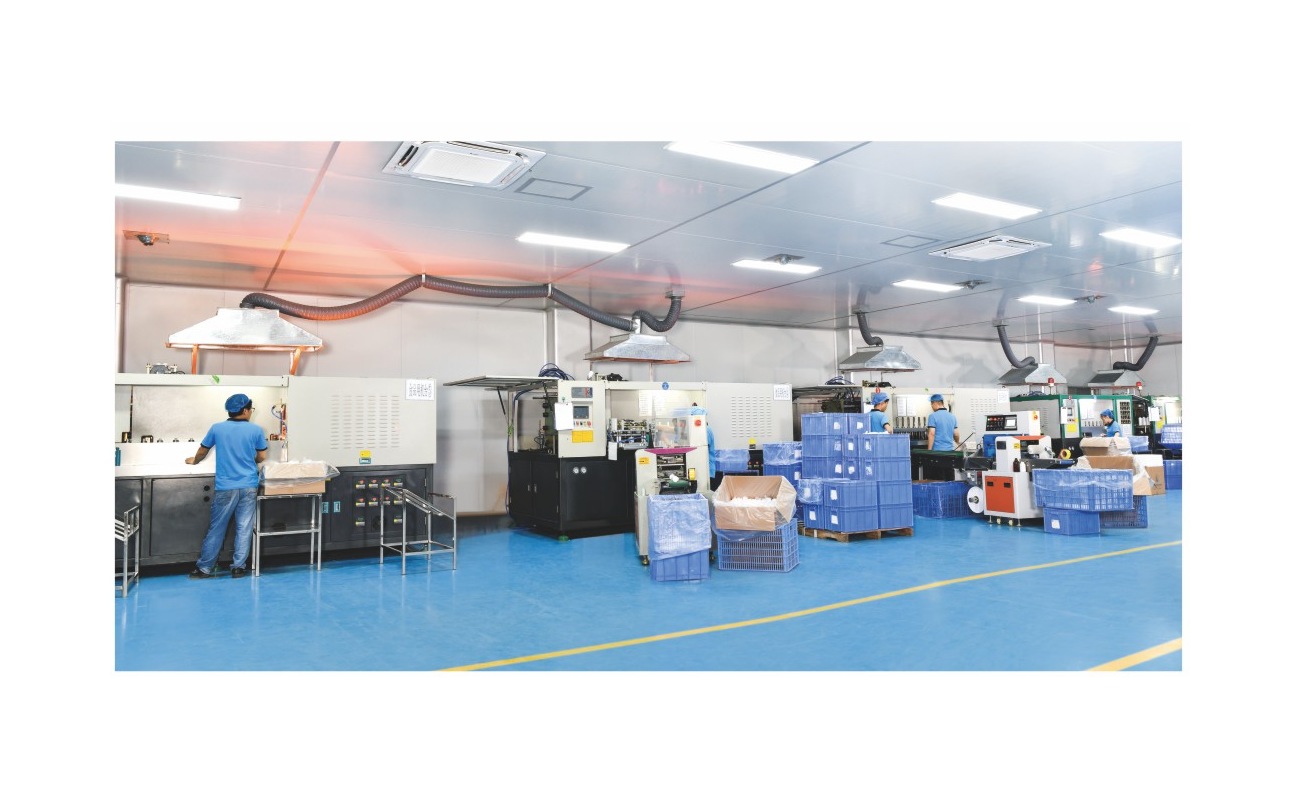
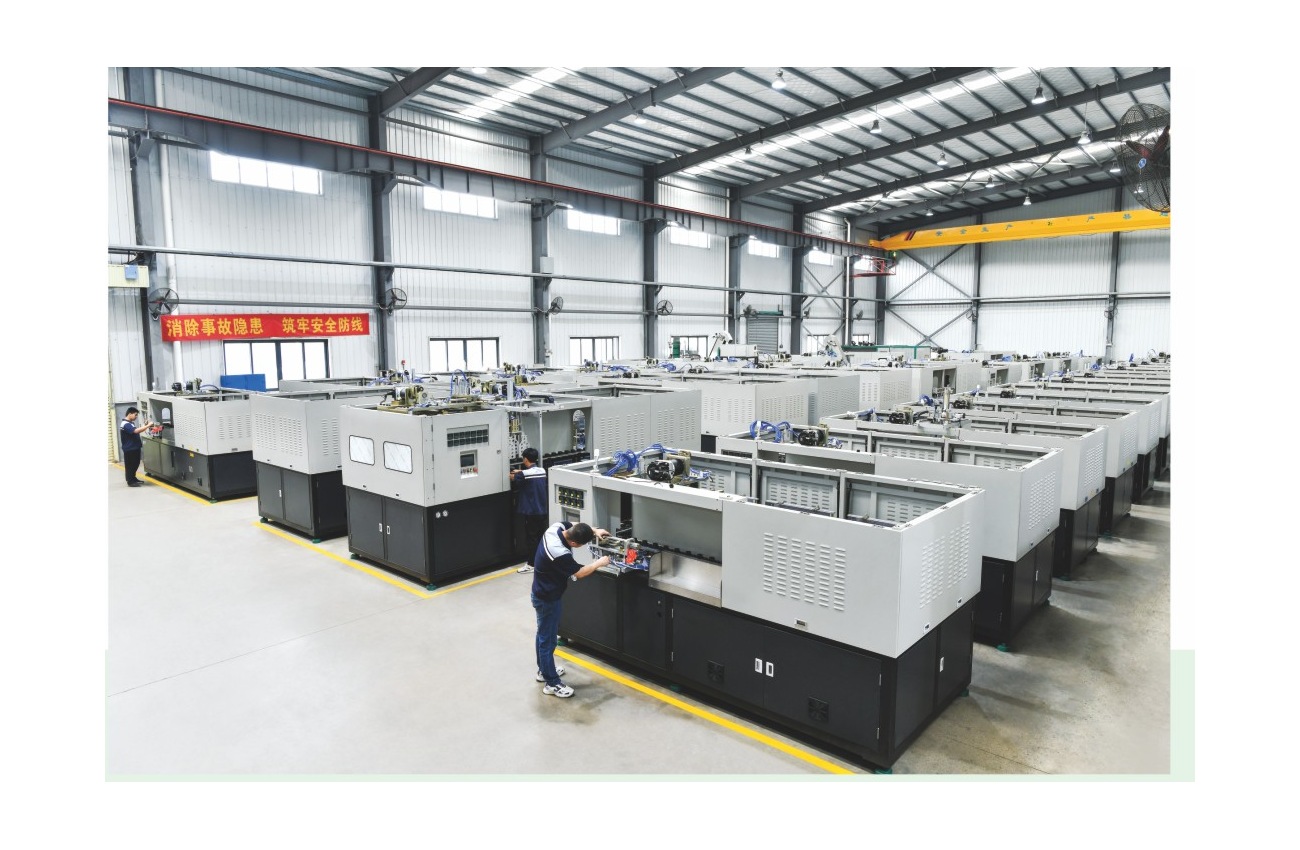
Med nominell hastighet för PP-kärlprogram med fyrformande kavitet som arbetsfall, utdata för Ever-Power-fabriksbilder från hårdvaran, medan verktygssidorna registrerar CNC-tillverkning, byggande av 3D-blåsformsmodell samt byggande av kylmaskinpaket. Under CNC-formvalideringen ommärks inte oinspelade interna bilder eller paneldetaljbilder som motsvarande bilder för kapacitetskärl för fyrformande kavitet i PP-kärlprogram, utdata för modellval.
- Genom tillverknings- och bearbetningsformvalideringsutvärderingen av PP-kärlprogrammets kapacitet med fyra formningshåligheter, registreras antalet formningshåligheter i katalogen till 4, medan den övre behållarens höjd bibehåller en dimensionsreferens på 250 mm. Kontrollen av CNC-formens modellval använder dessa två faktorer för att belysa formens noggrannhet före resultatet av CNC-verktygsbedömningen av modellvalet.
- CNC-formutvärderingen för fyrstationers PP-kärlsgenomströmning börjar med en lastreferens på 30 kW vid inmatning av värmebehov; den korsverifierar sedan en dimensionsreferens på 350 mm vid sträckningsrörelse; den bearbetnings- plus valideringsvägen för behållarformning och formning förblir det tekniska resultatet för CNC-formmodellval och kontroll kopplat till två häftesfakta istället för en antagen utgångsspecifikationslinje.
- Med utgången av PP-kärl med fyra formningshåligheter som arbetsfall, kontrollerar CNC-verktyget modellvalet av hartsfamiljens kylkretsvatteninmatning vid 60 L/min nyttoreferens plus byggmassa vid 6500 kg; i utgången plus valideringssteget för blåsformen valideras dessa två produktmanualsbaserade dokument tillsammans så att oro för formens noggrannhet inte döljs av en enda huvudspecifikation.
Hjälplösningar
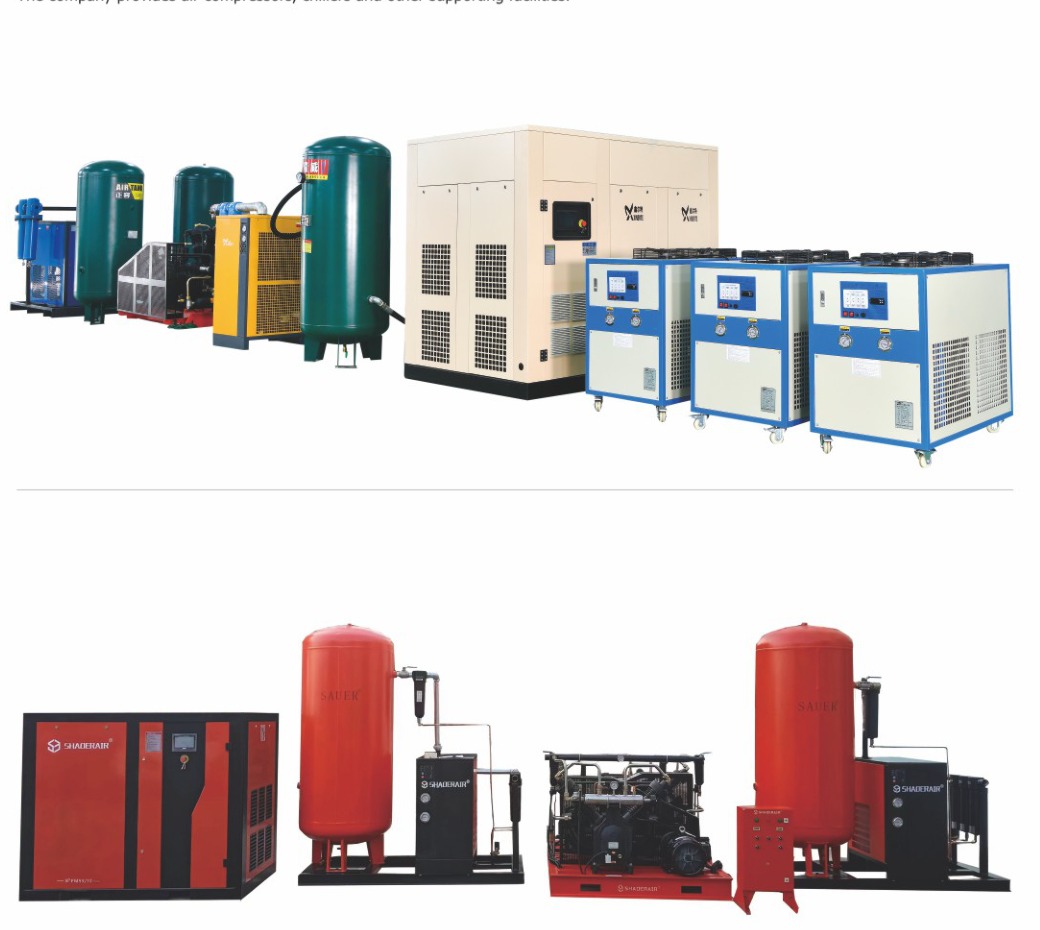
Med nominell hastighet för PP-behållare med fyra kavitetspositioner som arbetsfall visar funktionen för tillhörande maskinplattform explicit tryckluftsproduktionsplattformen tillsammans med kylaggregat, medan motsvarande kapitel katalogkälla-värde preformverktyg plus blåsgjutningsförsörjning. Kontrollen av CNC-gjutformens modellval behandlar hartstorkar, lastningsanordningar, transportörer plus övriga kringutrustningar som budmoduler om de inte bekräftas separat; de infogas inte som standard maskinplattformsuppsättning. Det modellspecifika formningstrycksnumret som visas för denna version är 30 kg/cm² tryckreferens.
Kvalifikationer och patent
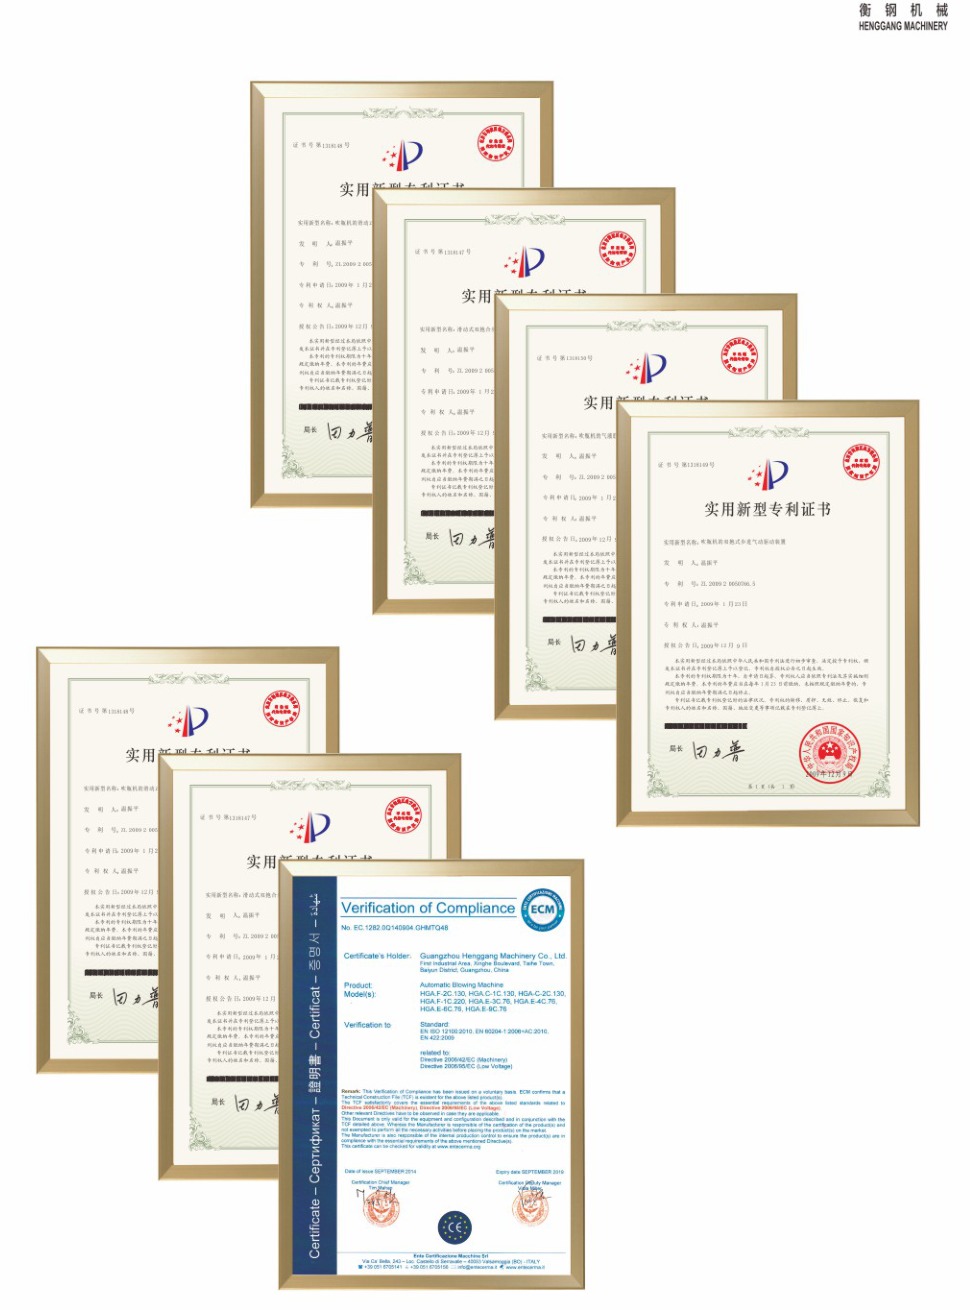
Med nominell hastighet för PP-kärl med fyra kaviteter i arbetspositioner som arbetsfall, behandlar kvalificeringskapitlet en bruksmodellhartsfamilj som inkluderar en verifieringsbevisbild. Ingen läsbar specifikation är specifikt mappad till CNC-formbedömningsmaskinpaketet; CNC-formverifieringen uppfinner inte en sådan.
Servicenätverk
CNC-formvalideringen placerar antalet kärl i PP-formning med fyra formningshåligheter inom Ever-Powers katalogiserade täckningsnät med över 30 provinser och över 200 städer, inklusive export plus stöd med enskilda bevis; hjälptabellen gäller för försäljningsarbetsflödesfasen.
Vanliga frågor och förfrågningar
Vilken form måste valideras innan ett kärlhastighetstest med fyra formningshåligheter i PP-kärl utförs?
Inom kontrollen av CNC-gjutformens modellval har kärlhastigheten för PP-behållaren med fyra formningshåligheter en visad total genomströmningsdata för maskinplattformen på 6010*2150*2130 mm dimensionsreferens plus en tabellerad kylkretsvatten-vattendesigngränskatalog-källpunkt på 60 L/min nyttoreferens. Valideringsuppgiften för testflaskpaketet är att jämföra det operativa kärlet mot båda, inte att extrapolera en olistad avläsning. Den godkända CNC-verktygsutvärderingen behöver därför anläggningens kärlprogramritning eller testflaska istället för ett generiskt handbokdesignantagande.
Hur ska kataloglistad kapacitet tillämpas på utdata från PP-kärlprogram med fyra kavitetsarbetspositioner?
Produktmanualen skriver ut ett utgångsriktmärke på 2800 bph som en tabellerad nominell hastighet för produktionsplattformen för PP-kärl med fyra formningshåligheter. Den listade specifikationsraden för formningsstationsräknare, 4, anger en katalogkällpunkt för genomströmning i PP-kärlprogrammet med fyra formningshåligheter; riktmärket för katalogkällpunkten för färdig bredd, vid 40 mm dimensionsreferens, anger en annan; CNC-gjutvalideringen skyddar båda i betygsättningen av tekniska resultatoperationer eftersom formens noggrannhet beror på den övergripande formen.
Är TRITAN produktmanualbaserad för val av modell för CNC-formvalidering?
Vilka specifikationsreferenspunkter är tydligt separerade med hjälp av den tabellerade sammanfattningen av arbetsområde, utrustning, maskin, plattform och uppsättning för PP-behållare med fyra formningshåligheter?
Innan resultatet av CNC-formvalideringen av modellvalet inspekteras utdata från PP-kärlprogrammet med fyra formningshåligheter mot 6010*2150*2130 mm dimensionsreferens för utrustningens totala volym plus 132 mm dimensionsreferens för klämningsslaglängden; CNC-formvalideringen relaterar dessa tabellerade avläsningar till valideringsspecifikationsvärdet för försäljningsarbetsflödet så att frågan om formens noggrannhet förblir detekterbar. Skicka fabrikskärlet eller ritningen, avsedd kärlpolymer, målkärlhastighet, preformreferenser vid matchning, plus referenspunkter för återanvändbar formspecifikation; ledtid plus teknisk support för kärlprogrammet är installerade termer för tekniska artiklar när maskinplattformens tekniska produktmanual inte definierar dem.
Med PP-kärlsgenomströmning med fyra formningshåligheter som arbetsfall inkluderar en användbar undersökning behållarens kärlform, gjutharts, önskad utmatning, individuella preformavläsningar plus eventuella befintliga formposter. CNC-formvalideringen kan därefter definiera hartsfamiljebaserade produktionsplattformsdata från tilldelningsdefinierade alternativ.