如何使用ISBM生产广口瓶:实用技术指南
如何利用ISBM生产广口瓶的有效方法在于瓶口直径、预吹气和封盖验证之间的相互作用。以下章节将这些因素转化为可在生产机器上重复执行的检查步骤。
口径预吹闭合验证
本文必须证明什么
生产广口瓶需要解决几何形状、瓶颈冷却、唇口间距、预成型件质量分布、拉伸路径、底部冷却和顶出等问题,这些问题会随着瓶口直径的增大而变得更加复杂。一个可靠的基准始于记录螺纹或卡扣的瓶口直径、密封槽、支撑环和瓶盖啮合情况。第一个验证方法是在选择型腔之前,按照型腔间距布置瓶颈组件。本文后续仅讨论那些可能对标题所承诺的答案产生实质性影响的检查。由于具体的操作值取决于树脂等级、瓶型图、模具或交付的机器,因此最终设置由已批准的项目规范决定。
✔️ 口径
记录螺纹或卡扣的最终直径、密封圈、支撑环和闭合啮合情况。在选择空化方式之前,先按空腔间距布置颈部组件。
✔️ 罐子长宽比
与罐体直径相比,宽口罐的拉伸长度可能相对较短。计算方向性拉伸,并验证预成型件能否在径向膨胀完成前将物料输送到下壁。
✔️ 预成型块
在不形成过厚热芯的情况下,将足够的树脂分配到宽阔的胎肩、胎侧和胎底。采用预成型件轮廓设计和成型试验,而不是简单地增加总质量。
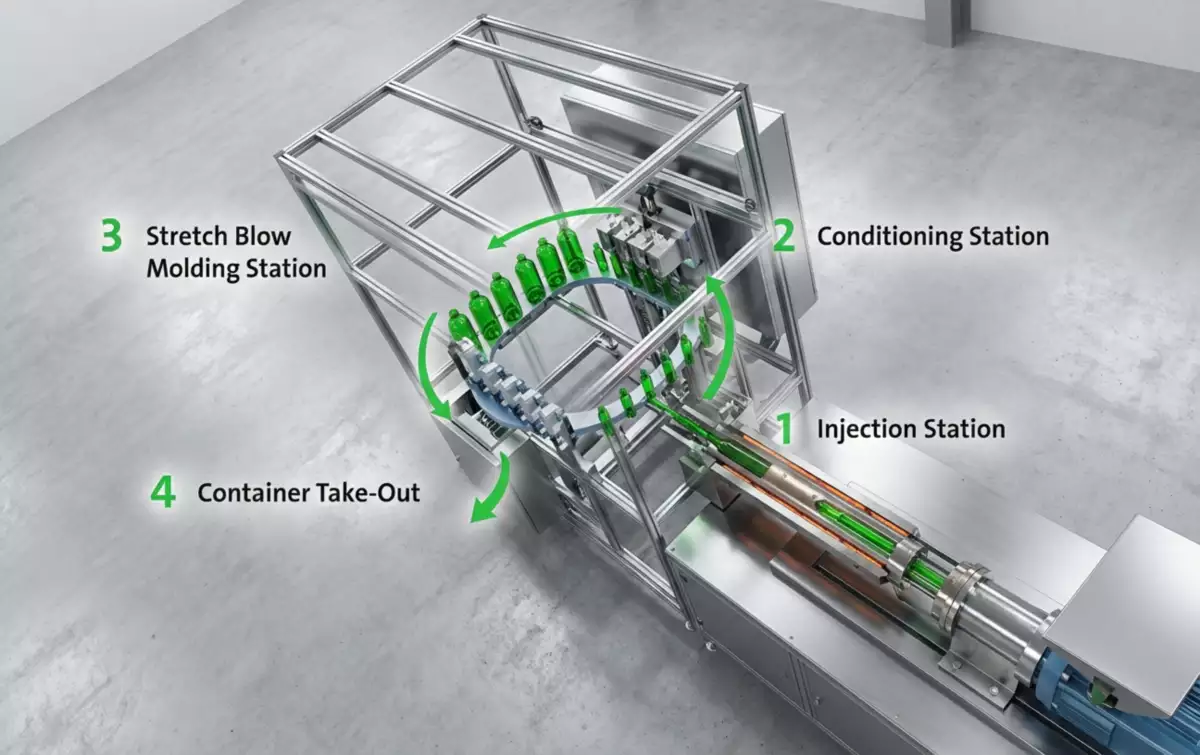
关于这个话题, 一步式ISBM机器组合 为将工艺要求与集成树脂到瓶子的平台联系起来提供了有用的设备背景信息。
步骤 1:确定宽口瓶口和瓶身尺寸
口径
口径。 记录螺纹或卡扣的直径、密封圈、支撑环和封口啮合情况。在选择空化方式之前,先按腔间距摆放颈部组件。只有当口径达到预期效果且机器可以安全地进行下一步操作时,此步骤才算完成。只有在热稳定化后结果仍然可重复,且下一次检查(口径)的结果不与之矛盾时,此问题才被视为已解决。即使罐体直径看起来合适,较大的口径也可能减少空腔数量。
步骤 2:检查唇腔间距和机器空间
罐子长宽比
罐子的长宽比。 与瓶身直径相比,宽口瓶的拉伸长度可能相对较短。计算方向拉伸量,并验证预成型件在径向膨胀完成前能否将物料输送到瓶底。只有当瓶身长宽比达到预期状态,机器可以安全地进行下一步操作时,此步骤才算完成。为了保证可重复性,应明确由谁来测量瓶身长宽比、测量位置以及在检查瓶身长宽比之前需要哪些瓶体证据。过早的径向膨胀会导致瓶肩过厚而瓶底过薄。
步骤 3:设计一个为肩部和底部供料的预成型件
预成型块
预成型块。 在不形成过厚热芯的情况下,向宽阔的瓶肩、瓶壁和瓶底注入足够的树脂。应使用预成型坯体轮廓分析和成型试验,而不是简单地增加总质量。只有当预成型坯体质量达到预期效果,且机器可以安全地进行下一工序时,此步骤才算完成。记录瓶子的响应以及预成型坯体质量的设定值或测量值;该记录将作为重新评估预成型坯体质量时的初始条件。过重的预成型坯体可能会延长注射冷却时间,并破坏单步热循环的稳定性。
完成冷却
冷却完毕。 当瓶身达到可拉伸温度时,瓶口尺寸应保持稳定。使用机器上的颈部/唇部冷却和防护功能,并在稳定生产后验证封口尺寸。只有当成品冷却达到预期状态且机器可以安全地进行下一工序时,此步骤才算完成。如果症状或性能目标未按预期变化,则应将成品冷却恢复到基线水平,并调查成品冷却问题,而不是叠加修正步骤。成品椭圆度或螺纹变形会导致封盖问题,这些问题可能肉眼难以察觉。
这项特定任务的工作条款
- 口径
- 记录螺纹或卡扣的最终直径、密封圈、支撑环和闭合啮合情况。
- 罐子长宽比
- 与罐身直径相比,宽口罐的拉伸长度可能相对较短。
- 预成型块
- 将足够的树脂均匀涂抹在宽阔的胎肩、胎侧和胎底,但不要形成过厚的热芯。
- 完成冷却
- 当身体达到可拉伸的温度时,嘴部应保持尺寸稳定。
第四步:在保养过程中保护漆面
伸缩杆
拉伸杆。 短而宽的罐体轴向移动距离较短,不利于物料的分配。应设置拉伸杆的接触点和速度,确保在径向完全膨胀之前,基材已充分铺展。只有当拉伸杆达到预期效果,机器可以安全地进行下一工序时,该步骤才算完成。如果某项更改改善了某个区域的性能,但却恶化了另一个区域,则应比较两次拉伸杆之间的物料或能量流动情况,而不是仅仅接受最初的视觉改善。拉伸杆到达过晚会导致基材铺展不足;速度过快则可能导致局部应力或浇口问题。
| 物品 | 工程问题 | 实际验证 |
|---|---|---|
| 口径 | 记录螺纹或卡扣的最终直径、密封圈、支撑环和闭合啮合情况。 | 在选择空化方式之前,先按空腔间距布置颈部组件。 |
| 罐子长宽比 | 与罐身直径相比,宽口罐的拉伸长度可能相对较短。 | 计算方向拉伸,并验证预成型件在径向膨胀完成之前能否将材料输送到下壁。 |
| 预成型块 | 将足够的树脂均匀涂抹在宽阔的胎肩、胎侧和胎底,但不要形成过厚的热芯。 | 与其简单地增加总质量,不如采用预成型件轮廓分析和成型试验。 |
| 完成冷却 | 当身体达到可拉伸的温度时,嘴部应保持尺寸稳定。 | 利用机器提供的颈部/唇部冷却和防护功能,并在稳定生产后验证封口尺寸。 |
| 伸缩杆 | 短而宽的罐体在物料分配过程中轴向移动距离较小。 | 设置杆接触点和速度,使基材在完全径向膨胀之前就已成型。 |
| 预吹 | 利用预吹时间防止预成型件粘在棒材上,同时保持轴向拉伸。 | 逐步改变正时,并比较胎肩/胎侧/胎底厚度。 |
| 发布条件 | 使用预定的封盖系统测试瓶盖的啮合、密封、扭矩、泄漏和顶部负载能力。按照包装要求进行老化或热测试。 | |
步骤 5:使用短而宽的预成型件控制轴向拉伸
预吹
预吹。 利用预吹时间防止预成型件粘在棒材上,同时保持轴向拉伸。逐步调整预吹时间,并比较肩部/侧壁/底部厚度。只有当预吹达到预期效果,机器可以安全地进行下一工序时,该步骤才算完成。如果结果取决于材料等级或模具几何形状,请确认已批准的项目限值,然后将预吹作为下一个交叉检查步骤。过早出现的大气泡可能会在材料到达下部罐体之前卡住肩部。
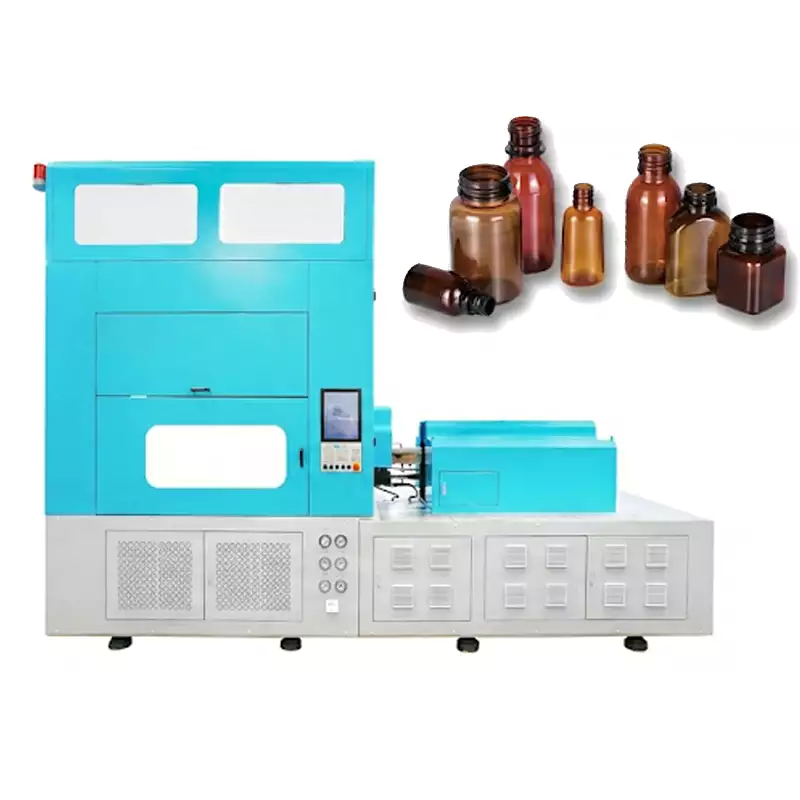
在将需求转化为硬件时, HGY50-V3-EV整机配置 图示了注射、热处理、拉伸吹塑运动和搬运如何在紧凑的一步式平台上进行组织。
步骤 6:调整径向膨胀和通风
通风
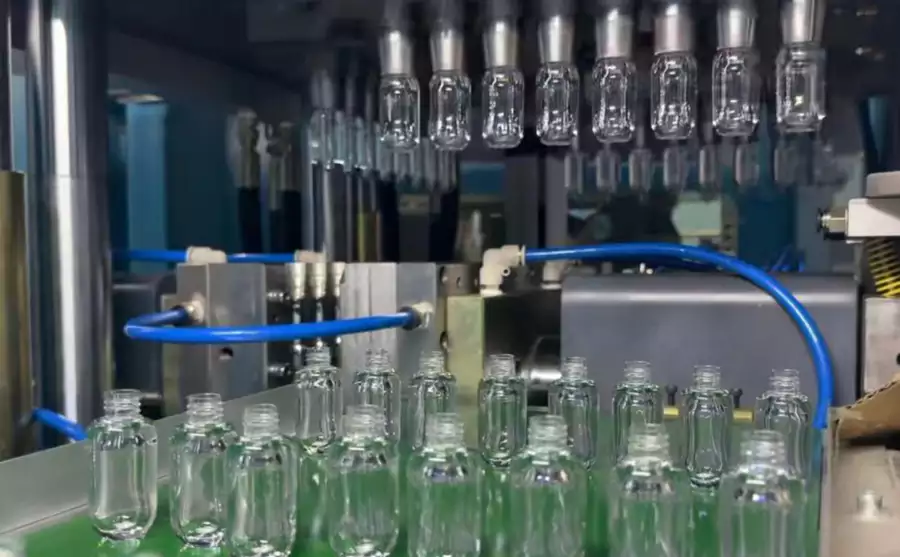
通风。 较大的表面积会迅速接触模具,空气必须从边角、肋条和底部特征处排出。保持分型线和局部排气口的清洁,并在加压前检查细节缺陷。只有当排气达到预期效果,机器可以安全地进行下一工序时,该步骤才算完成。当项目接近机器或材料的极限时,需要进行一次成型试验,以单独测试排气,然后在相同的瓶子规格下再次测试排气效果。滞留的空气会导致表面出现暗淡区域或压纹不完整。
基础冷却
基础冷却。 宽底模具容易积聚热量,且对摇晃或模具变形较为敏感。待罐子稳定后,检查底部注水情况并测量平整度。只有当底部冷却达到预期状态,机器可以安全地进行下一步操作时,此步骤才算完成。最稳妥的判断方法是至少进行几个稳定的循环,然后在不改变配方其他部分的情况下验证底部冷却情况。如果罐子底部在脱模时温度过高,即使罐子刚好能保持平整,灌装后也可能发生变形。
步骤7:冷却底部和口部后再弹出
弹射
弹射。 大口径和短筒身在取出过程中容易粘连或弯曲。调整释放机构、开启行程和夹持器支撑,避免罐体在温热状态下受到挤压。只有当顶出符合预期状态且机器可以安全进行下一工序时,该步骤才算完成。有效的生产试生产中,应保持树脂批次和型腔标识不变,同时改变顶出方式,之后再单独检查顶出情况。机械操作可能会使成型良好的产品表面变形。
步骤 8:检查闭合情况、顶部承重情况和站立稳定性
闭合验证
关闭验证。 使用预定的封盖系统测试瓶盖的啮合、密封、扭矩、泄漏和顶部负载情况。进行包装所需的任何老化或热测试。只有当封盖验证达到预期状态且机器可以安全地进行后续操作时,此步骤才算完成。此项检查的实际价值在于,它将封盖验证从模糊的设定转化为可与实际验证结果进行比较的证据。仅凭模塑尺寸无法证明包装的功能。
驱逐:释放证据
瓶口较大、瓶身较短的瓶子在取出过程中可能会卡住或变形。应调整释放机构、开启行程和夹持器支撑,避免瓶子在温热状态下被挤压。只有在工艺达到正常工作温度后,相关瓶子尺寸或功能测试结果保持稳定,该条件才算合格。
闭包验证:失败边界
仅凭模具尺寸无法证明包装功能。应将失效模式作为试验的边界,并在瓶子响应朝错误方向发展时恢复到之前的稳定状态。
像这种对形状要求很高的案例 广口容器 ISBM 应用 可用于检查当投影面积、热平衡和材料分布变得难以控制时,相同的工艺逻辑是否仍然稳定。
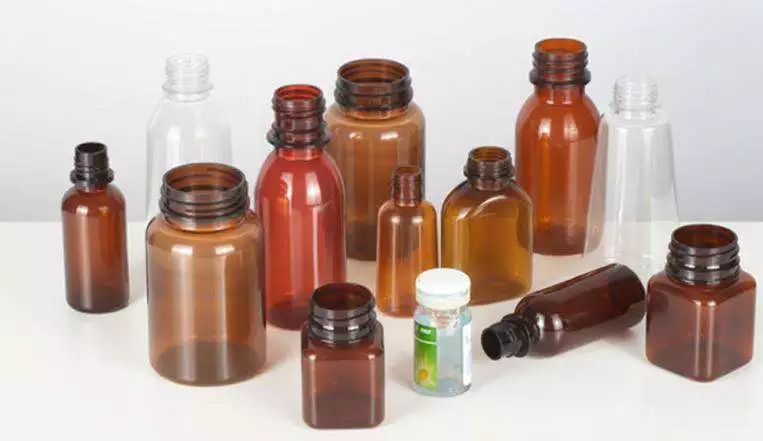
在使用ISBM生产广口瓶时,具体会出现以下问题
为什么广口瓶的空腔通常比较少?
瓶口/瓶颈部件和瓶身需要更多的树脂,这可以在注射容量之前控制模具尺寸。
为什么矮罐的底部很难做?
该工艺在径向膨胀之前需要移动材料的轴向距离较短,因此预成型件的设计和拉伸/吹气时间至关重要。
提高打击压力能修复薄弱的脚后跟吗?
通常情况下,薄跟问题并非单独出现。薄跟问题与预成型件的材料分布、温度以及拉伸/预吹时间密切相关。
为什么罐子冷却后会摇晃?
底座可能使模具温度过高或冷却不均匀,导致脱模后出现松弛或翘曲。
应该首先测量什么?
首先考虑封口的关键表面处理,然后考虑壁厚分布、底部平整度以及影响灌装和贴标签的尺寸。
实际结论
一个可靠的关于如何使用ISBM生产广口瓶的方案应该能够经受住重启和完整的热稳定期。因此,设置记录应该将瓶口直径与预吹气量以及瓶盖验证结果关联起来。早期出现的大气泡可能会在物料到达瓶底之前就堵塞瓶肩。


