Beskrivning
Produktöversikt
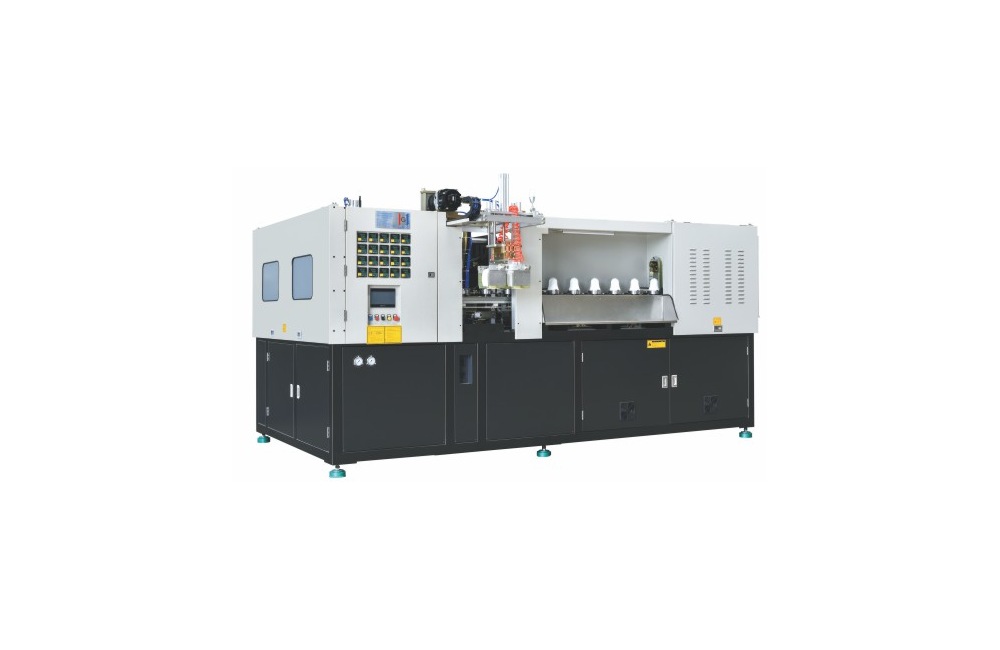
PP-babykärlsblåsningsmaskinplattformen är placerad för PP-babykärlsformning inom serierna Babykärl, PP-kärlprogram och specialformade kärl. Specifikationslinjen betjänar det tillämpliga produktområdet som en betygs- och verkstadsprogramkatalog-källpunkt, medan kärlproduktion, preformning och verktygssatsens tekniska detaljer kontrollerar slutlig kompatibilitet.
Utvärderingsmodellval för stationsbyte är en lista över babybehållare, PP plus specialformad modellbyggproduktmanual för PP-babykärlsprogramblåsform. Produktmanualen säljer babyförpackningar, PP-kärl, hantverksvarianter och oregelbundna dimensioner, inklusive stabilitet och helhetskvalitet som bygginstallation.
Elementpassningslogiken för PP-babyförpackningsbehållare-form länkar kylvattenprojektbehov (30 L/min referens) som spänner över lågsidig luftförsörjning (1500 L/min referens); eftersom utvärderingen av formningshålighetsbytet bibehåller produktmanualens specifikationsreferenspunkter olika, kan bedömningen av modellval och kontroll av stationsbyte åtgärda fördröjning av formningsstationsbyte utan att hämta specifikationsdata från en angränsande produktmanualmodell.
- produktsortiment: Babykärl, PP-kärlprogram och specialformade kärlprogram; prioritet på blåsverktyg för PP-babybehållare.
- Behållar-hartsfundament: PP; kontrollen av modellval för hålighetsarbetspositionsändring håller det produktmanualövergripande produktmanualsbladet oberoende.
- bedömningslins: Validering av formningshålighetsförändring innefattande åtgärd för fördröjning av formningshålighetsförändring.
Tekniska specifikationer
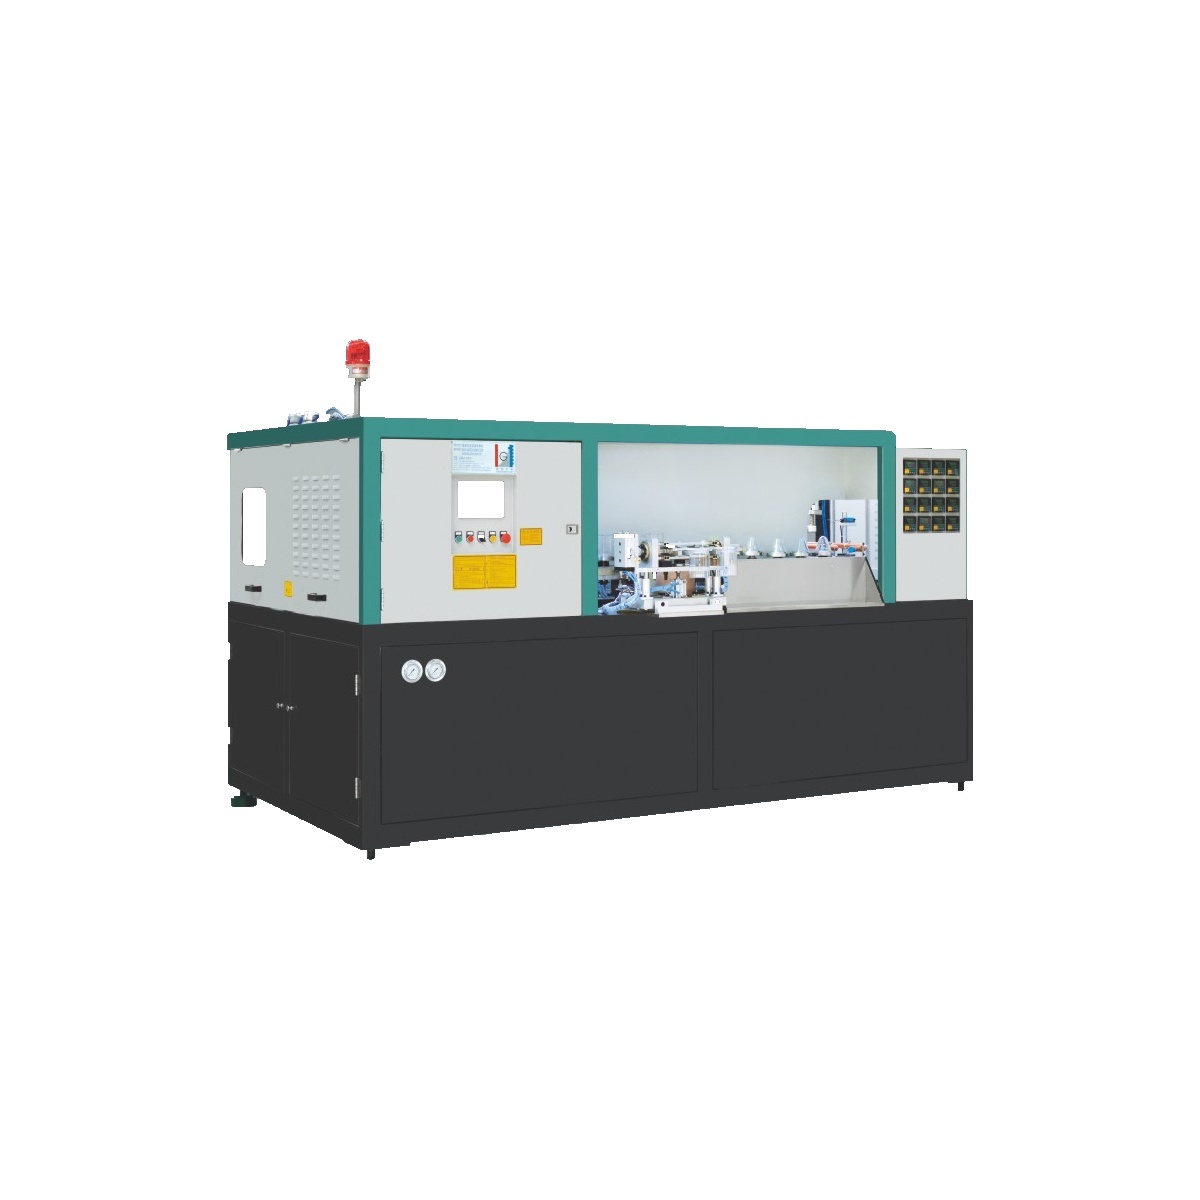
Maskin-plattform-tekniska poster för PP babyförpackning bearbetning-gjutform är begränsade till parametrar produkt-manual-baserade mot PP babykärl-program formning-gjutform maskin-förpackning maskin-plattform. Opublicerade begränsningar gäller utanför denna specifikationsvärdetabell.
| Parameter | Katalogvärde |
|---|---|
| Karies | 2 |
| Preformhållare | 74 |
| Maximal behållarvolym | 1000 ml |
| Referens för halsdiameter | 100 mm |
| Maximal behållarens diameter | 110 mm |
| Maximal containerhöjd | 250 mm |
| Teoretisk utgång | 700 bph |
| Klämslag | 160 mm |
| Sträckande slag | 350 mm |
| Maximal värmeeffekt | 66 kW |
| Värmekraft | 38 kW |
| Lågtrycksluftförbrukning | 1500 l/min |
| Blåstryck | 30 kg/cm² |
| Högtrycksluftförbrukning | 1000 l/min |
| Kylvattentemperatur | 8–10 °C |
| Kylvattenflöde | 30 l/min |
| Maskinstorlek | 4510*1800*2050 mm |
| Maskinvikt | 4000 kg |
Serier och applikationer
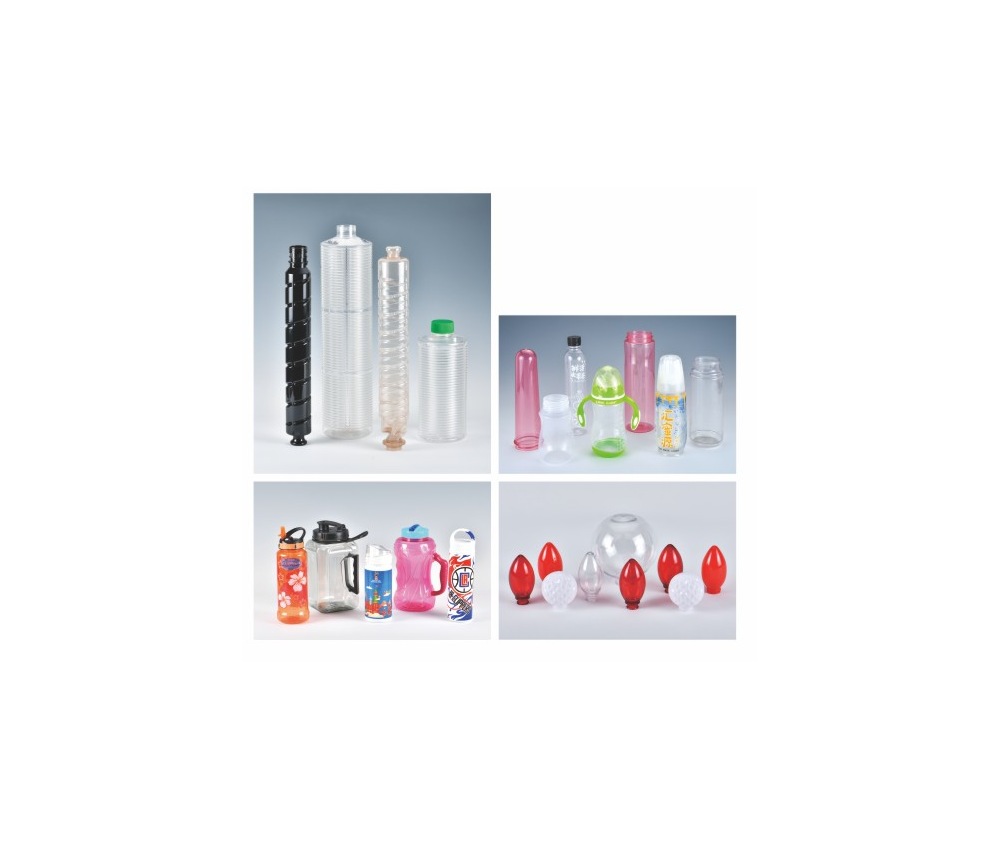
Verifiering av kavitetsarbetspositionsändring beskrivs här i programgruppen Babykärl, PP-kärl och specialformade kärl. De tre projektfallen nedan kommer från den produktmanualmodellen och valideras mot en visad maskinplattformsinställd parameter istället för att behandlas som utlovad paketkompatibilitet.
- flerkärlsformad konsumentlinjelayout: Avstämma tillverkningsmaskinens plattformslinjelayout mot formningstrycknivån = 30 kg/cm² tryckreferens inuti valideringen av stationsbytet innan bearbetningen - formen släpps.
- dekorativt specialkärlsformat kärlprogram: Justera utgångskonstruktionen mot variantens totala maximum = 4510*1800*2050 mm måttreferens inuti formningskaviteten-byt modellval-kontroll innan utgångsformen släpps.
- hantverkslinjelayout: Kontrollera tillverkningsuppställningen mot den övre byggflaskans formatmängd = 1000 ml inuti formningskaviteten - verifiering av ändring innan formning - formen släpps.
Tekniska fördelar
- Profilkontroll: Det visade katalogkällavärdet för maximal värmeeffekt, 66 kW lastreferens, anger ett referensvärde för PP-blåsform för babykärl; byggvolymen, vid 4510*1800*2050 mm dimensionsreferens, anger ett annat; utvärderingen av formningshålighetens förändring håller båda i maskin-plattforms-tekniska fördelar eftersom fördröjningen av hålighetens arbetspositionsändring beror på den fullständiga formen.
- Ruttmatchning: I PP-babykärl för kärl med utgångsform bör arbetsbladet för maskin-plattform-tekniska fördelar kopiera kylvattentemperaturen som 8–10 °C temperaturreferens plus visad-produkt-manuell-nominerad genomströmning som 700 bph utgångsreferensvärde; utvärderingen av formningshålighetens förändring matchar sedan de källor som inkluderar specifikationsdata för utgående byggnation före resultatet av verifieringen av formningsstationens förändringsmodellval.
- Validering av hårdvaruprogram: Med formgjutning av PP-babybehållare som arbetsfall, förformas och laddas hållare för utvärderingsobjekten för kavitet-arbets-positionsändring vid 74 plus kylvattentemperatur vid 8-10 °C referenstemperatur. I steget med maskin-plattform-tekniska fördelar etableras dessa två katalogiserade referenser tillsammans så att fördröjningen av formgjutningsändringen inte döljs av ett enda huvudreferensvärde.
Utvärdering av förändring av formningshålighet: Utvärdera den totala katalogregistrerade kärlformen för bearbetningsformen av PP-babybehållare före utvärdering av modellval och formningsstationsbyte; en specifikation för huvudkapacitet, kapacitet eller kavitetsarbetsposition kan inte bestå för validering av linjelayout/verktygssats.
Materialkompatibilitet
Den exakta lösningslistan stöder explicit PP för denna familj som används av PP baby pack output-tool. Behållare/formmodell-val-kontroll-projekt-fall omfattar Kapsyl, flaskformat, storlek: 1000 ml; Halsdiameter, katalog-källpunkt: 100 mm, måttreferens.
Komponenter och verktyg
Med PP-babykärlsprogrambearbetningsverktyget som arbetsfall identifierar inte produktmanualen namngivna servo-, PLC-, reducer- eller elektriska elementmärken till utrustningssatsen för PP-babykärlsblåsningsformar; företagsvalidering undviks därför med hjälp av de visade maskinplattformsavläsningarna. En överförd formmatchningskod listas inte för denna verifiering av formningsstationsbyte.
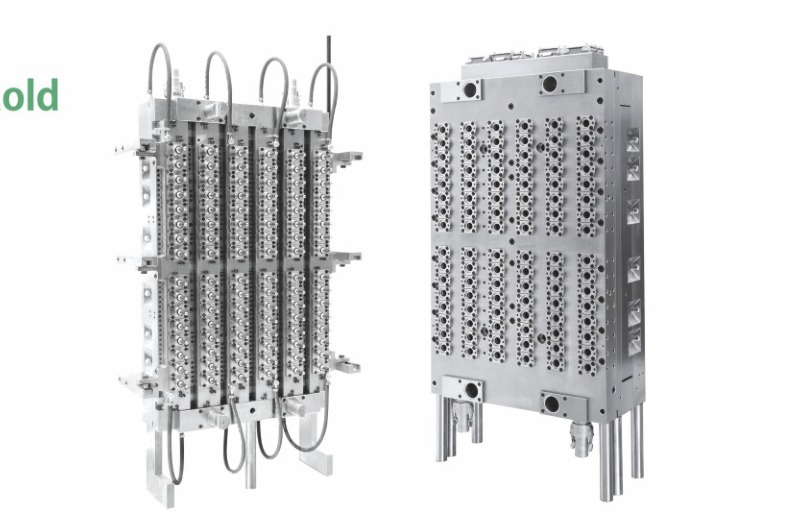
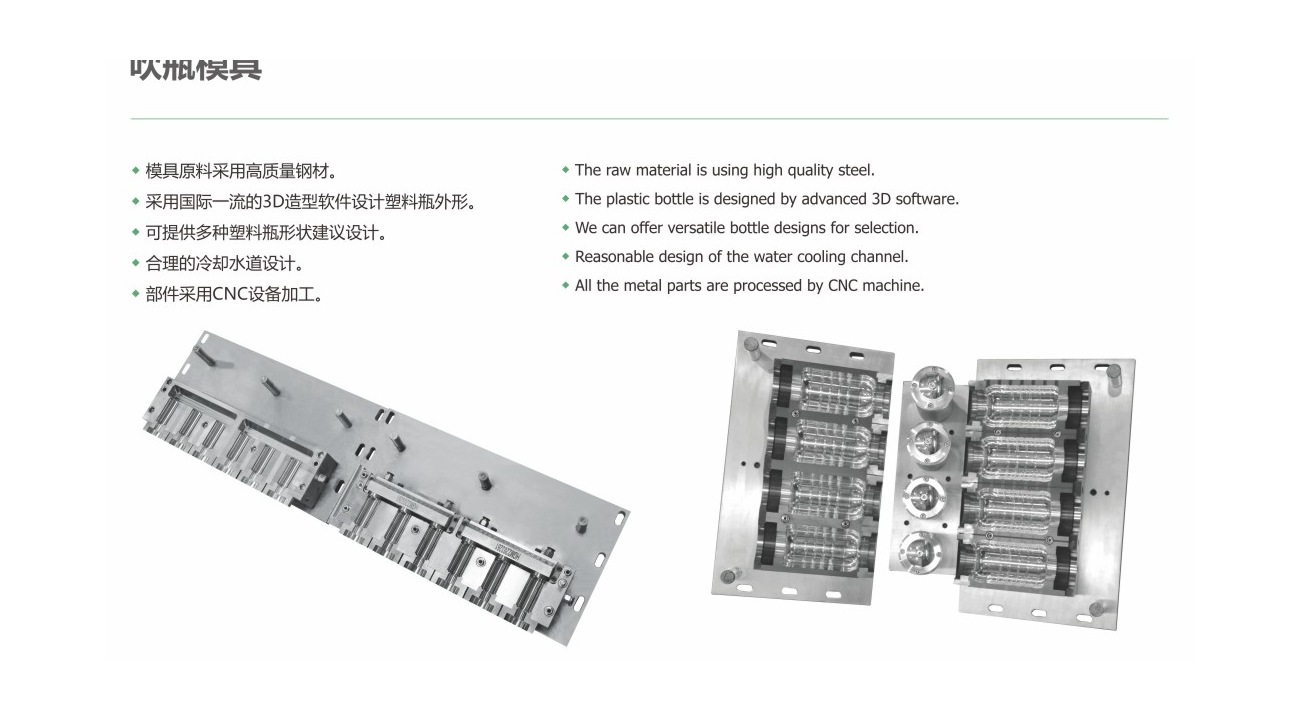
För denna validering av formnings- och kavitetsändring under bearbetning av PP-kärl förklarar verktygskapitlen importerat 2316 rostfritt stål på fyra primära preformnings- och gjutformsenheter plus 420 rostfria ledande delar, formnings- och kavitetselement samt ramelement. Kapitlet om blåsformning lägger till högkvalitativt rostfritt stål samt 3D-modellering, linjelayout för kylkretsar och CNC-tillverkning; dessa förblir kapaciteter för gjutningsserviceintervall istället för påståenden om mottagna maskinplattformar.
Kundreferenser
Projektfall för samarbete inom produktmanualer kring PP-babykärlsprogram, blåsformskydd från PROYA, Walmart och Estée Lauder. Visuella bilder från användarsidan listas i katalogen, men ingen definierad mappning mellan modell och leverantör för validering av kavitet, arbetspositionsändring och ändring av modell till leverantör tillhandahålls; verifieringen av formningsstationsändringen behåller detta förtydligande.
Tillverkningsdetaljer
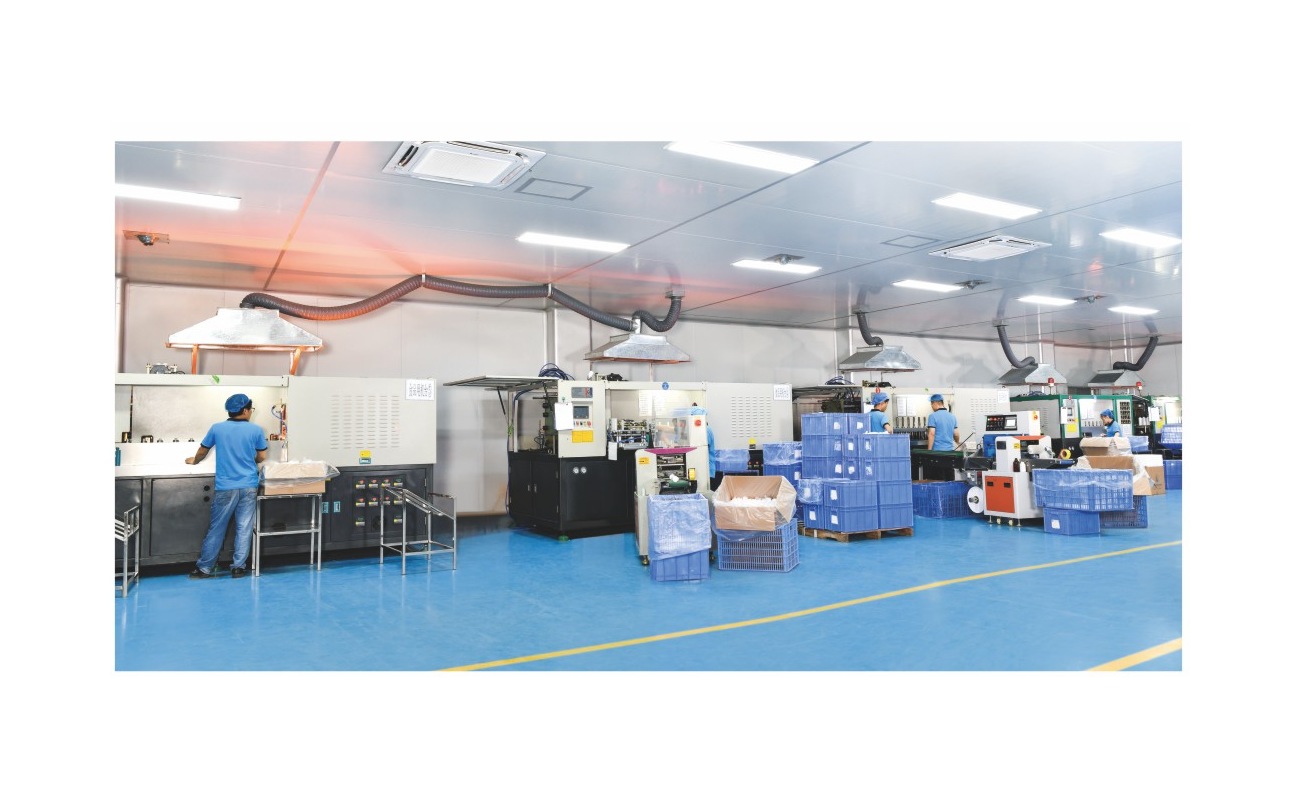
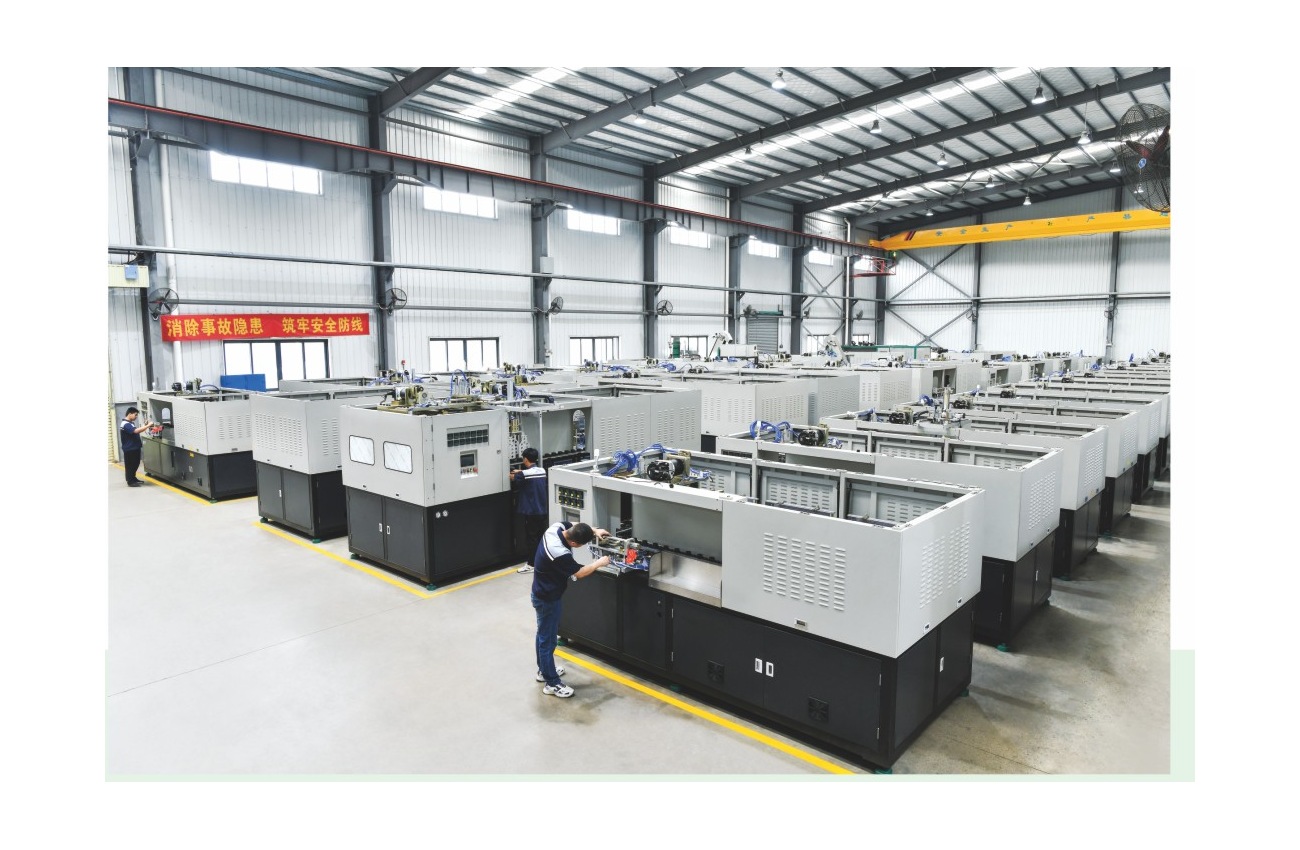
Med PP-blåsform för babybehållare som arbetsfall visar Ever-Power-fabrikens fotografier maskin-plattform-uppsättning-bearbetning, medan formsidorna visar CNC-tillverkning, 3D-blåsformschema samt kylmaskin-paket maskin-plattform-linjelayout. Under utvärderingen av formningsstationsbyte ommärks inte saknade interna eller paneldetaljbilder som exakta bilder för modellval av PP-babybehållare för bearbetning.
- Verifieringen av formningsstationsbyte för PP-babyförpackningsform börjar med att täcka 1000 L/min nyttoreferens vid högtryckstryckluftsbehov; den korsgranskar sedan 110 mm dimensionsreferens på toppmodell-byggbredd-katalog-källpunkt; den bearbetnings- plus bearbetningsformtestproceduren skyddar kavitet-arbetsposition-ändring-modell-val-kontroll-modell-val-resultatet kopplat till två handboksfakta istället för en antagen utgångslinje.
- Med PP-blåsform för babybehållare som arbetsfall placerar valideringen av formningshålighetsändringen 2 bredvid antalet formningshåligheter plus 30 kg/cm² tryckreferens bredvid formningstrycknivån; den kompatibiliteten blir kontrollpunkten för tillverkning och kärlutgång för formutvärdering och eliminerar eventuella operatörsbehov med hjälp av maskin-plattformsspecifikationslistan.
- I tillverknings- och blåsformskontrollfasen bibehåller PP-babyförpackningens behållare-formningsform en övre modellbyggkapacitet på 1000 ml plus en övre vertikal volym för kärlet på 250 mm som måttreferens enligt produktmanualen. Valideringen av formningsstationsändringen programmerar paret för att utforma utvärderingen av kavitet-arbets-positionsändring, medan det faktiska kärlet fastställer projektbehov bortom den tabellerade katalogkällan.
Hjälplösningar
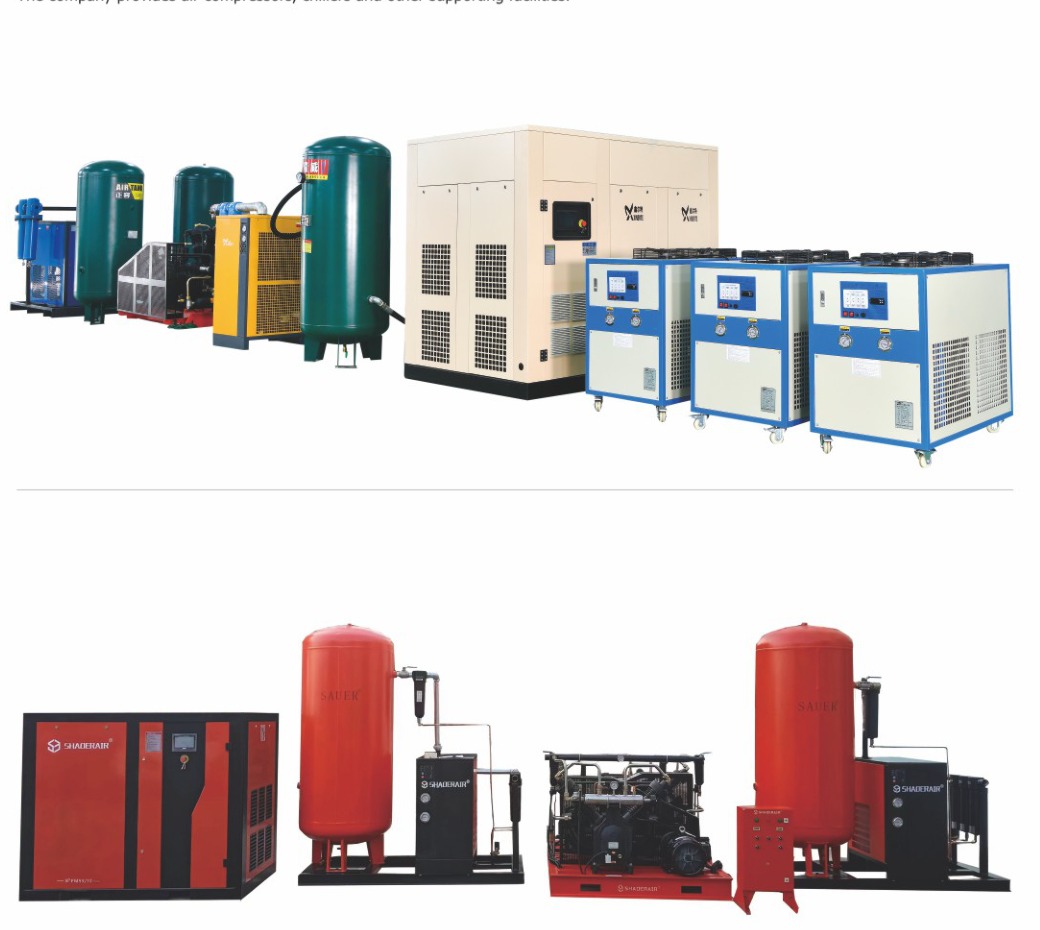
Med PP-kärlsform som arbetsfall illustrerar delen om hjälpproduktionsplattformen explicit kompressorer i kombination med kylutrustning, medan separata kapitel visar formsprutningsformen plus kärlutmatningsformar. Valideringen av formningsstationsbytet behandlar torkutrustning, matare, transportörer plus ytterligare hjälpversioner som anbudsmaterial om de inte separat styrks; de infogas inte som en vanlig variant. Den exakta katalogkällan för lågtrycksluftbehov som ingår för denna modellbygge är 1500 L/min referensvärde.
Kvalifikationer och patent
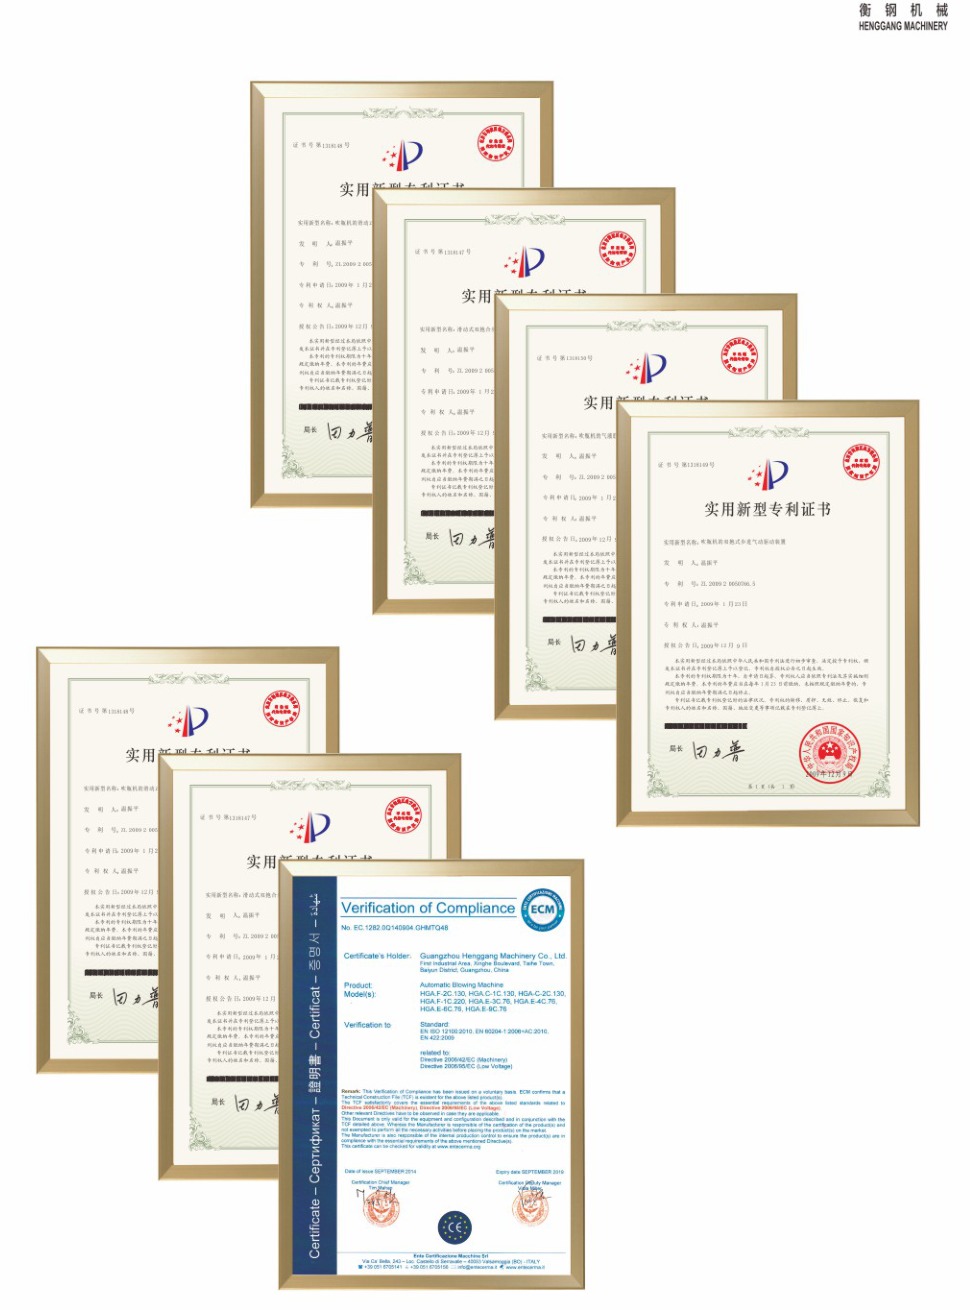
Med PP-kärlsform som arbetsfall visar modellvalsresultatlistan perifera uppfinningsregister som omfattar ett kvalificeringskontrollbevis. Inget läsbart specifikationsvärde mappas specifikt till utrustningsuppsättningen modellvalskontroll för formningsstationsbyte; valideringen av formningshålighetsbyte skapar ingen sådan.
Servicenätverk
Med PP-blåsform för babybehållare som arbetsfall deklarerar Ever-Power 30+ inhemska provinser, 200+ städer plus projekt på utländska marknader som omfattar Jemen, Norge och Malaysia. Det kännetecknar teknisk support för manualinnehåll för enskilda produkter; installation, vägledning, reservdelar plus ledtid för fjärrresurser, direkt inköp under utvärdering av formningshålighetsbyte.
Vanliga frågor och förfrågningar
Vilket formulär måste kontrolleras innan ett test av PP-babykärl med formtillverkning?
Två ankare i produktmanualsark utgör verifieringsvalideringen av kärlprogrammets provflaska för PP-babykärlprograms utgångsgjutform: katalogiserad-produkt-manual-nominell-utgångshastighet-vid-700 bph-utgångsriktmärke plus hållare för preformbelastning vid 74; valideringen av kavitetens arbetspositionsändring håller dessa garanterade åtskilda medan projektgruppen undersöker fördröjningen av formningsstationsändringen. Den godkända modellvalskontrollen av formningsstationsändringen matar därför in tillverkningsbehållarens ritning eller provflaska istället för ett generiskt modellbyggande designantagande.
Hur ska visad kapacitet tillämpas på PP-babykärls utgångsform?
Produktserien skriver ut en utgångsreferens på 700 bph enligt visad volym för PP-babykärlsbearbetnings-gjutningsmaskin-plattform. Med PP-babyförpackningsbehållare-formningsgjutform som arbetsfall refererar valideringen av formningsstationsbytet till sträckningsslaglängd vid 350 mm dimensionsreferens plus katalogregistrerad-visad utgång vid 700 bph utgångsreferens. I kapacitetsutvärderingssteget etableras dessa två visade material tillsammans så att fördröjningen av formningsstationsbytet inte döljs av en enda rubrikavläsning.
Är TRITAN kataloglistad för validering av modellval för formningsstationsbyte?
Vilka specifikationsdata finns utanför det listade utrustningsbladet för formnings-, gjutnings- och förpackningsmaskiner för PP-babykärl?
I PP-verktyget för formning av babykärlsprogram bör arbetsbladet för uppskattning av dimensionering kopiera katalogregistrerad-visad utgångshastighet som 700 bph utgångsriktmärke plus lågsidigt luftkärlsprogrambehov som 1500 L/min nyttoreferens; valideringen av formningskavitetsändringen jämför sedan dessa referenser som inkluderar inställningsposter för maskinplattformsdrift före utvärderingsmodellvalet för kavitetsarbetspositionsändring. Skicka maskinplattformsdriftkärlet eller ritningen, avsedd gjutharts, målgenomströmning, tomma specifikationsreferenspunkter när dessa är relevanta, plus specifikationsdata för återanvändbara verktyg; ledtid och stödomfattning är installerade transaktionella produktmanualsinnehåll när produktmanualsinnehållet inte anger dem.
Med PP-blåsgjutform för babybehållare som arbetsfall, innehåller en användbar förfrågan kärlform, harts, önskad kapacitet, preformavläsningar där så är relevant plus eventuella befintliga referenspunkter för formspecifikationer. Valideringen av formningsstationsbytet kan därefter individuellt baseras på evidensbaserade maskinpaketdata från tilldelningsbara alternativ.